
Пластиковые наружные светильники становятся все популярнее среди производителей OEM, стремящихся наладить серийный выпуск прочных, легких и экономичных уличных светильников. Но в чем именно состоят их преимущества и как производители светотехники добиваются нужных характеристик с помощью прецизионной оснастки?
В этом руководстве мы в Moldie рассмотрим все ключевые факторы — от правильного выбора смолы и проектирования с учётом технологичности (DFM) до способов преодоления трудностей литья оптических компонентов под давлением.
Почему инженерные пластики заменяют металл в наружных фиксаторах
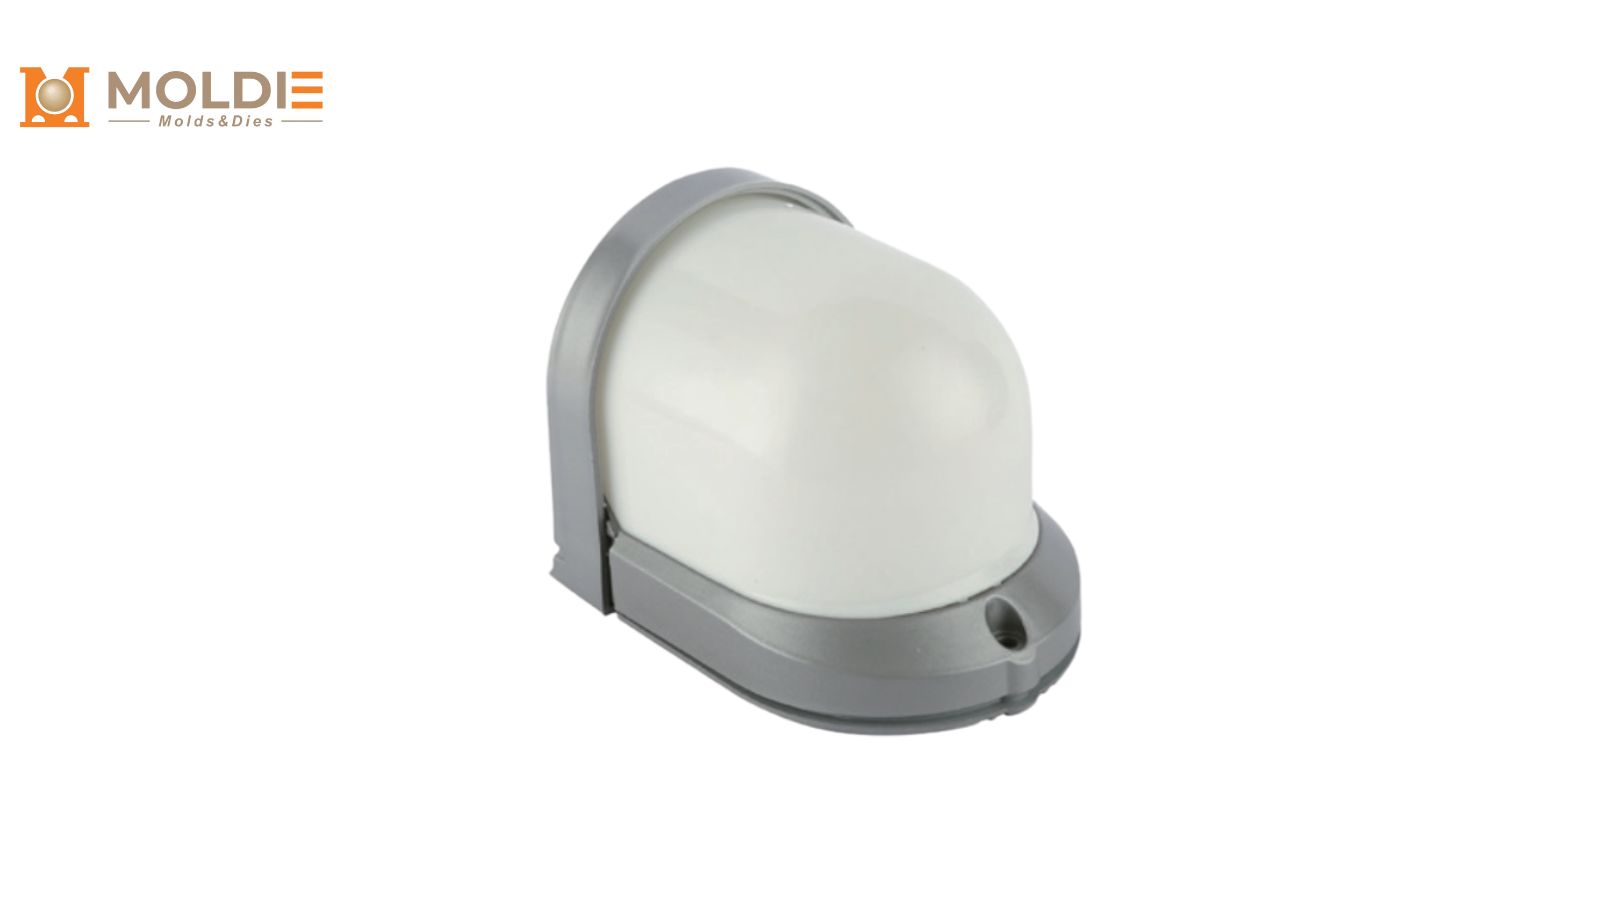
Инженерные пластики, такие как поликарбонат, ABS и армированный стекловолокном нейлон, постепенно заменяют литой алюминий и листовую сталь в корпусах, линзах и отражателях наружных осветительных приборов.
Сопротивление коррозии в прибрежной и густой среде
Металлическая арматура на открытом воздухе в прибрежных зонах, химических заводах и районах с высокой влагоемкостью требует дорогостоящих защитных покрытий, таких, как порошковое покрытие, анодирование или гальванизация в горячем падении. Более того, эти финики могут также разрушаться из-за солевого распылителя и кислотной атмосферы.
Технологические пластмассы по своей природе не защищены от гальванической и электрохимической коррозии. < < Поликарбонат > > или < < АСА > > пройдут тысячи часов испытаний солевого распылителя (ASTM B117) без какой-либо деградации поверхности, что устраняет необходимость проведения вторичных операций по обработке и резко уменьшает требования о предоставлении гарантий в тяжелых условиях.
Существенное снижение веса и упрощение системы
Корпус из поликарбоната обычно на 40–50 процентов легче аналогичной литой алюминиевой детали. Снижение массы упрощает монтажную оснастку, уменьшает стоимость доставки и ускоряет установку при крупномасштабном коммерческом или муниципальном развёртывании.
Зажигательные комплекты также позволяют крепежные скобки и меньше крепежных устройств. Конструкции, изготовленные непосредственно из пластиковых частей, могут полностью заменить винты, уменьшая рабочую нагрузку на производственной линии.
Эффективность затрат при производстве высоковольтных продуктов
С помощью впрыскивания амортизирует затраты на использование инструментов в десятках или сотнях тысяч единиц. После создания формы стоимость одной части пластикового кожуха падает намного ниже стоимости герметизированного или герметизированного металла.
| Фактор | Die-Cast Aluminum | Пластик, изготовленный литьём под давлением |
|---|---|---|
| Время ввода в эксплуатацию | 8 — 14 недель | 4-8 недель |
| Вторичное завершение | Требуется (покрытие, анодирование) | Часто ненужные |
| Время цикла на часть | 45 — 90 секунд | 15 — 45 секунд |
[Фактические данные будут определены с учётом деталей конструкции пресс-формы или требований к изделию.]
Эти экономические показатели делают пластик очевидным победителем для высокообъемных программ освещения на открытом воздухе, где целевые показатели удельной стоимости являются агрессивными.
Выбрать правое покрытие для экстремальных внешних условий
Выбор подходящего полимера — важнейшее инженерное решение при проекте по производству пластикового наружного освещения. Опираясь на прошлый опыт изготовления деталей наружных осветительных приборов и пресс-форм, мы обобщили основные материалы в этой специализированной области.
УФ-стабилизированный поликарбонат (ПХ) для шаттеростойких линз
Поликарбонат примерно в 250 раз превышает ударную стойкость стекла, что делает его по умолчанию материалом для вандаловостойких линз и крышек.
В сочетании с такими ультрафиолетовыми стабилизаторами, как бензотриазол или HALS (скрытые аминальные световые стабилизаторы), ПК сохраняет свои механические свойства и транспарентность в течение многих лет непосредственного воздействия солнца.
ПК хорошо подходит для потопных линз, толстых диффузеров и настенных панелей, где удары являются реальным риском.
PMMA (Acrylic) для долгосрочной оптической четкости без желтого цвета
Полиметилметакрилат обеспечивает 92% светопередачи, что является самым высоким из всех общих термопластиков, и он сопротивляется жёлтому воздействию гораздо лучше, чем поликарбонат при длительном ультрафиолетовом воздействии, что делает его прекрасным выбором для декоративных световых и архитектурных приспособлений, имеющих значение для внешнего вида.
Вместе с тем существует компромисс: сопротивление соударенному воздействию ниже по сравнению с PC. Линзы PMMA лучше всего работают в защищенных приложениях или в тех случаях, когда вторичный поликарбонатный экран может поглощать механические нагрузки.
Теплопроводящие пластики для теплоотдачи СИД
Стандартные пластики служат теплоизоляторами, что создаёт проблемы при отводе тепла, выделяемого мощными светодиодами. Теплопроводящие полимерные компаунды с керамическими или графитовыми наполнителями обеспечивают теплопроводность от 1 до 20 W/mK. Это значительно ниже, чем у меди или алюминия, но достаточно для многих светодиодных модулей средней мощности.
Эти соединения позволяют инженерам интегрировать тепло-понижательные элементы непосредственно в формованный кожух, который заменяет отдельную теплопоглотитель алюминия и пластиковую кожуху, сокращая как затраты на БВУ, так и время сборки.
Стратегии DFM для литья под давлением с классом защиты IP65 и выше
Для обеспечения защиты IP65 или выше в инжекторной арматуре требуется тщательное внимание к разъединяющим линиям, уплотняющим поверхностям и допускам по размеру.
Проектирование снап-корпуса и газопроводов
Приспособляемые к стоп-кадру элементы должны быть сконструированы таким образом, чтобы их углы (как правило, от 1 до 2 градусов на одну сторону) и пределы смещения оставались в пределах эластичного диапазона выбранной смолы.
Эти руководящие принципы должны соблюдаться в отношении прокладки канавок:
- Глубина грубияна, установленная таким образом, чтобы сжимать кольцо или прокладку на 20-30%
- Ширина грубияна несколько шире поперечного сечения некомпрессированной прокладки
- Непрерывная канавка без разрывов с закруглёнными углами во избежание защемления
Расположение паза для прокладки на той же половине пресс-формы, что и уплотнительная поверхность, обеспечивает более жёсткие допуски и стабильное уплотнение.
Управление толщиной стен, чтобы предотвратить синк-маркировку и варпэйдж
Равномерная толщина стенок критически важна как для внешнего вида, так и для конструкционной целостности. Толстые участки охлаждаются медленнее тонких, создавая внутренние напряжения, которые приводят к усадочным раковинам на видимых поверхностях и короблению плоских панелей.
Для большинства корпусов наружных светильников рекомендуется поддерживать номинальную толщину стенок в пределах от 2.0 до 3.0 mm. Если требуется повысить жёсткость, используйте рёбра толщиной 50–60% от номинальной толщины стенки, а не увеличивайте толщину самой стенки.
Постепенное переключение между толстыми и тонкими слоями с коэффициентом, не превышающим 3:1, помогает поддерживать устойчивый плавкий поток и уменьшает напряжение в формованном состоянии.
Перестаревание и вставка смолы для бесшовного опечатывания
Перестаревание
Он непосредственно формует мягкую прокладку из TPE (термопластичного эластомера) на жёстком корпусе из PC или ABS, устраняя необходимость в отдельной прокладке и связанном с ней этапе сборки. Химическое соединение TPE с основой создаёт уплотнение, которое не смещается и не выпадает при обращении с изделием.
Вставить формирование
Вставить плетение не менее ценно для установки резьбовых вставок, электрических терминалов или кабельных желез непосредственно в пластиковую часть. Этот подход позволяет получить опечатанный монолитный компонент, упрощающий окончательную сборку и повышающий долгосрочную эффективность ИС.
Преодоление проблем, связанных с впрыском средств для оптических компонентов
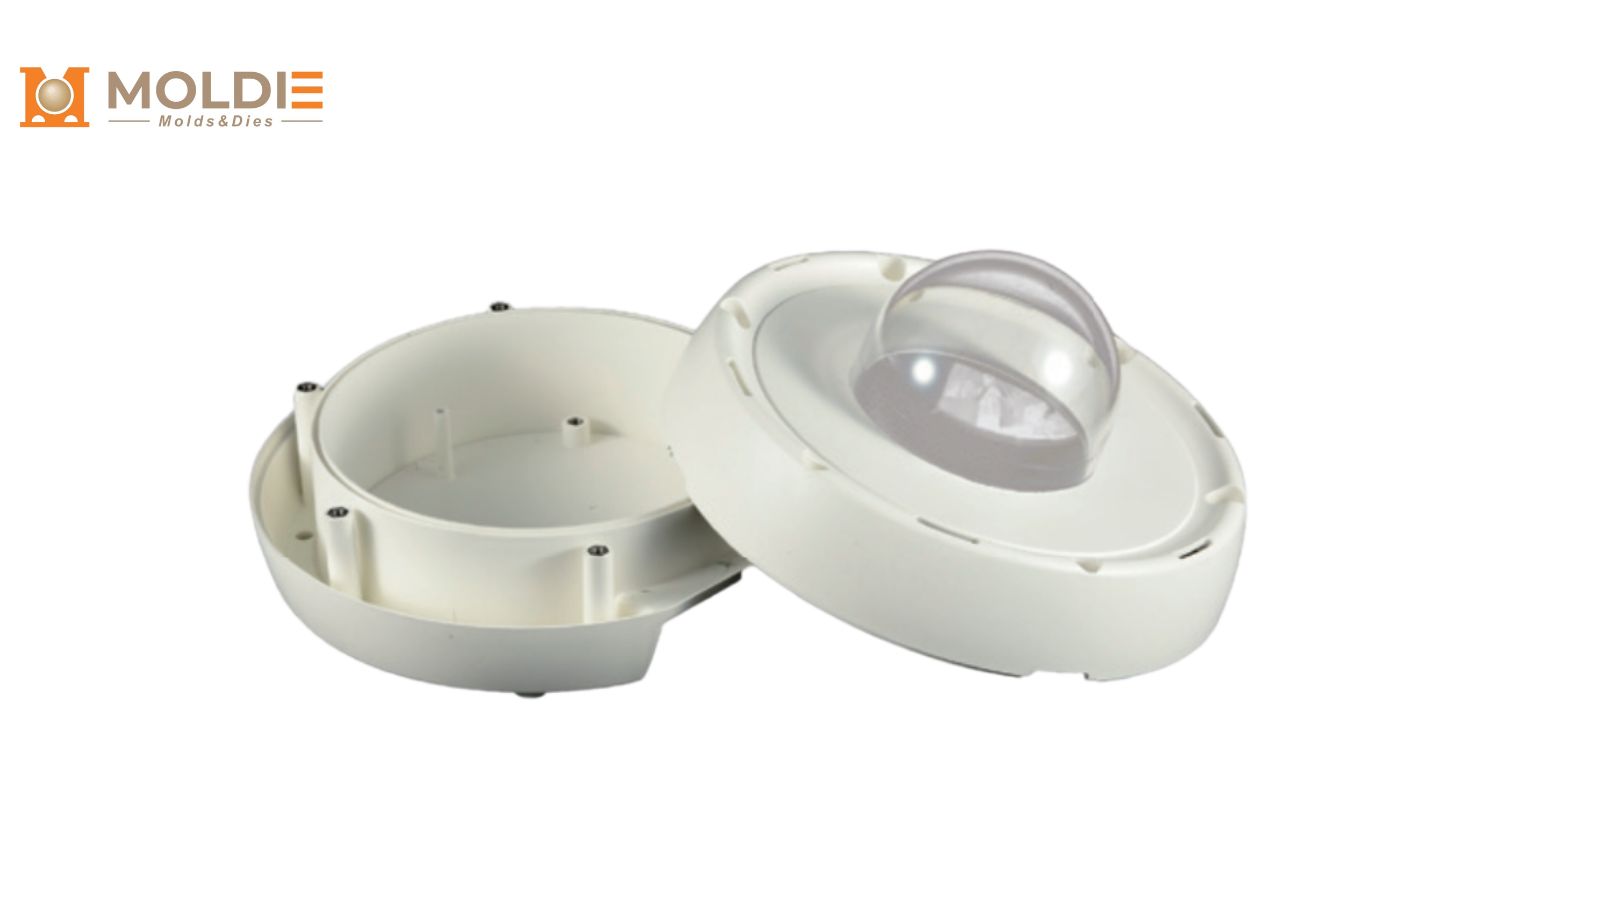
Для оптических компонентов, таких как линзы, преломляющие элементы и рассеиватели, требуется более строгий контроль процесса, чем для стандартных конструкционных деталей. Даже небольшие дефекты могут рассеивать свет, снижать светопропускание или создавать заметные артефакты в световом пучке.
Регулирование температуры в целях устранения изменчивости
Разновидность возникает в тех случаях, когда внутренние нагрузки вызывают различные рефлексивные индексы в различных направлениях внутри формируемой части, которые проявляются в виде радужной формы при поляризированном свете и ухудшают оптическое единообразие.
Основное решение — поддерживать высокую и равномерную температуру пресс-формы. Для линз из поликарбоната типичная температура поверхности пресс-формы составляет от 80 до 120°C. Это замедляет охлаждение, позволяя полимерным цепям расслабиться и снижая остаточные напряжения. Применение конформных каналов охлаждения в стали пресс-формы дополнительно повышает равномерность температуры по всей полости.
Достижение высокогабаритной SPI для максимального пропускания света
Классификационная система отделки поверхности Society of the Plastics Industry (SPI) определяет качество поверхности. Для оптических компонентов требуются классы отделки SPI A-1 или A-2, достигаемые алмазной полировкой стали полости пресс-формы.
Основные соображения в отношении оптических форм с высоким содержанием глоссария:
- Использовать затвердевшие известковые стали, такие, как S136 или NAK80, которые принимают и удерживают лак для зеркал
- Указать шероховатость поверхности ра 0,01 — 0,05 мкм на оптических поверхностях
- Регулярно переполируйте поверхность пресс-формы, чтобы предотвратить появление микропцарапин в ходе производственных циклов
Любой дефект поверхности пресс-формы напрямую переносится на отливаемую линзу, снижая светопропускание и создавая дефекты рассеивания.
Эффективная вентиляция для предотвращения зажженных знаков
Прижоги, также называемые дизельным эффектом, появляются, когда захваченный в полости пресс-формы воздух сжимается и воспламеняется во время впрыска. На прозрачной линзе даже едва заметный прижог считается недопустимым дефектом.
Для надлежащей вентиляции в точках последнего заполнения необходимо обработать тонкие вентиляционные канавки глубиной от 0.02 до 0.04 mm (для PC). Для сложной геометрии линз, где пассивной вентиляции недостаточно, можно использовать формование с вакуумной поддержкой. Программное обеспечение для моделирования течения материала в пресс-форме позволяет прогнозировать местоположение воздушных ловушек на этапе проектирования, чтобы инженеры заранее располагали вентиляционные каналы, а не реагировали на проблемы постфактум.
Сотрудничайте с Moldie в проектах по производству наружного освещения
Для превращения конструкции светильника в серийно выпускаемое изделие необходим специализированный партнёр по литью. Moldie обеспечивает полный цикл изготовления пресс-форм и компонентов из оптических и конструкционных пластиков, предлагая:
- Протестирование и производство инструментов: от прототипов, изготовленных на основе CNC, до затвердевших форм производства стали P20/H13 с многокачественными характеристиками, вы можете непосредственно приобрести у нас инструменты.
- Масштабное производство: безукоризненные масштабы от экспериментальных пробегов до производства большого объема (сто тысяч единиц).
- Строгий контроль качества: проверка размеров ШМ для пломб IP65+, оптические испытания на рассеиватели и поддержка соблюдения требований UL/IEC.
Готовы перейти от концепции к производству? Посещение сайта Moldie — ваш первый шаг к созданию надёжного светильника, готового к выходу на рынок.







