
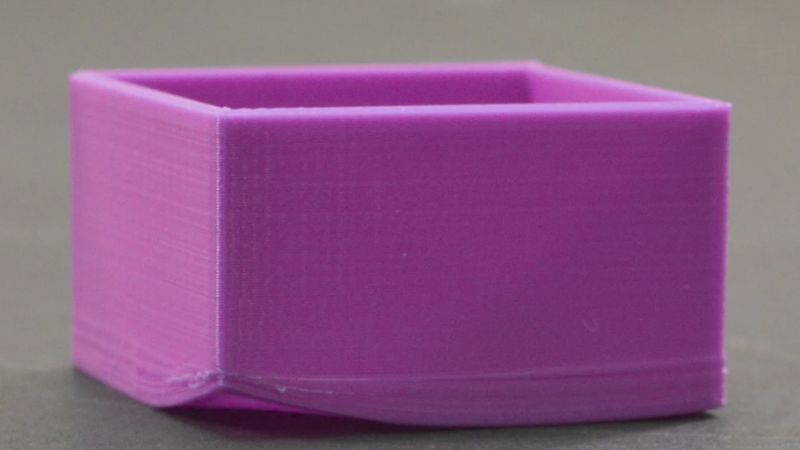
Deformarea poate fi frustrantă. Pentru producători și proiectanți de produse, este important să înțeleagă cauzele fundamentale ale deformării și să implementeze strategii eficiente de prevenire, esențiale pentru menținerea calității ridicate și minimizarea costurilor de producție.
În acest ghid cuprinzător, vom explora factorii principali care contribuie la război în turnarea prin injecție și să ofere soluții practice pentru a atenua această problemă.
Prin aplicarea acestor perspective, producătorii îşi pot îmbunătăţi eficienţa producţiei, pot reduce ratele de deşeuri şi, în cele din urmă, pot livra părţi mai mari, sudate cu injecţie.
Ce este deformarea la turnare?
Deformarea este una dintre problemele esențiale de calitate în turnarea prin injecție a plasticului și duce adesea la instabilitate dimensională a pieselor.
Deformarea se referă la abaterea nedorită a pieselor din plastic față de geometria prevăzută, care poate apărea în timpul turnării prin injecție. Defectul se manifestă prin distorsiuni precum răsucirea, îndoirea sau curbarea piesei turnate.
Severitatea razboiului variaza de la deformare usoara, abia vizibila pana la ochiul liber, la distorsiuni semnificative care interfereaza cu functia sau asamblarea partii.
Impactul deformării asupra produselor turnate
Prezenţa razboiului in turnarea injectiei are implicaţii substanţiale asupra calităţii şi funcţionalităţii pieselor din plastic:
- Calitate estetică: Apelul vizual este compromis, făcând produsele finale mai puțin competitive pe piață.
- Stabilitate dimensională: Piesele cu Warped nu se pot încadra în ansambluri și nu pot îndeplini dimensiunile exacte necesare pentru interconectarea cu alte componente.
- Deficiențe funcționale: pe lângă aspectul estetic, deformarea poate afecta performanța mecanică și integritatea structurală a componentei.
Care este cauza deformării în turnarea prin injecție?
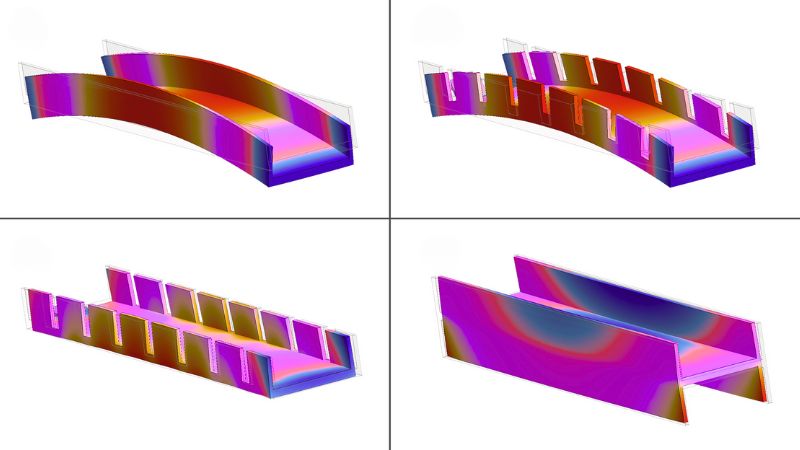
Această secțiune analizează detaliat factorii legați de mașină, matriță și material care contribuie la deformare și prezintă soluții practice pentru reducerea acestor probleme.
Erori de mașină
Presiune sau timp de injectare inadecvate
Presiunea de injecție sau timpul de menținere insuficiente pot duce la presarea necorespunzătoare a matriței. Astfel, materialul plastic se poate răci și solidifica înainte ca matrița să fie umplută corect.
Ambele scenarii au ca rezultat mișcarea necontrolată a moleculelor în timpul răcirii, ducând la micșorări inegale și la război.
Temperatură neregulată a barierei
Dacă temperatura cilindrului este prea scăzută, rășina nu va ajunge la temperatura de curgere potrivită, ceea ce duce la solidificare prematură, presare insuficientă a matriței și, în cele din urmă, contracție neuniformă și deformare.
Timp de ședere necorespunzătoare
Un timp de menținere insuficient împiedică absorbția uniformă a căldurii în rășină. Porțiunile materialului insuficient încălzite pot deveni rigide și se pot solidifica prematur, ceea ce duce la presarea incompletă a matriței și deformare.
Tulpini interne excesive
Presiunile ridicate de injecție pot crea tensiuni interne în piesa turnată, care se pot manifesta prin deformare după ejectarea din matriță.
Şurubul incorect înainte timp
Dacă timpul de avans al șnecului este prea lung, matrița poate fi presată excesiv, generând tensiuni interne care duc la deformare.
Timp insuficient de răcire
Un timp de răcire insuficient poate împiedica răcirea uniformă și completă a piesei înainte de ejectare, ducând la contracție neuniformă și deformare pe măsură ce aceasta continuă să se răcească în afara matriței.
Erori ale matriței
Locație și proiectare a porții necorespunzătoare
Amplasarea incorectă a porții poate duce la umplerea și presarea neuniformă a cavității matriței. Distribuția neuniformă a presiunii și vitezele diferite de răcire provoacă deformarea.
Plasarea neadecvată a ejectorului
Știfturile ejectoare poziționate necorespunzător sau insuficiente pot provoca solicitări neuniforme la scoaterea piesei din matriță. Acest lucru poate cauza deformarea, în special la piesele cu geometrii complexe.
Circuite de răcire dezechilibrate
Circuitele de răcire insuficient echilibrate pot cauza o răcire inegală între cavităţi, ducând la raiduri în unele părţi, în timp ce altele rămân neafectate.
Erori de selecție materiale
Ratele ridicate de micşorare
Materialele cu rate mari de micsorare sunt mai predispuse la razboi.
De exemplu, polimerii semicristalini, cum ar fi polietilenă (PE) și polipropilenă (PP) au rate de contractare mai mari decât polimerii amorfi, cum ar fi policarbonatul (PC) sau polistirenul (PS).
Shrinkage inconsistent
Unele materiale se micşorează diferit în direcţia de curgere faţă de direcţia de curgere încrucişată. Această micşorare anizotropică poate duce la război, mai ales în părţi cu trasee lungi.
Cristalitate
Materialele cristaline sunt mai sensibile la război datorită tendinţei lor de a scădea mai mult în timpul răcirii.
Sensibilitate la umiditate
Unele materiale, cum ar fi nailonul, sunt higroscopice și pot absorbi umezeala din aer. Acest lucru poate duce la rezultate neconsistente de modelare și potențial de război, dacă nu uscat în mod corespunzător înainte de prelucrare.
Cum se reduce deformarea în turnarea prin injecție?
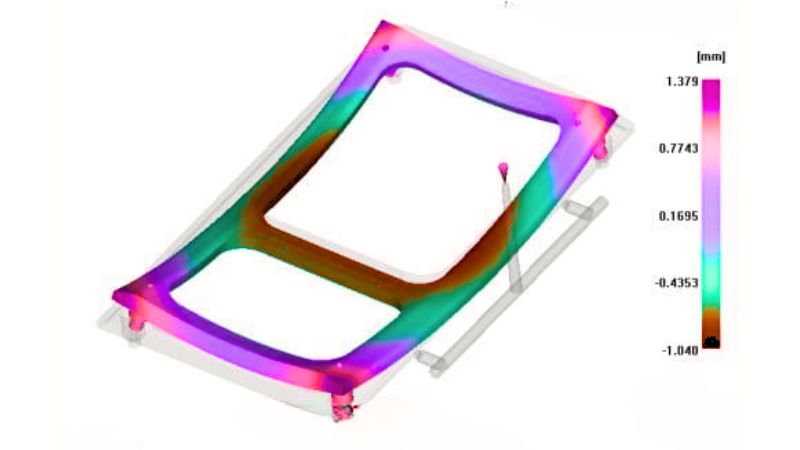
Optimizarea parametrilor de prelucrare este esențială. Începeți prin reglarea presiunii de injecție și a timpului de menținere pentru a asigura presarea corespunzătoare a cavității. Astfel, moleculele de plastic sunt constrânse, prevenind mișcarea necontrolată în timpul răcirii.
Creșterea timpului de răcire permite o răcire completă și chiar completă, ajutând la prevenirea reducerii diferențiale a ratelor care de multe ori duc la război.
Reglarea fină a temperaturii este la fel de importantă: creșterea temperaturii cilindrului asigură curgerea corespunzătoare a materialului, iar ajustarea temperaturii matriței conform recomandărilor furnizorului de rășină promovează uniformitatea.
Acolo unde este posibil, punerea în aplicare a canalelor de răcire conforme poate îmbunătăți în continuare chiar răcirea pe întreaga parte.
Considerații privind proiectarea matriței și alegerea materialului
Optimizarea porților și canalelor de distribuție prin utilizarea tipurilor potrivite de porți pentru plastice și proiecte de produse specifice, instalarea mai multor porți pentru piesele plate și lărgirea porților și canalelor pot îmbunătăți semnificativ umplerea matriței.
Poziționarea corectă a știfturilor ejectoare este, de asemenea, esențială. Asigurați-vă că sunt suficient de late, distribuite uniform și amplasate aproape de zonele cu cea mai mare rezistență la ejectare pentru a preveni deformarea la scoaterea piesei.
Selectarea și manipularea materialelor sunt factori-cheie. Alegerea rășinilor mai puțin predispuse la război, cum ar fi plastic amorf, cum ar fi policarbonat și polistiren în loc de plastic cristalin, poate face o diferență substanțială.
Pentru piesele care folosesc inserții metalice, preîncălzirea lor la aproximativ 100°C ajută la reducerea diferențelor dintre metal și plastic, reducând stresul și potențiala razboi.
Optimizarea proiectării și controlul calității
Optimizarea partilor de design este un alt aspect critic. Mentinerea grosimii uniforme a peretelui pe tot parcursul partii promoveaza chiar si răcirea si micsorarea in timp ce adaugarea de coaste intarire poate imbunatati rigiditatea partiala si reduce tendinta de razboi.
Colaborează cu Professional Moldie
Lucrul cu Moldie   poate duce la calitate și eficiență în cadrul procesului de injecție din plastic turnat. Suntem echipați cu expertiza necesară pentru a manipula o gamă diversă de materiale din plastic, asigurându-ne că produsele din plastic rezultate se căsătoresc cu durabilitatea cu estetica.
Moldie subliniază precizia în tehnicile sale de fabricație. Abordarea noastră implică:
- Proiectarea avansată a matriței: optimizând dimensiunea și forma porții, Moldie contribuie la menținerea unei curgeri și răciri uniforme, reducând tensiunile interne și deformarea.
- Selectie materiala: Cunostintele lor de diferite materiale plastice permit alegerea informata a materialului, adaptarea proprietatilor la aplicatia dorita si atenuarea defectelor.
- Optimizarea procesului: Moldie reglează fin temperatura matriței și vitezele de răcire, deoarece acești factori au un rol esențial în producția componentelor de înaltă calitate, fără deformări.
Credem că o astfel de colaborare poate ridica semnificativ standardul componentelor din plastic produse, îmbunătățind în cele din urmă funcționalitatea și aspectul produsului final.







