
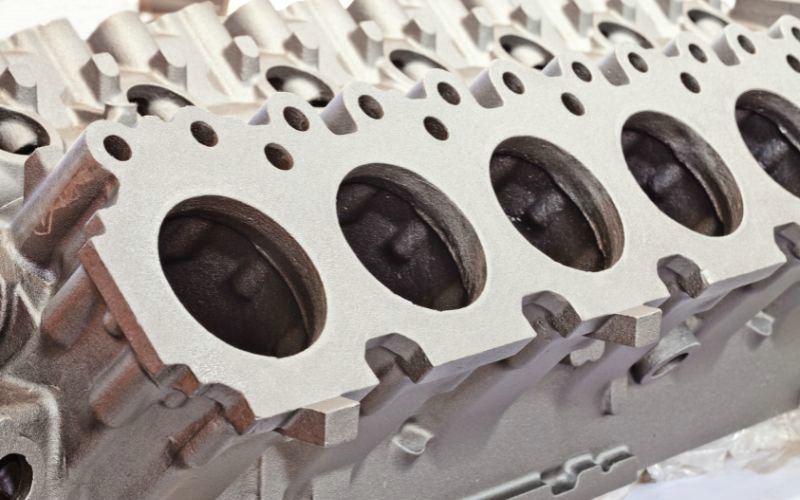
Ce este turnarea morţii?
Turnarea sub presiune este un proces de fabricație care presupune turnarea sau injectarea metalului topit în matrițe, numite forme de turnare. Metalele folosite de obicei includ zincul, aluminiul și aliajele acestora. Este un proces adoptat pe scară largă datorită eficienței sale în seriile de producție de volum mare.
Când iniţiaţi turnarea die, metalul este topit într-un cuptor şi apoi injectat în moare sub presiune ridicată. Această metodă este populară pentru capacitatea sa de a produce piese cu precizie, detalii complicate, şi finisaj excelent suprafaţa cerut în sectoare cum ar fi automobile, aerospaţiale, şi electronice.
Die turnarea este foarte căutată de către producători din cauza capacității sale de a produce piese uniforme cu o calitate constantă. Fie că îl utilizați pentru a crea componente complicate de cutie de viteze pentru vehicule sau carcase elegante, durabile pentru electronice, die turnare standuri ca un pilon de fabricație modernă, mai ales atunci când precizia și volumul sunt de esență.
Procesul de turnare die
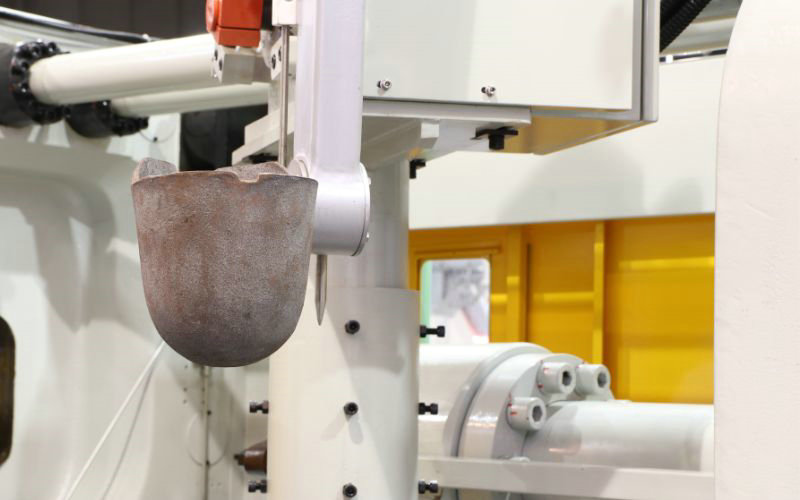
Există trei tipuri principale de procese de turnare muri: gravitația mor turnare, camera rece mor turnare, și camera fierbinte mor turnare.
Turnare gravitațională sub presiune
În turnarea gravitaţională, metalul topit este turnat direct dintr-un polonic într-un mor semi-permanent sau permanent. Cavitatea se umple cu nici o altă forţă decât gravitaţia. Avantajele de gravitaţie mor turnarea include capacitatea de a produce turnare densă, de înaltă calitate, cu proprietăţi mecanice excelente potrivite pentru tratamentul termic. Este rentabil pentru producţia de volum mic până la mediu.
Turnare sub presiune cu cameră rece
În camera rece mor turnarea, cuptorul de topire este situat separat de maşina de turnare die. Pentru fiecare ciclu, o cantitate exactă de metal topit este pliat în camera împuşcată neîncălzită a maşinii; apoi, un piston hidraulic forţează metalul să moară sub presiuni mari între 2000-20.000 psi. Camera rece de turnare moare este folosit pentru aliaje cu puncte de topire mai mari, cum ar fi aluminiul. Produce părţi puternice, durabile, dar are timpi de ciclu mai lent decât o cameră fierbinte.
Turnare sub presiune cu cameră caldă
În camera fierbinte mor turnarea, mecanismul de injectare este scufundat într-o piscină de metal topit, care este alimentat în moarte printr-un găinaț și piston. La începutul fiecărui ciclu, pistonul se retrage, permițând găinațului să se umple cu metal topit. Apoi pistonul forțează metalul prin găinaț în moarte la presiunile de 1000-5.000 psi. Turnarea camerei fierbinți se utilizează pentru aliaje cu puncte de topire scăzute, cum ar fi zincul și magneziul. Aceasta permite timpi de ciclu mai rapizi și poate produce părți complicate cu porozitate redusă.
Aplicații de turnare die
Industria auto: turnarea sub presiune este utilizată pe scară largă în sectorul auto. Prin acest proces se fabrică componente precum blocurile motor, piesele transmisiei și elementele structurale. Capacitatea de a produce rapid și eficient piese rezistente și durabile face din turnarea sub presiune o alegere preferată a inginerilor auto.
- Componentele motorului
- Cutiile de viteze
- Cadre auto
Aerospace: Valorile industriei aerospațiale mor de turnare pentru a crea piese complexe care necesită precizie și pot rezista condițiilor dure. Componentele, cum ar fi trenul de aterizare, instrumente cockpit, și piese de motor sunt, de obicei, mor exprimate.
- Locuințe instrumentale
- Părți de unelte de aterizare
- Componentele motorului
Electronice: În electronică, turnarea die este folosit pentru a crea elemente cum ar fi conectori, locuințe, și chiuvete de căldură. Aceste părți beneficiază de capacitatea de turnare die de a forma modele complexe cu un nivel ridicat de conductivitate termică.
- Clinchete de căldură
- Conectori
- Închirieri
Ce este topirea injecției de metale?
Transformarea prin injecție metalică (MIM) vă oferă un proces de producție pentru producerea de piese complexe în volume medii până la mari. MIM combină libertatea de proiectare și complexitatea formelor găsite în turnarea prin injecție de plastic cu rezistența și integritatea excepțională a metalului.
Aici este o imagine de ansamblu concisă a MIM:
- Materiale: Alegerea materialelor în MIM include de obicei metale feroase, cum ar fi oțel inoxidabil, care oferă o rezistență semnificativă și durabilitate produsului final.
- Putere și precizie: piese MIM sunt cunoscute pentru puterea și precizia lor impresionantă. Ei păstrează toleranțe strânse, făcându-le potrivite atât pentru aplicații industriale, cât și medicale.
- Geometrii complexe și pereți subțirei: Cu MIM, sunteți în măsură să creați piese cu geometrii complexe și pereți subțiri, care ar putea fi provocatoare sau imposibilă prin procese tradiționale de prelucrare a metalelor.
Proces de topire prin injecție metalică
Înțelegerea MIM începe cu materialul principal — o materie primă compusă din pulbere metalică fină și un liant polimeric. Printre metalele utilizate frecvent se numără oțelul inoxidabil, titanul, aliajele de nichel și aliajele de cupru. În fazele inițiale, MIM seamănă cu turnarea prin injecție a plasticului: materia primă este încălzită până devine vâscoasă și poate fi injectată într-o cavitate a matriței.
Odată ce partea ta modelată este setată, procesul de legare începe. Aceasta presupune eliminarea majorității liantului, care pregătește partea pentru sinterizare. În timpul sinterizării, partea ta este expusă la temperaturi ridicate, care leagă particulele metalice împreună și asigură integritatea.
Post-sintering, veți găsi că partea sa micșorat în mod semnificativ . De obicei, între 15-20%. Cu toate acestea, procesul de sinterizare vă permite să realizeze o precizie dimensională excelentă și finisaj de suprafață, de multe ori minimizând necesitatea de prelucrare ulterioară. MIM este foarte rentabil atunci când vine vorba de producerea de piese mici în volume mari, din cauza deșeurilor materiale mai mici și capacitatea de a menține toleranțe strânse fără muncă de finisare extinsă.
În cele din urmă, injectarea de metal modelare oferă un amestec unic de calitate, eficiență, și versatilitate în cadrul proceselor de fabricație. Capacitatea sa de a utiliza o varietate de metale și de a atinge caracteristici materiale specifice, cum ar fi duritatea, rezistența la tracțiune, și rezistența la temperatură face un proces valoros în numeroase industrii.
Aplicații pentru turnare prin injecție metalică (MIM)
Plasarea prin injectie metalica (MIM) este precisa si eficienta din punct de vedere al costurilor, si este potrivita in special pentru productia in masa de componente mici si mijlocii. Veti gasi aplicatii MIM in diverse industrii datorita capacitatii sale de a produce forme complexe cu finisaj excelent la suprafata.
Aerospațial și Automotive:
- MIM este ideal pentru fabricarea pieselor, cum ar fi mânerele ușilor, balamalele și componentele motorului, datorită rezistenței sale ridicate și durabilității sale.
Medicale şi dentare:
- Industria medicală beneficiază de precizia MIM în crearea de instrumente chirurgicale, implanturi și paranteze care necesită bio-compatibilitate.
Electronice pentru consumatori:
- Componentele mici, cum ar fi piesele de telefon mobil sau ansamblurile de camere, exploatează priceperea MIM în miniaturizare și capacități detaliate de proiectare.
Industria armelor de foc:
- MIM este utilizat pentru fabricarea diferitelor componente de arme de foc, inclusiv declanşatoare, ciocane şi părţi de vedere care necesită toleranţe şi rezistenţă stricte.
Echipamente industriale generale:
- Veți găsi MIM în producția de componente de pompă, conectori, și supape datorită capacităților sale de producție de mare volum și consistență.
În aceste aplicații, MIM oferă beneficii care includ:
- Materiale de înaltă densitate cu proprietăți mecanice mari
- Capacitatea de a integra caracteristici precum fire, unelte și canale interne fără operațiuni secundare
- Producţia de piese aproape de forma finală, reducerea deşeurilor
Turnarea sub presiune comparativ cu MIM: avantaje și dezavantaje
Avantajele MIM peste turnarea die
1. MIM poate produce piese mici, complexe, cu caracteristici complicate și pereți subțiri care ar fi provocatoare sau imposibil cu turnare more.
2. MIM oferă o gamă mai largă de materiale, inclusiv metale feroase, oţeluri inoxidabil, titan şi aliaje de nichel. Distribuţia die este de obicei limitată la metale neferoase, cum ar fi aluminiu, zinc şi magneziu.
3. Piesele MIM au proprietăți mecanice excelente, rezistență ridicată și rezistență la uzură datorită procesului de sinterizare.
4. MIM oferă toleranţe mai stricte şi poate fi exactă până la un interval de 0,3mm.
5. MIM generează practic zero deșeuri, deoarece tot materialul este injectat direct în matriță.
Dezavantajele MIM în comparație cu turnarea die
1. MIM este, în general, mai scump decât turnarea die din cauza uneltelor complexe și mai multe etape de prelucrare.
2. MIM are o durată de viață mai mică (150k-300k fotografii) în comparație cu turnarea mor (peste 1 milion de fotografii).
3. Piesele MIM se pot contracta semnificativ (până la 30%) în timpul sinterizării, ceea ce necesită proiectarea atentă a matriței. Contracția este mult mai mică la turnarea sub presiune.
4. MIM are costuri ridicate de automatizare și configurare inițială.
Avantajele turnării die peste MIM
1. Die turnare este de obicei mai ieftin decât MIM, cu până la 30% mai puțin costisitoare, în unele cazuri.
2. Matrița de turnare sub presiune are o durată de viață mai mare (peste 1 milion de injecții) decât matrița MIM (150k-300k de injecții).
3. Turnarea sub presiune nu necesită operațiuni secundare după ejectarea piesei din matriță.
4. Die turnare poate găzdui inserții și părți realizate din alte materiale încorporate în turnare.
Dezavantajele turnării die în comparaţie cu MIM
1. Die turnare luptă cu producerea de piese mici, complicate, cu caracteristici fine și pereți subțiri.
2. Die turnarea este limitată la cele mai multe metale neferoase. Metale feroase au puncte de topire foarte mari, care reduc viața muri.
3. Porozitatea din cauza gazelor prinse este o problemă comună în turnarea die, reducând rezistența mecanică.
4. Die turnare necesită pierderi costisitoare pentru a rezista la temperaturile ridicate și metale topite.
În rezumat, MIM excelează la producerea de piese mici, complexe, cu proprietăți mecanice excelente într-o gamă largă de materiale. Cu toate acestea, este mai scump și are un timp de ciclu mai lung decât turnarea mor. Die turnare este mai economic și potrivit pentru piese mai simple, mai mari în metale neferoase cu timpi de producție mai rapizi, dar se luptă cu caracteristici complicate și porozitate.
Comparație: turnarea prin injecție a metalelor vs. turnarea sub presiune
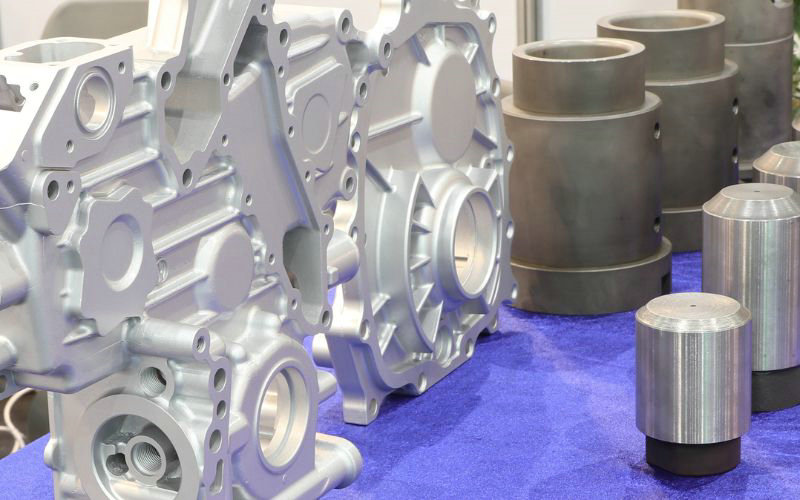
1. Precizie & Toleranţe
Transformarea prin injecție metalică (MIM): MIM atinge piese foarte precise cu toleranțe relativ strânse, de obicei exacte la o distanță de 0,3mm. Această precizie se datorează pulberilor metalice fine utilizate, care permit geometrii detaliate și complexe.
Turnarea sub presiune: oferă, în general, o precizie dimensională bună, dar nu la fel de ridicată ca MIM. Toleranța tipică este de aproximativ ±0.0005 inches, mai puțin precisă decât capacitățile MIM. Abaterile dimensionale necesită adesea debavurare suplimentară pentru respectarea specificațiilor.
2. Materiale necesare
Turnarea prin injecție a metalelor (MIM): poate folosi o gamă largă de materiale, inclusiv metale feroase și neferoase, oțeluri inoxidabile, titan și aliaje de nichel. Această versatilitate permite producerea pieselor cu proprietăți specifice, adaptate diverselor aplicații.
Turnarea sub presiune: utilizează în principal metale neferoase, precum aluminiul, zincul și magneziul. Deși se pot folosi metale feroase, punctele lor de topire foarte ridicate pot reduce semnificativ durata de viață a matriței.
3. Comparație de viteză
Transformarea prin injecție metalică (MIM): Procesul MIM implică mai multe etape, inclusiv amestecarea, turnarea prin injecție, destrângerea și sinterizarea, ceea ce îl face în general mai lent decât turnarea die. Cu toate acestea, odată ce producția este stabilită, MIM poate produce în mod eficient volume mari de piese.
Turnare Die: Cunoscut pentru capacitatea sa de producție rapidă, turnarea die este mai rapidă, în special potrivit pentru rulaje de producție de mare volum. Procesul permite crearea rapidă de părți mari, datorită tehnicilor sale de injectare de înaltă presiune.
4. Finisaj de suprafață
Transformarea prin injecție metalică (MIM): De obicei, oferă un finisaj de suprafață de înaltă calitate, care adesea nu necesită post-procesare suplimentară. Procesul de sinterizare ajută la realizarea unui finisaj neted.
Turnarea sub presiune: piesele ies de obicei din matriță cu un finisaj bun al suprafeței, dar poate fi necesară debavurarea surplusului de metal. Comparativ cu MIM, calitatea suprafeței este considerată, în general, medie.
5. Costuri de fabricație
Transformarea prin injecție metalică (MIM): În timp ce costurile inițiale de configurare și de scule pot fi ridicate, MIM poate fi rentabilă pentru producerea de piese complexe în volume mari din cauza deșeurilor reduse și a nevoilor minime post-procesare.
Turnarea sub presiune: are, în general, costuri inițiale mai mici și este mai rentabilă pentru piesele mari și producția de volum mare. Totuși, rentabilitatea scade pentru piesele foarte complexe sau mai mici.
6. Diferențele dintre matrițe
Turnarea prin injecție a metalelor (MIM): matrițele folosite la MIM pot fi mai puțin durabile decât cele pentru turnarea sub presiune și rezistă de obicei la aproximativ 150,000 până la 300,000 de injecții. Totuși, matrițele MIM permit o complexitate mai mare a proiectării pieselor.
Turnarea sub presiune: matrițele sunt proiectate să reziste la presiuni și temperaturi ridicate, fiind mai durabile, cu o durată de viață de peste 1 milion de injecții. Totuși, oferă mai puțină flexibilitate decât matrițele MIM în privința complexității pieselor.







