
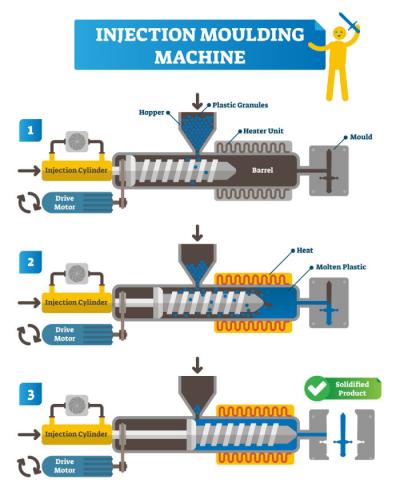
Cea mai mare cantitate de plastic care poate fi injectată în timpul unui ciclu de turnare se numește doză de injecție. Granulele sunt alimentate din buncăr în ansamblul cilindru-șnec.
Prin turnare prin injecție, materialul topit este injectat în cavitatea matriței pentru a produce cantități mari de piese din plastic.
În procesul de turnare prin injecție a plasticului, materia primă este introdusă în cilindru și topită, apoi plasticul este injectat în cavitatea matriței pentru a se răci și solidifica după închiderea matriței. În final, matrița se deschide, iar componentele sunt ejectate.
Cum se calculează dimensiunea împușcat
Durata timpului de ședere este influențată de dimensiunea shot-ului și a butoiului, care poate afecta, de asemenea, calitatea produsului final. Durata lungă de ședere și degradarea polimerilor pot proveni din dimensiuni mici, care necesită o capacitate redusă a butoiului.
Marimi mici de gloante care ocupa mai putin de 20% din capacitatea butoiului duc frecvent la perioade lungi de reşedinţă, ceea ce, la rândul său, cauzează degradarea polimerului şi controlul inadecvat al procesului.
Pe de altă parte, dimensiunile mari și nivelul de umplere a butoiului mai mare de 50% pot provoca topire inegală și recuperare lentă șurub.
În plus, șuruburile mai mari au, de obicei, capacități mai mici de presiune din plastic. Marimi mari de fotografiere, care ocupă mai mult de 65% din capacitatea barilului, provoca frecvent probleme de topire-calitate, cum ar fi nemelt, slab topit uniformitatea, și timpi lungi de recuperare șurub.
Pentru siguranță, puteți lua în calcul comandarea unui cilindru suplimentar. Matrițele pot fi folosite și cu două cilindri. Dacă solicitați un al doilea cilindru odată cu noua mașină, costul său redus vă poate surprinde plăcut. Cu specificațiile potrivite și un operator cu experiență, cilindrii pot fi schimbați în mai puțin de 30 de minute, chiar și când sunt fierbinți.
Formulă pentru Mold dimensiunea în muls injecție
Cea mai simplă formulă pentru calcularea mărimii mulajului este:
Contracție + volumul canalului de turnare + volumul produsului + volumul canalelor de distribuție = doza matriței
Capacitatea de fotografiere a mașinii de Formula / dimensiunea împușcat
Greutatea sau volumul total pe care șurubul îl injectează în timpul unui ciclu de modelare este exprimat ca capacitatea de tragere a mașinii (g) /dimensiunea împușcată a mașinii (mm), cunoscută și sub denumirea de capacitatea de injecție a mașinii.
Calculele dumneavoastră atunci când se ia în considerare presiunea ar trebui să fie după cum urmează:
Accident vascular cerebral X Înşurubaţi suprafaţa pistonului = volumul injecţiei
Forţa de injectare/ înşurubarea suprafeţei pistonului = presiunea de injectare
Prin urmare:
Volumul maxim de injecție pe unitate cubică × presiunea maximă de injecție (bar pe unitatea cubică)/1000 = capacitatea de dozare a unității de injecție.
Calculele atunci când se utilizează greutatea șurub și densitatea materialului trebuie să fie după cum urmează:
Masa/densitatea = volum
*D2*Dimensiune foto/4 = Barrel/Shot volume
Factori care afectează dimensiunea produsului Shot
Există mai mulți factori pe care trebuie să ia în considerare atunci când calculează o dimensiune împușcat. Acești factori sunt după cum urmează:
- La stabilirea dozei de injecție trebuie să luați în calcul volumul canalului de turnare, volumul canalelor de distribuție și volumul produsului. La injectarea în matriță, polimerul trebuie să umple toate aceste volume.
- Un alt aspect important care influențează calculul dozei de injecție este contracția polimerului. Contracția apare când polimerul topit se răcește. Deoarece densitatea diferă de la un polimer la altul, diferă și contracția în matriță.
- Genul și cantitatea de aditivi ai unui polimer își pot schimba densitatea și caracteristicile fluxului.
Acești factori vă pot ajuta să estimați dimensiunea, volumul și capacitatea barilului.
Unitate injectabilă
Rolul unității de injecție este să topească uniform materialul plastic înainte de a-l injecta în matriță la presiunea și debitul prestabilite. Aceste operațiuni sunt solicitante deoarece fluoropolimerii au conductivitate termică limitată, căldură specifică ridicată și vâscozitate mare în stare topită.
Din nou, au fost dezvoltate numeroase variante pentru a aborda problemele complexe la îndemână. O clasificare generală a variațiilor poate fi transformată în patru concepte primare de unitate de injecție:
- Piston sau berbec într-o singură etapă
- Berbec în fază dublă
- Șurub cu o singură etapă
- Șurub/ram cu două etape
Deși încă există în mașini mici și unele echipamente specializate, unitatea de berbeci într-o singură etapă este practic depășită din cauza ineficienței sale în încălzire, amestecare și transmisie de presiune. Beneficiază de simplitate și accesibilitate.
În plus, berbecul în două etape este tot, dar învechit. Ramul este încă un mixer ineficient și încălzire, în ciuda unei încercări de a-l îmbunătăți prin separarea operațiunilor de încălzire și flux de presiune.
Unitatea în două etape șurub/ram separă și mai mult rolurile de flux și căldură prin utilizarea unui berbec pentru injectare în loc de un șurub pentru amestecare și încălzire. Ideea este atrăgătoare, deoarece ambele sunt instrumente eficiente pentru sarcinile lor respective.
În plus, unitatea de injectare este adesea evaluată folosind presiunea maximă pentru injecţie şi volumul disponibil pentru injecţie. Cea mai mare presiune posibilă la capătul din aval al şurubului se numeşte presiunea pentru injecţie. Aceasta depinde de diametrul şurubului şi de forţa care o împinge.
Totuși, nu confundați această valoare cu presiunea din conducta hidraulică ce acționează asupra cilindrului de injecție și deplasează șnecul și nici cu presiunea necesară umplerii cavităților matriței. Din cauza pierderilor de presiune din duză și din sistemele de alimentare ale matriței, aceasta din urmă este considerabil mai mică.
Principala serie de acţiuni ale unităţii de injectare este următoarea:
- Materialul este încălzit și topit pe măsură ce șurubul se transformă, apoi transportat de-a lungul zborurilor șurub la capătul din aval al șurubului. Duza butoiului este închisă prin utilizarea unei supape mecanice sau termice sau prin existența unei forme anterioare.
Până când s-a acumulat suficientă topire pentru a produce următorul modelare, topirea de colectare forţează şurubul încă-rotating înapoi împotriva unei rezistenţe controlate (presiunea spatelui). Rotaţia şurubului se opreşte aici. Este timpul să fie gata pentru topire.
- Când duza cilindrului se deschide, șnecul înaintează axial fără să se rotească, acționând ca un piston. Astfel, materialul topit acumulat în fața capătului din aval al șnecului este împins (injectat) prin duză și în matriță.
La capătul din aval al șnecului se poate monta un sistem de supape pentru a împiedica materialul topit să curgă înapoi de-a lungul canalelor șnecului. Aceasta este etapa de injecție sau de umplere a matriței.
- După umplerea matriței, presiunea șnecului este menținută pentru scurt timp pentru a compensa contracția volumetrică a materialului topit pe măsură ce se răcește în matriță. Aceasta este etapa de presare sau menținere.
- În etapa de menținere, ciclul unității de injecție se reia prin rotirea șnecului și pregătirea materialului topit, în timp ce matrița rămâne închisă pentru ca piesa să se răcească până la temperatura de ejectare.
Apar căderi importante de presiune când plasticul topit este împins în duza de injecție și apoi prin sistemul de alimentare și cavitățile matriței. Aceste pierderi de presiune nu pot fi calculate prin reguli simple.
Unitatea de prindere
O unitate de închidere a mașinii de turnare prin injecție (IMM) menține matrița închisă împotriva forțelor create de presiunea de injecție, care împinge plasticul într-o matriță închisă. Sistemul de acționare poate deplasa platoul mobil al mașinii de turnare prin injecție în cel puțin o direcție.
Tipuri de unități de prindere
Există mai multe tipuri de unități de prindere în procesul de turnare injecție. Acestea sunt după cum urmează:
Comută tipul de clemă
Un mecanism de multiplicare a forței este mecanismul cu genunchi. În mașina de turnare, două bare sunt articulate la capete printr-un pivot. Un capăt al unei bare este conectat la platoul fix, iar cealaltă bară este conectată la platoul mobil. Când matrița este deschisă, mecanismul are forma literei V. Când se aplică presiune asupra pivotului, cele două bare se aliniază.
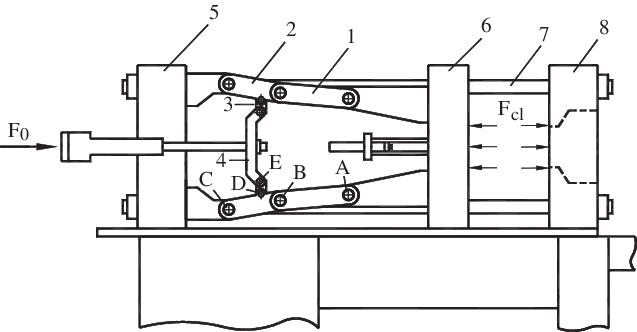
Avantajele sistemului de închidere cu genunchi sunt costul și puterea mai mici necesare și poziționarea fermă a matriței. Dezavantajele sunt necesarul ridicat de întreținere și dificultatea de operare.
Pensarea hidraulică
În acest caz, pistonul sistemului hidraulic este conectat la platoul mobil, iar unitatea de închidere acționată de un cilindru hidraulic este conectată direct la matrița mobilă închisă. Cilindrul hidraulic are două secțiuni: intrarea și ieșirea uleiului.
Când uleiul pătrunde sub presiune în cilindru, împinge pistonul înainte, închizând platoul mobil și matrița. Când uleiul este evacuat din cilindru, pistonul revine, iar matrița se deschide.
Unele avantaje de fixare hidraulică includ controlul ușor al vitezei clemei și suport, la orice unghi, măsurarea simplă a forței de prindere, configurarea ușoară și reglarea forței de prindere, și simplitatea sa în întreținere.
Inconvenientele pentru acest tip de prindere sunt că acesta costă mai mult și este mai scump decât un sistem de comutație și o clemă substantiv pozitiv.
Unitate de prindere de tip magnetic
Modulele magnetice din plăcile sau platourile magnetice de fixare a matriței produc forța de închidere. Panoul de interfață poate controla fixarea matriței, schimbarea acesteia și magnetizarea sau demagnetizarea platourilor.
Beneficiile acestei unităţi de prindere includ electricitatea necesară doar în timpul fazelor de magnetizare şi demagnetizare, nu în timp ce prinderea, măsurarea forţei de prindere în timp real cu multe caracteristici de siguranţă şi întreţinere gratuită.
Greutate Shot Mold
Cantitatea de material injectată în matriță pentru a o umple, inclusiv sistemul de alimentare, se numește „masa dozei matriței” sau „masa dozei produsului”. Masa dozei este alcătuită din masa canalului de turnare, a canalelor de distribuție și a porții. Distanța parcursă de șnec pentru a umple produsul, inclusiv sistemul de alimentare, se numește dimensiunea dozei matriței/produsului.
Concluzie
Prin turnarea prin injecție, plasticul brut este topit, injectat în matriță, lăsat să se răcească și să se solidifice, apoi obiectul finit este ejectat. Dimensiunea dozei este esențială, deoarece previne umplerea insuficientă cu polimer și apariția bavurii. Și alți factori, precum capacitatea cilindrului, influențează procesul general de turnare prin injecție.







