
Zmniejszanie jest jednym z najczęstszych wyzwań w procesie wtrysku i bezpośrednio wpływa na dokładność i jakość wtryskanych części. Najbardziej skutecznym sposobem zapobiegania kurczeniu się jest kontrola wyboru materiału, projektowanie pleśń, ustawienia obróbki i warunki chłodzenia.
Ci, którzy dobrze zarządzają tymi czynnikami nie tylko osiągają większą dokładność wymiarową, ale również zmniejszają koszty odpadów i produkcji. Dzisiaj na Moldie.com, będziecie badać strategie zapobiegania kurczeniu w formowaniu wtrysku.
Zrozumienie pomostu we wstrzyknięciu
Zmniejszanie formowania wtrysku odbywa się, gdy rozpuszczalne chłody i kontrakty z tworzywa sztucznego, zmniejszają wielkość końcową formowanej części. Ta zmiana wpływa na stabilność wymiarów, wykończenie powierzchni i ogólną wydajność produktu. Zarządzanie kurczenie wymaga zrozumienia, dlaczego to się dzieje, jak wpływa na jakość, oraz rodzaje wad, które tworzy.
Czym jest pomnożenie i dlaczego sięgają
Zmniejszanie formowania wtryskowego jest zmniejszenie objętości, które występuje jako rozpuszczalny polimer chłodzi i utwardza w formie. Wszystkie tworzywa sztuczne kontraktu do pewnego stopnia, ale ilość zależy od rodzaju polimeru, projekt pleśń, i warunki przetwarzania.
Termoplastyce o wyższej krystalizacji, takie jak nylon lub polipropylen, zwykle wykazują większe kurczliwość niż amorficzne materiały, takie jak ABS. Kryształowe struktury pakują się bardziej, jak są chłodne, co prowadzi do wyższych skurczliwości.
Nierówne lub szybkie chłodzenie może również stworzyć miejscowe kurczenie, które wpływa na stabilność wymiarów. Ciśnienie przytrzymujące i zmniejszanie czasu pakowania, ponieważ kontrolują, jak dużo materiału wypełnia pleśń przed utrwaleniem.
Właściwości materiału, temperatura pleśń i grubość ściany oddziałują na skomplikowane sposoby. Na przykład, grubsze ściany chłodzą bardziej powoli, często powodują większe kurczenie w porównaniu do cienkich odcinków.
Wpływ pomostu na jakość produktu
Zmniejszanie bezpośrednio wpływa na dokładność i wydajność formowanych części. W przypadku skurczu nie jest jednorodne, części mogą nie spełniać specyfikacji, co prowadzi do problemów montażu lub słabego dopasowania.
Niespójne kurczenie się może również powodować wady powierzchniowe. Część może się pojawiać zniekształcona lub nierówna, co zmniejsza apel wizualny i utrudnia stosowanie w precyzyjnych zastosowaniach.
Stabilność wymiarów jest szczególnie ważna w sektorach takich jak samochody i wyroby medyczne, gdzie nawet niewielkie odchylenia mogą powodować problemy funkcjonalne. Zmniejszanie, które nie jest kontrolowane, może również zmniejszyć wytrzymałość mechaniczną, ponieważ naprężenia wewnętrzne mogą osłabić materiał.
Producenci często dostosowują parametry formowania, takie jak ciśnienie pakowania, czas chłodzenia i temperatura form, aby poprawić spójność. Odpowiedni wybór materiału odgrywa również kluczową rolę w zmniejszaniu zmienności i utrzymaniu jakości produktu.
Wybór materiału i jego rola w pomostach
Wybór żywicy, jej struktury molekularnej oraz stosowania dodatków wpływają na to, ile formowanych części kurczy się, gdy chłodzi. Odpowiednie suszenie i przetwarzanie materiałów również odgrywają bezpośrednią rolę w utrzymaniu dokładności i redukcji wad.
Stopień pomniejszenia materiału
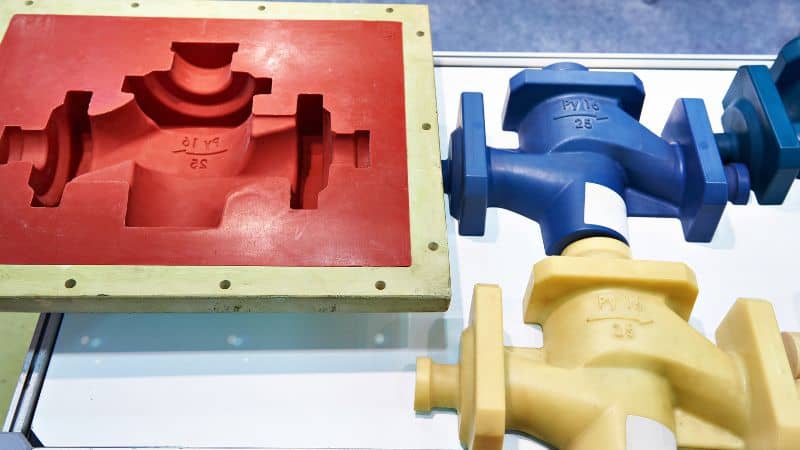
Każdy plastik ma specyficzną stopę kurczenia, zwykle wymienioną przez dostawców materiałów. Wskaźnik ten wskazuje, ile części będzie umniejszać po formowaniu.
Półkrystaliczne tworzywa sztuczne, takie jak polipropylen (PP) i poliamid (PA/nylon) zazwyczaj kurczą się więcej niż amorficzny tworzyw sztucznych, takich jak poliwęglan (PC) lub ABS. Na przykład, PP może skurczyć się do 2%, podczas gdy PC często pozostaje poniżej 0,7%.
| Materiał | Typowa stopa pomostu | Uwagi |
|---|---|---|
| PP | 1.0–2.5% | Wysokie kurcze, wspólne w samochodach |
| PA (nylon) | 0.7–1.5% | Zmniejszanie zależy od wilgoci. |
| PC | 0.5–0.7% | Niskie kurczenie, dobre dla precyzji |
| ABS | 0.4–0.7% | Stabilna, powszechnie stosowana w elektronice |
Wybór materiałów o niższym współczynniku kurczenia pomaga utrzymać bardziej rygorystyczne tolerancje i zmniejsza potrzebę dostosowania form i części.
Wpływ struktury molekularnej
Struktura wewnętrzna polimeru silnie wpływa na skurcz. Półkrystaliczna forma tworzyw sztucznych zamawiane regiony, jak chłodzą, co prowadzi do większego skurczu. Amorphous plastics brakuje tej zamówionej struktury, więc kurczą mniej i bardziej jednolicie.
Na przykład, nylon (PA) ma strukturę półkrystaliczną, co powoduje, że kurczy się więcej niż ABS. Ta różnica jest przyczyną, dlaczego ABS jest często wybierane dla części wymagających stabilności wymiarowej.
Masa cząsteczkowa również ma znaczenie. Polimery o większej masie cząsteczkowej mogą stawiać opór przepływowi, powodując nierównomierne zagęszczenie tworzywa w formie, co może zwiększyć skurcz w grubszych obszarach. Zrozumienie tych różnic strukturalnych pomaga inżynierom dobrać materiały do geometrii części i wymaganych tolerancji.
Wpływ dodatków
Dodatki i wypełniacze mogą znacznie zmniejszyć kurczenie się. Włókna szklane, talk, lub węglan wapnia ograniczać ilość umów polimerowych matrycy podczas chłodzenia.
- Szklany nylon kurczy mniej niż nienapełniony nylon i zapewnia lepszą stabilność wymiarową.
- Polipropylen napełniony Talk zmniejsza kurcz i dodaje sztywność, która jest przydatna w samochodowych panelech.
Odsetek wypełniacza wpływa również na wyniki. Wyższa zawartość wypełniacza zazwyczaj oznacza niższe kurczenie, ale może sprawić, że materiał jest bardziej kruchy. Inżynierowie muszą zrównoważyć kontrolę kurczenia się z wydajnością mechaniczną przy wyborze wypełnionych stopni.
Znaczenie suszenia i obsługi
Zawartość wilgotności w materiałach, zwłaszcza żywic higroskopowych, takich jak nylon (PA), bezpośrednio wpływa na kurczenie się. Jeśli nie jest prawidłowo wysuszona, woda wchłaniana może powodować hydrolizę podczas formowania, co prowadzi do niespójnego kurczenia i słabszych części.
Właściwe przechowywanie w zamkniętych pojemnikach oraz stosowanie suszarki do odsuszania pomaga utrzymać stabilne właściwości materiału. Dla PC i ABS, nawet niewielkie ilości wilgoci mogą powodować pęcherzyki lub wady powierzchni, które wpływają na dokładność.
Obsługa ma również znaczenie. Zanieczyszczone lub zdegradowane granulki mogą zmieniać zachowanie przepływu, prowadząc do nierównego pakowania i kurczenia. Konsekwentne, suszące i czyste obsługujące praktyki zapewniają, że materiał działa tak, jak można oczekiwać podczas formowania.
Optymalizacja projektu mold w celu zmniejszenia pomostu
Zmniejszanie form wtryskowych często wynika z tego, jak jest zaprojektowana i jak plastik chłodzi się wewnątrz. Uważne planowanie wymiarów pleśń, grubości ściany i systemów chłodzących pomaga kontrolować przepływ materiału i utrwalanie, co zmniejsza nierówne kurczenie i poprawia dokładność.
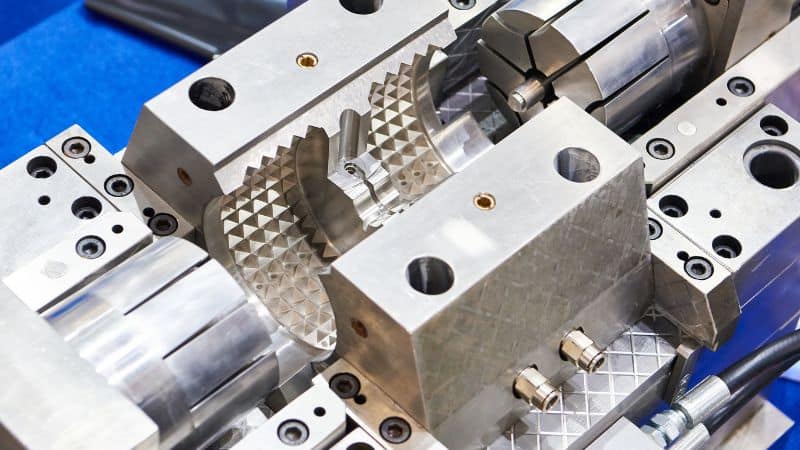
Rachunki pomostu w wymiarach łodygi
Każdy materiał z tworzywa sztucznego ma określony współczynnik skurczu, który należy uwzględnić przy projektowaniu formy. Jeśli zostanie pominięty, gotowa część nie będzie miała wymaganych wymiarów. Projektanci korzystają z danych o skurczu dostarczonych przez producentów materiału, aby odpowiednio powiększyć gniazda formy i uzyskać po ostygnięciu część o wymaganym rozmiarze.
Proces ten często wiąże się z regulacją wymiarów jamy o niewielki procent. Na przykład, materiał o 1,5% szybkości kurczenia wymaga, aby pleśń była nieco większa od części docelowej.
W precyzyjnych zastosowaniach, inżynierowie rozważają również skurcz kierunkowy. Niektóre tworzywa sztuczne kurczą się bardziej w kierunku przepływu niż przez niego. Księgowanie dla tej anizotropii zapewnia prawidłowe dopasowanie części w zespołach.
Główne praktyki obejmują:
- Wykorzystanie danych dotyczących zmniejszania się dostawcy
- Odpowiednie wymiary jamy pachowej
- Biorąc pod uwagę kierunkowy efekt kurczenia się
Zapewnienie jednolitej grubości ściany
Nierówna grubość ściany jest jedną z najczęstszych przyczyn skurczu zmienności. Grube sekcje chłodzą wolniej niż te cienkie, co prowadzi do błędów, takich jak strona wojenna.
Projektanci mają na celu jednolitą grubość ściany w całej części, aby promować nawet chłodzenie i konsekwentne kurczenie. Gdy zmiany grubości są nieuniknione, płynne zmiany, takie jak filety czy tapery, pomagają zmniejszyć stres i zakłócenia.
Prostym przewodnikiem jest utrzymanie grubości w wąskim zakresie, np. 2–4 mm dla wielu termoplastycznych. Jeśli żebra lub boisko są potrzebne dla siły, powinny one być nie więcej niż 50–70% przylegającej grubości ściany, aby uniknąć nadmiernego kurczenia.
Najlepsze praktyki dla grubości ściany:
- Utrzymywać spójną grubość
- Użyj stopniowego przechodzenia między sekcjami
- Ograniczenie wymiarów żebra i bossa względem ścian
Projektowanie skutecznych kanałów chłodzenia
System chłodzenia w formie bezpośrednio wpływa na skurcz. Nierówne chłodzenie powoduje różnice temperatury, które powodują nieuniformowy skurcz. Odpowiednio umieszczone kanały chłodzące pozwalają na równomierne usunięcie ciepła, zmniejszając zniekształcenia i poprawiając czas cyklu.
Kanały należy umieścić blisko powierzchni formy, nie osłabiając jej konstrukcji. Ich rozstaw i średnicę trzeba zoptymalizować, aby zachować równowagę między wydajnością a wytrzymałością formy.
Zaawansowane wzory mogą stosować chłodzenie konformalne, gdzie kanały podążają za kształtem jamy. Metoda ta poprawia kontrolę temperatury w złożonych częściach i zmniejsza miejscowe kurczenie.
Względy dotyczące projektu:
- Umieszcz kanały równomiernie wokół obszarów krytycznych
- Utrzymanie stałej głębokości i odstępu kanału
- Stosować chłodzenie konformalne, gdy geometria części jest złożona
Parametry sterowania przetwarzania
Dokładna kontrola parametrów przetwarzania zmniejsza błędy wymiarowe i pomaga utrzymać konsekwentną jakość części. Kluczowe czynniki obejmują ciśnienie, prędkość, temperaturę i czas ustawienia, z których każdy bezpośrednio wpływa na zachowanie kurczącego się w formowanych częściach.
Ciśnienie wtrysku i ciśnienie przytrzymujące
Ciśnienie wtrysku określa, jak dobrze rozpuszczalny tworzywo sztuczne wypełnia jamę pleśń. Jeśli ciśnienie jest zbyt niskie, materiał może nie być w pełni zapakowany, prowadząc do pustki i wyższego skurczu. Nadmierne ciśnienie, jednak, może powodować stres i warpowania.
Ciśnienie przytrzymujące jest równie ważne. Po wypełnieniu pleśń, nakładanie stałego ciśnienia utrzymuje materiał pakowany, gdy chłodzi. To zmniejsza zmniejszenie objętościowe poprzez kompensację skurczu materiału.
Kluczowe względy dotyczące kontroli ciśnienia:
- Utrzymać wystarczającą ilość ciśnienia wstrzykiwanego, aby wypełnić pleśń.
- Użyj presji przytrzymującej, by przeciwdziałać skurczeniu.
- Unikać nadmiernego ciśnienia, które może powodować stres w części.
Zrównoważenia zarówno ciśnienia wtrysku, jak i ciśnienia utrzymują zamierzone wymiary bez przepakowania.
Optymalizacja prędkości wtrysku
Prędkość wtrysku wpływa na przepływ rozpuszczonego polimeru do formy. Bardzo szybkie wypełnienie może powodować nierówny przepływ, uwięzione powietrze lub linie spawania. Bardzo powolne wypełnienie może umożliwić przedwczesne chłodzenie, rosnące kurczenie i wady.
Umiarkowana i konsekwentna prędkość wtrysku zazwyczaj zapewnia lepszą stabilność wymiarową. Dostosowania powinny opierać się na geometrii części i rodzaju materiału. Na przykład cienkie części często wymagają wyższych prędkości, aby uniknąć niekompletnego napełniania.
Najlepsze praktyki w zakresie kontroli prędkości:
- Używaj wolniejszych prędkości dla grubych części, aby zapobiec stresowi wewnętrznemu.
- W przypadku cienkich przekrojów stosuj większą prędkość, aby uniknąć niedolewów.
- Monitorowanie równowagi przepływu w wielu jamy.
Temperatura barra i wilgoci
Temperatura baryłki kontroluje, jak dobrze topnieje polimer. Jeśli temperatura topnienia jest zbyt niska, nie może się ona dobrze pakować, co prowadzi do kurczenia się. Jeśli jest zbyt gorąca, polimer może degradować lub kurczyć się bardziej, gdy jego temperatura spada.
Temperatura łodygi odgrywa również kluczową rolę. Chłodniejsza pleśń zazwyczaj zmniejsza czas cyklu, ale może zwiększyć kurcz z powodu szybkiego skurczu. Ciepła pleśń pozwala na bardziej jednolite chłodzenie, co może poprawić dokładność wymiarów.
Czynniki kontroli temperatury:
- Ustaw strefy beczki, aby utrzymać lepkość topnienia.
- Utrzymywać temperaturę w zalecanym zakresie dla każdego polimeru.
- Użyj jednostek kontroli temperatury, aby uniknąć gorących lub zimnych punktów.
Czas przechowywania i chłodzenia
Czas przechowywania pozwala na pozostanie nacisku na materiał, podczas gdy go utrwala. Zbyt krótki czas przechowywania może pozostawić pustkę lub ślady zlewu. Zbyt długi może zwiększyć czas cyklu bez znaczącej poprawy.
Równie ważny jest czas chłodzenia. Nierównomierne lub niewystarczające chłodzenie prowadzi do stresu wewnętrznego i niespójnego kurczenia.Zapewnienie całego procesu formowania odbywa się w kontrolowanych warunkach może zagwarantować równomierne utrwalanie części przez jej grubość.
Wytyczne dotyczące zarządzania czasem:
- Porównaj czas przechowywania do grubości ściany części.
- Wydłuż czas chłodzenia dla grubszych części, aby zapobiec warpowaniu.
- Użyj wyważonych kanałów chłodniczych do utrzymania równomiernej dystrybucji temperatury.
Optymalizacja czasu przechowywania i chłodzenia zmniejsza kurczliwość przy zachowaniu czasu cyklu sprawności. Odpowiedni czas czasu zapewnia, że części są stabilne wymiarowo i wolne od wspólnych wad formowania.







