
W procesie podwójnego wtrysku dwie różne żywice są formowane razem w jednym cyklu maszynowym. Proces ten jest też nazywany formowaniem dwukomponentowym, wielokomponentowym i obtryskiwaniem.
Najnowocześniejsza technologia produkcji zwana podwójnym wtryskiem, znana również jako dwumaterialne, dwuwarstwowe formowanie lub formowanie dwu-K, jest wykorzystywana do tworzenia skomplikowanych części formowanych z dwóch różnych materiałów.
Podczas dwóch wtrysków starannie kontrolujemy wtryskiwanie wielu materiałów, w tym dwóch różnych rodzajów żywicy, w pojedynczą, wielokomorową formę przy użyciu wysoce wyspecjalizowanej i zautomatyzowanej techniki.
Dwóch shot Molling Proces
W procesie formowania dwukomponentowego wtryskarka formuje dwa materiały na sobie w jednym cyklu. Ilość materiału wtryskiwanego do wnęki formy nazywa się dawką wtrysku.
W dwóch wtryskach, pierwsza część jest formowana, a po zakończeniu, druga część jest wstrzykiwana, aby stworzyć końcową część formowania. Obie części muszą być porównywalne (chemicznie) dla obu formowania, aby można było pomyślnie wiązać.
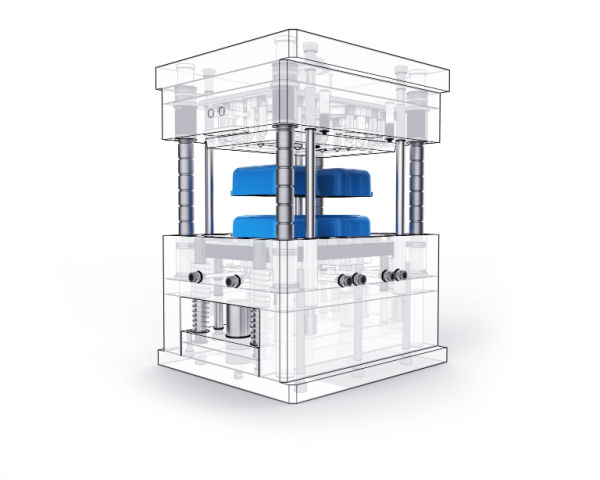
Dwukomponentowe formowanie wtryskowe pozwala połączyć część z twardego materiału z częścią z miękkiego. Proces łączy formowanie dwóch komponentów w formie dwugniazdowej. Może znacznie poprawić atrakcyjność wyrobu pod względem odczuć dotykowych, koloru i innych cech. Formowanie dwukomponentowe daje wiele możliwości projektowych.
Technika wtrysku jest podzielona na dwa etapy. Pierwszy polega na wstrzyknięciu żywicy w formę, która jest następnie chłodzona, aby stworzyć stały obiekt, podobnie jak tradycyjne wtryskiwanie.
Nowo zmieszany obiekt jest transportowany do drugiej formy w drugim etapie za pomocą obracającej się płyty lub ramienia robotycznego. W zależności od projektu, nowo zmieszana część jest następnie drugą wstrzykiwaną żywicy w, przez, lub w określonych obszarach pierwszej formy.
Po stworzeniu połączenia molekularnego między dwoma żywicami plastycznymi obiekt wielopostaciowy jest chłodzony i wydalany.
Chociaż procedura jest prosta do zrozumienia, majstrowanie jej jest wyzwaniem. Nawet najmniejsze błędy mogą prowadzić do znacznych strat finansowych ze względu na wysoki poziom kompetencji technicznych i uwagi na wymagane szczegóły, zwłaszcza w wysokich ilościowych okolicznościach produkcyjnych.
Dlatego ważny jest wybór dostawcy o wyjątkowych kompetencjach. Warto szukać doskonałych wyników oceny jakości dostawcy, ustalonych procesów zapobiegania wypływowi materiału, liniom przepływu i niedolewom, a także planów awaryjnych zwiększania mocy produkcyjnych wraz z rozwojem firmy i jej potrzeb w zakresie formowania dwukomponentowego.
Proces ten sprawia, że formowanie dwukomponentowe doskonale nadaje się do przełączników, przycisków, szczoteczek do zębów i nakrętek pojemników.
Zastosowania formowania dwukomponentowego
Dla skomplikowanych, wielobarwnych i wielomaterialnych wyrobów z tworzyw sztucznych, zwłaszcza w dużych warunkach produkcji, dwa wtryskiwacze są najlepszą techniką formowania tworzyw sztucznych.
Ponadto formowanie dwukomponentowe jest stosowane w motoryzacji do produkcji wielu wyrobów i części. Powstają w ten sposób także narzędzia do pielęgnacji trawników i ogrodów oraz sprzęt rolniczy.
Dwa części formowane są wykorzystywane niemal w każdej branży, od towarów konsumpcyjnych po budownictwo, ale najczęściej stosowane są w sytuacjach wymagających:
- Części lub części, które mogą się poruszać
- sztywne powierzchnie z elastycznymi uchwytami
- tłumienie akustyczne lub drgania
- Powierzchniowe wyjaśnienia lub identyfikacji
- komponenty z kilkoma materiałami lub kolorami
Idealnie, dwa wtryskiwane wtryskiwanie jest używane dla złożonych części, które mają wiele elementów.
Korzyści procesu formowania dwukomponentowego
Polimery z tworzyw sztucznych wykorzystuje się w różnych procesach produkcyjnych, takich jak ekstruzja, prasowanie tworzyw termoutwardzalnych i dwukomponentowe formowanie wtryskowe. Każdy z nich jest wykonalną metodą, ale wielu producentów wybiera formowanie dwukomponentowe ze względu na jego liczne zalety.
W celu stworzenia pierwszego segmentu produktu, jeden materiał jest po raz pierwszy wstrzykiwany w formę. Drugie wstrzyknięcie wtórnego materiału kompatybilnego z pierwszym. Istnieje kilka powodów, dla których wiele przedsiębiorstw decyduje się w ten sposób produkować tworzywa sztuczne lub polimery.
Oto pewne korzyści z procesu formowania:
Wszechstronne
Producenci preferują dwa wtryskiwania do różnego rodzaju zastosowań, w tym części wnętrza samochodów, sprzętu medycznego, narzędzi i zabawek. Pozwala producentom wymieszać wiele elementów i barw, aby produkować solidny i estetyczny produkt.
Materiały takie jak silikon i termoplasty, nylon i termoplastyczne elastomery lub sztywne nylonowe i miękkie materiały dotykowe są kilkoma przykładami materiałów, które można z powodzeniem wymieszać z tą procedurą.
Koszty efektywne
Z pierwszą formą obracającą się z drogi, a drugą formą umieszczoną wokół produktu, tak aby drugą kompatybilną termoplastyczną można było wstrzyknąć do drugiej formy, procedura dwuetapowa wymaga tylko jednego cyklu maszynowego.
Metoda produkuje więcej produktów każdy bieg za mniej pieniędzy i wymaga mniej pracowników do produkcji gotowego produktu, ponieważ korzysta z jednego cyklu maszynowego, a nie wielokrotnych cykli maszynowych. Ponadto, gwarantuje solidne wiązanie między materiałami, eliminując potrzebę późniejszego montażu.
Wysoka jakość produktu
Większość produktów termoplastycznych korzysta z dwóch wtrysków na wiele sposobów:
- Ulepszona estetyka. Gdy wyroby wykonane są z różnych kolorowych tworzyw sztucznych lub polimerów, wyglądają ładniej i są bardziej kuszące dla konsumentów. Produkt pojawi się droższe, jeśli jest używany więcej niż jeden kolor lub tekstura.
- Lepsza ergonomia. Metoda pozwala na miękkie powierzchnie dotykowe, dlatego gotowe produkty mogą posiadać uchwyty lub inne ergonomicznie opracowane sekcje. Jest to kluczowe dla narzędzi, sprzętu medycznego i innych przedmiotów przenośnych.
- Uszczelnienie uszczelnia się, gdy polimery silikonowe i inne materiały gumowe są wykorzystywane do uszczelnień i innych części, które wymagają ciasnej pieczęci.
- Umożliwia ona twardą i miękką polimery wytwarzanie elementów o najmniejszym rozmiarze, które zapewniają wyjątkowy komfort i przydatność.
- W porównaniu z metodami nadmiernej lub bardziej konwencjonalnymi wstawkami, może on znacznie obniżyć liczbę nierówności.
- Pozwala producentom na wykorzystanie kilku materiałów, których nie można skutecznie związać przy użyciu innych procedur, aby stworzyć bardziej skomplikowane wzory form.
- Tworzona więź jest niesamowicie silna, dzięki czemu produkt końcowy staje się bardziej solidny, niezawodny i trwały.
Dwóch rzutów procesu formowania pomaga produkcji osiągnąć wysokiej jakości produkty.
Konsolidacja części
Liczba części w gotowym montażu zmniejsza się przy użyciu dwóch wtrysków, co oszczędza średnio $40K w rozwoju, inżynierii i walidacji wydatków na każdą zwiększoną liczbę części.
Skuteczne
Z dwoma ujęciami, kilka elementów może być formowane jednym narzędziem, które wymaga mniej pracy, aby produkować swoje części i bez zgrzewania po zwoju lub łączenia elementów.
Typy konstrukcji form dwukomponentowych
Wybór i zakończenie z odpowiednią strukturą pleśń jest niezbędne, aby zaoszczędzić na kosztach i ustalić jakość. Oto niektóre rodzaje dwóch formowania:
Wyłączenie rdzenia
Proces wielokomponentowego formowania z przełączanym rdzeniem jest najprostszy, ponieważ nie trzeba przenosić rdzenia ani wnęki formy. Zamiast tego przesunięcie suwaka zmienia geometrię wnęki.
Podczas formowania wtryskowego w formie dwukomponentowej z przełączanym rdzeniem najpierw wtryskuje się materiał A do wnęki, gdy suwak jest wysunięty. Następnie suwak zostaje cofnięty, aby odsłonić nowy obszar wnęki.
Po wtrysku materiału B do zmodyfikowanej wnęki przez inną przewężkę (powyżej środkowej dyszy) pozostała przestrzeń jest wypełniana przez przesunięcie suwaka.
Składnik z tworzywa sztucznego jest następnie wyrzucany z formy po utwardzeniu. Okrążony w tej samej kolejności, jak powyżej, aby kontynuować formowanie.
Chociaż cena narzędzia wzrasta, kiedy suwak jest dodawany do formy, może być jeszcze znacznie mniej kosztowna niż obracające się płyty lub rotacyjne wałki. Niestety, nie jest w stanie stworzyć skomplikowanych, wielokolorowych plastikowych kawałków.
Rotary Platen Dwie shot Mold
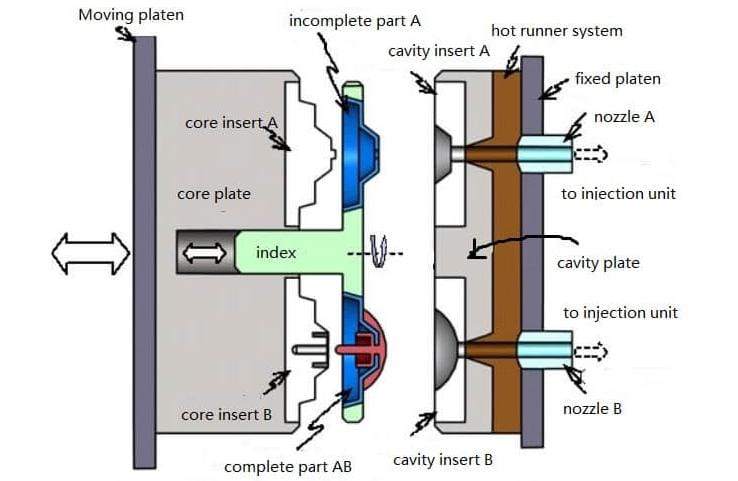
Na linii środkowej płyty, która jest równoległa do osi obracania, płyta rdzenia form ma dwa identyczne rdzenia, które są obrazami lustrzanymi jeden drugiego. W płytce jamy przymocowanej do stałej płyty umieszczone są dwie kostki z różnymi geometrami.
Płyta obrotowa uzupełnia przełączanie formowanych części w każdym cyklu, czyniąc to bez przełączania człowieka.
Formę, która może trzymać więcej materiałów, widzimy tutaj tylko z dwoma materiałami. W zależności od tego, jak dużo materiału jest wykorzystywana, płyta obracana może być obracana przez 90°, 120° lub 180°. Wymagana jest również konkretna maszyna do wtrysku, aby wytworzyć niezbędną rotację po stronie rdzenia.
Konstrukcja formy dwukomponentowej z mechanizmem kołyskowym
Z jednej strony poruszając się w górę, z drugiej strony poruszając się w dół, i tak dalej, struktura płyty składa się z dwóch stron obracających się wokół środka. Większość wzorów formy klawiatury z liczbami i literami używać konstrukcji piły.
Struktura zawiera zamknięte znaki liczbowe lub litery alfabetyczne, takie jak 0, 4, 8, A, B, D i O. Materiał drugorzędny może tylko łatwo wejść do obszaru ograniczonego, kiedy używa się golara, tworząc piękny wygląd.
Funkcjonuje następująca struktura pily:
- Po jednym wstrzyknięciu otwiera się pleśń.
- Złamana igła jest redukowana przez pręt pchania, powodując kręcącą się piłę wokół wałka obrotowego.
- Górna płytka jest naciskając piłę rozlewającą, powodując wychodzenie z formy ze złamanej igły.
Połamana dziura powstaje, gdy igła wznosi się na krawędzi szczelnie zamkniętej części pierwotnego produktu. Aby wywiercić materiał drugorzędny do zamkniętego obszaru ze zerwanej dziury, igła jest przesuwana niżej przez powracającą pinkę pękniętej płyty podczas procesu podwójnego wtrysku.
Struktura przesuwu kawioru
Samiec model jamy błyszczy się pod wpływem silnika, ponieważ forma jest otwierana po jednym wstrzyknięciu. Określona odległość służy do dostosowania pleśń do master pleśń przed drugim wstrzyknięciem.
Czynniki do uwzględnienia przy formowaniu dwukomponentowym
Przy stosowaniu formowania podwójnego rozważa się następujące czynniki:
Wybór materiału
Przy wyborze materiału na detal należy uwzględnić jego właściwości fizyczne, mechaniczne, chemiczne, cieplne i elektryczne, palność oraz odporność na promieniowanie UV. Aby zawęzić wybór materiału, trzeba odpowiedzieć na kilka pytań, w tym:
- Jakiego rodzaju temperatury będą poddawane twojemu produktowi?
- Jak elastyczne lub sztywne potrzebujesz materiału do zginania?
- Oporność na uderzenia: Jak wytrzymała musi być jego powierzchnia?
- Jak dobrze wytrzyma duże obciążenia pod względem siły kompresji?
- Czy składnik będzie narażony na promienie UV, takie jak te znalezione na zewnątrz?
- Czy ta część będzie narażona na działanie chemikaliów, które będą wpływać na jego działanie, zwłaszcza w czasie?
- Jaka trwałość jest potrzebna do tej części?
Zgodność materiału
Przy wyborze materiałów do formowania dwukomponentowego kluczowe są ich właściwości chemiczne. Niektóre materiały łączą się niedostatecznie, a inne dobrze współpracują i tworzą mocną adhezję na poziomie molekularnym.
Przeprowadź test przyczepności przed rozpoczęciem produkcji, gdy właściwości kleju dwóch związków są niejasne. W przypadku niewystarczającego połączenia, poprawki mogą być włączone do projektu, takie jak podcięcia, rowki lub ramiona, aby zwiększyć przyczepność i zablokować oba związki razem.
W celu określenia, które polimery przylegną do siebie i które polimery są niezgodne. Dodatkowo, eliminuje ona możliwość zanieczyszczenia, co jest problemem przy wykorzystaniu dwóch różnych form.
Ponadto formowanie dwukomponentowe daje znacznie silniejsze połączenie niż wykonanie identycznego wyrobu lub części w dwóch odrębnych procesach formowania. Możliwość produkcji wielobarwnych wyrobów z tworzyw to kolejna zaleta w porównaniu z malowaniem, którego skuteczność może z czasem maleć.
Metoda dwukomponentowa pozwala tworzyć bardziej użyteczne i zaawansowane elementy, a także łączyć miękkie tworzywo z twardym. Wyrób ma znacznie większą spójność. Wyroby z tworzyw formowane dwukomponentowo są często dużo trwalsze i odporniejsze na uderzenia.
Metoda jest również doskonała do miękkich uchwytów sprzętu elektrycznego, uszczelki klimatyzacyjne i uszczelki, oraz powierzchnie nieślizgnięte. Z tej metody można stworzyć logo, które, w przeciwieństwie do pomalowanych logo, nigdy nie znikną.
Wyłącz
Aby tworzyć dziury, zatrzasnąć funkcje, i długie dziury przelotowe, pleśń zamyka te miejsca, aby zapobiec przepływowi tworzywa sztucznego do tych miejsc.
W takich sytuacjach obie połówki formy uszczelniają się na styku. Dzięki temu powierzchnie uszczelniające mogą się otwierać i zamykać bez kolizji. Minimalny kąt pochylenia powinien wynosić od trzech do pięciu stopni. Im dłuższy zakładany okres eksploatacji formy, tym większy powinien być kąt pochylenia, co ułatwia wyjmowanie detalu.
Typ przewężki
W formowaniu wtryskowym stopiona żywica wpływa do wnęki przez kanał przewężki. Aby uzyskać właściwe proporcje i wygląd części oraz zapobiec wypaczeniom, trzeba uwzględnić typ przewężki, jej konstrukcję i położenie.
Najczęściej w formowaniu wtryskowym stosuje się dwa rodzaje przewężek: zakładkowe i gorącokanałowe.
- Przewężki zakładkowe są najpopularniejsze i bardzo wydajne. Ich prostota oznacza jednak, że nie zawsze będą odpowiednie do Twoich potrzeb.
- Przewężki z gorącą końcówką mają niewielkie otwory eliptyczne. Grzałka sterowana termostatem, zamocowana z tyłu formy, utrzymuje żywicę w temperaturze pozwalającej przepłynąć przez wąski otwór przewężki.
Obciążanie cząsteczkami chemicznymi
Aby powstało mocne połączenie molekularne, podłoże i żywica podawana w drugim wtrysku powinny być zgodne chemicznie. Do połączenia dwóch żywic najlepiej wykorzystać najdłuższy odcinek lub największą powierzchnię styku. Właściwy dobór materiałów i konstrukcji złącza sprawia, że warstwę z drugiego wtrysku niemal nie da się usunąć.
Nawet gdy można osiągnąć wiązanie chemiczne wysokiego szczebla, wysoce zalecamy użycie odpowiedniego połączenia mechanicznego, jeśli wiązanie jest ważne dla Państwa zastosowania.
Położenie przewężki
Jest to istotne dla dobrego wyglądu powierzchni i jednorodnego formowania. W procesie z jednym wtryskiem położenie przewężki pozwala stopowi wpłynąć przez najgrubszą część otworu, a następnie dotrzeć do mniejszych obszarów.
Zalecenia dotyczące formowania dwukomponentowego
Oto kilka zaleceń dotyczących formowania dwukomponentowego:
Numer 1
Miękki plastik jest formowany po raz pierwszy jako twardy plastik. Po raz pierwszy jest przezroczysty, po raz drugi nie. Pierwszy formowanie jest wykonane z tworzywa wysokiej temperatury, podczas gdy podwójne formowanie jest wykonane z tworzywa niskotemperaturowego.
Numer 2
Przetestuj pleśń, aby stworzyć gotowy produkt przed rzeczywistej produkcji.
Numer 3
Zanim pleśń zostanie wykonana, znajdź wszystkie potencjalne wady i napraw je.
Numer 4
Wziąwszy pod uwagę oba materiały kurczące się. Ogólnie rzecz biorąc, materiał, który został pierwotnie utworzony, wpływa na kurczenie się.
Numer 5
Drugie wstrzyknięcie można podać tylko po pierwszym w pełni wstrzyknięciu.
Numer 6
Aby uniknąć uszkodzeń podczas procesu formowania, należy rozważyć ukształtowaną pozycję.
Numer 7
Umożliwia to wstrzyknięcie pierwszej krawędzi, która ma być nadmiernie duża. To zapewnia, że drugie wstrzyknięcie będzie miało większe ciśnienie.
Numer 8
Sprawdzić, czy parametry jednostki wtrysku dają niezbędną ciśnienie, przepływ i pojemność chłodzenia.
Numer 9
Upewnić się, że integralność strukturalna pierwszej części może przetrwać ciśnienie wstrzykiwania drugiego formowania.
Podsumowanie
Ludzie, którzy nie znają dwóch wtrysków, mogą myśleć, że jest to trudne. To dotyczy drugiego materiału i procedury, co dodaje inny czynnik do tworzenia komponentów, ale jest stosunkowo łatwe.
Formowanie dwukomponentowe można prowadzić między innymi z użyciem płyty obrotowej, ruchomego rdzenia lub obtryskiwania. Dwie pierwsze metody wymagają dwóch procesów, dwóch układów kanałów wlewowych i drugiego zespołu wtryskowego.
Ten ostatni często wykorzystuje dwie różne formy, jedną dla każdego materiału, ale można ją również wykonać przy użyciu jednej formy, dwóch systemów biegania oraz ręcznego lub automatycznego przenoszenia części pleców.







