
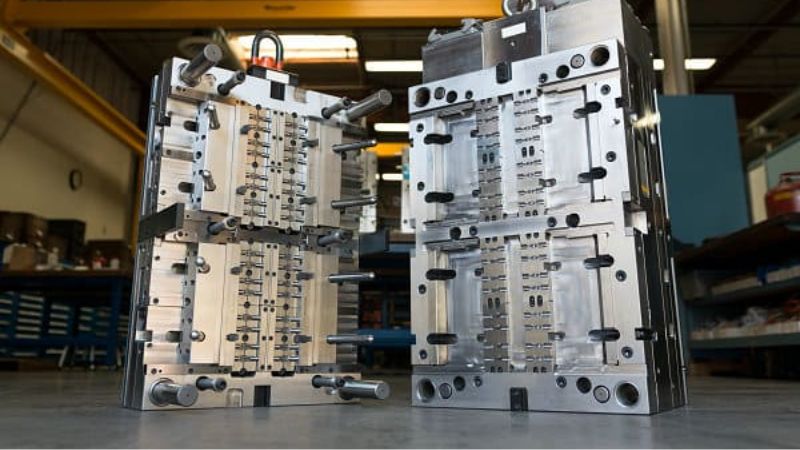
ブロー成形と射出成形は、どちらもプラスチック材料を成形するという基本的な目的を持ちますが、仕組みは異なり、それぞれ適した用途も異なります。
ブロー成形と射出成形の主な違いを理解することは、生産工程の最適化と望ましい結果の実現を目指す製造業者にとって重要です。
この記事では、それぞれの方法の特徴やメリット、最適な用途を解説し、製造現場で適切な判断を下すための包括的な比較をお届けします。
射出成形とは
プラスチック射出成形は、溶融したプラスチックを精密な金型に注入し、冷却して固める成形方法です。高精度で複雑な形状の固体部品の製造に適しており、自動車部品や医療機器に広く用いられています。
射出成形の種類
- 熱可塑性樹脂の射出成形:最も一般的な射出成形です。熱可塑性樹脂は、著しい劣化を伴わずに何度も加熱・溶融して再成形できます。
- 熱硬化性樹脂の射出成形:熱可塑性樹脂とは異なり、熱硬化性樹脂は硬化(加熱)時に化学変化を起こし、硬化すると元に戻せなくなります。一度硬化した材料は再び溶融できないため、熱硬化性樹脂製品は耐熱性と耐久性に優れています。
- 金属粉末射出成形(MIM):金属粉末射出成形(MIM)は、小型で複雑な金属部品を製造する方法です。微細な金属粉末を結合材と混ぜて原料を作り、金型に射出します。成形後、焼結によって結合材を取り除き、金属粉末を固結させて部品にします。
- 液状シリコーンゴム射出成形(LSR):液状シリコーンゴム(LSR)射出成形は、シリコーン部品の製造に適した方法です。極端な温度にも耐えられる柔軟で弾力性のある部品の製造に優れており、医療用途、キッチン用品、工業用シールなどに適しています。
- ガスアシスト射出成形:ガスアシスト射出成形では、金型内の溶融プラスチックにガス(通常は窒素)を注入します。これにより必要な材料量を減らし、成形品の内部に中空部分を作ります。材料使用量を抑えながら、軽量で強度のある製品を製造できます。
- 反応射出成形(RIM):主にポリウレタンなどの熱硬化性ポリマーに用いられます。反応射出成形(RIM)では、2種類の液体成分を混合し、金型内で化学反応させて最終的な固体部品を作ります。厚さが異なる軽量かつ高強度の部品の製造に適しています。
ブロー成形とは
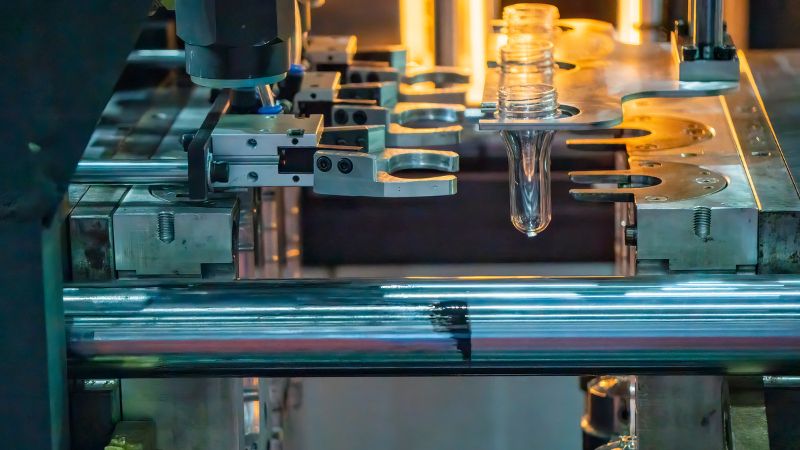
ブロー成形では、まずパリソンと呼ばれる中空のプラスチックチューブを作ります。次に圧縮空気でチューブを膨らませ、金型の形状に成形します。均一な中空製品を短時間で作れるため、ボトルや容器などの製造に広く使われています。
ブロー成形の種類
- 押出ブロー成形(EBM):ブロー成形の中で最もシンプルで一般的な方法です。溶融したプラスチックのチューブ(パリソン)を、開いた金型の中に垂直に押し出します。金型がパリソンを閉じ込めた後、チューブに圧縮空気を吹き込み、プラスチックを膨らませて金型の形に成形します。
- 射出ブロー成形(IBM):射出成形とブロー成形を組み合わせ、高精度で均一な中空部品を作る方法です。まず、試験管状のプリフォームまたはパリソンを射出成形します。次にブロー成形工程へ移し、再加熱して最終形状に膨らませます。
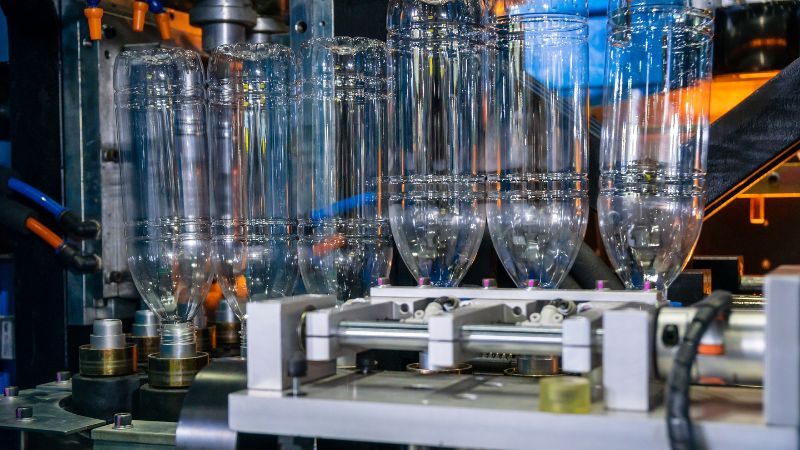
- 延伸ブロー成形(SBM):飲料用などの軽量で透明度が高く、強度のあるプラスチックボトルの製造によく用いられます。まず材料を射出成形してプリフォームを作ります。再加熱したプリフォームを軸方向と径方向に延伸しながら空気を吹き込みます。延伸によってポリマー鎖が配向し、最終製品の強度と透明度が向上します。
- 共押出ブロー成形:押出ブロー成形の一種で、複数のプラスチック材料を同時に押し出して多層構造を作ります。異なる材料を一つの部品に組み合わせることで、バリア性や強度、外観などの特性を向上させられます。
- 射出延伸ブロー成形(ISBM):延伸ブロー成形を発展させた2段階の成形方法です。まず射出成形で寸法精度の高いプリフォームを作り、ブロー成形機に移して、1回の工程で延伸とブローを行います。延伸による配向で、材料の強度と透明度を最大限に高めます。
- 連続ブロー成形:成形品を金型から取り出す間も、パリソン(プラスチックチューブ)を連続して押し出す方法です。生産を継続する大量生産に適しており、金型を高速で循環させて生産需要に対応します。
射出成形とブロー成形の主な違い
材料と用途
射出成形では、熱可塑性樹脂やエラストマーなどの材料が一般的に使われます。これらの材料は高い圧力や熱に耐えられるため、固体製品の製造に適しています。
ブロー成形では、主にポリエチレン(特にHDPE)やポリ塩化ビニル(PVC)が使われます。HDPEは強度と耐久性に優れ、PVCは柔軟性があるため広く用いられています。ブロー成形は消費財の製造によく使われます。
金型設計と複雑さ
射出成形では、金型を製作し、鋼やアルミニウムを用います。金型には、製品形状に合わせた空洞が1つ以上設けられています。溶融プラスチックをこの空洞に押し込みます。
押出ブロー成形や射出ブロー成形などのブロー成形でも金型を使います。特に押出ブロー成形では、金型の構造は比較的シンプルです。加熱したプラスチックのパリソンを空気で膨らませ、中空部品を成形します。延伸ブロー成形では、寸法精度の高い透明ボトルを作るため、より複雑な金型が必要です。
金型費用は、金型設計が複雑なため、一般に射出成形のほうが高くなります。
生産設備の種類
射出成形機は、射出ユニットと型締めユニットを備えています。射出ユニットがプラスチックを溶融し、金型へ押し込みます。高い圧力が必要ですが精度に優れており、複雑なプラスチック部品の製造に適しています。
ブロー成形機には、押出ブロー成形機や射出ブロー成形機など、複数の種類があります。押出ブロー成形機はチューブ(パリソン)を作り、空気圧で成形します。延伸ブロー成形では、加熱したプリフォームを延伸して形を作ります。設備の構造は比較的シンプルで、単純なプラスチック製品であればコストを抑えられることがよくあります。
生産量と効率
射出成形は 大量生産に最適です。大量生産を目指すなら、この方法でニーズに簡単に応えられます。短時間で何千もの同一部品を製造できることで知られています。
ブロー成形も効率的で、特にボトルのような中空製品の製造に適しています。金型が比較的シンプルなため、大量生産ではコスト を抑えられる場合があります。また、ブロー成形は廃棄物をあまり出さずに、短時間で大量生産できる点にも優れています。
生産効率 は、どちらの方法でも重要な要素です。射出成形は金型が複雑なため初期費用が高くなりがちですが、その分、速度と生産量でメリットを得られます。ブロー成形は設備がシンプルなため、形状が比較的単純な製品ではコスト効率が高い場合があります。適切な方法を選ぶことは、製造効率に大きく影響します。
再現性と精度
射出成形は高い再現性を実現し、毎回同じ品質の製品を作れます。複雑なデザインや小さな部品を製造する場合に必要な精度を確保できます。細部まで忠実に再現できるため、複雑な部品の製造に最適です。
一方、ブロー成形では同等の精度を実現できない場合があります。細部までの精密さが求められない、シンプルな形状の製品に適しています。ただし、中空製品や大型製品では、安定した再現性を確保できます。
コスト面の考慮事項
射出成形は通常、初期の 設備費用が高くなります。この工程に使う金型や機械 は高額になることがあります。しかし、設備を整えた後は、大量生産においてコスト効率に優れています。そのため、大量生産を行う場合は、長期的にコストを削減できる可能性があります。
一方、ブロー成形は初期費用が低い傾向にあります。金型は一般に比較的安価で、少量生産にも適しています。ただし、非常に大量の生産では、射出成形ほど効率的でない場合がある点にご留意ください。
設計と複雑さ
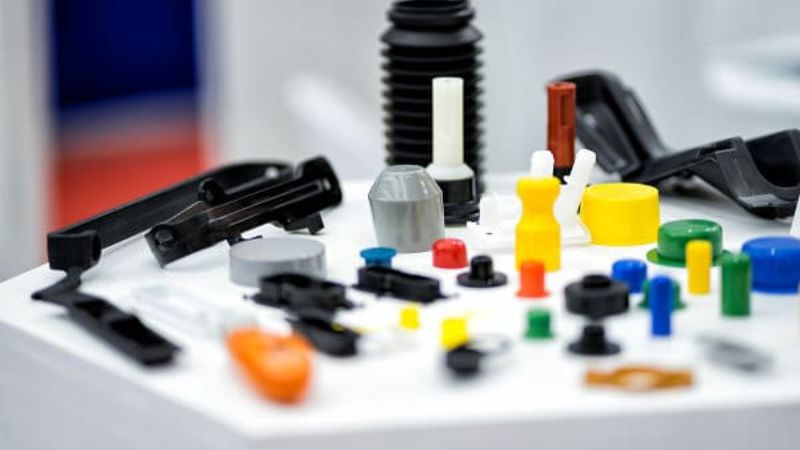
射出成形は、優れた設計自由度を備えています。 複雑な形状 や細部まで作り込んだデザインを高精度で製造できます。精巧なディテールや厳しい公差が求められる部品に最適です。1つの工程で複数の特徴を持つ部品を製造できるため、複雑な部品を作る際に大きな利点となります。
ブロー成形は、ボトルや容器のような中空の一体成形品に適しています。射出成形と同等の複雑なデザインには対応できませんが、均一で丈夫、かつ軽量な製品の製造に優れています。製品デザインがそれほど複雑でなければ、ブロー成形が適した方法かもしれません。
以下の表では、ブロー成形と射出成形の主な違いを、工程、用途、能力の観点から簡潔に比較しています。ぜひご確認ください。
| 項目 | 射出成形 | ブロー成形 |
| 製品タイプ | 中実のプラスチック部品 | 中空のプラスチック部品 |
| 代表的な製品 | ハンドル、筐体、おもちゃ、複雑な部品 | ボトル、容器、タンク |
| 工程 | 溶融したプラスチックを高圧で金型に射出 | 金型内でプラスチックのパリソンを空気で膨らませる |
| 複雑さ | 複雑で細部にこだわった部品を製造可能 | 一般にシンプルなデザイン |
| 肉厚 | 精密な制御が可能で、厚みが均一 | 厚みにばらつきがあり、精度は低め |
| 材料使用量 | 一般に材料使用量が多い | 材料使用量が少なく、軽量な部品を製造可能 |
| 金型費用 | 複雑な金型と高圧要件により高額 | 金型設計がシンプルなため低額 |
| 生産速度 | 小型部品の生産に適し、速度が速い | 大型の中空プラスチック部品を迅速に生産 |
| 精度 | 高精度で、公差を厳しく管理可能 | 精度は低め。特に肉厚の精度に劣る |
| 材料の選択肢 | エンジニアリングプラスチックを含む幅広い材料 | 選択肢は限られ、主に熱可塑性樹脂 |
| 用途 | 自動車、電子機器、消費財 | 包装、容器、大型の中空製品 |
| 量産 | 小型部品の大量生産に最適 | 中空部品の大量生産に適している |
| 設計自由度 | 中実部品の設計自由度が高い | 中空形状に限定される |
| 品質管理 | 適切な金型設計により問題を抑制 | 肉厚の減少や空気漏れなどが発生する可能性 |
| コスト効率 | 射出成形はコストが高いが、大量生産に効率的 | 初期費用が低く、中空部品の生産に効率的 |







