
射出成形のサイクルタイムは、成形機の稼働能力、単位コスト、納期に直接影響します。目指すべきなのは、可能な限り短いサイクルではなく、すべてのキャビティで寸法、外観、機能の要件を満たせる、再現性のある最短サイクルです。
射出成形のサイクルタイムとは
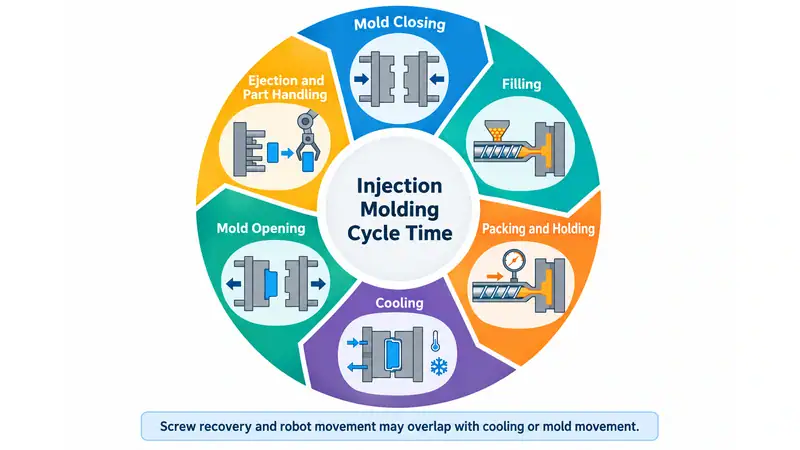
射出成形のサイクルタイムとは、1回の成形サイクルを完了し、次のサイクルを開始するまでにかかる時間です。通常、型締め、充填、保圧・保持、冷却、型開き、突き出し、製品の取り扱いが含まれます。スクリューの計量やロボットの動作などは、冷却や型の動きと並行して行われる場合があります。
| サイクル工程 | 一般的な目的 | 主な改善機会 |
| 型締め | 射出に向けて金型を準備する | 成形機の設定と金型の位置合わせを改善する |
| 充填 | 溶融樹脂をキャビティに送り込む | 流路、ゲート設計、射出プロファイルを最適化する |
| 保圧・保持 | 材料の収縮を補う | 製品に必要な時間と圧力だけを設定する |
| 冷却 | 製品を突き出せる状態まで固化させる | 冷却回路、水流、製品設計を改善する |
| 型開き | キャビティとコアを分離する | 不要な型開き距離を短縮する |
| 突き出し・取り扱い | 製品を取り出して移送する | 突き出し、自動化、後工程の配置を改善する |
射出成形のサイクルタイムを短縮する方法
サイクルタイムの短縮は、まず成形機のボトルネックになっている工程を特定することから始めましょう。安定したサイクルを複数回記録し、充填、保圧、冷却、スクリュー計量、型の動き、突き出し、取り扱いに分けて計測します。平均時間から最大の改善機会が分かり、ばらつきからは、成形の不安定さ、製品の固着、計量の不均一、手作業による介入が原因の遅延を把握できます。
1. 冷却効率を高めて冷却時間を短縮する
冷却は、サイクルタイムの中で最も大きな割合を占めることがよくあります。 目標は、単に冷却タイマーを短くすることではなく、製品の形状を保てるだけの剛性が得られた時点で突き出すことです。型を早く開きすぎると、見かけ上の時間短縮が、反り、寸法の変動、製品の損傷によって帳消しになる場合があります。
設計に最も大きく影響するのは、通常、肉厚です。単純化した冷却モデルでは、冷却時間は支配的な肉厚のおよそ二乗に比例して増加します。そのため、厚肉のボス、コーナー、ランナー、リブが、ショット全体のサイクルタイムを決めることがあります。肉厚を均一にし、厚肉部を中空化し、リブの比率を適切に保ち、滑らかにつなぎ、十分な抜き勾配を設けることで、冷却時間を短縮しながら製品品質も向上できます。
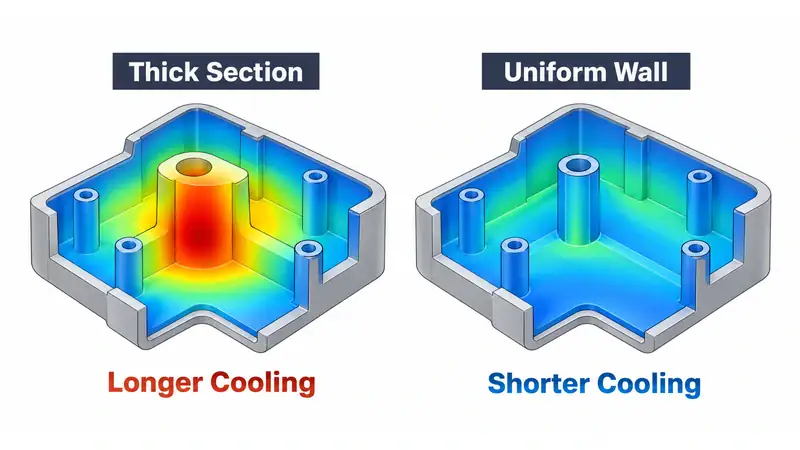
冷却システムでは、単に水温を下げるのではなく、熱を均一に除去する必要があります。冷却液の流量、入口・出口温度、圧力損失、金型表面温度、局所的な高温部を確認しましょう。スケール、流れを妨げる継手、流量が不均一な並列回路、キャビティから離れすぎた水路は、熱伝達を低下させます。直線的なドリル加工の水路では形状に沿えない箇所には、バッフル、バブラー、独立回路、高熱伝導率インサート、コンフォーマル冷却が有効な場合があります。実際の水路配置、冷却液の条件、金型材料、樹脂データを反映した熱解析も役立ちます。
2.最大速度に頼らず充填を最適化する
充填時間の短縮が有効なのは、フローフロントのバランスと再現性が保たれる場合に限られます。速度が速すぎると、せん断発熱、ガスの巻き込み、焼けやジェッティングが発生し、パーティングラインの圧力も上昇するおそれがあります。速度が遅すぎると、流動の停滞、フローマーク、早期固化、ショートショットにつながることがあります。
射出速度を最大に固定するより、段階的な射出プロファイルが効果的な場合がよくあります。ゲート通過時や流れが安定した部分では必要な速度を使い、空気を逃がす必要がある箇所や外観に影響しやすい箇所では速度を落とします。速いプロファイルを採用する前に、ランナーのバランス、ベント、ゲート容量、最大圧力、キャビティごとの製品重量を確認しましょう。
3.ゲートシール時間を基準に保圧時間を設定する
保圧は、ゲートが開いている間だけ収縮を補います。ゲートがシールした後は、保圧時間を延ばしてもキャビティに材料は追加されず、サイクルタイムが延びるだけです。ゲートシール試験を行えば、実用的な終了時点を判断できます。他の設定を一定に保ち、保圧時間を少しずつ延長し、一定の調整時間を置いて各キャビティの製品重量を測定します。製品重量が再現性のある一定値に達したら、少し余裕を加え、寸法、ヒケ、ボイド、外観、突き出しを確認します。
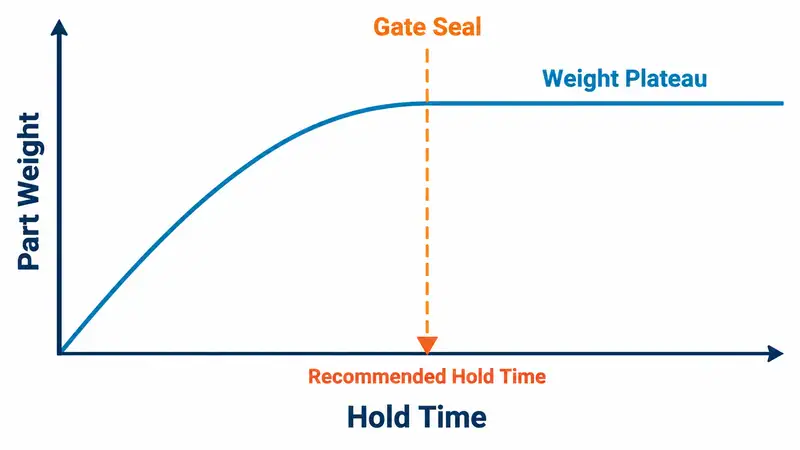
保圧にも安定した範囲が必要です。圧力が低すぎると、ヒケ、ボイド、寸法不足が生じることがあります。高すぎると、バリ、残留応力、離型不良につながるおそれがあります。ゲートサイズは、保圧とサイクルタイムの両方に影響します。小さなゲートは早く固化しますが、高いせん断や圧力が必要になる場合があります。一方、大きなゲートは保圧性を高めることがありますが、ゲート跡やシール時間が大きくなる可能性があります。
4.冷却時間内にスクリュー計量を完了させる
スクリュー計量は通常、製品の冷却中に行われるため、計量が遅れたりショットごとにばらついたりしない限り、サイクルタイムは延びません。計量がボトルネックの場合は、成形機の可塑化能力、ショット使用率、スクリュー回転数、背圧、シリンダー温度プロファイル、材料供給の状態を見直しましょう。樹脂メーカーの成形ガイドラインを守ってください。スクリュー回転数や背圧が高すぎると、溶融温度が上がり、熱に敏感な材料が劣化したり、強化繊維が短くなったり、計量が不安定になったりするおそれがあります。
5.型の動き、突き出し、取り扱いを効率化する
製品、ランナー、ロボットのツーリング、スライドやコアの動作に必要な分だけ型を開きます。加速と減速を適切に制御すれば、衝撃や金型保護上の問題を防ぎながら動作時間を短縮できます。製品の突き出しを繰り返したり手作業で補助したりする必要がある場合は、突き出し速度を上げるのではなく、離型の問題を解決しましょう。主な原因には、抜き勾配不足、コアでの真空状態、テクスチャの向きの不適切さ、不均一な収縮、突き出し力の分散不良などがあります。
取り扱いがサイクルタイムの制限要因となっている場合や、品質・安全上のリスクがある場合、自動化は大きな効果を発揮します。ロボットの経路、グリッパー、突き出しの順序、型開き距離、後工程への配置を、一連の動作計画として連携させましょう。型の移動距離が長すぎたり、突き出しの動作が不安定だったりして待ち時間が生じるなら、ロボットを高速化しても効果は限られます。
6.改善した工程を維持し、検証する
冷却水路のスケール、ベントの目詰まり、ゲートの摩耗、エジェクターの固着、スライドの位置ずれなどにより、検証済みのサイクルでも条件が変わることがあります。冷却液の流量、ベントの状態、ゲートやパーティングラインの摩耗、可動部品、乾燥機の性能、センサーの再現性を定期的に確認しましょう。予防保全は、サイクルタイムと品質を維持できる工程範囲の両方を守ります。
変更を加えた後は、工程が定常状態に戻るのを待ち、すべてのキャビティで結果を確認します。検証では、サイクルの平均時間とばらつき、製品重量、指定の調整時間後の重要寸法、外観、機能、歩留まり、アラーム、ダウンタイム、手作業による介入を評価します。スクラップや後工程での修正が増えるなら、成形機のサイクルが短くなっても本当の改善とは言えません。
Moldieの金型エンジニアリングでサイクルタイムを短縮
私たちMoldieは、製品設計、金型冷却、ランナーとゲートの設計、突き出し、生産時の取り扱いを総合的に考慮し、サイクルタイムの短縮に取り組んでいます。成形サイクルの本当の制約を特定し、製品品質や金型の信頼性を損なわずに改善することを重視しています。
生産量、樹脂、品質要件が明確な射出成形プロジェクトについては、早い段階で金型の進め方を検討し、より安定した効率的な生産工程の構築をサポートします。お問い合わせください。







