
鋳造品検査とは、その名のとおり、鋳造部品が設計どおりに安全に機能するよう、表面、内部、寸法の欠陥を見つける工程です。
この記事では、ダイカスト部品の検査に焦点を当て、検査の基本から専門的な用途、よくある質問までを順に解説します。
鋳造品検査の3つの基本工程
鋳造品検査は鋳物の健全性を守り、生産全体の品質保証を支えるとともに、さまざまな欠陥による不具合を防ぎます。
[For a full breakdown of defect types and their root causes, refer to our dedicated Casting Defects Guide.]
検査は工程の複数の段階で行われ、異なるリスクを対象とする次の3段階に分けられます。各段階で、問題が後工程へ進んだり顧客に納品されたりする前に検出します。
- 受入材料検査:合金の化学成分と装入材料の品質を確認します。
- 工程内検査:金型、中子、注湯条件を監視します。
- 鋳造後検査:寸法、表面、内部品質を確認します。
次の章では、ダイカストに関する検査・試験方法を特長別に詳しく説明し、ダイカスト部品の検査例もご紹介します。
ダイカストにおける非破壊検査(NDT)方法
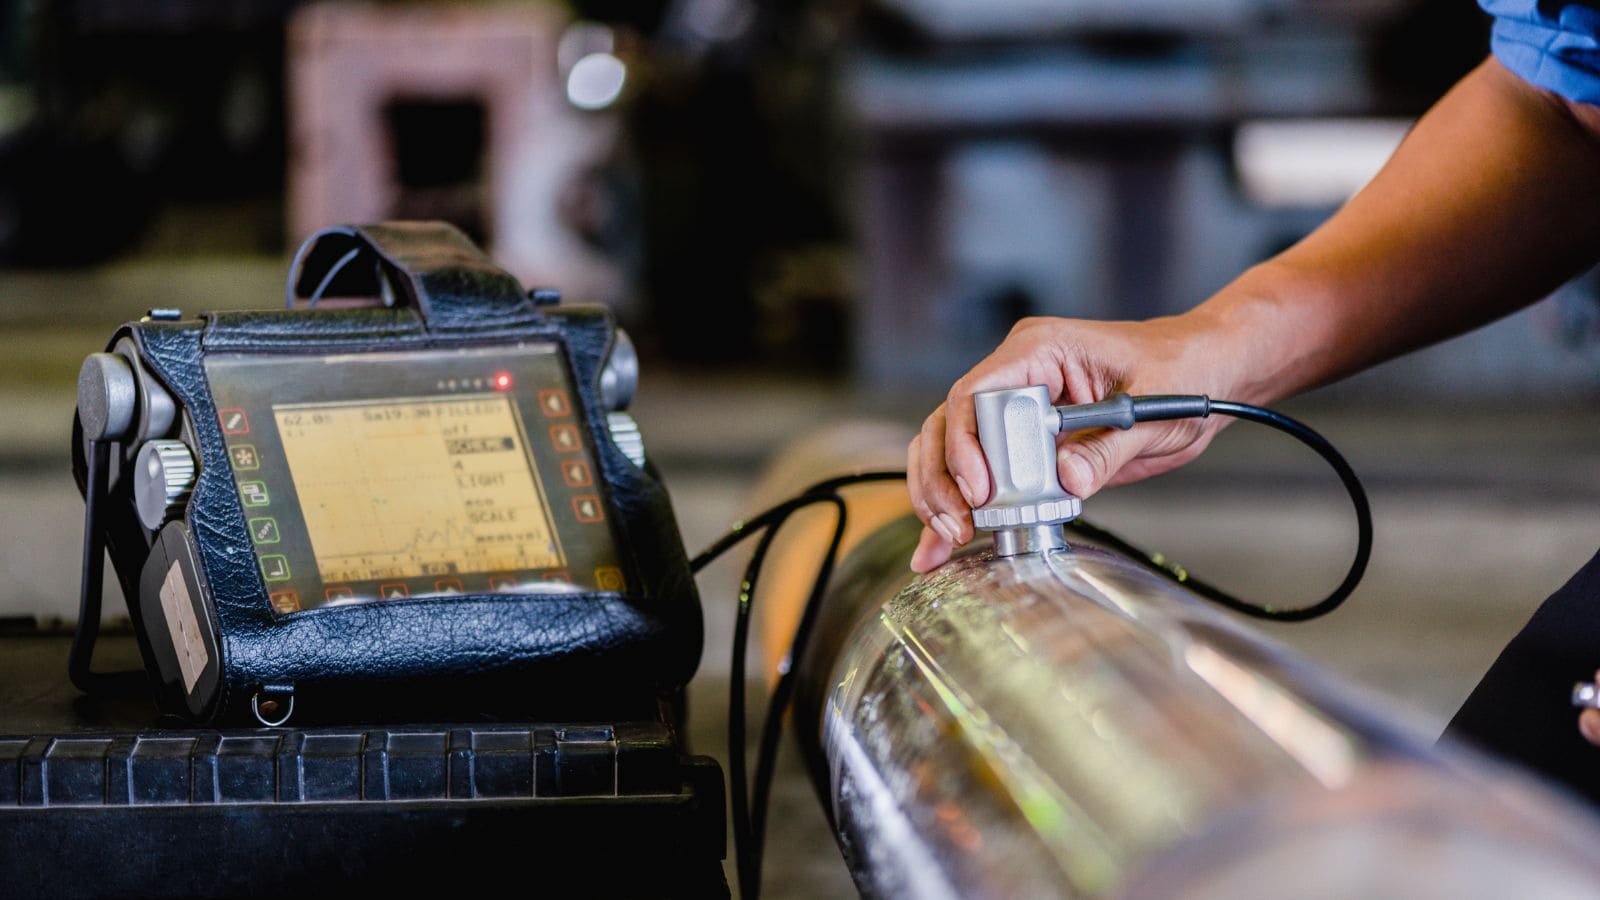
非破壊検査(NDT)は、部品を切断・破壊せずに鋳造品の品質を確認する方法です。検査員はこれらの方法で、性能を損なう可能性のある亀裂、気孔、介在物を検出します。
鋳造品のメーカーでは、各方法で検出できる欠陥の種類が異なるため、複数のNDT方法を組み合わせることがよくあります。表面検査に適した方法もあれば、内部形状の体積検査に適した方法もあります。
鋳造品の一般的なNDT方法には、目視検査、超音波探傷試験(UT)、放射線透過試験(RT)があります。適切な方法は、鋳造品のサイズや材質、品質要件によって異なります。
目視検査の手法
目視検査は、多くの鋳造品検査で最初に行われます。検査員は、直接目視や拡大鏡、ミラー、ボアスコープなどの簡易工具を使って、目に見える欠陥を探します。
目視検査は表面欠陥の確認に適していますが、内部の亀裂や表面下のブローホールは検出できません。それでも、迅速で低コスト、実施しやすいため、重要な検査方法です。
放射線透過試験とデジタルラジオグラフィ
放射線透過試験(RT)では、X線検査によって鋳造品の内部を確認します。従来の放射線透過試験ではフィルムを作成しますが、デジタルラジオグラフィでは電子画像を生成します。
RTは内部構造を鮮明に確認でき、信頼性の高い体積検査を可能にします。高度な方法として、鋳造品の3D画像を作成するCT検査があります。材料検査のため、放射線透過試験と蛍光X線分析を組み合わせるシステムもあります。
超音波探傷試験
超音波探傷試験(UT)では、高周波の超音波を使って内部欠陥を検出します。検査員が鋳造品に音波を送り、反射信号を測定します。厚肉部や、X線を照射しにくい高密度金属の検査に適しています。そのため、多くの鋳造工場で、重要な荷重支持用鋳造品の検査にUTを使用しています。
ただし、この方法には訓練を受けた技術者と適切に校正された検査機器が必要です。また、UTでは表面欠陥を検出しにくいことが多く、複数の方法を組み合わせる重要性が改めて示されます。
寸法・幾何公差検査
寸法・幾何公差検査では、鋳造品が要求されるサイズ、形状、公差を満たしているかを確認します。嵌合、機能、後工程の加工に影響する形状の測定に重点を置きます。
寸法検査の方法
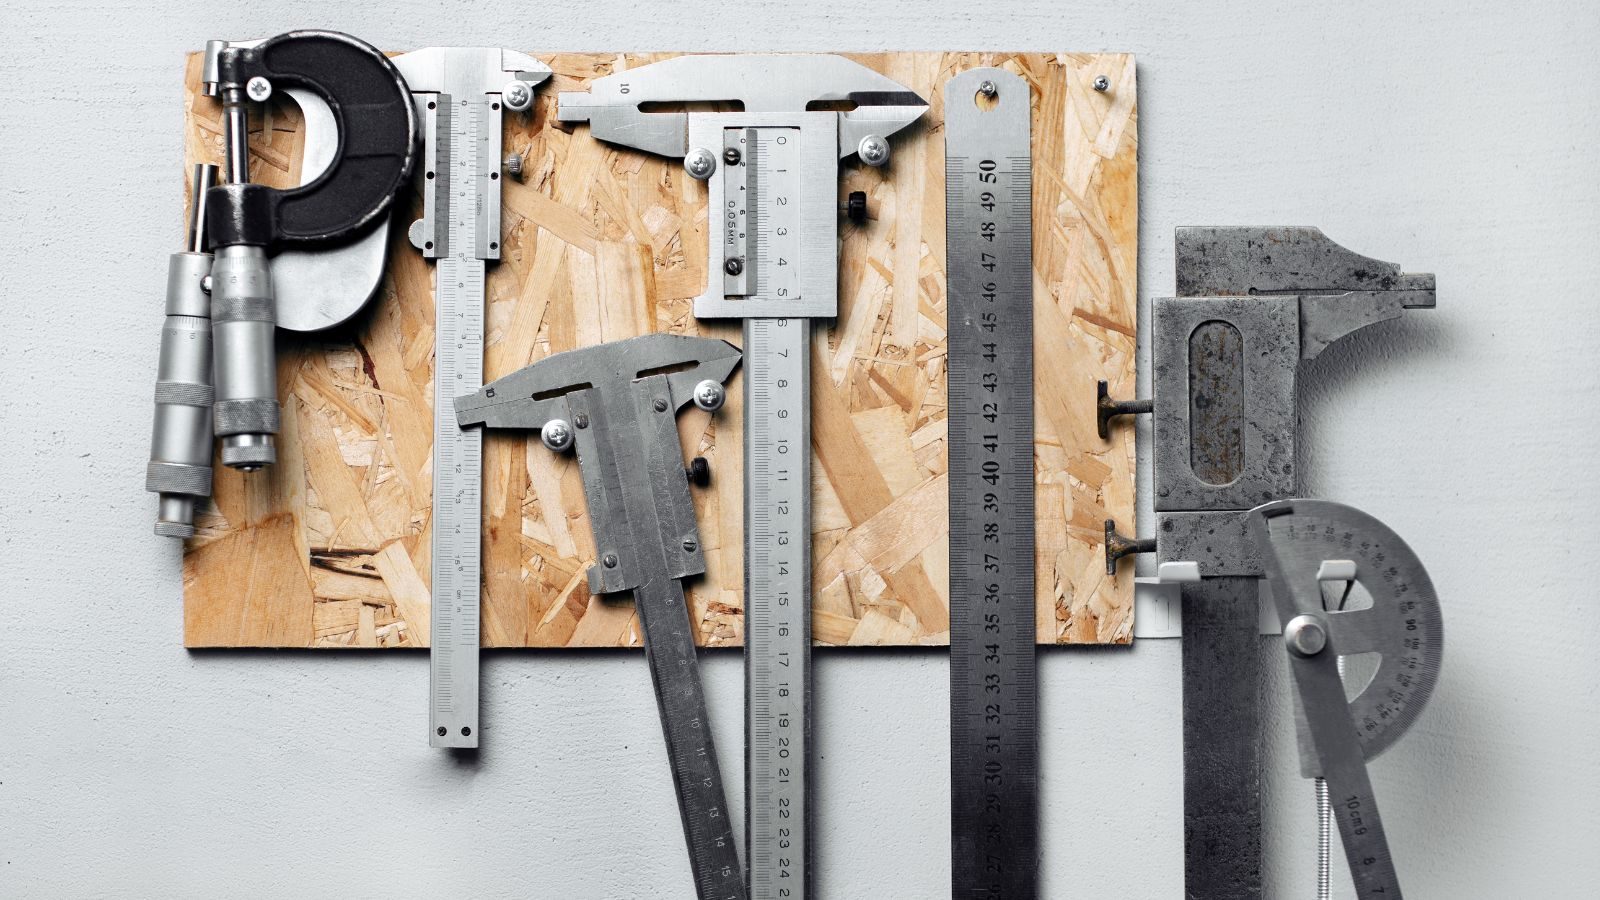
寸法検査では、長さ、厚さ、穴径、角度などの主要な形状を測定します。検査員は測定結果を図面の許容範囲や公差値と照合します。
一般的な検査器具には、ノギス、マイクロメーター、ハイトゲージ、通り・止まりゲージなどがあります。単純な形状の測定や、現場での迅速な確認に適しています。
複雑な鋳造品の検査では、治具や定盤を使って部品の位置を固定します。不適切な位置合わせは誤った測定結果につながるため、正しいセッティングが重要です。表面を清潔に保ち、温度を安定させることも測定の信頼性向上に役立ちます。
一般的な確認項目:
- 全長と全幅
- 穴径と位置
- 肉厚と平面度
- 平行度と直角度
三次元測定機(CMM)の用途
三次元測定機(CMM)は、鋳造品の形状を三次元で測定します。プローブを使って部品表面の正確な点群データを取得します。
CMMシステムは、手動工具では測定が難しい複雑な形状の検査に適しています。位置度、線の輪郭度・面の輪郭度、平面度などの幾何公差を検証できます。この機能は、厳しい嵌合要件や相手部品との組み合わせが求められる部品の検査に役立ちます。
多くのCMMではCADモデルを読み込み、実測値を基準形状と比較できます。その後、偏差を数値で分かりやすく報告します。この工程により、パターンのずれ、金型の摩耗、加工代の問題を特定できます。
CMM検査は、環境が管理された場所で行うのが最適です。温度を安定させ、適切に固定することで測定のばらつきを抑え、再現性を高められます。
寸法分析と測定精度
寸法分析では、検査データを確認し、鋳造品が設計意図を満たしているかを検証します。個々の測定値だけでなく、複数の形状や部品にわたる傾向も調べます。
測定精度は、次のような要因に左右されます。
- 測定器の校正と分解能
- 作業者の測定技術とセッティング
- 鋳造品の表面状態
- 環境管理、特に温度
検査員は検査報告書やデジタルシステムに結果を記録します。これらの記録は、トレーサビリティと工程管理を支えます。
測定結果が公差限界に近い場合、寸法分析によって鋳造品をそのまま使用できるか、修正が必要かを判断できます。この工程により、後工程の加工や最終組み立てで高コストのミスが生じるのを防ぎます。
材料の検証と性能試験
寸法検査やNDTでは部品の形状や構造の健全性を確認できますが、材料自体の品質までは検証できません。この不足を補うため、検査員は金属の化学成分や機械的性質を分析する別の検査方法を用います。
化学成分の検査
化学成分分析では、鋳造品が合金の仕様に適合しているかを確認します。分析機関では、分光分析や蛍光X線分析などを用いて、炭素、ケイ素、クロム、ニッケルなどの主要元素を測定します。これらの試験で、目視検査では検出できない問題を見つけられます。
化学成分のわずかな変化でも、強度の低下や耐摩耗性の低下、亀裂の発生につながる可能性があります。そのため、検査員は目標値だけでなく、定められた限度値と測定結果を比較します。多くの工場では、ばらつきを管理するため、溶解チャージごとにサンプルを検査します。
化学分析によって、合金が仕様に適合しているかを確認します。仕様からの逸脱は、検査で特定された既知の欠陥発生要因と照らし合わせることができます。部品を損傷させずに実施できるため、安定した工程管理に役立ちます。
硬さ試験と衝撃試験
硬さ試験では、表面の圧痕や摩耗に対する抵抗力を確認します。一般的な方法には、ブリネル硬さ試験とロックウェル硬さ試験があります。ブリネル硬さ試験は粗い表面や粗粒の鋳造品に適し、ロックウェル硬さ試験は現場での迅速な確認に適しています。
硬さの値は、合金成分や熱処理と密接に関係します。硬さ試験で生じる損傷は最小限ですが、機械的性質の試験に分類されます。衝撃試験ではさらに、切欠きのある試験片に衝撃を加え、破断までに吸収されるエネルギーを測定します。
衝撃試験では、急激な荷重が加わったときの鋳造品の挙動が分かります。このデータは、衝撃や振動、低温にさらされる部品の評価で重要です。
使用荷重試験と耐圧試験
使用荷重試験では、実際の荷重または模擬荷重を加え、使用時の性能を確認します。荷重試験では、静荷重、繰り返し荷重、複合応力などを加える場合があります。管理された条件下で剛性、変形、破損箇所を確認します。
耐圧試験は、液体や気体を通す鋳造品によく用いられます。部品を密閉して加圧し、漏れや破裂がないかを確認します。
サービス荷重試験は、安全性が重要な部品の最終承認に役立ちます。鋳造品が実際の使用条件下で設計どおりに機能することを確認できます。
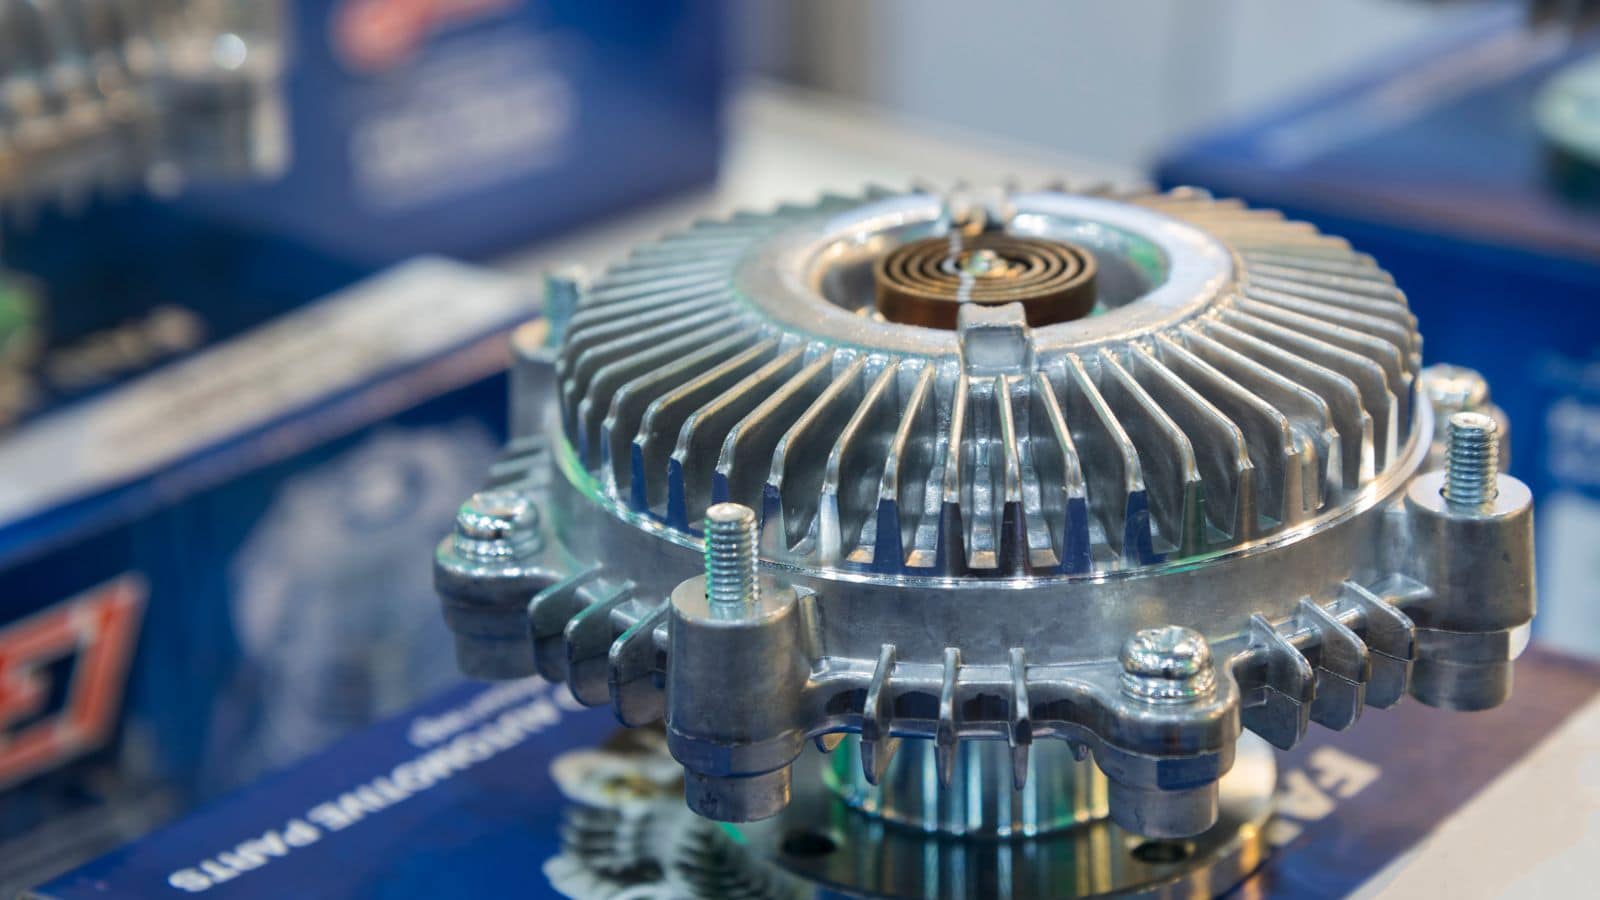
ダイカスト検査の例
よくある質問
メーカーは、どのNDT方法が部品に適しているかをどのように判断しますか?
材料、部品の重要度、想定される欠陥によって選択します。たとえば、ステアリングナックルのような安全上重要な部品では、内部の健全性を保証するために超音波検査やX線検査が必要になることがよくあります。
大量生産される非構造部品であれば、通常は目視検査と寸法検査で十分です。部品がどこで、どのように故障する可能性があるかをリスク評価したうえで判断します。
試作ダイカスト品の検査は量産品とどう異なりますか?
試作品の検査では、検証と工程開発に重点を置くため、通常はより詳細に行われ、CTスキャンや綿密な寸法分析を実施することもよくあります。量産品の検査では効率と速度を重視し、通り・止まりゲージや抜き取り検査計画などを活用して、安定した工程で良品が継続して生産されていることを迅速に確認します。







