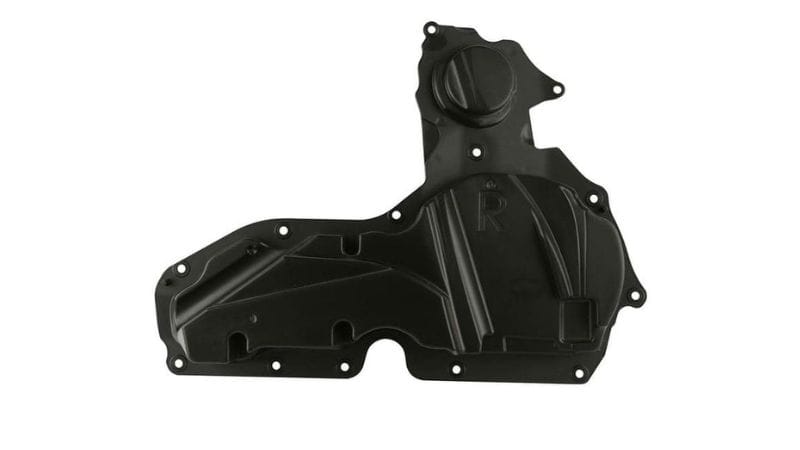
めっきは、高品質な表面を持つ製品部品を製造するための優れた方法のひとつです。対象は金属に限りません。一般的なプラスチック部品も、めっきによって金属のような外観や特性の一部を備えることができます。
Moldieがお届けする本ガイドでは、プラスチックめっきサービスの基本原理、使用する材料、さまざまな業界で用いられる手法について解説します。プロジェクトに適した判断を行い、プラスチック部品メーカーとの交渉に臨む際の参考にしてください。
プラスチックめっきと金属めっきの違い
プラスチックへのめっきが金属の電気めっきと異なる主な理由は、プラスチックには自然な導電性がないことです。以下の表に主な違いをまとめました。
| 特性 | 金属基材 | プラスチック基材 |
|---|---|---|
| 電気伝導性 | もともと導電性がある | 導電性がない |
| 密着方法 | 金属同士の直接結合 | エッチングと活性化処理が必要 |
| 一般的な下地層 | ニッケル、銅 | 無電解銅めっきまたは無電解ニッケルめっき |
| リスク要因 | 酸化、表面の粗さ | 剥離、密着不良 |
プラスチックめっきに使われる材料
めっきによく使われるプラスチック
ABS(アクリロニトリル・ブタジエン・スチレン)は、最も一般的なめっき用プラスチックです。ブタジエン相により表面を容易にエッチングでき、金属との強い密着性が得られます。靭性と耐熱性のバランスに優れているため、自動車部品や消費者向け製品の標準的な材料として広く使われています。
ABS/PCブレンドは、ABSのめっき適性と、ポリカーボネートの靭性・耐衝撃性を兼ね備えています。表面品質を損なわず、より高い強度が求められる部品に適しています。
ナイロン(PA)、ポリプロピレン(PP)、ポリエーテルエーテルケトン(PEEK)、ポリエーテルイミド(PEI)なども、表面改質や添加剤の調整を行えばめっきできます。
PPやポリエチレン(PE)は、密着性を高めるため、表面を粗くするタルクや炭酸カルシウムなどの充填材が必要です。
PVCやPLAは耐熱性・耐薬品性が低いため、めっきにはあまり適していません。こうした材料では、装飾目的の代替手段として金属調塗料を使用できる場合があります。ただし、電気めっきと同等の耐久性や導電性は得られません。
| プラスチックの種類 | めっきのしやすさ | 主な用途 |
|---|---|---|
| ABS | 非常に優れる | 自動車のトリム、取っ手 |
| ABS/PC | 優れる | 筐体、パネル |
| ナイロン | 普通 | 機械部品 |
| PP | 低い(処理が必要) | 軽量カバー |
| PEEK / PEI | 普通 | 高温用部品 |
特性に応じた樹脂の選び方
めっきに適した樹脂は、前処理時の強い薬品や洗浄剤に耐えられる必要があります。
- ABSは、信頼性とコストパフォーマンスの高さが評価されています。エッチングによって表面に微細な凹凸を形成できるため、金属コーティングをしっかり密着させられます。その結果、自動車のトリムや家電の取っ手、消費者向け製品で、高い歩留まりと安定した仕上がりを実現できます。
- ナイロン(PA)は、設計上、より高い強度や剛性、耐熱性が求められる場合に有力な選択肢です。吸湿が課題となる場合もありますが、前処理を適切に管理すれば、良好な密着性を確保できます。軽量でありながら強度の高い部品と、金属表面の機能性・装飾性を両立できます。
- PEEKとPEIは、素材自体が極端な高温や強い薬品への耐性に優れています。均一で密着性の高い金属層を施すことで、素材本来の安定性を活かしながら、機能性と外観に優れた部品を実現できます。
射出成形と表面仕上げの影響
射出成形はプラスチック部品の製造で一般的に用いられます。製造工程の最初の段階にあたるため、成形品質は電気めっき時の金属の密着性に影響します。
後処理が適切に行われていないと、離型剤の残留や表面応力によって剥離や密着不良が起こることがあります。また、収縮や反りが不均一だと表面エネルギーが変化し、コーティングの密着箇所にも影響します。
こうした欠陥を防ぐため、プラスチックメーカーは厳格な品質管理を行い、均一な化学エッチングとめっきに適した、滑らかで欠陥のない表面を確保します。また、清潔な金型を使用し、金型の損傷を避けることで、めっきの仕上がりを高めます。めっき後の表面を 研磨__を行う場合も、下地となるプラスチック基材が滑らかで欠陥のない状態であるほど効果的です。
プラスチックの前処理と電気めっき工程
洗浄と表面処理
射出成形機から取り出したプラスチック部品の表面には、金型離型剤や油脂、ほこりが付着していることが多く、金属の密着を妨げます。こうした汚れはアルカリ溶液や中性洗剤で洗浄します。細かな隙間がある場合は、超音波洗浄槽を用いることもあります。
その後、短時間の中和処理を行い、残留するアルカリや酸を取り除いて表面の化学的なバランスを整えます。適切に洗浄することで、特に複雑な形状や肉厚の部品でも、次の薬品処理が均一に行われます。
薬液によるエッチングと活性化
この工程では、プラスチック部品に微細な細孔を形成し、金属がしっかり密着して導電性を得られるようにします。工業用のエッチングでは通常、 酸または薬液に浸して、プラスチック表面を粗面化します。
エッチング後も、プラスチックにはまだ導電性がありません。めっきに備えて、次の2つの重要な薬液処理を行います。
-
感受化:表面を整え、金属粒子を引きつけやすくする溶液で部品を処理します。
-
活性化:次に、パラジウムを含む浴に浸漬します。化学反応によって、エッチングした表面にパラジウム粒子が析出します。この粒子が、金属めっきの成長を開始する起点になります。
その後、部品を十分にすすいで残留薬品を洗い流し、表面に固定されたパラジウムの核だけを残します。活性点を損なわないよう、この工程は慎重に行う必要があります。
前処理を適切に行うことは非常に重要です。エッチングや活性化にムラがあると、最終的な金属コーティングにムラが生じたり、密着が弱くなったり、剥がれやすくなったりするおそれがあります。表面を均一に整えることで、めっきの強度、仕上がりの安定性、耐久性が高まります。
導電性のある表面を形成する
パラジウム核で表面を活性化したら、部品に最初の金属コーティングを施します。これは導電性を得るための重要な下地で、ほとんどの場合、銅の層が使われます。
この最初の銅めっき層は、化学反応を利用する無電解めっきで形成します(電気は使用しません)。部品を、銅塩と還元剤を含む溶液に浸漬します。
パラジウムの「核」が制御された反応を引き起こし、銅が粒子単位で析出していきます。こうして部品全体を薄く均一な金属層で覆うことができ、電気が届かない複雑な形状や内部表面にもめっきを施せます。
無電解銅めっきによって全体に導電性が得られたら、部品を従来の電気めっき浴に移し、最終的な電気めっき工程に進みます。
電気めっき工程
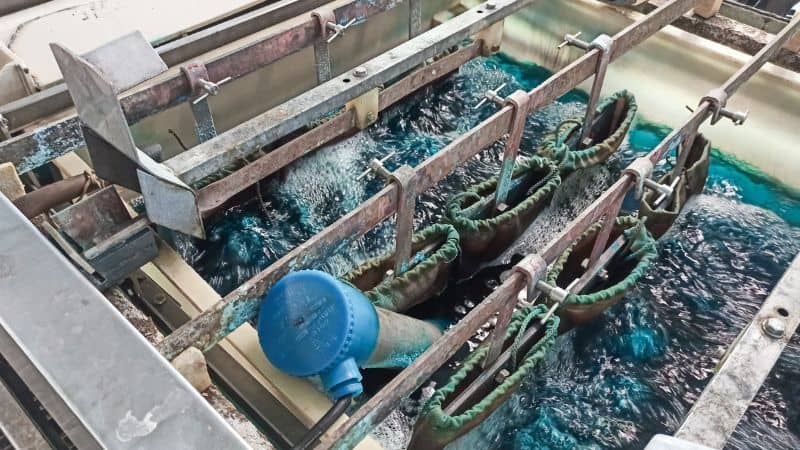
表面処理を終えた部品は、最終めっき工程に進みます。導電性を持った基材を電解液に浸し、電流を制御しながら金属を析出させます。
陰極表面で金属イオンが還元され、緻密で均一な金属層が形成されます。目標とする膜厚や特性を得るため、電流密度、浴の組成、温度、浸漬時間などの重要な条件を正確に調整します。
金属層の品質、厚さ、機能特性は、厳密に管理されたさまざまな条件によって決まります。こうした徹底した管理により、耐食性の向上、耐摩耗性の改善、所定の電気伝導性、望ましい外観仕上げなど、目標仕様どおりのめっきを実現できます。