
ダイカストとは?
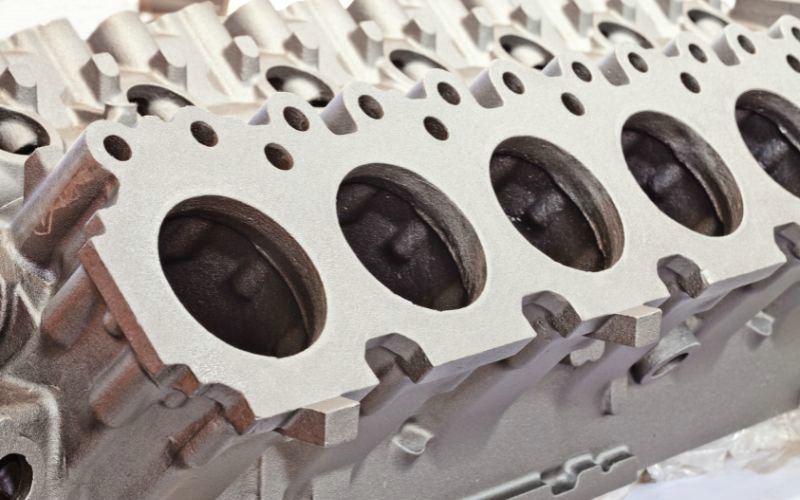
ダイカストとは、溶融金属を金型(ダイ)に注入または流し込む製造工程です。この工程では通常、亜鉛、アルミニウムおよびそれらの合金が使用されます。大量生産で広く採用されている、効率的な工程をご紹介します。
ダイカストでは、金属を炉で溶かし、高圧で金型に注入します。精密で複雑な形状を持ち、表面仕上げに優れた部品を製造できるため、自動車、航空宇宙、電子機器などの分野で広く利用されています。
均一で品質の安定した部品を製造できることから、ダイカストはメーカーに広く選ばれています。車両用の複雑なギアボックス部品から、電子機器向けの洗練された耐久性の高い筐体まで、精度と生産量が重視される現代の製造業に欠かせない工法です。
ダイカストの工程
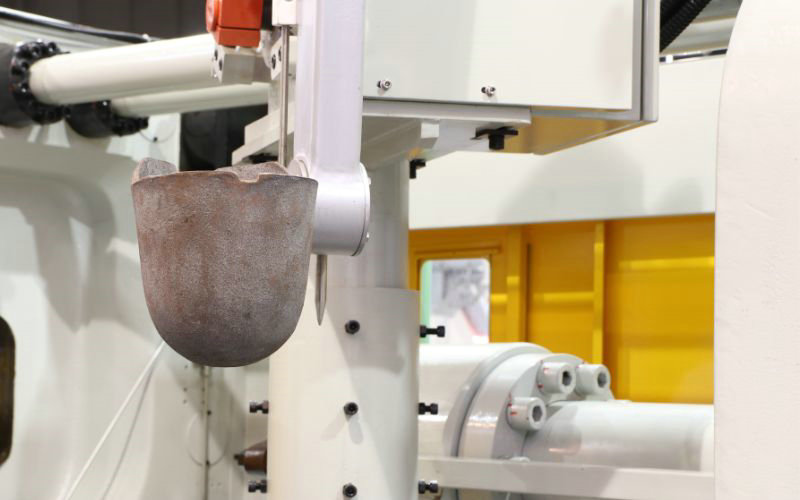
ダイカストの主な工法は、重力ダイカスト、コールドチャンバーダイカスト、ホットチャンバーダイカストの3種類です。
重力ダイカスト
重力ダイカストでは、取鍋から半永久型または永久型に溶融金属を直接流し込みます。重力以外の力を加えずにキャビティを充填します。重力ダイカストは、熱処理に適した優れた機械的特性を備えた、高密度で高品質の鋳物を製造できるのが特長です。少量から中量の生産においてコスト効率にも優れています。
コールドチャンバーダイカスト
コールドチャンバーダイカストでは、溶解炉がダイカストマシンとは別に設置されています。各サイクルで、正確な量の溶融金属を、加熱されていない射出室に注ぎます。その後、油圧プランジャーが2,000~20,000 psiの高圧で金属を金型に押し込みます。アルミニウムなど、融点の高い合金に使用されます。強度と耐久性に優れた部品を製造できますが、ホットチャンバー方式よりサイクルタイムが長くなります。
ホットチャンバーダイカスト
ホットチャンバーダイカストでは、射出機構が溶融金属に浸されており、グースネックとピストンを通じて金型へ金属を送り込みます。各サイクルの開始時にピストンが後退し、グースネックに溶融金属が充填されます。次にピストンが金属をグースネックに押し込み、1,000~5,000 psiの圧力で金型へ注入します。亜鉛やマグネシウムなど、融点の低い合金に使用されます。サイクルタイムを短縮でき、気孔の少ない複雑な部品を製造できます。
ダイカストの用途
自動車:ダイカストは自動車分野で幅広く活用されています。エンジンブロック、トランスミッション部品、構造部品などがこの工法で製造されています。強度と耐久性に優れた部品を迅速かつ効率的に製造できるため、自動車エンジニアにとって有力な選択肢です。
- エンジン部品
- ギアボックス
- 車体フレーム
航空宇宙:航空宇宙産業では、複雑な形状で、過酷な環境に耐える精度が求められる部品の製造にダイカストが活用されています。着陸装置、コックピット計器、エンジン部品などが代表例です。
- 計器用ハウジング
- 着陸装置部品
- エンジン部品
電子機器:電子機器分野では、コネクター、筐体、ヒートシンクなどの製造にダイカストが使用されます。複雑な形状を成形でき、熱伝導性にも優れた部品を作れるのが特長です。
- ヒートシンク
- コネクター
- 筐体
金属射出成形とは?
金属射出成形(MIM)は、複雑な部品を中量から大量に製造するための工法です。MIMは、プラスチック射出成形の設計自由度と複雑な形状の成形性に、金属ならではの優れた強度と完全性を兼ね備えています。
MIMの概要を簡潔にご紹介します。
- 材料:MIMでは通常、ステンレス鋼などの鉄系金属を使用します。最終製品に高い強度と耐久性をもたらします。
- 強度と精度:MIM部品は優れた強度と精度で知られています。厳しい公差を維持できるため、産業用途にも医療用途にも適しています。
- 複雑な形状と薄肉構造:MIMでは、従来の金属加工では難しい、あるいは不可能な複雑な形状や薄肉の部品を製造できます。
金属射出成形の工程
MIMの主原料は、微細な金属粉末とポリマーバインダーからなるフィードストックです。一般的にステンレス鋼、チタン、ニッケル合金、銅合金などが使用されます。初期工程はプラスチック射出成形に似ており、フィードストックを加熱して粘性を持たせ、金型キャビティに射出します。
成形した部品が固まると、脱脂工程が始まります。バインダーの大部分を取り除き、部品を焼結に備えます。焼結では部品を高温にさらして金属粒子同士を結合させ、強度を確保します。
焼結後、部品は通常15~20%大きく収縮します。一方で、焼結によって優れた寸法精度と表面仕上げを実現できるため、後加工を最小限に抑えられることも少なくありません。材料の無駄が少なく、広範な仕上げ加工をせずに厳しい公差を維持できるため、小型部品の大量生産ではMIMのコスト効率が非常に高くなります。
金属射出成形は、品質、効率、汎用性を兼ね備えた製造工法です。さまざまな金属を使用でき、硬度、引張強度、耐熱性などの特性を実現できることから、多くの産業で価値ある工法となっています。
金属射出成形(MIM)の用途
金属射出成形(MIM)は精度が高く、コスト効率にも優れており、特に小型から中型部品の大量生産に適しています。複雑な形状を優れた表面仕上げで製造できるため、幅広い産業で活用されています。
航空宇宙・自動車:
- 高い強度と耐久性を備えているため、ドアハンドル、ヒンジ、エンジン部品などの製造に適しています。
医療・歯科:
- 医療分野では、生体適合性が求められる手術器具、インプラント、ブラケットなどの製造にMIMの精度が活かされています。
コンシューマーエレクトロニクス:
- 携帯電話部品やカメラアセンブリなどの小型部品では、MIMの小型化技術と精密な設計力が活かされています。
銃器産業:
- 厳しい公差と強度が求められるトリガー、ハンマー、照準器部品など、さまざまな銃器部品の製造にMIMが使用されています。
一般産業機器:
- 大量生産が可能で品質が安定しているため、ポンプ部品、コネクター、バルブなどの製造にMIMが活用されています。
これらの用途におけるMIMの利点は次のとおりです。
- 優れた機械的特性を備えた高密度材料
- ねじ、歯車、内部流路などの形状を二次加工なしで一体成形可能
- 最終形状に近い部品を製造し、材料の無駄を削減
ダイカストとMIM:メリットとデメリット
MIMのダイカストに対する利点
1. MIMでは、ダイカストでは製造が難しい、または不可能な、複雑な形状や薄肉部を持つ小型部品を製造できます。
2. MIMは、鉄系金属、ステンレス鋼、チタン、ニッケル合金など、幅広い材料に対応します。ダイカストで一般的に使用できるのは、アルミニウム、亜鉛、マグネシウムなどの非鉄金属に限られます。
3. MIM部品は焼結工程により、優れた機械的特性、高い強度、耐摩耗性を備えています。
4. MIMではより厳しい公差を実現でき、精度は0.3mm以内です。
5. 材料をすべて直接金型に射出するため、MIMではほとんど廃材が発生しません。
MIMのダイカストに対する欠点
1. 複雑な金型と複数の加工工程が必要なため、MIMは一般にダイカストより高コストです。
2. MIMの金型寿命は、ダイカスト(100万ショット超)に比べて短く、15万~30万ショットです。
3. MIM部品は焼結中に最大30%収縮することがあるため、慎重な金型設計が必要です。ダイカストの収縮率ははるかに低くなります。
4. MIMは自動化と立ち上げにかかる初期費用が高額です。
ダイカストのMIMに対する利点
1. ダイカストは通常、MIMより低コストで、場合によっては最大30%安価です。
2. ダイカストの金型寿命は100万ショットを超え、MIM(15万~30万ショット)より長くなります。
3. ダイカストでは、部品を金型から取り出した後の二次加工が不要です。
4. ダイカストでは、インサートや他の材料で作られた部品を鋳込み時に組み込めます。
ダイカストのMIMに対する欠点
1. ダイカストでは、細かな形状や薄肉部を持つ小型で複雑な部品の製造が困難です。
2. ダイカストで使用できるのは、主に非鉄金属に限られます。鉄系金属は融点が非常に高く、金型寿命が短くなるためです。
3. 巻き込まれたガスによる気孔はダイカストでよく見られる問題で、機械的強度の低下につながります。
4. ダイカストでは、高圧や溶融金属の温度に耐える高価な金型が必要です。
まとめると、MIMは幅広い材料を使って、優れた機械的特性を持つ小型で複雑な部品を製造するのに適しています。ただし、ダイカストよりコストが高く、サイクルタイムも長くなります。ダイカストはより経済的で、非鉄金属製の比較的単純で大型の部品に適しており、生産時間も短い一方、複雑な形状や気孔の発生が課題です。
比較:金属射出成形とダイカスト
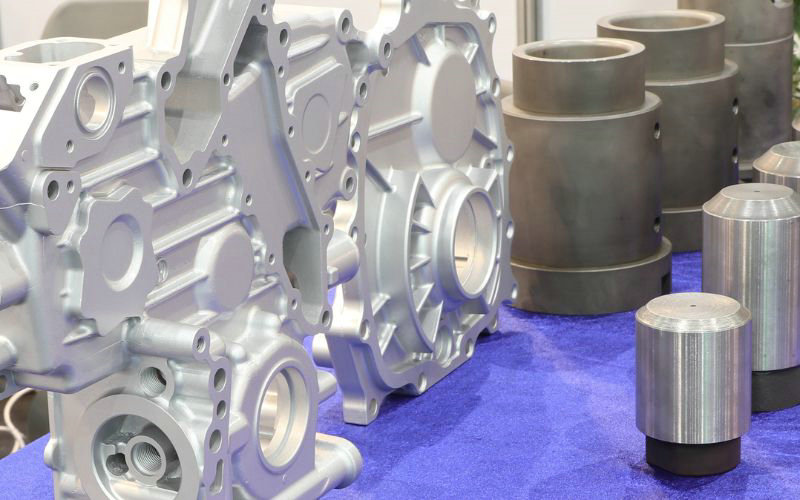
1. 精度と公差
金属射出成形(MIM):MIMでは、通常0.3mm以内の精度で、非常に高精度かつ公差の小さい部品を製造できます。これは、細かい金属粉末を使用することで、詳細で複雑な形状を実現できるためです。
ダイカスト:ダイカストも一般に良好な寸法精度を得られますが、MIMほど高精度ではありません。ダイカストの一般的な公差は約±0.0005インチで、MIMより精度が劣ります。寸法のばらつきを仕様に合わせるため、追加のトリミングが必要になることもよくあります。
2. 使用材料
金属射出成形(MIM):鉄系・非鉄金属、ステンレス鋼、チタン、ニッケル合金など、幅広い材料を使用できます。用途に合わせた特性を持つ部品を製造できるのが特長です。
ダイカスト:主にアルミニウム、亜鉛、マグネシウムなどの非鉄金属を使用します。鉄系金属も使用できますが、融点が非常に高いため、金型寿命が大幅に短くなる場合があります。
3. 生産速度の比較
金属射出成形(MIM):MIMでは、混合、射出成形、脱脂、焼結など複数の工程が必要なため、一般にダイカストより時間がかかります。ただし、生産体制を整えれば、大量の部品を効率よく製造できます。
ダイカスト:生産速度の速さで知られ、特に大量生産に適しています。高圧射出技術により、大型部品も短時間で製造できます。
4. 表面仕上げ
金属射出成形(MIM):通常、高品質な表面に仕上がるため、追加の後処理が不要な場合が多くあります。焼結工程によって滑らかな仕上がりを実現できます。
ダイカスト:通常、良好な表面仕上げで金型から取り出せますが、余分な金属のトリミングが必要な場合があります。表面品質は、MIMと比べると一般に中程度とされています。
5. 製造コスト
金属射出成形(MIM):初期の立ち上げ費用や金型費用は高額になることがありますが、廃材が少なく後処理も最小限で済むため、複雑な部品の大量生産ではコスト効率に優れます。
ダイカスト:初期費用が比較的安く、大型部品や大量生産ではコスト効率に優れます。ただし、非常に複雑な部品や小型部品では、コスト面のメリットが小さくなります。
6. 金型の違い
金属射出成形(MIM):MIMの金型はダイカスト用に比べて耐久性が低く、通常の寿命は約15万~30万ショットです。一方、部品設計の自由度が高く、より複雑な形状に対応できます。
ダイカスト:高圧・高温に耐えられるよう設計されており、耐久性に優れ、寿命は100万ショットを超えます。ただし、MIM用金型に比べて、部品形状の複雑さへの対応力は限られます。







