
In High Pressure Die Casting (HPDC), il design dello stampo è il singolo fattore più critico che determina il successo di un progetto e HPDC richiede una filosofia di progettazione diversa da altri processi di pressofusione.
I decisori come te potrebbero voler saperne di più sul design dello stampo HPDC prima di impegnarsi con i fornitori di stampi. Questa panoramica mira a impartire conoscenze pertinenti ed esplorare elementi chiave della die design, compresa la costruzione di stampi, sistemi di gating e canale di colata e la prevenzione dei difetti.
Fondamenti di HPDC Die Design
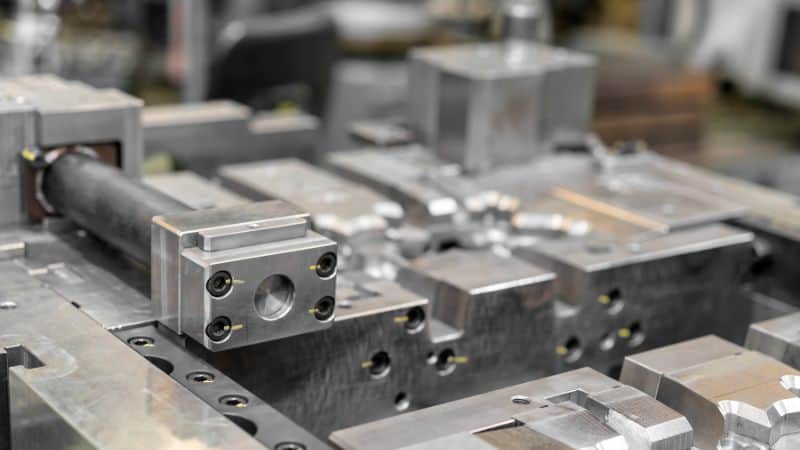
Che cos’è la pressofusione ad alta pressione?
Prima di immergerti nei dettagli del design, è imperativo imparare le basi della pressofusione ad alta pressione. Questa tecnica di produzione è un processo di formatura del metallo in cui il metallo fuso viene iniettato in uno stampo in acciaio temprato ad alta pressione. Lo stampo, o morire, forma la forma esatta della parte finale.
Per maggiori dettagli, potete fare riferimento al nostro blog sul processo di pressofusione ad alta pressione.
Obiettivi di progettazione critica
La pressofusione HPDC è il componente principale di una macchina di pressofusione e il suo obiettivo principale è quello di ottenere getti ripetibili e di alta qualità. Gli ingegneri progettano linee di separazione, canali di colata, attacchi di colata e prese d’aria per gestire il modo in cui il metallo entra e esce dalla cavità e si concentrano fortemente sull’accuratezza dimensionale, sull’integrità della fusione e sulla vita produttiva dello stampo.
Queste caratteristiche di progettazione possono influenzare in modo significativo le operazioni aziendali con i loro vantaggi:
Flusso uniforme del metallo (gating equilibrato):
- Funzione: per riempire la cavità dello stampo in modo uniforme da tutti i attacchi di colata.
- Vantaggi: Qualità prevedibile e risparmio materiale. Ciò elimina i punti deboli, riduce il tasso di scarto e garantisce la coerenza.
Ventilazione efficace:
- Funzione: lasciare che l’aria intrappolata fuoriesca come metallo fuso riempie la cavità.
- VantaggiPreviene la porosità, che crea bolle di gas o aria nascoste che indeboliscono gravemente la parte. Ciò non solo garantisce l’elevata integrità delle parti, ma consente anche di risparmiare i costi di lavorazione secondaria per sigillare la porosità.
Raffreddamento controllato (canali interni):
- Funzione: mantenere la velocità e l’uniformità della solidificazione sotto controllo.
- Vantaggi: Tale design massimizza l’output con tempi di ciclo più brevi garantendo al contempo una precisione ripetibile. Inoltre, un adeguato controllo della temperatura riduce l’affaticamento termico e lo stress sullo stampo, prolungando la sua durata.
Adeguato Angoli di progetto:
- Funzione: Rastrelliere leggere sulla parete verticale dello stampo.
- VantaggiAiuta le parti a espellere in modo pulito, riduce il lavoro manuale e offre tempi di inattività più brevi per la pulizia e la manutenzione, che è essenziale per la produzione di luci e l’automazione ad alto volume. Inoltre, il rilascio facile evita “trascinamenti” o galleggianti che possono graffiare la superficie della parte o, peggio, danneggiare la costosa cavità della stampo nel tempo.
Spessore della parete appropriato (tipicamente 1-3mm per Alluminio): Questo riduce al minimo l’uso del materiale, che risparmia i costi del materiale e riduce il peso della parte. Le pareti più sottili aiutano anche le parti a raffreddarsi più velocemente e in modo uniforme, consentendo cicli più rapidi e riducendo i difetti delle sezioni spesse.
Processo di progettazione di stampi HPDC
Fase 1 – Analisi Fondamentale & Pianificazione collaborativa
L’intero processo inizia con una meticolosa revisione della progettazione del pezzo, delle specifiche dei materiali e degli obiettivi di produzione. Questa fase fondamentale, anche se procedurale, è dove la strategia ingegneristica è correttamente allineata con gli obiettivi di business del cliente. Le analisi chiave includono:
- Funzione di parte & Geometria: Per garantire che il design del pezzo sia ottimizzato per la pressofusione, l’equilibrio estetico, la forza e la castabilità. Materiali specifici come zinco, alluminio e magnesio possono richiedere particolare attenzione.
- Volume di produzione & Attrezzatura: Per personalizzare l’architettura dello stampo (singolo vs multi-cavità) e garantire la compatibilità con i macchinari di destinazione per tempi di ciclo ottimali.
- Materiale & Strategia di tooling: Selezione di acciai per utensili premium trattati termicamente (come H13) per i componenti principali dello stampo, assicurando che possano resistere al ciclismo termico e mantenere la precisione per tutta la durata della loro vita.
Questa fase include spesso simulazioni digitali preliminari per identificare i potenziali problemi di riempimento o raffreddamento in anticipo, de-rischio del progetto prima che qualsiasi acciaio venga tagliato.
Fase 2 – Progettazione della producibilità (DFM) & Ottimizzazione strutturale
In questa fase, lo stampo viene rivisto e ottimizzato per la producibilità (DFM). L’obiettivo è quello di adattare la geometria, ove consentito, per garantire una produzione affidabile e di alta qualità.
- Gli ingegneri raccomandano uno spessore ottimale e uniforme della parete per promuovere anche il riempimento e la solidificazione, prevenendo la deformazione.
- Le bozze e i filetti vengono aggiunti strategicamente per garantire l’espulsione delle parti pulite e migliorare il flusso del metallo, estendendo la durata della stampo.
- Caratteristiche come fori molto piccoli o dettagli intricati sono identificati come candidati per la lavorazione CNC secondaria. Questa pratica protegge i perni delicati dello stampo, riducendo i tempi di inattività della manutenzione e migliorando la consistenza delle parti.
Fase 3 – Architettura di stampi strategici & Definizione di Parting Line
Il posizionamento della linea di separazione, la cucitura o la linea su una parte finita in cui le due metà dello stampo si uniscono, è una decisione fondamentale che influisce sulla qualità della parte, sui costi degli utensili e sull’efficienza produttiva.
- La superficie di separazione è selezionata per ridurre al minimo il flash, semplificare l’espulsione e garantire che le facce cosmetiche o funzionali critiche si formino in una sola metà dello stampo per una finitura superiore.
- Il layout della cavità e il sistema di alimentazione (attacchi di colata, canale di colata, overflow) sono progettati come un tutto integrato. Ciò garantisce un flusso metallico bilanciato e privo di turbolenze in ogni cavità in stampi multi-cavità, garantendo coerenza da parte a parte.
Die Components Panoramica
Uno stampo HPDC include diversi componenti principali:
| Componente | Funzione | Materiale comune |
|---|---|---|
| Cover die | Fisso metà dello stampo; facce lato iniezione | Acciaio per utensili (H13) |
| Ejector die | Metà mobile; getti di colata | Acciaio per utensili (H13) |
| Nuclei e inserti | Forma cavità interne o dettagli | Acciaio legato |
| Canali di raffreddamento | Regolare la temperatura della stampo | Tubi di rame o fori forati |
| Perni eiettori | Spingere le parti solidificate dalla stampo | Acciaio temprato |
Gating, Canale di colata e progettazione del sistema di alimentazione
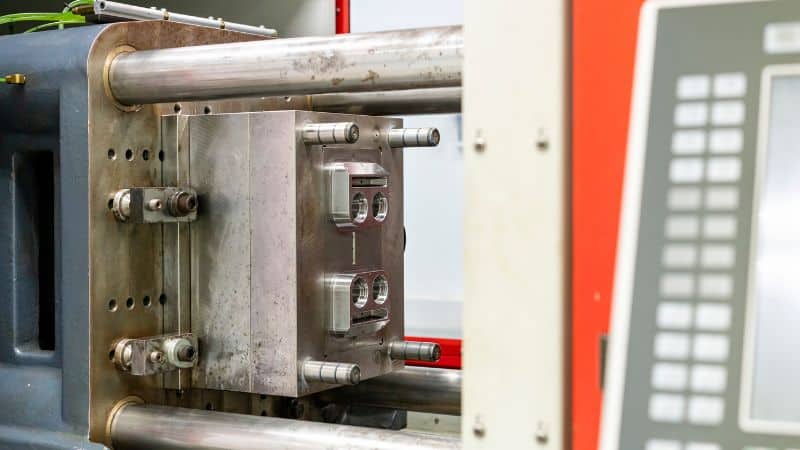
Principi di sistema di Gating
Il sistema di gating controlla come il metallo fuso entra nella cavità dello stampo. Si parte dal canale principale di colata o biscotto, prosegue attraverso il canale di colata, e termina al attacco di colata, che si collega direttamente alla cavità. Le dimensioni, la forma e la posizione di questi canali determinano quanto uniformemente la cavità si riempie.
I progettisti spesso prendono di mira un modello di flusso laminare utilizzando sezioni trasversali semplificate e cambiamenti direzionali minimi. L’obiettivo è quello di riempire la cavità rapidamente ma senza schizzi o ossidazione.
Un sistema di gating ben progettato migliora l’integrità della colata e il tempo di ciclo. Mantiene la pressione costante in tutto lo stampo, il che si traduce in meno difetti e proprietà meccaniche più uniformi.
Considerazioni sul design di Canale di colata
I canali di colata distribuiscono metallo fuso dal canale principale di colata fino ai attacchi di colata. Il corretto layout del canale di colata garantisce una fornitura uniforme di metallo a tutte le sezioni dello stampo. I designer in genere scelgono tra tangenziale e fan canale di colata. I canali di colata tangenziali guidano la direzione del flusso in modo più efficace, mentre i canali di colata dei fan diffondono il metallo in modo più ampio attraverso un attacco di colata più grande.
La sezione trasversale del canale di colata è solitamente trapezoidale o semicircolare per mantenere un flusso regolare e prevenire le zone morte. Un sistema di canali di colata bilanciato ha lunghezze e sezioni trasversali uguali per assicurarsi che ogni cavità si riempia alla stessa velocità.
I principali fattori di progettazione includono:
- Omogeneità di flusso: Previene temperature irregolari e solidificazione.
- Lunghezza corta: Riduce la perdita di pressione.
- Spessore adeguato: Mantiene il metallo abbastanza caldo da raggiungere tutti i attacchi di colata.
Regolare la geometria del canale di colata può anche influenzare la velocità del metallo e la velocità di raffreddamento, aiutando a controllare il restringimento e la qualità della finitura superficiale.
Overflow e progettazione di ventilazione
I flussi eccessivi e le prese d’aria consentono al gas e al metallo in eccesso di uscire dalla cavità durante il riempimento. Senza di loro, l’aria intrappolata forma vuoti, vesciche o riempimenti incompleti. In HPDC, le prese d’aria di solito si trovano nei punti più lontani dai attacchi di colata, dove l’aria si raccoglie man mano che il metallo avanza.
Le bocchette devono essere abbastanza grandi da rilasciare gas, ma abbastanza piccole da fermare le perdite di metallo fuso. I disegni comuni di sfiato utilizzano slot sottili che si collegano a piccole tasche a straripamento. Queste tasche raccolgono le impurità e il primo metallo che entra, che può contenere ossidi o materiale freddo.
Un efficace sistema di ventilazione riduce i tempi di riempimento e stabilizza la pressione della cavità. Gli ingegneri spesso combinano la progettazione di sfiato e overflow con sistemi di vuoto per getti ad alta integrità.
Gestione termica e controllo di solidificazione
Layout del canale di raffreddamento
Il layout del canale di raffreddamento definisce come il calore si muove attraverso lo stampo durante ogni ciclo di fusione. I progettisti utilizzano un mix di canali dritti, conformi e di raffreddamento spot per mantenere profili di temperatura uniformi. I canali formali, spesso realizzati con la produzione additiva, seguono il contorno della cavità dello stampo e consentono una rimozione del calore più precisa vicino a forme complesse.
Il raffreddamento bilanciato riduce i punti caldi nelle aree di gating o di parete sottile ed evita il sovraraffreddamento in zone meno attive. Gli ingegneri in genere analizzano i gradienti termici utilizzando strumenti di simulazione per decidere la portata ottimale e la spaziatura dei canali. I materiali con una buona conducibilità termica, come gli inserti in rame, possono aiutare nelle aree che richiedono un’estrazione di calore più rapida.
La temperatura stabile dello stampo attacco di colata a un migliore controllo della solidificazione, tempi di ciclo più brevi e durata più lunga dello stampo. Un layout ben progettato riduce il consumo di energia e limita l’affaticamento termico, migliorando sia la produttività che la qualità dei pezzi.
Strategie di dissipazione del calore
I dissipatori di calore, sia integrati che esterni, aiutano a gestire le regioni che tendono a trattenere troppo calore. Attirano l’energia in eccesso dalla superficie dello stampo attraverso la conduzione o il flusso di refrigerante controllato. I materiali comuni includono leghe di rame o compositi a base di grafite, scelti per la loro elevata conducibilità termica e durata.
Gli ingegneri spesso posizionano i dissipatori di calore vicino alle aree di colata più spesse in cui la solidificazione è più lenta. La loro combinazione con microspray o raffreddamento localizzato stabilizza ulteriormente la temperatura della matrice. I dissipatori di calore impediscono anche il superamento della temperatura che potrebbe causare distorsioni termiche o variazioni dimensionali nella colata.
Simulazione di solidificazione
Simulare i modelli di solidificazione aiuta a prevedere il flusso di metallo, il restringimento e la porosità prima che il dado sia costruito. Strumenti software come ADSTEFAN o modello FLOW-3D CAST come la lega fusa riempie e raffredda all’interno della cavità. Queste simulazioni rivelano dove possono verificarsi solidificazione prematura, intrappolamento dell’aria o raffreddamento irregolare.
Regolando le posizioni dei attacchi di colata, lo spessore delle pareti e le portate di raffreddamento nel modello digitale, gli ingegneri possono bilanciare i fronti di solidificazione e ridurre le sollecitazioni interne. La modellazione predittiva consente decisioni basate sui dati che riducono i tempi di iterazione della progettazione e riducono i tassi di scarto nella produzione.
Prevenzione dei difetti in HPDC Die Design
Metodi di riduzione della porosità
Oltre a un’adeguata ventilazione, al controllo della temperatura della matrice e ai sistemi di gating bilanciati, esistono anche altri metodi per ridurre la porosità.
La pulizia dei metalli gioca un ruolo importante. Il degassamento e la filtrazione regolari rimuovono le impurità che promuovono l’intrappolamento dei gas. I rivestimenti a stampo aiutano a mantenere temperature stabili e prevenire la solidificazione localizzata che intrappola le bolle di gas.
Migliorare la fluidità
La fluidità definisce quanto facilmente il metallo fuso fluisce attraverso la cavità dello stampo prima di solidificarsi. La scarsa fluidità provoca una varietà di difetti di colata, tra cui errori, chiusure a freddo e difetti della parete sottile. Dipende dalla temperatura del metallo, dalla progettazione del percorso di flusso e dalla velocità di iniezione.
La scelta della corretta composizione in lega influenza anche la fluidità. I metalli con un migliore comportamento di fusione e bassi tassi di ossidazione consentono parti più sottili e più precise. Il monitoraggio dei parametri di iniezione attraverso strumenti di simulazione aiuta gli ingegneri a ottimizzare i profili di velocità per garantire il riempimento completo senza turbolenze.
Minimizzare la fatica termica
La fatica termica consuma le superfici della matrice attraverso cicli ripetuti di riscaldamento e raffreddamento. Questo provoca crepe, erosione e variazioni dimensionali nel tempo. Il metodo di prevenzione più diretto è il controllo dei gradienti di temperatura attraverso canali di raffreddamento efficienti e la rimozione uniforme del calore.
Materiali di alta qualità con forte resistenza agli urti termici prolungano la durata dell’utensile. Trattamenti superficiali come rivestimenti in nitrurazione o ceramica aggiungono strati protettivi che limitano l’adesione da metallo a dieta e danni termici.
Collabora con un’azienda di progettazione di stampi HPDC di qualità
Un progetto HPDC di successo richiede una perfetta integrazione tra la progettazione dello stampo e il processo di produzione. Un produttore di stampi di qualità dovrebbe sempre adottare un processo di progettazione completo, poiché queste ottimizzazioni hanno un impatto diretto sulla qualità delle parti e facilitano tempi di ciclo efficienti e durata a lungo termine della matrice in un ambiente di produzione.
Se si desidera esaminare in dettaglio come un produttore di stampi esperto gestisce l’intero processo passo dopo passo, fare clic su qui Per saperne di più sullo sviluppo avanzato & sistema di gestione di Moldie!







