
Պլաստիկ արտաքին լուսատուները գնալով ավելի տարածված են դառնում այն OEM արտադրողների շրջանում, որոնք ցանկանում են մեծ ծավալներով արտադրել երկարակյաց, թեթև և ծախսարդյունավետ արտաքին լուսավորման սարքեր։ Բայց որո՞նք են դրանց առավելությունները, և ինչպե՞ս են լուսատուների արտադրողները հասնում դրանց՝ ճշգրիտ նախագծված գործիքավորման միջոցով։
Այս ուղեցույցում Moldie-ի մեր թիմը կանդրադառնա բոլոր կարևոր գործոններին՝ խեժի ճիշտ ընտրությունից և արտադրելիության համար նախագծումից (DFM) մինչև օպտիկական կարգի բաղադրիչների ներարկման ձուլման դժվարությունների հաղթահարումը։
Ինչո ՞ ւ են աճյունատուփերը կարեւոր
Ինժեներական պլաստիկները, օրինակ՝ պոլիկարբոնատը, ABS-ը և ապակեթելով ամրացված նեյլոնը, աստիճանաբար փոխարինում են ճնշմամբ ձուլված ալյումինին և թիթեղային պողպատին արտաքին լուսատուների կորպուսներում, ոսպնյակներում և անդրադարձիչներում։
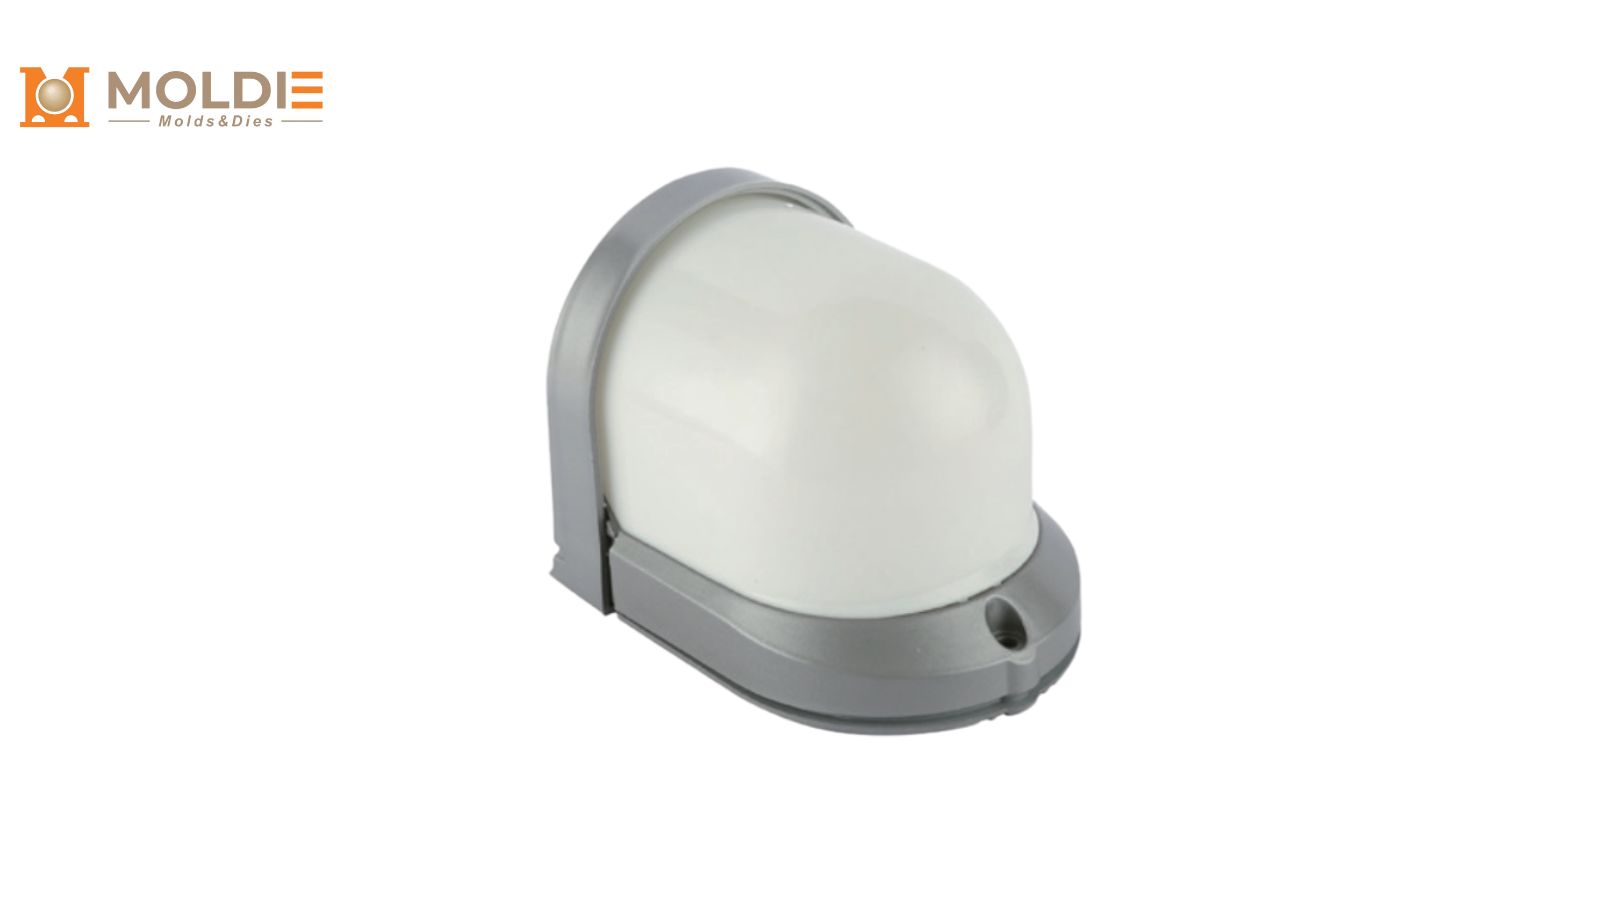
Կոստանդիննն ու Հարոլդը
Ափամերձ գոտիներում, քիմիական գործարաններում և բարձր խոնավությամբ շրջաններում օգտագործվող մետաղական արտաքին լուսատուներին անհրաժեշտ են թանկ պաշտպանիչ ծածկույթներ, օրինակ՝ փոշեներկում, անոդացում կամ տաք ցինկապատում։ Բացի այդ, աղային ցողումը և թթվային միջավայրը կարող են քայքայել այդ ծածկույթները։
Ինժեներական պլաստիկներն իրենց բնույթով դիմացկուն են գալվանական և էլեկտրաքիմիական կոռոզիայի նկատմամբ։ Պոլիկարբոնատից կամ ASA-ից կորպուսը կարող է անցնել աղային ցողման հազարավոր ժամերի փորձարկում (ASTM B117)՝ առանց մակերևույթի որևէ քայքայման։ Սա վերացնում է երկրորդային հարդարման գործողությունների անհրաժեշտությունը և կտրուկ նվազեցնում երաշխիքային դիմումները խիստ միջավայրերում։
Ուշագրավ խորհուրդներ եւ համաժողովներ
Պոլիկարբոնատային կորպուսը սովորաբար 40-ից 50 տոկոսով ավելի թեթև է, քան համարժեք ճնշմամբ ձուլված ալյումինե դետալը։ Այս քաշի նվազեցումը պարզեցնում է ամրակների կառուցվածքը, կրճատում առաքման ծախսերը և արագացնում տեղադրումը խոշոր առևտրային կամ քաղաքային ծրագրերում։
Ավելի թեթև հավաքվածքները թույլ են տալիս օգտագործել ավելի բարակ հենակներ և ավելի քիչ ամրակներ։ Պլաստիկ դետալների մեջ անմիջապես ձուլված սեղմակային միացումները կարող են ամբողջովին փոխարինել պտուտակներին՝ նվազեցնելով հավաքման աշխատանքը արտադրական գծում։
Գործողություն Google Stattble-ում
Ներարկման ձուլումը գործիքավորման ծախսերը բաշխում է տասնյակ կամ հարյուր հազարավոր միավորների վրա։ Կաղապարը պատրաստելուց հետո պլաստիկ կորպուսի մեկ դետալի արժեքը զգալիորեն ցածր է ճնշմամբ ձուլված կամ դրոշմված մետաղական համարժեքից։
| Ֆակտորիալ | Սկզբնական կոդ | Ներարկմամբ ձուլված պլաստիկ |
|---|---|---|
| Գործիքավորման պատրաստման ժամկետ | 8 – 14 շաբաթ | 4 – 8 շաբաթ |
| Երկրորդ ավարտը | Ազատագրում (ծափահարություններ) | Հաճախակի անհարմարություններ են լինում |
| Մեկ դետալի ցիկլի տևողություն | 45 – 90 վայրկյան | 15 – 45 վայրկյան |
[Փաստացի տվյալները կհաստատվեն՝ կաղապարի նախագծման մանրամասների կամ արտադրանքի պահանջների հիման վրա։]
Այս տնտեսագիտությունը պլաստմասսայե հաղթողն է, որը դուրս է եկել բարձրակարգ լուսավորման ծրագրերից, որտեղ անշոշափելի նպատակները ագրեսիվ են:
Ճիշտ ընտրություն ՝ դաստիարակության հարցում
Ճիշտ պոլիմերի ընտրությունը պլաստիկ արտաքին լուսավորության նախագծի ամենակարևոր ինժեներական որոշումն է։ Արտաքին լուսավորության դետալների և կաղապարների արտադրության մեր նախկին փորձի հիման վրա ամփոփել ենք այս մասնագիտացված ոլորտում օգտագործվող հիմնական նյութերից մի քանիսը։
USETI-ի կառավարման կոնվենցիա (Propaction Life Life Life)
Պոլինեզիան մոտ 250 անգամ առաջարկում է ապակեգործական դիմադրության ազդեցությունը, որն իր ազդեցությունն է թողնում ապակեգործական ոսպնյակների եւ ծածկերի վրա:
Բենզոտրիազոլի կամ HALS-ի (արգելակված ամինային լույսի կայունացուցիչների) նման ուլտրամանուշակագույն կայունացուցիչների հետ խառնուրդում PC-ն պահպանում է իր մեխանիկական հատկություններն ու թափանցիկությունը արևի ուղիղ ճառագայթների երկարատև ազդեցության պայմաններում։
ՊԱՏԿԵՐԱՑՐՈՒ, որ հեղեղված ոսպնյակները, բրդյա դիակները եւ պատերը, որոնց վրա ազդեցություն են բանեցնում, իրական վտանգ են ներկայացնում ։
POM (Արեւմտյան Արագունդ) երկարատեւ տարածության համար
Պոլիմեթիլմետակրիլատն ապահովում է լույսի 92% թափանցելիություն՝ սովորական ջերմապլաստների մեջ ամենաբարձր ցուցանիշը։ Երկարատև ուլտրամանուշակագույն ազդեցության պայմաններում այն շատ ավելի լավ է դիմադրում դեղնելուն, քան պոլիկարբոնատը, ուստի հիանալի ընտրություն է դեկորատիվ լուսատուների և ճարտարապետական լուսավորման սարքերի համար, որտեղ արտաքին տեսքը կարևոր է։
Այնուամենայնիվ, կա փոխզիջում․ հարվածային դիմադրությամբ այն զիջում է PC-ին։ PMMA ոսպնյակներն առավել հարմար են պաշտպանված կիրառությունների համար կամ այն դեպքերում, երբ երկրորդային պոլիկարբոնատային վահանը կարող է կլանել մեխանիկական բեռները։ Դրա օպտիկական թափանցիկությունը նաև այն իդեալական է դարձնում ճառագայթի պատկերը ձևավորող ճշգրիտ ռեֆրակտոր ոսպնյակների համար։
LETI-ի հեմատոկրիտները
Սովորական պլաստիկները ջերմամեկուսիչներ են, ինչը խնդիր է ստեղծում, երբ բարձր հզորության LED-ները ջերմություն են արտադրում, որը պետք է կառավարվի։ Կերամիկական կամ գրաֆիտային մասնիկներով լցված ջերմահաղորդ պոլիմերային խառնուրդներն ապահովում են 1-ից 20 W/mK ջերմահաղորդականություն։ Սա շատ ավելի ցածր է, քան պղնձինը կամ ալյումինինը, բայց բավարար է միջին հզորության LED բազմաթիվ մոդուլների համար։
Այս խառնուրդները թույլ են տալիս ինժեներներին ջերմահեռացնող տարրերը անմիջապես ինտեգրել ձուլված կորպուսի մեջ՝ փոխարինելով առանձին ալյումինե ջերմահեռացուցիչն ու պլաստիկ պատյանը և նվազեցնելով թե՛ նյութերի ցուցակի (BOM) արժեքը, թե՛ հավաքման ժամանակը։
Ներարկման ձուլման DFM ռազմավարություններ՝ IP65+ պաշտպանության աստիճանի համար
Ներարկմամբ ձուլված լուսավորման սարքում IP65 կամ ավելի բարձր ներթափանցման պաշտպանություն ապահովելու համար անհրաժեշտ է ուշադիր մշակել բաժանման գծերը, կնքման մակերևույթներն ու չափային թույլատրելի շեղումները։ Կաղապարի նախագծման փուլում DFM վերանայումը կանխում է հետագա ծախսատար վերամշակումը։
Տեղադրել Siftable-ների եւ գազարդումների միջոցով
Սեղմակային միացման տարրերը պետք է նախագծվեն բավարար թեքության անկյուններով (սովորաբար յուրաքանչյուր կողմի համար 1-ից 2 աստիճան) և շեղման սահմաններով, որոնք մնում են ընտրված խեժի առաձգական տիրույթում։ Չափից ավելի լարված սեղմակային թևերը շահագործման ընթացքում կդեֆորմացվեն կամ կճաքեն՝ խախտելով հերմետիկությունը։
Գազերը պետք է հետեւեն այս խորհուրդներին ։
- Google-ը խորապես վճռեց պայքարել Offord կամ գազը 20- 30%-ով
- Google-ը շատ ավելի լայն է, քան անջատված գազը
- Անջատիչ, անվրդով ճանապարհով ոտնահարված անկյուններով ՝ խուսափելու խոհանոցից
Խտացուցիչի ակոսը կնքման մակերևույթի հետ կաղապարի նույն կեսում տեղադրելը ապահովում է ավելի խիստ թույլատրելի շեղումներ և ավելի միատեսակ հերմետիկություն։
Պատի հաստության կառավարում՝ նստվածքային հետքերն ու ձևախախտումը կանխելու համար
Պատի միատեսակ հաստությունը կարևոր է թե՛ արտաքին որակի, թե՛ կառուցվածքային ամբողջականության համար։ Հաստ հատվածներն ավելի դանդաղ են հովանում, քան բարակները՝ առաջացնելով ներքին լարումներ, որոնք տեսանելի մակերևույթներին նստվածքային հետքեր և հարթ վահանակներին ձևախախտում են առաջացնում։
Արտաքին լուսատուների կորպուսների մեծ մասի համար պատի անվանական հաստությունը 2.0-ից 3.0 mm սահմաններում պահելն ընդունված լավագույն մոտեցումն է։ Այնտեղ, որտեղ լրացուցիչ կոշտություն է անհրաժեշտ, պատն ինքն ավելացնելու փոխարեն օգտագործեք կողեր, որոնց հաստությունը պատի անվանական հաստության 50-ից 60%-ն է։
Հաստ և բարակ հատվածների միջև աստիճանական անցումները՝ 3:1-ից ոչ ավելի հարաբերակցությամբ, օգնում են պահպանել հալույթի միատեսակ հոսքը և նվազեցնել ձուլման ընթացքում առաջացող լարումները։
Երկբաղադրիչ ձուլում և ներդիրով ձուլում՝ հերմետիկ միացման համար
Երկբաղադրիչ ձուլում
Այն փափուկ TPE (ջերմապլաստիկ էլաստոմեր) խտացուցիչն անմիջապես ձուլում է կոշտ PC կամ ABS կորպուսի վրա՝ վերացնելով առանձին խտացուցիչի և դրա տեղադրման գործողության անհրաժեշտությունը։ TPE-ի և հիմքի միջև քիմիական կապը ստեղծում է հերմետիկ միացում, որը չի տեղաշարժվի կամ դուրս չի ընկնի մշակման ընթացքում։
Ներդիրով ձուլում
Ներդիրով ձուլումը նույնքան օգտակար է արույրե պարուրակավոր ներդիրները, էլեկտրական կոնտակտները կամ մալուխային խցուկները անմիջապես պլաստիկ դետալի մեջ ներառելու համար։ Այս մոտեցումը ստեղծում է հերմետիկ, միաձույլ բաղադրիչ, որը հեշտացնում է վերջնական հավաքումը և բարելավում IP պաշտպանության երկարաժամկետ արդյունավետությունը։
Օպտիկական բաղադրիչների ներարկման ձուլման դժվարությունների հաղթահարում
Օպտիկական դետալները, օրինակ՝ ոսպնյակները, ռեֆրակտորներն ու դիֆուզորները, պահանջում են գործընթացի ավելի խիստ վերահսկում, քան ստանդարտ կառուցվածքային բաղադրիչները։ Նույնիսկ փոքր թերությունները կարող են ցրել լույսը, նվազեցնել թափանցելիությունը կամ լույսի ճառագայթի պատկերի մեջ տեսանելի աղավաղումներ առաջացնել։
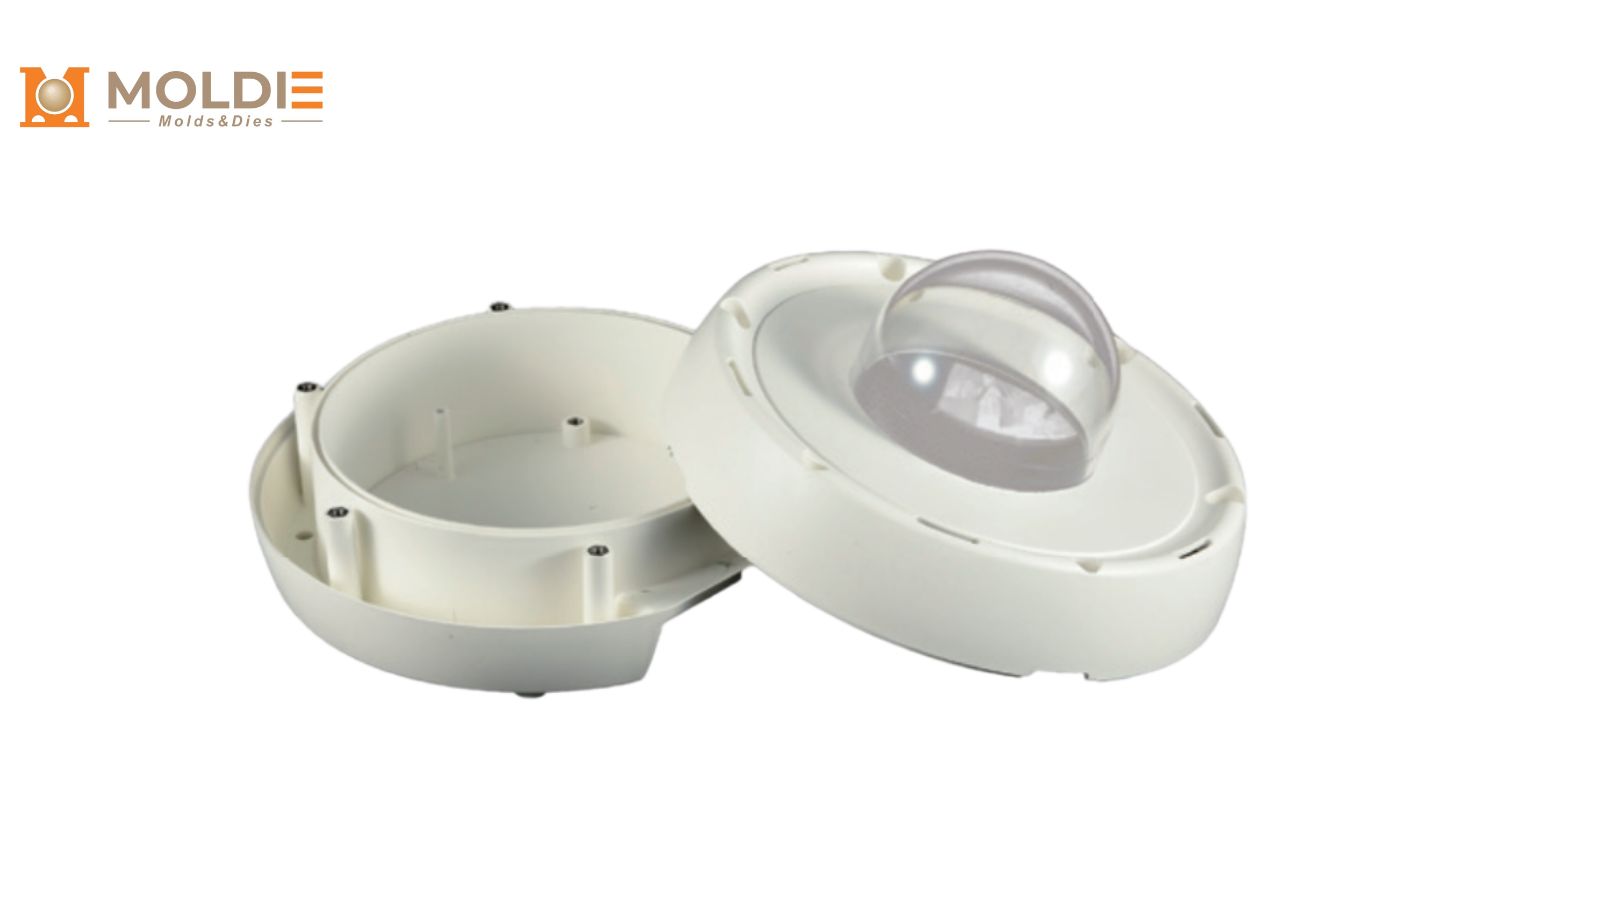
Կաղապարի ջերմաստիճանի կառավարում՝ երկբեկումը վերացնելու համար
Երկբեկում է առաջանում, երբ ներքին լարումները ձուլված դետալի տարբեր ուղղություններում բերում են բեկման տարբեր ցուցիչների։ Բևեռացված լույսի տակ այն երևում է ծիածանագույն նախշերի տեսքով և վատթարացնում օպտիկական միատեսակությունը։
Հիմնական լուծումը կաղապարի բարձր և միատեսակ ջերմաստիճանն է։ Պոլիկարբոնատային ոսպնյակների համար կաղապարի մակերևույթի բնորոշ ջերմաստիճանը 80-ից 120°C է։ Սա դանդաղեցնում է հովացումը՝ թույլ տալով պոլիմերային շղթաներին թուլանալ և նվազեցնելով մնացորդային լարումները։ Կաղապարի պողպատի մեջ համապատասխան ուրվագծով հովացման անցուղիների կիրառումը լրացուցիչ բարելավում է խոռոչի ամբողջ մակերևույթով ջերմաստիճանի միատեսակությունը։
Բարձրագույն Post SPI Ֆինլամենս Լույսի համար
Պլաստիկների արդյունաբերության ընկերության (SPI) հարդարման դասակարգման համակարգը սահմանում է մակերևույթի որակը։ Օպտիկական բաղադրիչների համար պահանջվում է SPI A-1 կամ A-2 հարդարում, որը ստացվում է կաղապարի խոռոչի պողպատը ադամանդով փայլեցնելով։
Բարձր փայլով օպտիկական կաղապարների հիմնական նկատառումները՝
- Օգտագործեք կարծրացված կաղապարային պողպատներ, օրինակ՝ S136 կամ NAK80, որոնք հարմար են հայելային փայլեցման և դրա պահպանման համար։
- Օպտիկական մակերևույթների համար սահմանեք Ra 0.01-ից 0.05 µm մակերևութային կոշտություն։
- Կաղապարի մակերևույթները պարբերաբար կրկին փայլեցրեք՝ արտադրական շարքերի ընթացքում միկրոքերծվածքները կանխելու համար։
Կաղապարի մակերևույթի ցանկացած անկատարություն ուղղակիորեն կփոխանցվի ձուլված ոսպնյակին՝ նվազեցնելով լույսի թափանցելիությունը և առաջացնելով ցրման թերություններ։
Լավագույն գնահատականը նախապես Մարկոսի համար
Այրվածքի հետքերը, որոնք հայտնի են նաև որպես դիզելային հետքեր, առաջանում են, երբ կաղապարի խոռոչում փակված օդը սեղմվում և բռնկվում է ներարկման ընթացքում։ Թափանցիկ ոսպնյակի վրա նույնիսկ թույլ այրվածքի հետքը մերժման հիմք հանդիսացող թերություն է։
Պատշաճ օդահեռացման համար անհրաժեշտ է լցման վերջին կետերում մշակել բարակ օդահեռացման ակոսներ (PC-ի համար՝ 0.02-ից 0.04 mm խորությամբ)։ Վակուումի օգնությամբ ձուլումը ևս մեկ տարբերակ է բարդ երկրաչափությամբ ոսպնյակների համար, երբ պասիվ օդահեռացումը բավարար չէ։ Կաղապարի հոսքի սիմուլյացիայի ծրագրակազմը նախագծման փուլում կարող է կանխատեսել օդի կուտակման տեղերը՝ թույլ տալով ինժեներներին օդահեռացման անցքերը նախապես տեղադրել, ոչ թե արձագանքել խնդիրն առաջանալուց հետո։
Համագործակցեք Moldie-ի հետ ձեր արտաքին լուսավորության նախագծերում
Լուսատուի դիզայնը զանգվածային արտադրության արտադրանքի վերածելու համար անհրաժեշտ է ձուլման մասնագիտացված գործընկեր։ Moldie-ն առաջարկում է օպտիկական և կառուցվածքային պլաստիկների կաղապարի ու բաղադրիչների արտադրության ամբողջական ծառայություն՝ ներառյալ՝
- Նախատիպերի պատրաստում & գործիքավորման արտադրություն․ CNC-ով մշակված նախատիպերից մինչև կարծրացված P20/H13 պողպատից բազմախոռոչ արտադրական կաղապարներ՝ գործիքավորումը կարող եք անմիջապես ձեռք բերել մեզանից։
- Առաջարկ. անխուսափելիորեն ծովամթերքից մինչեւ բարձր արտադրող գործարան (բազմապատկվել են հազարավոր միավորներ):
- Ստրուկտուրա’ IP65 կիլոգրամ կնիքների բազմազանությունը, փորձարկումների, ոսպնյակների համար եւ աջակցության համար:
Պատրա՞ստ եք անցնել գաղափարից դեպի արտադրություն։ Այցելեք Moldie՝ հուսալի, շուկա հանելու պատրաստ լուսատու ստեղծելու առաջին քայլը կատարելու համար։







