
Qu’est-ce qu’un état de surface en moulage par injection ?
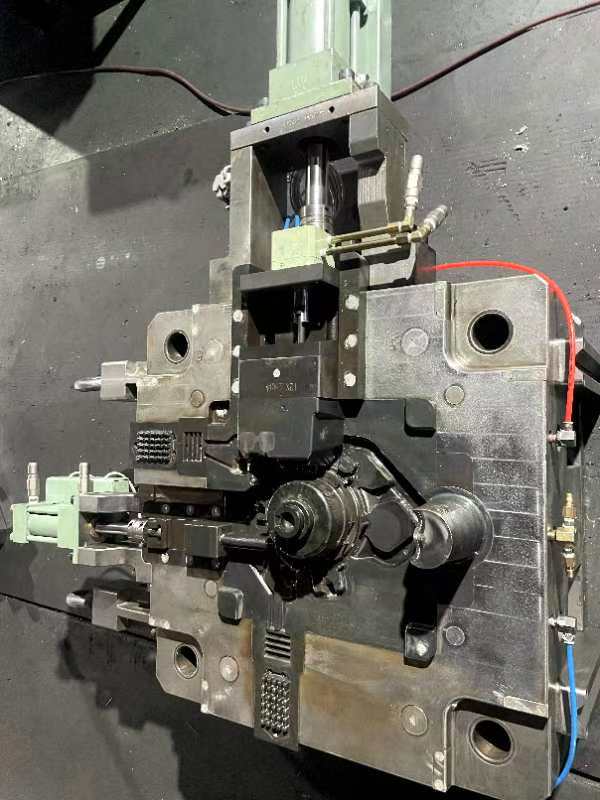
Dans le domaine du moulage par injection, l’état de surface choisi peut avoir une incidence importante sur l’apparence et le fonctionnement du produit final.
Définition de l’état de surface
Un état de surface désigne la texture de la surface d’une pièce fabriquée par moulage par injection. Il comprend le niveau de brillance, la rugosité et le motif imprimés à la surface de la pièce moulée. Cet état dépend de la qualité du moule ainsi que des matériaux utilisés. Il est possible d’obtenir diverses finitions, notamment mates, texturées ou très brillantes, au moyen de différentes opérations avant ou après moulage, comme le polissage ou le texturage du moule.
Importance de l’état de surface en moulage par injection
L’état de surface en moulage par injection est essentiel, car il influe directement sur l’apparence et le fonctionnement de la pièce.
Importance pour l’attrait visuel
- Une finition lisse et brillante (grades SPI A) offre un aspect haut de gamme et poli, adapté aux pièces d’aspect, aux lentilles, etc.
- Les finitions semi-brillantes (grades SPI B) et mates (grades SPI C) peuvent masquer les imperfections, comme les lignes d’écoulement, les lignes de soudure et les marques d’outillage, afin d’améliorer l’apparence.
- Les finitions texturées (grades SPI D) offrent des possibilités esthétiques originales : grain de cuir, veinage du bois, motifs géométriques, etc.
Importance fonctionnelle
- Les finitions texturées peuvent améliorer la prise en main et la résistance au glissement de produits comme les appareils portatifs et les volants.
- Certaines finitions améliorent l’adhérence de la peinture et des étiquettes à la surface de la pièce moulée.
- Le texturage permet aux gaz de s’échapper du moule et peut servir à créer des contre-dépouilles.
- La rugosité de surface influe sur le frottement et la résistance à l’usure, des paramètres parfois importants pour les pièces mécaniques.
Comment appliquer les normes d’état de surface SPI, VDI et Mold-Tech ?
Les normes d’état de surface, comme SPI et VDI, définissent la qualité esthétique et le fonctionnement des pièces moulées en précisant des paramètres de brillance, de texture et de rugosité. Elles garantissent que les surfaces répondent aux critères prédéfinis essentiels aux performances et à l’attrait visuel du produit.
Présentation des normes SPI de finition des moules
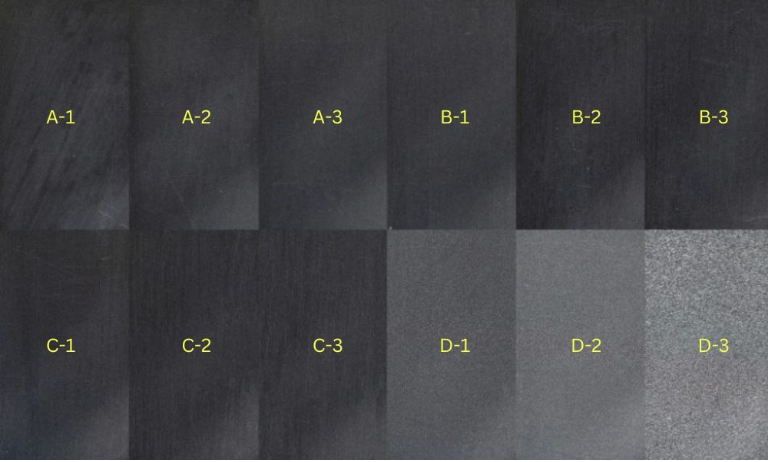
La Society of the Plastics Industry (SPI) a établi un système de classification des états de surface des moules d’injection. Celui-ci classe les finitions en grades brillants (A), semi-brillants (B), mats (C) et texturés (D), chacun correspondant à des niveaux définis de brillance et de rugosité :
- SPI A correspond au niveau supérieur et produit des finitions très polies et brillantes. Il nécessite souvent un polissage au diamant exigeant en main-d’œuvre et convient aux pièces pour lesquelles un aspect haut de gamme est essentiel.
- SPI B offre des finitions semi-brillantes obtenues par ponçage plus fin et polissage moins intensif. Ces finitions équilibrent attrait esthétique et maîtrise des coûts.
- SPI C désigne une finition mate standard, généralement obtenue avec des abrasifs en pierre.
- SPI D produit les surfaces les plus texturées et non brillantes, adaptées aux pièces nécessitant une bonne prise en main ou une faible réflectivité.
Dans toute cette gamme, des valeurs précises de rugosité sont reproduites sur la surface du moule afin que la pièce conserve l’apparence prévue.
| Norme SPI | Finition (grade) | Finition (type) | Méthode de finition | Rugosité de surface typique (Ra µm) |
| A-1 | Brillant | Très haute brillance | Grade #3, polissage diamant grain 6000 | 0.012 to 0.025 |
| A-2 | Brillant | Haute brillance | Grade #6, polissage diamant grain 3000 | 0.025 to 0.05 |
| A-3 | Brillant | Brillance normale | Grade #15, polissage diamant grain 1200 | 0.05 to 0.10 |
| B-1 | Semi-brillant | Semi-brillant fin | Papier grain 600 | 0.05 to 0.10 |
| B-2 | Semi-brillant | Semi-brillant moyen | Papier grain 400 | 0.10 to 0.15 |
| B-3 | Semi-brillant | Semi-brillant normal | Papier grain 320 | 0.28 to 0.32 |
| C-1 | Mat | Mat fin | Pierre grain 600 | 0.35 to 0.40 |
| C-2 | Mat | Mat moyen | Pierre grain 400 | 0.45 to 0.55 |
| C-3 | Mat | Mat standard | Pierre grain 320 | 0.63 to 0.70 |
| D-1 | Texturé | Texturé satiné | Microbillage à sec | 0.80 to 1.00 |
| D-2 | Texturé | Texturé terne | Sablage à sec, oxyde #240 | 1.00 to 2.80 |
| D-3 | Texturé | Texture rugueuse | Sablage à sec, oxyde #24 | 3.20 to 18.0 |
Comprendre la norme VDI 3400
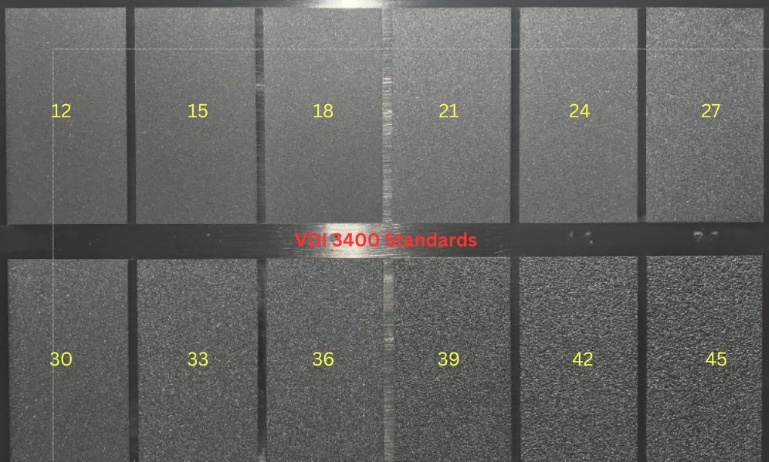
La norme VDI 3400 est issue du Verein Deutscher Ingenieure, l’Association des ingénieurs allemands. Elle couvre une gamme de textures, des plus lisses aux plus marquées, et permet de contrôler avec précision les qualités tactiles et visuelles de la pièce moulée par injection. Contrairement à la norme SPI, VDI 3400 utilise un ensemble d’échantillons physiques de moules en 3D présentant différents niveaux de rugosité, correspondant à des grades précis, tels que VDI 12 à VDI 45. Ces échantillons permettent de comparer et de choisir facilement une finition. La norme VDI 3400 s’applique à divers matériaux et procédés et convient particulièrement à la réalisation de textures complexes et détaillées.
| Valeur VDI | Description | Applications | Rugosité de surface (Ra µm) |
| VDI 12 | Pierre grain 600 | Pièces peu polies | 0.40 |
| VDI 15 | Pierre grain 400 | Pièces peu polies | 0.56 |
| VDI 18 | Microbillage à sec | Finition satinée | 0.80 |
| VDI 21 | Sablage à sec, oxyde #240 | Finition terne | 1.12 |
| VDI 24 | Sablage à sec, oxyde #240 | Finition terne | 1.60 |
| VDI 27 | Sablage à sec, oxyde #240 | Finition terne | 2.24 |
| VDI 30 | Sablage à sec, oxyde #24 | Finition terne | 3.15 |
| VDI 33 | Sablage à sec, oxyde #24 | Finition terne | 4.50 |
| VDI 36 | Sablage à sec, oxyde #24 | Finition terne | 6.30 |
| VDI 39 | Sablage à sec, oxyde #24 | Finition terne | 9.00 |
| VDI 42 | Sablage à sec, oxyde #24 | Finition terne | 12.50 |
| VDI 45 | Sablage à sec, oxyde #24 | Finition terne | 18.00 |
Normes d’état de surface Mold-Tech
| Série | Numéro de texture | Profondeur de texture (pouce) | Profondeur de texture (mm) | Angle de dépouille minimum | Description |
| MT-A | MT-11010 | 0.001″ | 0.0254 mm | 1.5° | Finition mate fine, aspect sable |
| MT-A | MT-11020 | 0.0015″ | 0.0381 mm | 2.5° | Finition mate moyenne |
| MT-A | MT-11030 | 0.002″ | 0.0508 mm | 3° | Finition mate grossière |
| MT-A | MT-11040 | 0.003″ | 0.0762 mm | 4.5° | Finition mate très grossière |
| MT-A | MT-11050 | 0.0045″ | 0.1143 mm | 6.5° | Finition mate prononcée |
| MT-B | MT-11200 | 0.003″ | 0.0762 mm | 4.5° | Motif géométrique |
| MT-B | MT-11210 | 0.0035″ | 0.0889 mm | 5.5° | Motif géométrique |
| MT-B | MT-11220 | 0.004″ | 0.1016 mm | 6° | Motif géométrique |
| MT-D | MT-11550 | 0.0045″ | 0.1143 mm | 6.5° | Veinage du bois |
| MT-D | MT-11555 | 0.006″ | 0.1524 mm | 9° | Veinage du bois grossier |
Comment la texture du moule affecte-t-elle la pièce moulée par injection ?
La texture du moule joue un rôle essentiel dans l’esthétique et le fonctionnement des pièces moulées par injection. Elle influe directement sur la rugosité de surface et peut entraîner différents problèmes de production si elle n’est pas correctement maîtrisée.
Rôle de la surface du moule dans le moulage par injection
Le surface du moule est déterminante pour la qualité d’une pièce moulée par injection. Pendant le moulage, le plastique fondu reproduit la texture de la surface du moule sur le produit final. Le degré de polissage de la surface du moule peut influer sur l’adhérence de la peinture : une surface très polie produit une finition brillante à laquelle la peinture peut moins bien adhérer, tandis qu’une surface texturée favorise une meilleure adhérence de la peinture. Certaines textures peuvent également atténuer les imperfections comme les lignes d’écoulement, visibles à la surface de la pièce et causées par les variations de vitesse du plastique fondu.
Obtenir la rugosité de surface souhaitée
Les procédés de texturage créent des motifs sur le moule qui sont reproduits à la surface de la pièce. Ils vont de textures très fines, qui modifient légèrement la brillance, à des textures prononcées qui créent une rugosité visible. Le choix doit correspondre à l’usage prévu et au niveau de qualité attendu. Par exemple, une texture évoquant le cuir peut améliorer la prise en main et l’aspect haut de gamme d’un intérieur automobile.
Problèmes courants de finition des moules et solutions
Lignes d’écoulement
Les lignes d’écoulement apparaissent sous forme de motifs ondulés ou de stries décolorées à la surface de la pièce moulée. Elles sont causées par des variations de la vitesse de refroidissement du matériau, qui s’écoule à des rythmes différents dans le moule.
Solutions :
- Augmenter la vitesse et la pression d’injection ainsi que la température de la matière pour remplir le moule avant son refroidissement.
- Arrondir les angles du moule où l’épaisseur des parois augmente afin de maintenir un débit constant.
- Déplacer les attaques du moule pour les éloigner du circuit de refroidissement et éviter un refroidissement prématuré pendant l’écoulement.
Jetting
Le jetting se manifeste par des tourbillons en forme de ver près des zones d’attaque épaisses. Il est causé par des variations de température dans l’écoulement, souvent dues à des attaques trop petites ou à une vitesse d’injection trop élevée.
Solutions :
- Augmenter la taille de l’attaque et remplacer les attaques latérales par des attaques en recouvrement.
- Réduire la vitesse d’injection afin d’éviter un échauffement excessif de la matière par cisaillement.
Retassures
Les retassures sont de petites dépressions qui apparaissent dans les sections épaisses d’une pièce. Elles surviennent lorsque la partie intérieure refroidit et se rétracte plus rapidement que la partie extérieure.
Solutions :
- Augmenter la pression d’injection et la pression de maintien afin d’assurer un compactage adapté.
- Augmenter la taille de l’attaque ou modifier son emplacement.
- Reconcevoir la pièce pour obtenir une épaisseur de paroi plus uniforme, en limitant les nervures et les bossages à 60% de l’épaisseur nominale.
Comment choisir l’état de surface adapté à votre pièce moulée par injection ?
Adapter l’état de surface aux exigences du produit
L’usage final du produit détermine les options d’état de surface. Les produits grand public exigeant une esthétique soignée peuvent nécessiter une finition brillante. À l’inverse, les pièces industrielles peuvent bénéficier d’une texture offrant une meilleure prise en main ou une meilleure adhérence de la peinture. Les finitions SPI (normes de la Society of the Plastics Industry), comme SPI A-2, sont souvent utilisées lorsqu’un polissage poussé est nécessaire, tandis qu’une finition SPI C-1 peut suffire pour les composants sans exigence esthétique.
Angle de dépouille
L’intégration d’un angle de dépouille adapté dans la conception de la pièce est indispensable pour assurer un démoulage correct. Un angle plus prononcé facilite le démoulage et peut permettre d’utiliser des textures plus marquées sans compromettre l’intégrité de la pièce.
Matériau de moulage
Le matériau choisi influe sur l’état de surface pouvant être obtenu. Les plastiques plus durs peuvent atteindre une brillance supérieure, tandis que les matériaux plus souples peuvent nécessiter une approche différente pour produire un résultat similaire. Les concepteurs doivent comprendre l’interaction entre le matériau et la finition visée pour atteindre le niveau de qualité souhaité.
Coût de l’outillage
Les niveaux de finition de surface plus élevés augmentent le coût de l’outillage en raison du temps supplémentaire consacré à l’usinage et au polissage. Les concepteurs doivent concilier exigences esthétiques et viabilité économique, sachant que certaines finitions nécessitent des opérations d’outillage plus complexes et plus exigeantes en main-d’œuvre.
Matériau de l’outillage du moule
Le matériau du moule détermine sa durée de vie et le niveau de détail qu’il peut reproduire. Pour les longues séries ou les finitions très détaillées, un acier à outils robuste est avantageux. Lorsque la réduction des coûts est prioritaire, des moules en aluminium peuvent être utilisés, mais ils risquent de s’user plus rapidement et de ne pas reproduire le même niveau de détail que l’acier.







