
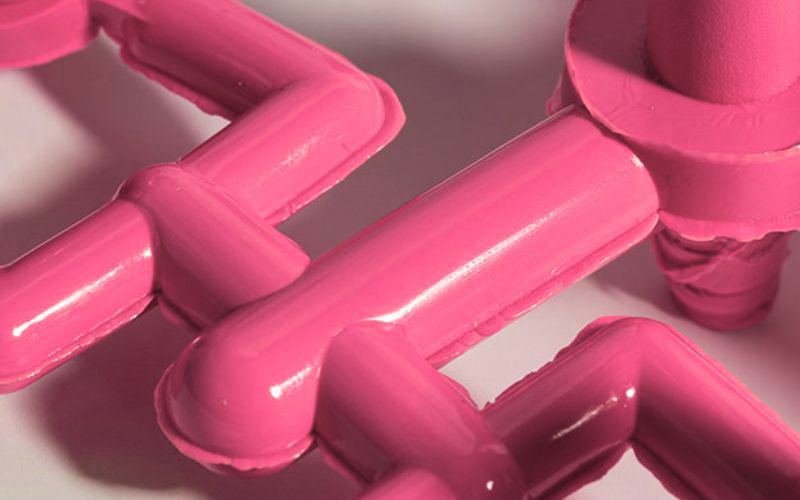
Les bavures constituent un défaut courant de la fabrication plastique et peuvent nuire fortement à l’efficacité de la production. Lors de l’injection du plastique fondu dans l’empreinte du moule, un excédent de matière s’échappe souvent par les bords. Cette matière, appelée bavure, forme de fines excroissances indésirables autour de la pièce moulée. Si elles ne sont pas éliminées, les bavures s’accumulent au fil des cycles, obstruent les évents du moule et provoquent des défauts sur les produits finis. L’optimisation de l’emplacement des seuils, des systèmes de canaux et des paramètres d’injection permet de limiter ce phénomène, d’améliorer la qualité et de réduire les déchets.
Cet article explique les causes des bavures et les moyens de les prévenir dès le lancement du moulage.
À retenir :
- Une bavure est un excédent de plastique qui s’échappe du moule pendant le moulage par injection et forme de fines ailettes sur les pièces.
- Les bavures apparaissent généralement au niveau des jeux du plan de joint, d’une mauvaise évacuation de l’air, d’une force de fermeture insuffisante, d’une faible viscosité, d’un surcompactage ou d’une pression d’injection élevée.
- Les bavures entraînent des opérations supplémentaires, du gaspillage, des dommages au moule et des défauts sur les pièces, ce qui réduit l’efficacité.
- Les solutions consistent à optimiser l’emplacement des seuils, les canaux et les réglages du procédé, ainsi qu’à utiliser des moules conçus pour éviter les bavures.
- La prévention des bavures repose sur une conception adéquate du moule et de son support, une force de fermeture suffisante, des réglages adaptés et un contrôle qualité rigoureux.
- La norme consiste à limiter l’épaisseur des bavures à moins de 0.1mm, ce qui exige un contrôle et un réglage précis du procédé.
Introduction aux bavures en moulage par injection
Lorsque vous vous intéressez au moulage par injection des plastiques, il est essentiel de comprendre les différents défauts susceptibles de survenir en production. L’un des problèmes courants est appelé bavure de moulage par injection : il s’agit d’un excédent de plastique qui s’échappe de l’empreinte du moule et forme de fines bavures indésirables sur les bords de la pièce moulée.
Pourquoi ce phénomène se produit-il ? Les bavures peuvent avoir plusieurs causes et signalent souvent un problème lié au procédé de moulage ou à la conception du moule. Les principales sont les suivantes :
- Force de fermeture inadéquate : Une pression insuffisante pour maintenir les deux moitiés du moule fermées peut créer des espaces par lesquels le plastique s’échappe.
- Usure ou détérioration du moule : Avec le temps, un moule peut s’user ou être endommagé, entraînant un défaut d’alignement et la formation de bavures.
- Vitesse ou pression d’injection excessive : Une vitesse trop élevée ou une pression excessive peut pousser le plastique à travers les plans de joint.
Même si le traitement des bavures sur les pièces en plastique peut sembler fastidieux, il est nécessaire pour maintenir une production fluide et garantir la fabricabilité. Votre produit fini doit être à la fois soigné et parfaitement fonctionnel. Les bavures nuisent à son aspect, mais aussi à son ajustement et à son assemblage.
Comprendre les causes des bavures et y remédier sont des étapes essentielles pour optimiser le moulage par injection. Cela permet de gagner du temps, de réduire les pertes de matière et de préserver la qualité des produits, autant d’éléments indispensables à une production réussie.
Considérations relatives à la conception et à l’outillage
Pour éviter les défauts tels que les bavures, la conception pour le moulage par injection doit accorder une attention particulière au moule, à l’écoulement de la matière et à la fabricabilité globale.
Conception du moule et plans de joint
La conception du moule est déterminante, car toute imperfection au plan de joint peut provoquer des bavures. Veillez à aligner précisément les deux moitiés afin de réduire au minimum les jeux et les défauts de correspondance. Portez une attention particulière aux éléments suivants :
- Tolérances serrées : une grande précision empêche la résine de s’échapper du moule.
- Surfaces lisses : les surfaces du plan de joint doivent être lisses afin que le moule se ferme correctement.
Écoulement et viscosité de la matière
La maîtrise de l’écoulement et de la viscosité de la matière à mouler est essentielle. Voici quelques points à prendre en compte :
- Propriétés du matériau : chaque matériau possède une viscosité qui influe sur l’écoulement ; choisissez-en un adapté à la conception de l’outillage.
- Analyse de l’écoulement : une simulation numérique peut prévoir le remplissage du moule et aider à prévenir les bavures.
Conception pour la fabricabilité (DFM)
La conception des pièces doit tenir compte de leur fabricabilité afin d’éviter les bavures pendant le moulage. Concentrez-vous sur les éléments suivants :
- Angles de dépouille : des angles adaptés facilitent le démoulage et réduisent le risque de bavures.
- Emplacement du seuil : il influe sur l’esthétique et l’intégrité structurelle de la pièce. Son positionnement est crucial.
Paramètres du procédé de moulage par injection
En moulage par injection, la qualité du produit fini dépend d’une maîtrise précise des paramètres du procédé. La température, la pression et la vitesse d’injection déterminent la moulabilité, la résistance et l’apparence de la pièce fabriquée.
Contrôle de la température
La maîtrise de la température est essentielle, car elle influe sur la viscosité de la matière et son écoulement dans le moule. Les températures du fourreau et de la buse doivent être réglées avec précision dans la plage spécifiée pour le matériau utilisé.
- Température du fourreau : elle est généralement réglée dans une plage permettant à la matière de fondre et de s’écouler facilement sans se dégrader.
- Température de la buse : légèrement inférieure à celle du fourreau afin d’éviter une solidification prématurée susceptible de provoquer des défauts.
Pression d’injection et force de fermeture
La pression d’injection permet de pousser la matière fondue dans toutes les parties du moule. Elle doit être assez élevée pour remplir entièrement le moule, tout en restant maîtrisée afin d’éviter les excès :
- Pression de fermeture : elle doit être suffisante pour maintenir le moule fermé face à la force exercée par la matière injectée et éviter les bavures.
| Paramètre | Fonction |
|---|---|
| Pression d’injection | Force la matière à pénétrer dans le moule. |
| Pression de fermeture | Maintient les deux parties du moule assemblées pendant l’injection. |
Voici le rôle précis de chaque type de pression :
- Pression d’injection : garantit le remplissage complet de l’empreinte et l’intégrité structurelle.
- Pression de fermeture : contre la force qui tend à écarter les parties du moule et évite ainsi les défauts.
Vitesse d’injection et phase de maintien
La vitesse d’injection influe sur la régularité et la qualité du produit. Une vitesse adaptée assure un remplissage fluide du moule et réduit les défauts. Après le remplissage, la phase de maintien applique une pression pour compenser le retrait de la matière lors du refroidissement et garantir les dimensions correctes du produit fini.
| Phase | Effet |
|---|---|
| Vitesse d’injection | Détermine la vitesse de remplissage de l’empreinte du moule. |
| Phase de maintien | Maintient la pression après l’injection afin de garantir la qualité. |
La compréhension et la maîtrise de ces paramètres ont une incidence importante sur l’efficacité du moulage par injection et la qualité des pièces produites.
Causes et prévention des bavures
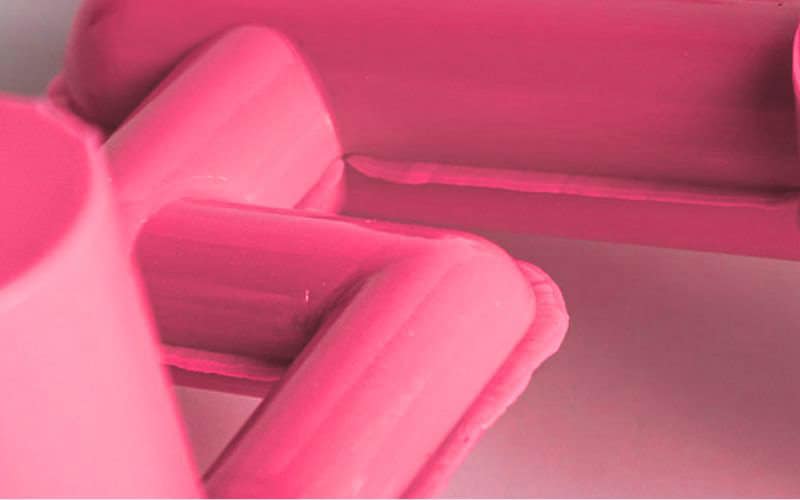
Pour prévenir efficacement les bavures en moulage par injection, il est essentiel d’en comprendre les causes. Voici les principaux points à surveiller pour préserver l’intégrité des pièces moulées.
Identification des causes courantes
Contaminants environnementaux : la poussière et les débris peuvent empêcher la fermeture complète du plan de joint et laisser échapper le plastique fondu.
Problèmes liés au moule :
- Défauts d’alignement du plan de joint : ils surviennent lorsque les deux parties du moule ne sont pas parfaitement alignées.
- Composants de moule usés : avec le temps, les composants peuvent s’user et favoriser l’apparition de bavures.
Les imperfections du moule et le défaut d’alignement du plan de joint sont des causes majeures de bavures. Un entretien régulier et une manipulation soigneuse des composants du moule sont indispensables pour prévenir ces problèmes.
Stratégies efficaces d’éventage et d’étanchéité
Positionnement et dimensions des évents :
- Placez les évents à l’extrémité des parcours d’écoulement afin de faciliter l’évacuation de l’air.
- Veillez à dimensionner correctement les évents : trop petits, ils sont inefficaces ; trop grands, ils laissent s’échapper le plastique.
Composants d’étanchéité :
- Vérifiez régulièrement l’usure et l’état des joints toriques et des autres joints.
- Utilisez des matériaux adaptés, résistants aux températures et aux pressions du procédé.
Un éventage et une étanchéité adaptés sont essentiels pour maîtriser l’écoulement du plastique fondu. En permettant à l’air de s’échapper efficacement de l’empreinte, vous évitez l’accumulation de pression susceptible de provoquer des bavures.
Optimisation de la pression de fermeture et du tonnage
- Pression de fermeture : réglez la force de fermeture afin que le moule reste fermé pendant l’injection.
- Tonnage de fermeture : un tonnage plus élevé peut être appliqué pour contrer les forces qui écartent les parties du moule.
Adaptez la pression et le tonnage de fermeture au matériau et à la conception du moule. Une pression trop faible peut provoquer des bavures, car les parties du moule ne sont alors pas suffisamment maintenues face à la force de la matière injectée. Il est essentiel de trouver le bon équilibre : une pression excessive peut endommager le moule, tandis qu’une pression insuffisante peut entraîner des défauts.
Comment éliminer les bavures du procédé de moulage par injection
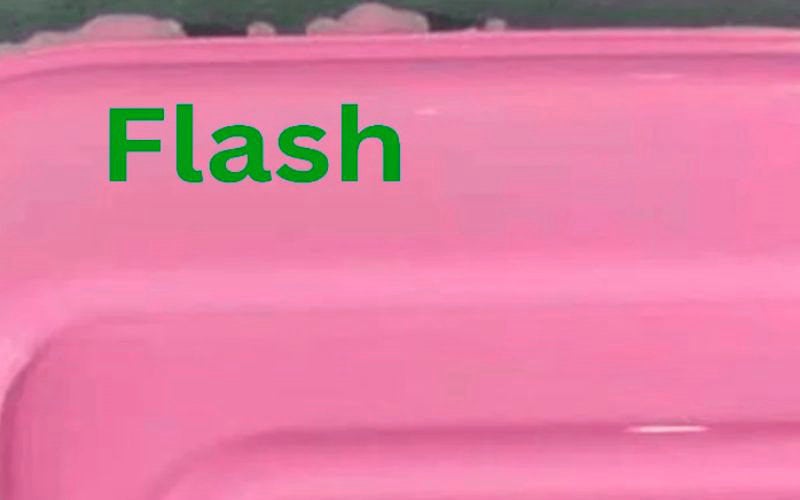
Les bavures en moulage par injection signalent souvent un problème de procédé : un excédent de matière s’échappe de l’empreinte et forme des ailettes ou des excroissances indésirables. Voici des stratégies efficaces pour limiter ce problème :
Modifications de conception
La modification de la conception peut contribuer de manière importante à prévenir les bavures. Envisagez d’optimiser la conception pour la fabricabilité (DFM), afin que le produit puisse être fabriqué sans difficulté et sans défauts tels que les bavures.
Entretien du moule
Un moule bien entretenu est moins susceptible de produire des bavures. Nettoyez régulièrement vos moules et remédiez rapidement à tout dommage ou signe d’usure. Un programme d’entretien adapté peut prolonger la durée de vie du moule et améliorer la qualité des pièces moulées.
Optimisation du procédé
Ajustez les paramètres du moulage par injection, notamment la température et la vitesse d’injection, afin de réduire les bavures. Une pression de fermeture trop faible ou des paramètres de transformation mal réglés peuvent laisser la matière fondue s’échapper du moule.
Force de fermeture
Augmentez la force de fermeture afin que les deux parties du moule restent bien assemblées. C’est essentiel : si le moule n’est pas correctement fermé, le plastique peut s’en échapper et former des bavures.
Viscosité de la matière
Il est essentiel de garantir la viscosité appropriée de la matière. Une viscosité plus faible augmente le risque d’écoulement hors du moule et donc de bavures. Vous pouvez contrôler la viscosité en réglant la température et en choisissant le matériau adapté.
N’oubliez pas que diagnostiquer et corriger les bavures dans votre procédé de moulage par injection permet de réduire les coûts et d’améliorer la qualité du produit fini. Consultez des experts et des ressources détaillées, comme les conseils présentés dans « Quelles sont les causes des bavures et comment les éviter en moulage par injection », pour mieux comprendre et résoudre les problèmes liés aux bavures.
Défauts et dépannage
En moulage par injection, une intervention rapide en cas de défaut permet de préserver vos moules et la qualité des produits. Examinons les problèmes courants et leurs solutions.
Défauts courants du moulage par injection
Le moulage par injection peut présenter plusieurs défauts affectant l’état de surface et la qualité du produit. Les bavures, également appelées bavures de moule, sont particulièrement problématiques. Il s’agit d’un excédent de matière indésirable qui apparaît le long du plan de joint ou d’autres zones de séparation du moule, formant souvent une fine ailette de plastique sur le produit fini. Les autres défauts fréquents comprennent :
- Gauchissement : déformation due à un refroidissement non uniforme.
- Retassures : petits cratères ou creux dus à un refroidissement ou à un remplissage insuffisant.
- Pièces incomplètes : pièces insuffisamment remplies en raison d’une injection de matière insuffisante.
Il est essentiel de détecter ces défauts dès le début de la production afin de maintenir un niveau de qualité élevé.
Dépannage des bavures
Pour résoudre un problème de bavures, suivez les étapes ci-dessous :
- Inspection du moule : recherchez les dommages ou les débris susceptibles d’empêcher sa fermeture complète.
- Intégrité du plan de joint : vérifiez que les surfaces du plan de joint s’ajustent correctement et ne sont pas désalignées.
- Pression de fermeture du moule : ajustez-la ; une pression trop faible favorise la formation de bavures.
- Matière et procédé : vérifiez que la viscosité de la matière est adaptée et optimisez la pression et la vitesse d’injection.
En présence de contaminants tels que de la poussière ou des saletés, un nettoyage approfondi du moule peut résoudre le problème. Pour éliminer les bavures, différentes méthodes sont possibles, comme l’ébavurage manuel ou des procédés chimiques, mais la prévention reste préférable. Une démarche de dépannage régulière et rigoureuse permet de gagner du temps et de réduire considérablement les défauts.
Post-traitement et contrôle qualité
À leur sortie du moule, les pièces moulées par injection ne sont pas toujours prêtes à être livrées au client. Un post-traitement peut être nécessaire pour éliminer l’excédent de matière et vérifier que les pièces répondent aux normes de qualité. Les sections suivantes présentent des techniques d’ébavurage et des mesures d’assurance qualité.
Techniques et équipements d’ébavurage
L’ébavurage est une étape essentielle du post-traitement pour retirer les bavures indésirables des pièces moulées par injection. Voici quelques méthodes courantes :
- Ébavurage manuel : des ciseaux ou des couteaux peuvent servir aux opérations simples, ce qui en fait une solution directe et économique. Elle exige toutefois de la précision et peut demander beaucoup de main-d’œuvre.
- Ébavurage cryogénique : cette technique consiste à refroidir les pièces à l’azote liquide afin de fragiliser les bavures et de les retirer facilement. Elle convient aux pièces complexes et aux matériaux en polycarbonate.
Le choix de l’équipement dépend de la géométrie des composants, du matériau et du niveau de qualité de surface recherché.
Assurance qualité des pièces moulées par injection
L’assurance qualité est essentielle pour garantir la fonctionnalité et l’esthétique de vos pièces :
- Inspection visuelle : examinez soigneusement les pièces pour détecter les défauts et imperfections de surface.
- Contrôle dimensionnel : utilisez des pieds à coulisse et des micromètres pour vérifier que les pièces respectent les spécifications dimensionnelles.
N’oubliez pas que des pièces moulées par injection de haute qualité sont exemptes de défauts tels que les bavures et présentent un état de surface régulier. Cela valorise votre marque et évite des reprises coûteuses.
En conclusion, la prise en compte des problèmes de moulage dès la conception du procédé améliore considérablement l’efficacité. La réduction des bavures diminue les opérations d’ébavurage et les déchets plastiques. Elle évite également leur accumulation dans le moule, limite les temps d’arrêt de l’outillage et permet aux moules de fonctionner plus longtemps entre les opérations d’entretien, avec une production élevée. Associée au réglage de la vitesse d’injection et de la pression de maintien, cette démarche aide les fabricants à réduire le coût de chaque pièce produite. Une approche globale de la réduction des bavures permet ainsi d’optimiser la production tout au long du cycle de vie du composant.






