
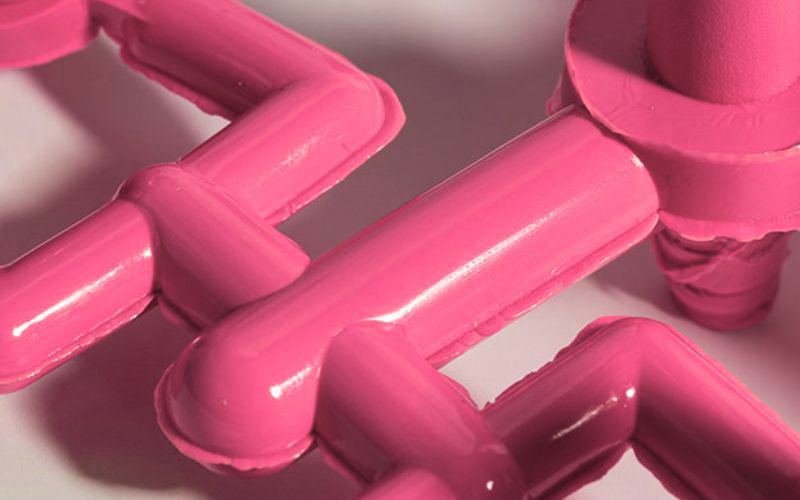
Գրատը պլաստմասսայի արտադրության տարածված թերություն է, որը կարող է էապես նվազեցնել արտադրության արդյունավետությունը։ Երբ հալված պլաստիկը ներարկվում է կաղապարի խոռոչ՝ դետալներ ստանալու համար, ավելորդ նյութը հաճախ դուրս է հոսում եզրերից։ Այդ ավելցուկը, որը կոչվում է գրատ, ձևավորում է բարակ, անցանկալի շերտեր ձևավորված դետալի շուրջը։ Եթե այն ժամանակին չհեռացվի, գրատը մի քանի արտադրական ցիկլերի ընթացքում կուտակվում է, խցանում կաղապարի օդանցքները և թերություններ առաջացնում պատրաստի արտադրանքում։ Դարպասների, վազող համակարգերի և ներարկման պարամետրերի օպտիմալացումը կարող է նվազեցնել գրատը՝ օգնելով արտադրողներին բարձրացնել որակն ու կրճատել թափոնները։
Այս հոդվածում կբացահայտենք գրատի առաջացման պատճառները և կքննարկենք, թե ինչպես կանխել այն ձևավորումն սկսելիս։
Հիմնական ։
- Ներարկմամբ ձևավորման ժամանակ գրատը կաղապարից արտահոսող ավելորդ պլաստիկն է, որը դետալի վրա առաջացնում է բարակ ելուստներ։
- Գրատը սովորաբար առաջանում է բաժանման գծի բացվածքներից, վատ օդափոխությունից, սեղմման ցածր ուժից, ցածր մածուցիկությունից, չափից ավելի լցումից և ներարկման բարձր ճնշումից։
- Գրատը հանգեցնում է լրացուցիչ մշակման, թափոնների, կաղապարի վնասման և դետալի թերությունների՝ նվազեցնելով արտադրության արդյունավետությունը։
- Լուծումները ներառում են դարպասի դիրքի, վազող համակարգերի և գործընթացի կարգավորումների օպտիմալացում, ինչպես նաև գրատ չառաջացնող կաղապարների օգտագործում։
- Գրատի կանխումը պահանջում է կաղապարի ճիշտ նախագծում և հենում, փակման բավարար ուժ, գործընթացի համապատասխան կարգավորումներ ու որակի վերահսկում։
- Ստանդարտը պահանջում է գրատի հաստությունը սահմանափակել 0.1mm-ից պակաս՝ ապահովելով գործընթացի ճշգրիտ վերահսկում և կատարելագործում։
Ներարկմամբ ձուլման ժամանակ գրատի առաջացման ներածություն
Պլաստիկի ներարկմամբ ձևավորման ոլորտում աշխատելիս կարևոր է հասկանալ արտադրության ընթացքում առաջացող տարբեր թերությունները։ Հաճախ հանդիպող խնդիրներից մեկը գրատն է։ Այն ավելորդ պլաստիկն է, որը դուրս է հոսում կաղապարի խոռոչից և ձևավորված դետալի եզրերի շուրջ անցանկալի բարակ ելուստներ առաջացնում։
Գուցե հարցնեք՝ ինչո՞ւ է դա տեղի ունենում։ Գրատի առաջացման պատճառները տարբեր են, և այն հաճախ վկայում է ձևավորման գործընթացի կամ կաղապարի նախագծման խնդրի մասին։ Հիմնական պատճառներից են՝
- Կաղապարի փակման անբավարար ուժ․ կաղապարի կեսերն ամուր փակելու համար ճնշման պակասը կարող է բացվածքներ առաջացնել, որոնցից պլաստիկը դուրս է գալիս։
- Կաղապարի մաշվածություն կամ վնասում․ ժամանակի ընթացքում կաղապարը կարող է մաշվել կամ վնասվել, ինչի հետևանքով առաջանում է անհամապատասխանություն և գրատ։
- Ներարկման չափազանց մեծ արագություն կամ ճնշում․ բարձր արագությունը կամ ճնշումը կարող է պլաստիկը դուրս մղել բաժանման գծերի միջով։
Թեև պլաստիկ դետալների գրատի հետ կապված խնդիրները կարող են բարդ թվալ, դրանց լուծումը կարևոր է արտադրությունը արդյունավետ պահելու և արտադրելիության համար նախագծման պահանջներն ապահովելու համար։ Ի վերջո, ցանկանում եք, որ պատրաստի արտադրանքը լինի կոկիկ և անթերի գործի։ Գրատն ազդում է ոչ միայն արտաքին տեսքի, այլև պատրաստի արտադրանքի տեղավորման և հավաքման վրա։
Գրատի առաջացման պատճառները հասկանալն ու վերացնելը կարևոր քայլեր են ներարկմամբ ձևավորման գործընթացի օպտիմալացման համար։ Դա խնայում է ժամանակը, նվազեցնում նյութի կորուստը և օգնում պահպանել արտադրանքի որակը՝ հաջող արտադրության կարևոր պայմանները։
Նախապատրաստական եւ հնարավո ՛ ր է հիշել
Ներարկմամբ ձևավորման համար նախագծելիս պետք է մեծ ուշադրություն դարձնել կաղապարի կառուցվածքին, նյութի հոսքին և արտադրելիության համար նախագծմանը՝ գրատի նման թերությունները կանխելու համար։
Կաղապարի կառուցվածքը և բաժանման գծերը
Կաղապարի կառուցվածքը կարևոր է, քանի որ բաժանման գծի անկատարությունները կարող են գրատ առաջացնել։ Համոզվեք, որ կաղապարի կեսերը ճշգրտորեն համընկնում են՝ բացվածքներն ու շեղումները նվազագույնի հասցնելու համար։ Ուշադրություն դարձրեք հետևյալին․
- Նեղ թույլատրելի շեղումներ․ բարձր ճշգրտությունը կանխում է խեժի արտահոսքը կաղապարից։
- Հարթ մակերևույթներ․ բաժանման գծի մակերևույթները պետք է հարթ լինեն, որպեսզի կաղապարը մաքուր փակվի։
Նյութապաշտություն եւ թշնամանք
Ձևավորման նյութի հոսքի և մածուցիկության վերահսկումը առանցքային նշանակություն ունի։ Հաշվի առեք հետևյալ կետերը․
- Յուրաքանչյուր նյութ ունի որոշակի նյութեր, որոնք ազդում են հոսանքի վրա. ընտրիր այն անհատին, ով համապատասխանում է քո նախագծին ։
- Հոսքի վերլուծություն․ հաշվարկային հոսքի վերլուծությունը կարող է կանխատեսել, թե ինչպես է նյութը լցնում կաղապարը, և օգնել կանխել հնարավոր գրատը։
Արտադրելիության համար նախագծում (DFM)
Գրատ չառաջացնող ձևավորման գործընթացի համար կարևոր է դետալները նախագծել՝ հաշվի առնելով դրանց արտադրելիությունը։ Կենտրոնացեք հետևյալի վրա․
- Կաղապարի թեքության անկյուններ․ ճիշտ ընտրված անկյունները հեշտացնում են դետալի հանումը կաղապարից և նվազեցնում գրատի առաջացման վտանգը։
- Լցման դարպասի տեղադրությունը․ այն ազդում է ամեն ինչի վրա՝ արտաքին տեսքից մինչև դետալի կառուցվածքային ամրություն։ Ճիշտ տեղադրությունը վճռորոշ է։
Ներարկմամբ ձուլման գործընթացի պարամետրերը
Ներարկմամբ ձուլման ընթացքում գործընթացի պարամետրերի ճշգրիտ վերահսկումը կարևոր է վերջնական արտադրանքի որակի համար։ Ջերմաստիճանը, ճնշումը և ներարկման արագությունը այն հիմնական գործոններն են, որոնք որոշում են պատրաստվող իրի ձևավորման հնարավորությունը, ամրությունն ու արտաքին տեսքը։
Ջերմաստիճանի վերահսկում
Ջերմաստիճանի կառավարումը կարևոր նշանակություն ունի, քանի որ այն ազդում է նյութի մածուցիկության և դեպի կաղապար հոսելու վրա։ Տակառի և ծայրափողի ջերմաստիճանները պետք է ճշգրիտ սահմանվեն՝ ձեր օգտագործած նյութի համար նշված ջերմաստիճանային միջակայքում։
- Տակառի ջերմաստիճան․ այն սովորաբար սահմանվում է այնպիսի միջակայքում, որը թույլ է տալիս նյութին հալված վիճակում մնալ և հեշտությամբ հոսել՝ առանց քայքայվելու։
- Ծայրափողի ջերմաստիճան․ այն տակառի ջերմաստիճանից փոքր-ինչ ցածր է սահմանվում՝ կանխելու վաղաժամ պնդացումը, որը կարող է արատների պատճառ դառնալ։
Ներարկման ճնշում և սեղմման ուժ
Ներարկման ճնշումն օգնում է հալված նյութը մղել կաղապարի բոլոր հատվածները։ Այն պետք է բավականաչափ բարձր լինի, որպեսզի կաղապարն ամբողջությամբ լցվի, սակայն հավասարակշռված՝ ավելցուկը կանխելու համար՝
- Սեղմման ճնշում․ այն պետք է բավարար լինի ներարկվող նյութի ուժի ազդեցության տակ կաղապարը փակ պահելու և գրատի առաջացումը կանխելու համար։
| Դադար | Նպատակ |
|---|---|
| Ներարկման ճնշում | Նյութը մղում է կաղապարի մեջ։ |
| Սեղմման ճնշում | Ներարկման ընթացքում կաղապարի երկու կեսերը պահում է միասին։ |
Ստորև ներկայացված են ճնշման յուրաքանչյուր տեսակի հատուկ գործառույթները․
- Ներարկման ճնշում․ ապահովում է խոռոչի ամբողջական լցումը և կառուցվածքային ամրությունը։
- Սեղմման ճնշում․ հակազդում է դեպի դուրս ուղղված ուժին՝ կաղապարի բացվելն ու արատները կանխելու համար։
Ներարկման արագություն և պահման փուլ
Նյութի ներարկման արագությունը՝ ներարկման արագությունը, ազդում է արտադրանքի միատեսակության և որակի վրա։ Ճիշտ ընտրված արագությունն ապահովում է կաղապարի սահուն լցումը և նվազեցնում արատները։ Լցումից հետո պահման փուլում ճնշում է կիրառվում՝ նյութի կծկումը փոխհատուցելու համար, երբ այն սառչում է, և ապահովելու, որ վերջնական արտադրանքը պահպանի ճիշտ չափերը։
| Փեթ | Ընդհանուր |
|---|---|
| Ներարկման արագություն | Որոշում է, թե որքան արագ է լցվում կաղապարի խոռոչը։ |
| Զգուշանանք կարեւոր բաներից | Ներարկումից հետո պահպանում է ճնշումը՝ որակն ապահովելու համար։ |
Այս պարամետրերը հասկանալն ու վերահսկելը զգալիորեն ազդում են ձեր ներարկմամբ ձուլման գործընթացի արդյունավետության և արտադրվող իրերի որակի վրա։
Ֆլամենցայի պատճառները եւ ողբերգությունը
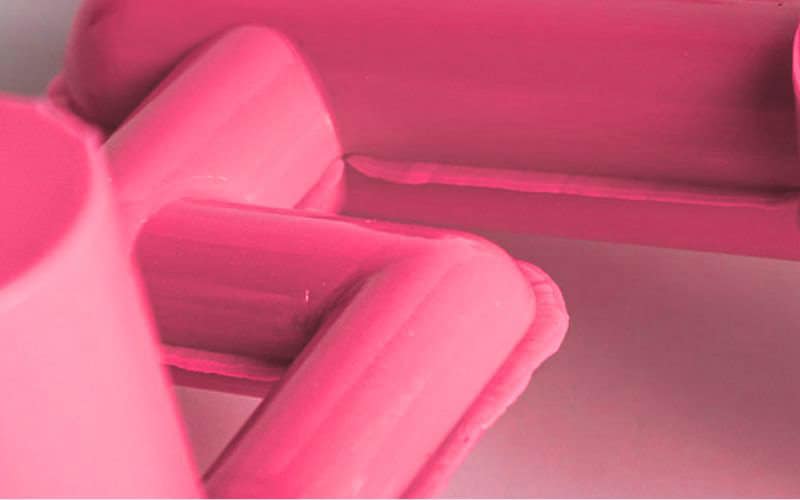
Ներարկմամբ ձուլման ընթացքում գրատի առաջացման խնդիրը լուծելիս արդյունավետ կանխարգելման համար կարևոր է հասկանալ դրա պատճառները։ Ահա թե ինչպես կարող եք պահպանել կաղապարված դետալների ամբողջականությունը՝ ուշադրություն դարձնելով խնդրի հիմնական ոլորտներին։
Նշված պատճառները
Շրջակա միջավայրի աղտոտիչներ․ փոշին ու բեկորները կարող են խանգարել կաղապարի՝ բաժանման գծով ամբողջությամբ փակվելուն, ինչի հետևանքով հալված պլաստմասսան դուրս է հոսում։
Կաղապարի հետ կապված խնդիրներ․
- Բաժանման գծերի անհամապատասխանություն․ դա տեղի է ունենում, երբ կաղապարի երկու կեսերը կատարյալ չեն համընկնում։
- Կաղապարի մաշված բաղադրիչներ․ ժամանակի ընթացքում կաղապարի բաղադրիչները կարող են մաշվել՝ գրատի առաջացման հնարավորություն ստեղծելով։
Կաղապարի թերություններն ու բաժանման գծի անհամապատասխանությունը գրատի առաջացման հիմնական պատճառներից են։ Այս խնդիրները կանխելու համար կարևոր են կանոնավոր սպասարկումը և կաղապարի բաղադրիչների զգույշ մշակումը։
Հաղթահարել ջանքերն ու ծովային պայքարները
Վճարման եւ կարգուկանոն
- Հանկարծ հորդառատ անձրեւի վերջում տարբեր ուղիներ են լինում, որոնցով կարող ենք փախչել ։
- Տարբեր տեսակները ճիշտ չափից շատ են, եւ դրանք շատ փոքր են, չափազանց մեծ եւ թույլ են տալիս պլաստմասսայե պլաստմասսայից փախչել:
Մասնակիցներ.
- Հաշվի առնելով Oth Out-ի եւ կնքված կնիքները եւ վնասվածքները:
- Օգտագործիր ճիշտ նյութեր, որոնք դիմադրում են ջերմաստիճանին ու ճնշումներին ։
Հալված պլաստմասսայի հոսքը կառավարելու համար անհրաժեշտ են ճիշտ օդանցքները և հերմետիկ փակումը։ Օդին թույլ տալով արդյունավետորեն դուրս գալ կաղապարի խոռոչից՝ դուք կանխում եք ճնշման կուտակումը, որը կարող է գրատ առաջացնել։
Սեղմման ճնշման և սեղմման ուժի օպտիմալացում
- Սեղմման ճնշում․ կարգավորեք սեղմող ուժը, որպեսզի ներարկման ընթացքում կաղապարը փակ մնա։
- Սեղմման ուժի տոննաժ․ կարելի է կիրառել ավելի մեծ տոննաժ՝ կաղապարի կեսերը միմյանցից հեռացնող ուժերին հակազդելու համար։
Կարգավորեք սեղմման ճնշումն ու տոննաժը՝ համապատասխանեցնելով դրանք օգտագործվող նյութին և կաղապարի կառուցվածքին։ Սեղմման ցածր ճնշումը կարող է գրատի պատճառ դառնալ, քանի որ կաղապարի հատվածները կարող են բավարար չափով իրար սեղմված չմնալ՝ ներհոսող նյութի ուժի ազդեցության տակ։ Կարևոր է հավասարակշռություն գտնել․ չափազանց բարձր ճնշումը կարող է վնասել կաղապարը, իսկ չափազանց ցածրը՝ արատների պատճառ դառնալ։
Ներարկմամբ ձուլման գործընթացում գրատը վերացնելու եղանակները
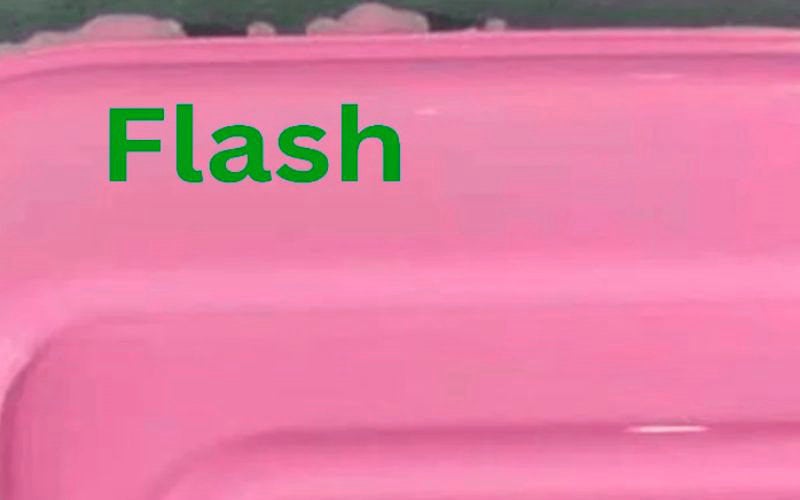
Ներարկմամբ ձուլման ընթացքում գրատը հաճախ գործընթացի խնդրի նշան է․ ավելորդ նյութը դուրս է գալիս կաղապարի խոռոչից՝ առաջացնելով անցանկալի եզրեր կամ ելուստներ։ Ահա այս խնդիրը նվազեցնելու արդյունավետ եղանակներ․
Առաջարկում ենք փոփոխություններ անել
Նախագծում փոփոխություններ կատարելը կարող է կարևոր քայլ լինել գրատի առաջացումը կանխելու համար։ Մտածեք ձեր նախագծումը արտադրելիության համար օպտիմալացնելու մասին (DFM), որպեսզի արտադրանքը հնարավոր լինի անխափան պատրաստել՝ առանց գրատի նման արատների։
Կաղապարի սպասարկում
Լավ սպասարկված կաղապարի դեպքում գրատի առաջացման հավանականությունն ավելի փոքր է։ Համոզվեք, որ կաղապարները պարբերաբար մաքրվում են, իսկ ցանկացած վնաս կամ մաշվածություն ժամանակին վերացվում է։ Սպասարկման ճիշտ ժամանակացույցը կարող է երկարացնել կաղապարի ծառայության ժամկետը և բարելավել կաղապարված դետալների որակը։
Նախապատրաստական աշխատանքներ
Կարգավորեք ներարկմամբ ձուլման գործընթացի այնպիսի պարամետրեր, ինչպիսիք են ջերմաստիճանն ու ներարկման արագությունը, որպեսզի նվազեցնեք գրատի առաջացման հավանականությունը։ Սեղմման ցածր ճնշումը կամ գործընթացի պարամետրերի սխալ կարգավորումը կարող են հանգեցնել հալված նյութի արտահոսքի կաղապարից։
Հաղթահարել դժվարությունները
Մեծացրեք սեղմող ուժը՝ ապահովելու համար, որ կաղապարի երկու կեսերն ամուր փակվեն։ Սա կարևոր է, քանի որ եթե կաղապարը պատշաճ կերպով փակված չէ, պլաստմասսան կարող է արտահոսել և գրատ առաջացնել։
Նյութական հետաքրքրություն
Նյութի ճիշտ մածուցիկությունն ապահովելը կարևոր է։ Ավելի ցածր մածուցիկությունը մեծացնում է նյութի՝ կաղապարից դուրս հոսելու հավանականությունը, ինչի հետևանքով գրատ է առաջանում։ Մածուցիկությունը կարող եք վերահսկել ջերմաստիճանի կարգավորումներով և նյութի ընտրությամբ։
Հիշեք՝ ներարկմամբ ձուլման գործընթացում գրատի ախտորոշումն ու վերացումը կարող են նվազեցնել ծախսերը և բարելավել վերջնական արտադրանքի որակը։ Խորհրդակցեք մասնագետների հետ և օգտվեք համապարփակ աղբյուրներից, օրինակ՝ «Ինչն է առաջացնում գրատը & ինչպես խուսափել դրանից ներարկմամբ ձուլման գործընթացում» նյութում ներկայացված տեղեկություններից, որպեսզի ավելի լավ հասկանաք և լուծեք գրատի հետ կապված խնդիրները։
Մանրամասներ եւ տրոպիկներ
Ներարկմամբ ձուլման ընթացքում արատներին արագ արձագանքելը նպաստում է կաղապարների երկարակեցությանը և արտադրանքի որակին։ Եկեք դիտարկենք տարածված խնդիրներն ու դրանց լուծումները։
Ներարկմամբ ձուլման տարածված արատները
Ներարկմամբ ձուլումը ենթակա է մի շարք արատների, որոնք կարող են ազդել մակերևույթի հարդարման և արտադրանքի որակի վրա։ Գրատը, որը նաև անվանում են կաղապարի գրատ, հատկապես խնդրահարույց է։ Դա անցանկալի ավելորդ նյութն է, որը հայտնվում է կաղապարի բաժանման գծի կամ կաղապարի այլ բաժանման հատվածների երկայնքով և հաճախ պատրաստի արտադրանքի վրա առաջացնում է պլաստմասսայի բարակ եզր։ Այլ հաճախ հանդիպող արատներից են՝
- Պատերազմ ։
- Նստվածքային հետքեր․ փոքր խառնարաններ կամ փոսիկներ, որոնք առաջանում են անբավարար սառեցման կամ լցման պատճառով։
- Թերի լցված դետալներ․ թերի դետալներ, որոնք առաջանում են նյութի անբավարար ներարկման պատճառով։
Այս արատները հայտնաբերելը շատ կարեւոր է ապրանքների ամենաբարդ տեսակը պահպանելու համար ։
Ռմբակոծիչներ
Փորձիր հետեւյալը ։
- Կաղապարի զննում․ ստուգեք վնասվածքների կամ բեկորների առկայությունը, որոնք կարող են խանգարել կաղապարի ամբողջությամբ փակվելուն։
- Անարատություն ։
- Կաղապարի սեղմման ճնշում․ կարգավորեք սեղմման ճնշումը․ չափազանց ցածր ճնշումը թույլ է տալիս, որ գրատ առաջանա։
- Նյութ և գործընթաց․ ստուգեք՝ արդյոք նյութի մածուցիկությունը համապատասխան է, և օպտիմալացրեք ներարկման ճնշումն ու արագությունը։
Աղտոտիչների, օրինակ՝ փոշու կամ կեղտի դեպքում, խնդիրը կարող է լուծել կաղապարի մանրակրկիտ մաքրումը։ Գրատը հեռացնելու համար կարելի է կիրառել տարբեր եղանակներ՝ օրինակ ձեռքով կտրատում կամ քիմիական մշակում, սակայն կանխարգելումը միշտ նախընտրելի է։ Հիշեք՝ խնդիրների վերլուծման հետևողական և ուշադիր մոտեցումը կարող է խնայել ժամանակը և զգալիորեն նվազեցնել արատների առաջացումը։
Վտանգավորում եւ քաղաքացիական պայքար
Երբ ներարկմամբ ձուլված դետալները դուրս են գալիս կաղապարից, դրանք միշտ չէ, որ պատրաստ են հաճախորդին հանձնելու։ Հավանաբար անհրաժեշտ կլինի հետմշակում կատարել՝ ավելորդ նյութը հեռացնելու և դետալների որակի չափանիշներին համապատասխանությունն ապահովելու համար։ Հաջորդ ենթաբաժիններում ներկայացված են գրատի հեռացման տեխնիկաներն ու որակի ապահովման միջոցները։
Պայքարում ենք ճարտարապետության եւ շահագործման դեմ
Գրատի հեռացումը հետմշակման կարևոր փուլ է, որի ընթացքում ներարկմամբ ձուլված դետալներից հեռացվում է ցանկացած անցանկալի գրատ։ Ահա տարածված եղանակների համառոտ նկարագիրը․
- Մենեջմենթը. դուք կարող եք օգտագործել շիզոֆրենցիոններ կամ դանակը պարզ առաջադրանքներ կատարելու համար, ստեղծելով այն ուղիղ եւ մատչելի տարբերակներ:
- Կրիոգեն եղանակով գրատի հեռացում․ այս տեխնիկայի դեպքում դետալները սառեցվում են հեղուկ ազոտով, որպեսզի գրատը դառնա փխրուն և հեշտությամբ հեռացվի։ Այն արդյունավետ է բարդ դետալների և պոլիկարբոնատային նյութերի համար։
Այն սարքը, որը դուք ընտրում եք, կախված է գլոբալ նյութից, նյութերից եւ մակերեսից:
Ներարկմամբ ձուլված դետալների որակի ապահովում
Ճշգրիտ հավաստիացումները շատ կարեւոր են, որպեսզի երաշխավորեն, որ ձեր մասնիկների ֆունկցիան եւ էֆեկտները ֆունկցիան է ։
- Մտովի պատկերացրու տեսողական համակարգը ։
- Առաջարկ ։ Առաջարկ ։
Հիշեք՝ բարձրորակ ներարկմամբ ձուլված դետալները զերծ են այնպիսի արատներից, ինչպիսին է գրատը, և ունեն հետևողական մակերևութային որակ։ Դա բարենպաստ տպավորություն է թողնում ձեր ապրանքանիշի մասին և օգնում խուսափել ծախսատար վերամշակումից։
Եզրափակելով՝ ձուլման խնդիրներին գործընթացի նախագծման փուլում պատշաճ կերպով անդրադառնալը զգալի օգուտներ է տալիս արդյունավետությանը։ Գրատի առաջացումը նվազագույնի հասցնելը կրճատում է կտրատման աշխատանքներն ու պլաստմասսայի թափոնները։ Դա նաև կանխում է կաղապարների վրա կուտակումները՝ երկարացնելով գործիքավորման աշխատանքի ժամանակը՝ առանց դադարների։ Նվազագույն գրատով կաղապարները կարող են ավելի երկար աշխատել սպասարկման ցիկլերի միջև՝ բարձր արտադրողականությամբ։ Ներարկման արագության և փաթեթավորման ճնշման կարգավորմանը զուգակցելով՝ արտադրողները նվազեցնում են մեկ արտադրված դետալի ծախսերը։ Գրատի նվազեցման համապարփակ մոտեցման շնորհիվ պլաստմասսայե արտադրանք արտադրողները կարող են արդյունավետացնել արտադրությունը բաղադրիչի ողջ կյանքի ցիկլի ընթացքում։







