
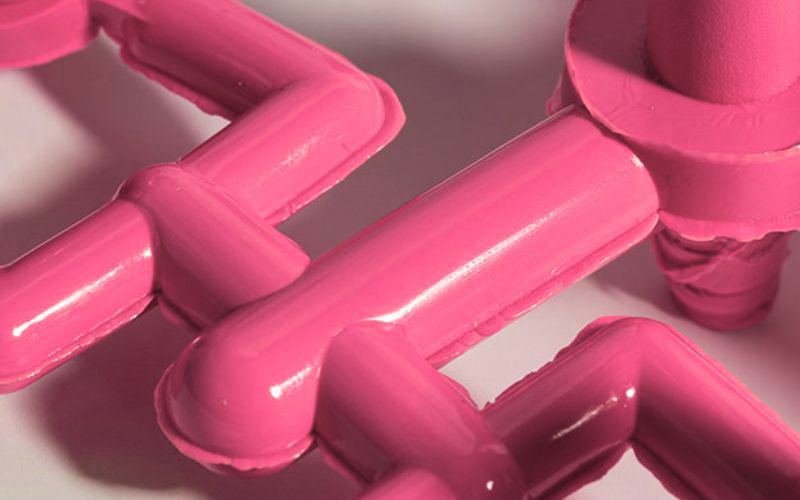
Il flash è un difetto comune nella produzione di plastica che può avere un impatto significativo sull’efficienza della produzione. Poiché la plastica fusa viene iniettata in una cavità di stampo per formare parti, la plastica in eccesso spesso fuoriesce dai bordi. Questa plastica in eccesso, chiamata flash, forma sottili pezzi indesiderati attorno al componente stampato. Se lasciato incontrollato, il flash si accumula su più cicli di produzione, intasando le prese d’aria delle stampi e causando difetti nei prodotti finali. L’implementazione di posizioni di gate ottimizzate, sistemi di canale di alimentazione e parametri di iniezione può ridurre al minimo il flash. Questo aiuta i produttori a migliorare la qualità e ridurre gli sprechi.
Questo articolo svelerà il mistero della causa del flash e come prevenire la situazione quando si inizia a modellare.
Key Takeaways:
- Flash è la plastica in eccesso che fuoriesce dallo stampo durante lo stampaggio a iniezione, formando sottili lembi sulle parti.
- Di solito, il flash si verifica nelle lacune della linea di separazione, scarsa ventilazione, bassa forza di serraggio, bassa viscosità, sovraimballaggio e alta pressione di iniezione.
- Flash provoca ulteriore lavorazione, rifiuti, danni alla stampo e difetti di parte, danneggiando l’efficienza.
- Le soluzioni prevedono l’ottimizzazione della posizione del punto di iniezione, dei canali, delle impostazioni di processo e l’utilizzo di stampi senza flash.
- Prevenire il flash richiede una corretta progettazione dello stampo, supporto, forza di serraggio, impostazioni di processo e controllo di qualità.
- Lo standard è quello di limitare lo spessore del flash a meno di 0,1 mm, richiedendo uno stretto controllo del processo e la raffinatezza.
Introduzione a Injection Molding Flash
Quando vi avventurate nel mondo dello stampaggio a iniezione di plastica, comprendere i vari difetti che possono verificarsi durante il processo di produzione è fondamentale. Un problema comune che potresti incontrare è noto come stampaggio ad iniezione flash. Il flash è essenzialmente plastica in eccesso che filtra dalla cavità dello stampo, formando pezzi sottili indesiderati intorno ai bordi della parte stampata.
Potreste chiedervi perché questo accade. Beh, il flash può essere attribuito a varie cause, ed è spesso un segno rivelatore di un problema all’interno del processo di stampaggio o del design dello stampo. Alcuni dei principali colpevoli includono:
- Forza di serraggio impropria: Una pressione insufficiente per sigillare le metà dello stampo può creare lacune, consentendo alla plastica di fuoriuscire.
- Indossare la stampo o danni: Nel corso del tempo, uno stampo può soffrire di usura o danni, che possono portare a disallineamento e flash.
- Eccessiva velocità di iniezione o pressione: Troppa velocità o alta pressione possono forzare la plastica attraverso le linee di separazione.
Mentre affrontare il flash nelle tue parti in plastica potrebbe sembrare scoraggiante, è importante per mantenere una struttura snella. produzione e garantendo la progettazione per la producibilità. Dopo tutto, vuoi che il tuo prodotto finale sia elegante e funzioni perfettamente. Flash non solo influisce sulla qualità estetica, ma anche sulla vestibilità e sul montaggio dei prodotti finiti.
Comprendere e affrontare le cause del flash sono passaggi chiave per ottimizzare il processo di stampaggio a iniezione. Questo non solo consente di risparmiare tempo, ma riduce anche gli sprechi di materiale e aiuta a mantenere la qualità del prodotto, elementi cruciali per qualsiasi operazione di produzione di successo.
Progettazione e Tooling Considerazioni
Quando si progetta per lo stampaggio a iniezione, prestare molta attenzione alla progettazione di stampi, al flusso di materiale e al design generale per la producibilità è essenziale per prevenire difetti come il flash.
Progettazione stampi e linee di separazione
Il design dello stampo è fondamentale, poiché le imperfezioni della linea di separazione possono portare al flash. Assicurarsi che le metà dello stampo si allineino precisamente per ridurre al minimo eventuali lacune o disallineamenti. Ti consigliamo di concentrarti su:
- Tolleranze strette: un alto grado di precisione impedirà alla resina di fuoriuscire dallo stampo.
- Superfici lisce: le superfici sulla linea di separazione dovrebbero essere lisce per consentire allo stampo di chiudersi in modo pulito.
Flusso dei materiali e viscosità
Controllare il flusso e la viscosità del materiale di stampaggio è fondamentale. Alcuni punti da tenere a mente:
- Proprietà del materiale: Ogni materiale ha una viscosità specifica che influisce sul flusso; scegline uno che si adatta al tuo design dell’utensile.
- Analisi di flusso: un’analisi di flusso computazionale può prevedere come il materiale riempie lo stampo, aiutando a prevenire il potenziale flash.
Progettazione per la producibilità (DFM)
Progettare parti con in mente la producibilità è essenziale per un processo di stampaggio senza flash. Concentrati su:
- Angoli di progetto: angoli adeguati facilitano la rimozione dallo stampo e riducono il rischio di flash.
- Posizione del punto di iniezione: questo ha un impatto su tutto, dall’estetica all’integrità strutturale della parte. Una corretta collocazione è fondamentale.
Parametri del processo di stampaggio a iniezione
Nello stampaggio a iniezione, un controllo preciso dei parametri di processo è essenziale per la qualità del prodotto finale. Temperatura, pressione e velocità di iniezione sono i pilastri che definiscono la modellabilità, la forza e l’aspetto dell’articolo che stai creando.
Controllo della temperatura
Gestire la temperatura è vitale, in quanto influisce sulla viscosità del materiale e sul flusso nello stampo. Le temperature del barilotto e dell’ugello devono essere impostate con precisione all’interno dell’intervallo di temperatura specificato per il materiale che si sta utilizzando.
- Temperatura del barile: Questo di solito è impostato in un intervallo che assicura che il materiale sia fuso e scorre facilmente, senza degradare.
- Temperatura dell’ugello: Leggermente inferiore rispetto alla canna per evitare la solidificazione prematura che potrebbe portare a difetti.
Pressione di iniezione e forza di serraggio
La pressione di iniezione aiuta a spingere il materiale fuso in tutte le parti dello stampo. Deve essere abbastanza alto da riempire completamente lo stampo ma bilanciato per evitare l’eccesso:
- Pressione di serraggio: questo deve essere sufficiente per mantenere lo stampo chiuso contro la forza del materiale iniettato, impedendo il flash.
| Parametro | Oggetto |
|---|---|
| Pressione di iniezione | Forza il materiale nello stampo. |
| Pressione di serraggio | Mantiene la stampo dimezza insieme durante l’iniezione. |
Di seguito sono riportati i ruoli specifici di ogni tipo di pressione:
- Pressione di iniezione: Assicura il riempimento completo della cavità e l’integrità strutturale.
- Pressione di serraggio: Contrasta la forza esterna per evitare la separazione e i difetti della stampo.
Tasso di iniezione e processo di mantenimento
La velocità con cui il materiale viene iniettato – la velocità di iniezione – influisce sulla consistenza e sulla qualità del prodotto. Una tariffa adeguata garantisce un riempimento regolare dello stampo e riduce i difetti. Dopo il riempimento, il processo di tenuta applica una pressione per compensare il restringimento del materiale mentre si raffredda, assicurando che il prodotto finale mantenga le dimensioni corrette.
| Fase | Impatto |
|---|---|
| Tasso di iniezione | Determina quanto velocemente viene riempita la cavità dello stampo. |
| Processo di detenzione | Mantiene la pressione dopo l’iniezione per garantire la qualità. |
Comprendere e controllare questi parametri influenzerà in modo significativo l’efficienza del processo di stampaggio a iniezione e la qualità degli articoli che produci.
Cause e prevenzione del flash
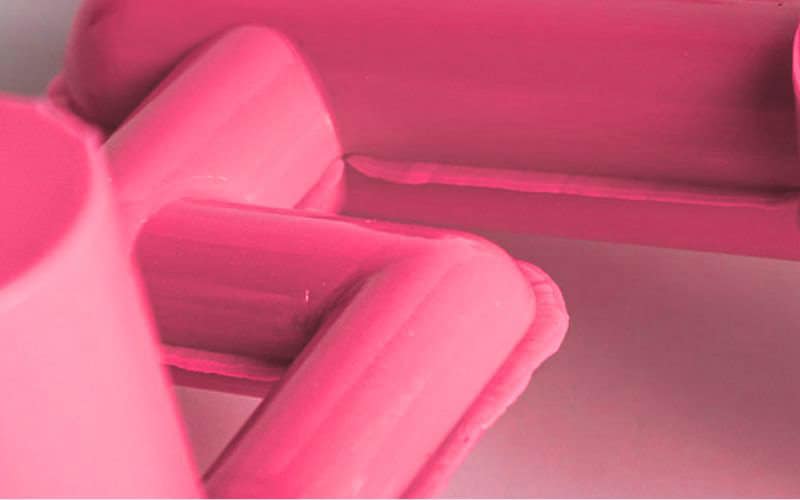
Quando si affronta il problema del flash nello stampaggio a iniezione, la comprensione delle cause è fondamentale per una prevenzione efficace. Ecco come puoi mantenere l’integrità delle tue parti modellate concentrandoti su aree chiave di preoccupazione.
Identificare le cause comuni
Contaminanti ambientali: polvere e detriti possono impedire che lo stampo si chiuda completamente sulla linea di separazione, consentendo alla plastica fusa di fuoriuscire.
Problemi di stampo:
- Parting Line Mismatches: Questo accade quando le due metà dello stampo non si allineano perfettamente.
- Componenti della stampo usurati: Nel corso del tempo i componenti della stampo possono usurarsi, offrendo opportunità per il flash a verificarsi.
Le imperfezioni nello stampo e il disallineamento della linea di separazione sono i principali contributori alla formazione del flash. La manutenzione regolare e l’attenta gestione dei componenti dello stampo sono fondamentali per prevenire questi problemi.
Strategie di ventilazione e sigillatura efficaci
Posizionamento e dimensioni:
- Sfiati di posizione alla fine dei percorsi di flusso per aiutare nella fuga d’aria.
- Assicurarsi che le bocchette siano di dimensioni adeguate; troppo piccole e inefficaci, troppo grandi e che consentano alla plastica di sfuggire.
Componenti di tenuta:
- Ispezionare gli O-ring e le guarnizioni regolarmente per usura e danni.
- Utilizzare i materiali giusti che resistono alle temperature e alle pressioni coinvolte nel processo.
Una corretta ventilazione e tenuta sono essenziali per controllare il flusso di plastica fusa. Permettendo all’aria di sfuggire alla cavità dello stampo in modo efficiente, si aiuta a prevenire l’accumulo di pressione che può creare flash.
Ottimizzazione della pressione di serraggio e del tonnellaggio
- Pressione di serraggio: regolare la forza di serraggio per garantire che lo stampo rimanga chiuso durante il processo di iniezione.
- Tonnellaggio del morsetto: può essere applicato un tonnellaggio più elevato per contrastare le forze che spingono a metà lo stampo.
Regola la pressione di serraggio e il tonnellaggio in base al design del materiale e dello stampo con cui stai lavorando. La bassa pressione di serraggio può essere una causa di flash, poiché le sezioni dello stampo non possono essere tenute insieme sufficientemente contro la forza del materiale in entrata. È fondamentale trovare un equilibrio: troppa pressione può danneggiare lo stampo, mentre troppo poco può portare a difetti.
Modi per correggere il flash nel processo di stampaggio a iniezione
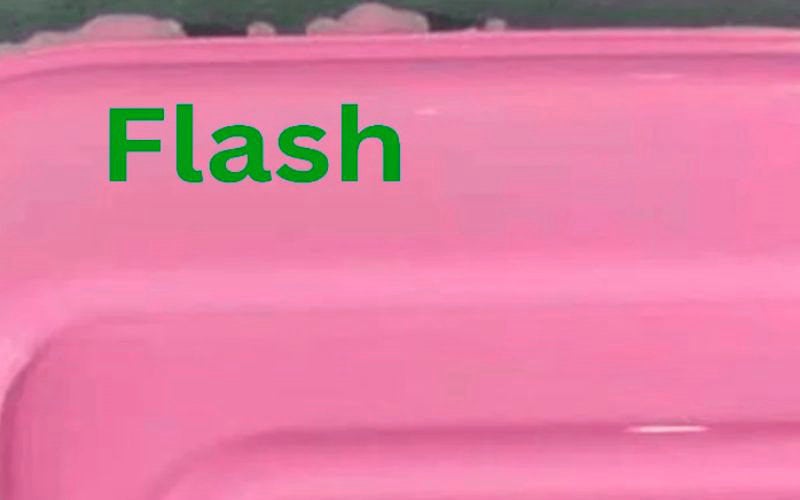
Il flash nello stampaggio a iniezione è spesso un segno di un problema all’interno del processo di stampaggio, in cui il materiale in eccesso sfugge alla cavità dello stampo, creando flap indesiderati o sporgenze. Ecco le strategie efficaci per mitigare questo problema:
Modifiche di progettazione
Apportare modifiche al design può essere un passo significativo verso la prevenzione del flash. Prendi in considerazione l’ottimizzazione del tuo design per la producibilità (DFM) che garantisce che il tuo design del prodotto possa essere realizzato senza problemi senza difetti come il flash.
Manutenzione stampi
Uno stampo ben mantenuto ha meno probabilità di produrre flash. Assicurati che i tuoi stampi vengano puliti regolarmente e che qualsiasi danno o usura venga affrontata prontamente. Un programma di manutenzione adeguato può aiutare a prolungare la vita dello stampo e migliorare la qualità delle parti stampate.
Ottimizzazione dei processi
Regolare i parametri del processo di stampaggio ad iniezione come temperatura e velocità di iniezione per ridurre il verificarsi di flash. La bassa pressione di serraggio o l’impostazione errata dei parametri di elaborazione potrebbero portare a materiale fuso che fuoriesce dallo stampo.
Forza di serraggio
Aumentare la forza di serraggio per garantire che le metà dello stampo siano chiuse in modo sicuro. Questo è fondamentale perché se lo stampo non è correttamente chiuso, la plastica può fuoriuscire, causando flash.
Materiale Viscosità
Garantire la corretta viscosità del materiale è essenziale. Una viscosità inferiore aumenta la probabilità che il materiale fuoriesca dallo stampo, con conseguente flash. È possibile controllare la viscosità attraverso le impostazioni di temperatura e la selezione del materiale.
Ricorda, la diagnosi e il fissaggio del flash nel tuo processo di stampaggio a iniezione possono risparmiare sui costi e migliorare la qualità del tuo prodotto finale. Consultare gli esperti e sfruttare le risorse complete, come gli approfondimenti forniti in “Quali cause & Come evitare il flash nel processo di stampaggio a iniezione”, per comprendere e risolvere meglio i problemi relativi ai flash.
Difetti e risoluzione dei problemi
Nello stampaggio a iniezione, affrontare tempestivamente i difetti garantisce la longevità dei tuoi stampi e la qualità dei tuoi prodotti. Esaminiamo i problemi comuni e le loro soluzioni.
Difetti comuni dello stampaggio a iniezione
Lo stampaggio a iniezione è suscettibile a diversi difetti che possono influenzare la finitura superficiale e la qualità del prodotto. Il flash, noto anche come flashing della stampo, è particolarmente problematico. È il materiale in eccesso indesiderato che appare lungo la linea di separazione o altre aree di separazione nello stampo, spesso con conseguente una sottile pinna di plastica sul prodotto finito. Altri difetti frequenti includono:
- Avvertimento: distorsione che si verifica a causa di raffreddamento irregolare.
- Piccoli crateri o depressioni a causa di insufficiente raffreddamento o riempimento.
- Short Shots: parti incomplete a causa dell’insufficiente iniezione di materiale.
Identificare questi difetti all’inizio del processo di produzione è fondamentale per mantenere il massimo livello di qualità del prodotto.
Risoluzione dei problemi Flash
Per risolvere i problemi di flash, ecco alcuni passaggi specifici che puoi seguire:
- Ispezione della stampo: Verificare la presenza di danni o detriti che potrebbero impedire la chiusura completa dello stampo.
- Integrità della linea di separazione: assicurarsi che la linea di separazione corrisponda correttamente senza alcun disallineamento.
- Pressione di serraggio della stampo: Regolare la pressione di serraggio; la pressione troppo bassa consente il flash.
- Materiale e processo: verificare che la viscosità del materiale sia appropriata e ottimizzare la pressione e la velocità di iniezione.
Nel caso di contaminanti, come polvere o sporcizia, una pulizia approfondita dello stampo potrebbe risolvere il problema. Per la rimozione del flash, possono essere utilizzate varie tecniche come il taglio manuale o i processi chimici, ma la prevenzione è sempre preferibile. Ricorda, un approccio coerente e vigile alla risoluzione dei problemi può risparmiare tempo e ridurre significativamente il verificarsi di difetti.
Post-elaborazione e controllo qualità
Dopo che le parti stampate a iniezione emergono dallo stampo, non sono sempre pronte per il cliente. Probabilmente dovrai eseguire la post-elaborazione per rimuovere il materiale in eccesso e assicurarti che le parti soddisfino gli standard di qualità. Le seguenti sottosezioni forniscono approfondimenti sulle tecniche di deflazione e sulle misure di garanzia della qualità.
Tecniche e attrezzature di deflashing
La deflazione è un passo fondamentale nella post-elaborazione per rimuovere qualsiasi flash indesiderato dalle parti stampate a iniezione. Ecco uno sguardo conciso ad alcuni metodi comuni:
- Deflashing manuale: è possibile utilizzare forbici o coltelli per semplici attività di deflashing, rendendolo un’opzione diretta e conveniente. Tuttavia, richiede precisione e può essere ad alta intensità di lavoro.
- Deflashing criogenico: questa tecnica prevede il congelamento delle parti con azoto liquido per rendere il flash fragile, che quindi può essere facilmente rimosso. È efficace per parti complesse e materiali in policarbonato.
L’attrezzatura scelta dipende dalla geometria dei componenti, dal materiale e dal grado di qualità della superficie richiesto.
Garanzia di qualità per le parti stampate ad iniezione
La garanzia della qualità è fondamentale per garantire la funzionalità e l’estetica delle vostre parti:
- Ispezione visiva: Condurre un controllo visivo approfondito per difetti superficiali e imperfezioni.
- Ispezione dimensionale: utilizzare pinze e micrometri per garantire che le parti soddisfino le specifiche dimensionali.
Ricorda, le parti stampate ad iniezione di alta qualità sono esenti da difetti come il flash e presentano una qualità superficiale costante, che si riflette bene sul tuo marchio e aiuta a evitare costose rilavorazioni.
In conclusione, affrontare correttamente i problemi di progettazione dei processi di stampaggio offre migliora sensibilmente l’efficienza. Ridurre al minimo la formazione di bave riduce i sbavatura e sprechi di plastica. Impedisce anche l’accumulo di materiale nello stampo, prolungando i tempi di fermo degli stampi. Gli stampi con bave minime possono funzionare più a lungo tra i cicli di manutenzione di produzione elevata. In combinazione con l’accordatura di processo della velocità di iniezione e della pressione di mantenimento, i produttori ottengono costi complessivi per pezzo prodotto. Adottando un approccio olistico alla riduzione del flash, i produttori di prodotti in plastica possono semplificare la produzione durante l’intero ciclo di vita dei componenti.







