
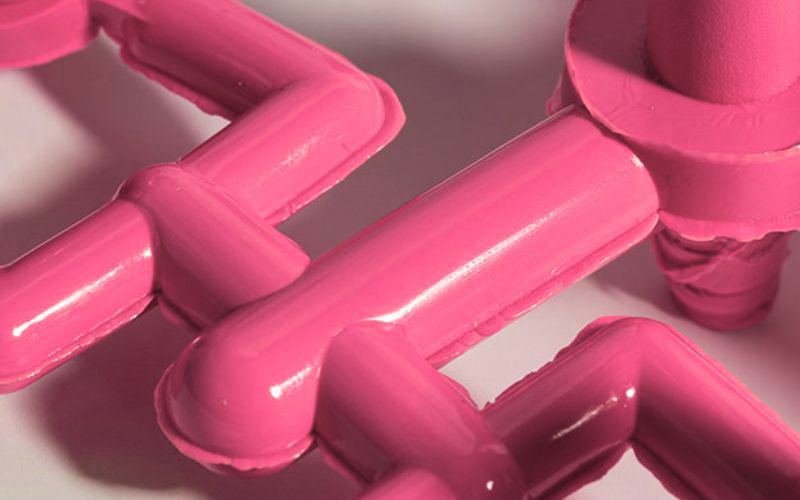
Flash jest częstą wadą w produkcji tworzyw sztucznych, która może w znacznym stopniu wpływać na wydajność produkcji. Po rozpuszczeniu tworzywa sztucznego wstrzykuje się do jamy formowej, aby tworzyć części, nadmiar tworzywa sztucznego często wyciekuje z krawędzi. Ten nadmiar tworzywa sztucznego, zwany błyskawicą, tworzy cienkie niechciane części wokół formowanego składnika. Jeśli nie zostanie wstrzyknięty, błysk powstaje w wielu cyklach produkcji, wentyluje i powoduje wady w końcowych produktach. Wdrożenie optymalnych lokalizacji bramek, systemów biegania i parametrów wtrysku może minimalizować błysk. Pomaga to producentom poprawić jakość i zmniejszyć odpady.
Artykuł ten odkryje tajemnicę przyczyny błysku i jak zapobiec sytuacji, gdy zacznie się formować.
Kluczyki:
- Flash jest nadmiar tworzywa sztucznego wycieku z formy podczas wstrzykiwania, tworząc cienkie klapy na części.
- Zazwyczaj, błysk występuje w lukach linii oddzielnych, słabe wentylowanie, niska siła zaciskania, niska lepkość, przepakowanie, i wysokie ciśnienie wtrysku.
- Flash powoduje dodatkowe przetwarzanie, odpady, uszkodzenia pleśń i wady części, szkodliwe dla efektywności.
- Rozwiązania obejmują optymalizację położenia przewężek, kanałów wlewających i parametrów procesu oraz stosowanie form zapobiegających wypływkom.
- Zapobieganie błyskowi wymaga właściwego projektowania, obsługi, siły zaciskowej, ustawień procesowych i kontroli jakości.
- Norma polega na ograniczeniu grubości błysków do poniżej 0,1 mm, konieczności ścisłej kontroli procesu i udoskonalenia.
Wprowadzenie do Injection Molling Flash
Podczas wdychania do świata wtrysku z tworzywa sztucznego, zrozumienie różnych wad, które mogą pojawić się podczas procesu produkcyjnego jest kluczowe. Jedną z częstych kwestii, na które można napotkać, jest wtryskiwanie flash. Flash jest zasadniczo nadmiar plastiku, który wypływa z jamy pleśń, tworząc niechciane cienkie kawałki wokół krawędzi formowanej części.
Możecie się zastanawiać, dlaczego to się dzieje. Cóż, błysk może być przypisywany różnym przyczynom, i to jest często znak jasności problemu w procesie formowania lub wzoru formy. Niektóre z głównych winowajców obejmują:
- Niewłaściwy siła mocowania: niewystarczający nacisk na uszczelnienie połówki pleśń może tworzyć luki, pozwalając na ucieczkę z tworzywa sztucznego.
- Z czasem, pleśń może cierpieć z powodu zużycia lub uszkodzenia, co może prowadzić do niewłaściwego dopasowania i błyskawicy.
- Nadmierna prędkość wtrysku lub ciśnienie: Zbyt duża prędkość lub wysokie ciśnienie może wymusić plastik przez linie rozdzielcze.
Podczas gdy zajęcie się błyskiem w plastikowych częściach może wydawać się niespokojne, ważne jest, aby utrzymać sprawną produkcję i zapewnić projektowanie produkcji. Wszakże chcesz, aby końcowy produkt wyglądał nieskazitelnie i bezsprzecznie. Flash nie tylko wpływa na estetyczną jakość, ale także dopasowanie i montaż gotowych produktów.
Zrozumienie i rozwiązywanie przyczyn flash to kluczowe kroki w optymalizacji procesu wtrysku. To nie tylko oszczędza czas, ale również zmniejsza odpady materialne i pomaga utrzymać jakość produktu – elementy krucjalne dla każdej skutecznej działalności produkcyjnej.
Rozważanie i opracowywanie narzędzi
Przy projektowaniu formowania do wtrysku należy zwrócić szczególną uwagę na projektowanie pleśń, przepływ materiału i ogólną konstrukcję do produkcji ma zasadnicze znaczenie dla zapobiegania wadom, takich jak błysk.
Linie projektowe i rozdrabniające
Twój kształt pleśń jest krytyczny, ponieważ niedoskonałości na linii pożegnalnej mogą prowadzić do błysku. Upewnij się, że połówki pleśń dopasowują dokładnie tak, aby zminimalizować wszelkie luki lub niedopasowania.
- Ścisłe tolerancje: wysoka dokładność zapobiega wyciekaniu tworzywa z formy.
- Gładkie powierzchnie: Powierzchnie na lini rozdzielczej powinny być gładkie, aby pleśń mogła być czysto zamykana.
Przepływ materiału i lepkość
Sterowanie przepływem i lepkością materiału formującego jest kluczowe. Kilka punktów, aby pamiętać:
- Właściwości materiału: Każdy materiał ma specyficzną lepkość, która wpływa na przepływ; wybierz ten, który odpowiada projektowi narzędzia.
- Analiza przepływu: Analiza przepływu obliczeniowego może przewidzieć, jak materiał wypełnia pleśń, pomagając zapobiec potencjalnemu błysku.
Projektowanie wyrobów (DFM)
Konstrukcja części z myślą o produkcji jest niezbędna dla procesu formowania bez błysku. Skup się na:
- Projekt Kąty: Odpowiednie kąty ułatwiają łatwiejsze usuwanie z formy i zmniejszają ryzyko błyskawicy.
- Gate Lokalizacja: Wpływa to na wszystko od estetyki po integralność strukturalną części. Odpowiednie umieszczenie jest kluczowe.
Parametry procesu formowania wtrysku
W wtrysku precyzyjna kontrola nad parametrami procesu ma zasadnicze znaczenie dla jakości końcowego produktu. Temperatura, ciśnienie i szybkość wtrysku są filarami, które określają formowalność, siłę i wygląd elementu, który tworzysz.
Kontrola temperatury
Zarządzanie temperaturą jest niezbędne, ponieważ wpływa na lepkość i przepływ materiału do formy. Temperatury lufy i dyszy należy dokładnie ustawić w określonym zakresie temperatury dla materiału, którego używasz.
- Temperatura łodygi: Zwykle ustawia się to w zakresie, który zapewnia rozpuszczenie materiału i przepływ łatwo, bez poniżania.
- Temperatura opadu: nieco niższa od lufy, aby zapobiec przedwczesnemu utwardzenieniu, które może prowadzić do wad.
Ciśnienie i siła ściskająca
Ciśnienie wtryskowe pomaga wepchnąć rozpuszczony materiał do wszystkich części formy. Musi być wystarczająco wysoki, aby wypełnić pleśń całkowicie, ale wyważony, aby uniknąć nadmiaru:
- Ciśnienie przytrzymujące: Musi to być wystarczające, aby utrzymywać formę zamkniętą przed siłą wstrzykiwanego materiału, zapobiegając błysku.
| Parametr | Przeznaczenie |
|---|---|
| Ciśnienie wtrysku | Zmusza materiał do formy. |
| Ciśnienie przytrzymujące | W trakcie wstrzyknięć należy trzymać połówkę pleśń. |
Poniżej znajdują się szczególne role każdego typu ciśnienia:
- Ciśnienie wtrysku: Zapewnia pełne wypełnienie jamy i integralność konstrukcyjną.
- Ciśnienie przytrzymujące: przeciwdziała sile zewnętrznej, aby uniknąć separacji form i wad.
Wskaźnik wstrzyknięć i proces wstrzykiwania
Prędkość wstrzykiwania materiału – szybkość wstrzykiwania – wpływa na konsystencja i jakość produktu. Odpowiednia szybkość zapewnia płynne napełnienie formy i zmniejsza wady. Po napełnieniu, proces wstrzykiwania wywiera nacisk, aby zrekompensować kurczenie materiału, gdy chłodzi, zapewniając, że produkt końcowy utrzymuje prawidłowe wymiary.
| Faza | Wpływ |
|---|---|
| Odsetek wstrzyknięcia | Określa, jak szybko wypełnia się jamę pleśń. |
| Proces przechowywania | Utrzymuje ciśnienie po wstrzyknięciu, aby zapewnić jakość. |
Zrozumienie i kontrola tych parametrów w znacznym stopniu wpłynie na skuteczność procesu wtrysku oraz jakość wyprodukowanych produktów.
Przyczyny i zapobieganie błyskowi
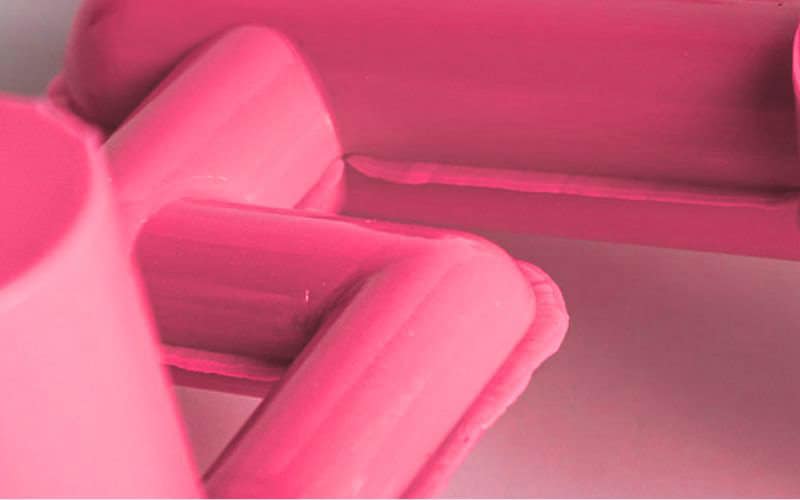
Rozumiejąc kwestię błyskawicy w formowaniu wtryskowym, zrozumienie przyczyn jest kluczowe dla skutecznej profilaktyki. Oto jak można utrzymać integralność formowanych części poprzez skupienie się na kluczowych obszarach niepokoju.
Określenie wspólnych przyczyn
Zanieczyszczenia środowiskowe: pył i drobiny mogą uniemożliwić pełne zamknięcie formy na linii podziału, pozwalając na wydostawanie się stopionego tworzywa.
Kwestie łodygi:
- Błędy rozbijania linii: Dzieje się tak, gdy dwie połówki pleśń nie pasują idealnie.
- Wątroba Składniki: Z czasem elementy formy mogą zużyć, zapewniając możliwość wystąpienia błyskawicy.
Niedoskonałości formy i nieprawidłowe ustawienie płaszczyzny podziału to główne przyczyny powstawania wypływek. Regularna konserwacja i ostrożne obchodzenie się z komponentami formy są niezbędne, aby zapobiegać tym problemom.
Skuteczne strategie wydobycia i uszczelniania
Rozmieszczenie i rozmiar wentylacji:
- Wentylacja położenia na końcu ścieżek przepływu, aby pomóc w ucieczce powietrznej.
- Upewnić się, że wentylacja jest prawidłowo wielkości; zbyt mała i nieskuteczna, zbyt duża i pozwalają na ucieczkę z tworzywa sztucznego.
Składniki uszczelniające:
- Regularnie powtarzać O-ringi i uszczelnienia dla zużycia i uszkodzenia.
- Użyj właściwych materiałów opornych na temperatury i naciski związane z procesem.
Właściwa wentylacja i uszczelnienie są niezbędne do kontroli przepływu rozpuszczonego tworzywa sztucznego. Pozwalając powietrze skutecznie uciec z jamy formowej, pomagasz zapobiegać nagromadzeniu ciśnienia, który może powodować błysk.
Optymalizacja ciśnienia przyłączeniowego i tonażu
- Ciśnienie przytrzymujące: Ustawić siłę zaciskania w celu zapewnienia, że pleśń pozostanie zamknięta podczas wstrzyknięć.
- Tonaż zamykania: można zastosować większe obciążenie, aby przeciwdziałać siłom rozpychającym połówki formy.
Ustawić ciśnienie zaciskania i tonażę, aby dopasować materiał i formę, z którą pracujesz. Niskie ciśnienie zaciskania może być przyczyną błyskawicy, ponieważ sekcje pleśń nie mogą być trzymane w wystarczającym stopniu w stosunku do siły przychodzącego materiału. Ważne jest, aby znaleźć równowagę – zbyt duże ciśnienie może uszkodzić formę, podczas gdy zbyt mało może prowadzić do wad.
Sposób na naprawienie Flasha w procesie wtrysku
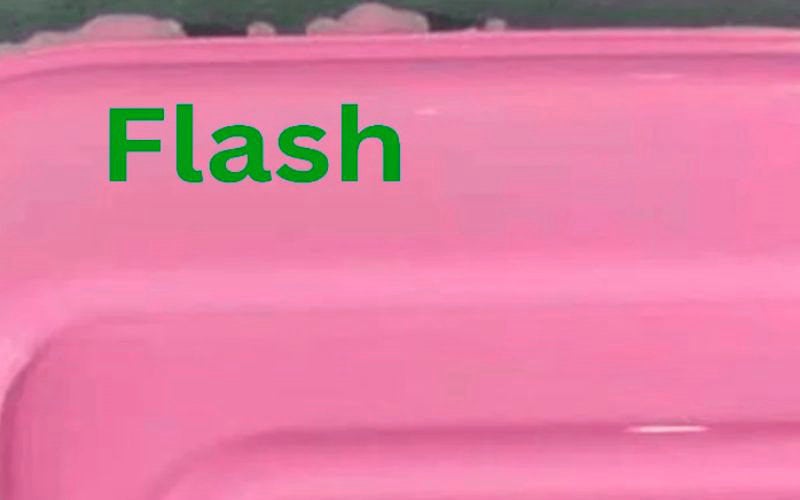
Błysk w formowaniu wtryskowym jest często oznaką problemu w procesie formowania, gdzie nadmiar materiału ucieknie z jamy pleśń, tworząc niepochłonięte klapy lub protruzy. Oto skuteczne strategie, aby złagodzić ten problem:
Modyfikacja projektu
Wprowadzenie zmian projektowych może być ważnym krokiem w kierunku zapobiegania błysku. Zastanów się nad optymalizacją projektu dla produkcji (DFM), który gwarantuje, że projektowanie produktu może być bezproblemowo produkowane bez wad, takich jak błysk.
Utrzymanie wilgoci
Dobrze utrzymana pleśń jest mniej prawdopodobne, aby wytworzyć błysk. Upewnij się, że Twoje formy są regularnie czyszczone i że wszelkie uszkodzenia lub zużycie jest natychmiastowe. Odpowiedni harmonogram utrzymania może pomóc w wydłużeniu życia form i poprawić jakość formowanych części.
Optymalizacja procesu
Ustawić parametry procesu wtrysku, takie jak temperatura i prędkość wtrysku, aby zmniejszyć występowanie błysku. Niskie ciśnienie zaciskania lub nieprawidłowe ustawienie parametrów przetwarzania może prowadzić do roztapiania materiału wyodrębnionego z formy.
Siła ściskania
Zwiększ siłę zaciskania, aby zapewnić, że połowy pleśń są bezpiecznie zamknięte. Jest to krytyczne, ponieważ jeśli pleśń nie jest prawidłowo zamknięte, plastik może rozświetlić, powodując błysk.
Wiskostność materiału
Zapewnienie prawidłowej lepkości materiału jest niezbędne. Niższa lepkość zwiększa prawdopodobieństwo przepływu materiału z formy, co prowadzi do błyskawicy. Możesz kontrolować lepkość poprzez ustawienia temperatury i wybór materiału.
Pamiętaj, diagnozowanie i utrwalanie błysków w procesie wtrysku może zaoszczędzić koszty i poprawić jakość swojego produktu końcowego. Doradztwo ekspertów i dźwigni kompleksowe zasoby, takie jak spostrzeżenia zawarte w „Co przyczyny & Jak uniknąć Flash w procesie wtrysku,” aby lepiej zrozumieć i rozwiązać problemy związane z flash.
Usterki i upadki
W wstrzyknięciu usuwanie wad zapewnia trwałość form i jakość produktów. Przyjrzyjmy się wspólnym problemom i ich rozwiązaniom.
Często Zakłócenia wtryskowe
Formowanie wtryskowe jest podatne na kilka wad, które mogą wpływać na wykończenie powierzchni i jakość produktu. Lampa, znana również jako miganie pleśń, jest szczególnie problematyczne. Jest to niechciany nadmiar materiału, który pojawia się wzdłuż linii rozdrobnionej lub innych obszarów separacji w formie, co często prowadzi do cienkiej płetwy plastiku na gotowy produkt. Inne częste wady obejmują:
- Warping: Zakłócenie spowodowane nierównym chłodzeniem.
- Znaki sink: Małe kratery lub depresje spowodowane niewystarczającym chłodzeniem lub napełnieniem.
- Niedolewy: niepełne części spowodowane niewystarczającym wtryskiem materiału.
Określenie tych wad na początku procesu produkcyjnego ma kluczowe znaczenie dla utrzymania najwyższego poziomu jakości produktu.
Lampa błyskowa
Aby uciążliwić błysk, tutaj są konkretne kroki można podążać za:
- Kontrola formy: sprawdź uszkodzenia lub zanieczyszczenia, które mogłyby uniemożliwić pełne zamknięcie formy.
- Linia partingu Integrity: Upewnij się, że linia partingu pasuje prawidłowo bez żadnych zmian.
- Ciśnienie przytrzymujące: Ustawić ciśnienie zaciskowe; zbyt niskie ciśnienie pozwala na powstanie błyskawicy.
- Materiał i proces: Weryfikacja lepkości materiału jest odpowiedni, i optymalizacja ciśnienia i prędkości wtrysku.
W przypadku zanieczyszczeń, takich jak pył lub brud, dokładne czyszczenie formy może rozwiązać problem. W przypadku usuwania flash, mogą być stosowane różne techniki, takie jak ręczne cięcia lub procesy chemiczne, ale zapobieganie jest zawsze preferowane. Pamiętaj, spójne i czujne podejście do rozwiązywania problemów może zaoszczędzić czas i znacznie zmniejszyć występowanie wad.
Poczty i kontrola jakości
Po wstrzyknięciu części formowane wychodzą z formy, nie zawsze są gotowe dla klienta. Najprawdopodobniej trzeba będzie wykonać po przetworzeniu, aby usunąć nadmiar materiału i zapewnić, że części spełniają standardy jakości. Poniższe podrozdziały zapewniają wgląd w techniki odblaskowywania i środki zapewnienia jakości.
Odblaskowe techniki i wyposażenie
Odblaskowanie jest krytycznym krokiem po przetworzeniu, aby usunąć niechciane błysk z części wtrysku. Oto zwięzłe spojrzenie na niektóre wspólne metody:
- Ręczne odblaskowanie: można używać nożyczek lub noży do prostych odblaskowych zadań, co czyni go bezpośrednią i przystępną opcją. Jednak wymaga precyzji i może być pracochłonne.
- Cryogenic Deflashing: Technologia ta obejmuje zamrażanie części ciekłym azotem, aby kruchość błyskawicy, która następnie można łatwo usunąć. Jest skuteczna dla złożonych części i materiałów poliwęglanów.
Wybór sprzętu zależy od geometrii komponentów, materiału i wymaganej jakości powierzchni.
Zapewnienie jakości części wtryskowych
Zapewnienie jakości jest niezbędne dla zapewnienia funkcjonalności i estetyki części:
- Inspekcja wzrokowa: Przeprowadzać dokładną kontrolę wzrokową wad powierzchniowych i niedoskonałości.
- Inspekcja wymiarowa: Użyj kaliperów i mikrometrów, aby upewnić się, że części spełniają Twoje specyfikacje wymiarowe.
Pamiętaj, wysokiej jakości wtryskiwane części są wolne od wad, takich jak błysk i wykazują konsekwentną jakość powierzchni, co odbija się dobrze na Twojej marki i pomaga uniknąć kosztownych przeróbek.
Podsumowując, poprawne rozwiązywanie problemów procesu formowania daje znaczne korzyści dla wydajności i. Minimalizacja cięcia produkcji flash na cięcia i odpady z tworzyw sztucznych. Zapobiega również nagromadzeniu form, przedłuża czas przestoju. Moliny z minimalnym błyskiem mogą trwać dłużej między cyklami konserwacji przy wysokiej mocy. Połączone z procesem tuningu prędkości wtrysku i ciśnienia pakowania, producenci zyskują koszty w przeliczeniu na część wyprodukowanego. Podejmując całościowe podejście do redukcji błysków, wytwórcy z tworzyw sztucznych mogą usprawnić produkcję w całym cyklu życia komponentów.







