
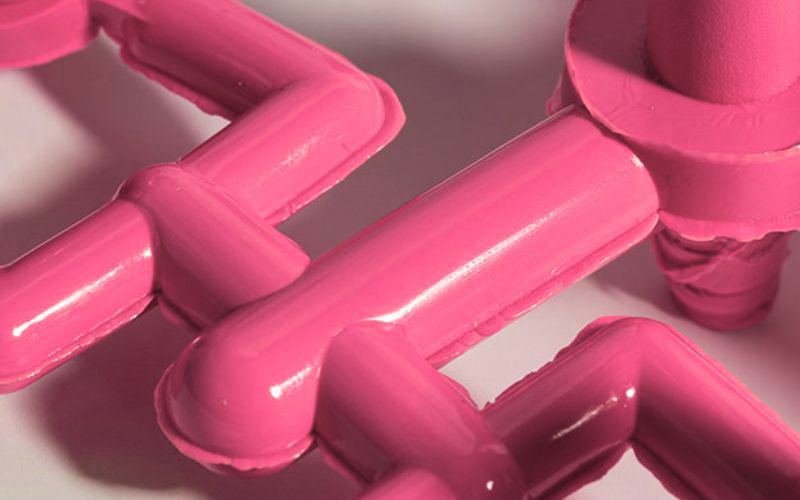
バリはプラスチック製造でよく発生する不良で、生産効率に大きな影響を与えることがあります。溶融したプラスチックを金型キャビティに射出して部品を成形する際、余分な樹脂が金型の隙間から漏れ出すことがあります。この余分な樹脂がバリとなり、成形品の周囲に薄い不要部分を形成します。放置すると、バリが生産サイクルを重ねるごとに蓄積し、金型のベントを詰まらせ、最終製品の不良につながります。ゲート位置、ランナーシステム、射出条件を最適化することで、バリを最小限に抑えられます。これにより、メーカーは品質を向上させ、廃棄物を削減できます。
この記事では、バリが発生する原因と、成形開始時にバリを防ぐ方法を解説します。
主なポイント:
- バリとは、射出成形中に金型から漏れ出した余分な樹脂が、部品に薄いひだ状に付着したものです。
- バリは通常、パーティングラインの隙間、ベント不足、型締力不足、低粘度、過充填、高い射出圧力などが原因で発生します。
- バリは追加加工や廃棄物、金型の損傷、部品の不良を招き、効率を低下させます。
- ゲート位置、ランナー、成形条件の最適化や、バリの発生しにくい金型の使用が有効です。
- バリを防ぐには、適切な金型設計、支持、型締力、成形条件、品質管理が必要です。
- バリの厚さを0.1mm未満に抑えるのが標準的な基準であり、厳密な工程管理と調整が求められます。
射出成形におけるバリの基礎知識
プラスチック射出成形に取り組む際は、生産工程で発生するさまざまな不良について理解することが重要です。よくある問題の一つが、射出成形のバリです。バリとは、金型キャビティから漏れ出した余分な樹脂で、成形品の縁に不要な薄片を形成します。
なぜバリが発生するのか、疑問に思うかもしれません。バリにはさまざまな原因があり、成形工程や金型設計に問題があることを示す場合がよくあります。主な原因は次のとおりです。
- 型締力の不足:金型を閉じた状態に保つ圧力が不十分だと隙間ができ、樹脂が漏れ出すことがあります。
- 金型の摩耗・損傷:金型は時間の経過とともに摩耗・損傷し、位置ずれやバリの原因となることがあります。
- 射出速度または圧力が過大:速度が速すぎたり圧力が高すぎたりすると、樹脂がパーティングラインから押し出されることがあります。
プラスチック部品のバリへの対処は難しく感じられるかもしれませんが、円滑な生産を維持し、製造性を考慮した設計を実現するうえで重要です。最終製品を美しく仕上げ、確実に機能させることが大切です。バリは外観品質だけでなく、完成品の嵌合や組み立てにも影響します。
バリの原因を理解し、対処することは、射出成形工程を最適化するための重要なステップです。時間を節約できるだけでなく、材料の無駄を減らし、製品品質の維持にも役立ちます。いずれも、生産を成功させるうえで欠かせない要素です。
設計・金型に関する検討事項
射出成形を前提に設計する際は、バリなどの不良を防ぐため、金型設計、材料の流動、製造性を考慮した設計に十分注意を払うことが重要です。
金型設計とパーティングライン
パーティングラインにわずかな不備があってもバリにつながるため、金型設計は非常に重要です。隙間やずれを最小限に抑えるため、金型の合わせ面が正確に合うようにしてください。次の点に注目しましょう。
- 厳しい公差:高い精度を確保することで、樹脂が金型から漏れ出すのを防ぎます。
- 滑らかな表面:金型が隙間なく閉じるよう、パーティングラインの表面を滑らかに仕上げます。
材料の流動性と粘度
成形材料の流動性と粘度を制御することは非常に重要です。次の点に留意してください。
- 材料特性:材料ごとに粘度が異なり、流動性に影響します。金型設計に適した材料を選びましょう。
- 流動解析:コンピューターによる流動解析で金型内の充填状態を予測し、バリの発生を防ぎやすくなります。
製造性を考慮した設計(DFM)
バリのない成形を実現するには、製造性を考慮して部品を設計することが不可欠です。次の点に注目しましょう。
- 抜き勾配:適切な角度を設けると金型から取り出しやすくなり、バリのリスクを軽減できます。
- ゲート位置:外観から部品の構造強度まで、あらゆる面に影響するため、適切な配置が重要です。
射出成形の工程条件
射出成形では、最終製品の品質を確保するために、工程条件を正確に制御する必要があります。温度、圧力、射出速度は、製品の成形性、強度、外観を左右する重要な要素です。
温度管理
温度は材料の粘度や金型内への流動性に影響するため、適切な管理が重要です。使用する材料の指定温度範囲に合わせて、シリンダーとノズルの温度を正確に設定する必要があります。
- シリンダー温度:通常、材料が劣化せず、溶融してスムーズに流れる範囲に設定します。
- ノズル温度:早期固化による不良を防ぐため、シリンダー温度よりわずかに低く設定します。
射出圧力と型締力
射出圧力によって溶融材料を金型の隅々まで押し込みます。金型全体を充填できるだけの高さが必要ですが、過剰にならないよう調整します。
- 型締圧力:射出された材料の力に抗して金型を閉じた状態に保ち、バリを防ぐのに十分な圧力が必要です。
| パラメーター | 目的 |
|---|---|
| 射出圧力 | 材料を金型内に押し込みます。 |
| 型締圧力 | 射出中に金型の半分同士を密着させます。 |
各圧力の具体的な役割は次のとおりです。
- 射出圧力:キャビティを完全に充填し、構造強度を確保します。
- 型締圧力:外向きの力に対抗し、金型の開きや不良を防ぎます。
射出速度と保圧工程
材料を射出する速度(射出速度)は、製品の均一性と品質に影響します。適切な速度で射出すれば金型にスムーズに充填でき、不良を減らせます。充填後の保圧工程では、冷却に伴う材料の収縮を補うために圧力をかけ、最終製品の寸法を適切に保ちます。
| 工程 | 影響 |
|---|---|
| 射出速度 | 金型キャビティが充填される速さを決定します。 |
| 保圧工程 | 射出後も圧力を維持し、品質を確保します。 |
これらの条件を理解し制御することで、射出成形工程の効率と製品品質を大きく向上させることができます。
バリの原因と防止策
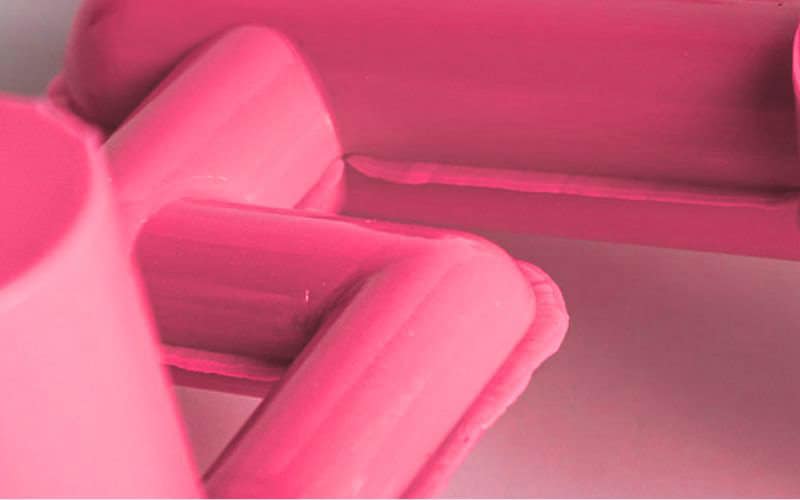
射出成形のバリの問題に対処するには、効果的な予防策を講じるうえで原因を理解することが重要です。主な懸念箇所に注目し、成形品の品質を保つ方法をご紹介します。
よくある原因を特定する
環境中の異物:ほこりやごみがパーティングラインでの金型の完全な閉鎖を妨げ、溶融樹脂が漏れ出すことがあります。
金型の問題:
- パーティングラインのずれ:金型の2つの半分が正確に合わない場合に発生します。
- 金型部品の摩耗:時間の経過とともに金型部品が摩耗し、バリが発生しやすくなります。
金型の不具合やパーティングラインのずれは、バリ発生の主な原因です。こうした問題を防ぐには、定期的なメンテナンスと金型部品の丁寧な取り扱いが欠かせません。
効果的なベントとシールの対策
ベントの位置とサイズ:
- 流路の末端にベントを配置し、空気が抜けやすくします。
- ベントは適切なサイズにします。小さすぎると効果がなく、大きすぎると樹脂が漏れ出します。
シール部品:
- Oリングやシールに摩耗や損傷がないか、定期的に点検します。
- 工程で使用する温度や圧力に耐えられる適切な材料を選びます。
溶融樹脂の流れを制御するには、適切なベントとシールが不可欠です。金型キャビティ内の空気を効率よく排出することで、バリの原因となる圧力の蓄積を防げます。
型締め圧力と型締力の最適化
- 型締め圧力:射出工程中に金型が閉じた状態を保てるよう、型締め力を調整します。
- 型締力:より大きな型締力を加えることで、金型を押し開こうとする力に対抗できます。
使用する材料や金型設計に合わせて、型締め圧力と型締力を調整してください。型締め圧力が低いと、射出される材料の力に対して金型が十分に閉じず、バリの原因になることがあります。適切なバランスを見つけることが重要です。圧力が高すぎると金型を損傷し、低すぎると成形不良につながります。
射出成形のバリを解消する方法
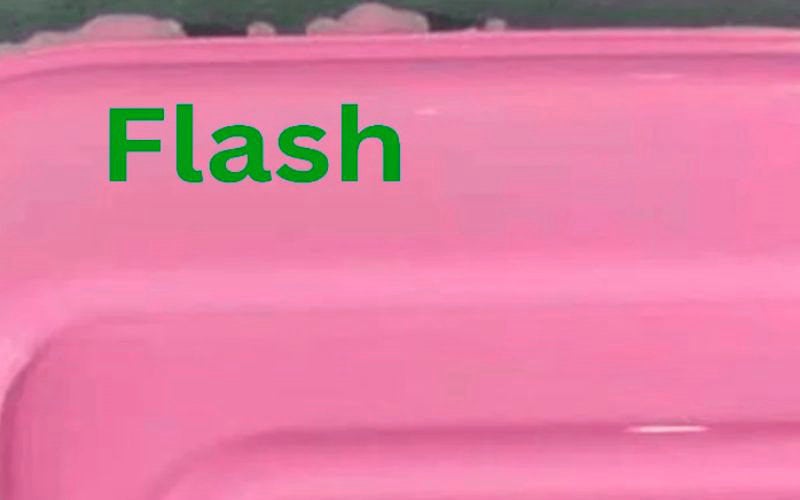
射出成形のバリは、成形工程に問題がある兆候であることが多く、余分な材料が金型キャビティから漏れ出して、不要な薄片や突起を生じさせます。この問題を軽減する効果的な方法をご紹介します。
設計の変更
設計を変更することは、バリの防止に向けた大きな一歩となります。製造性を考慮した設計(DFM)を最適化し、バリなどの不良なく製品をスムーズに製造できる設計を目指しましょう。
金型のメンテナンス
適切にメンテナンスされた金型は、バリの発生を抑えられます。定期的に金型を清掃し、損傷や摩耗が見つかった場合は速やかに対処してください。適切なメンテナンス計画により、金型の寿命を延ばし、成形品の品質を高めることができます。
成形工程の最適化
温度や射出速度など、射出成形の工程条件を調整してバリの発生を抑えましょう。型締め圧力が低い場合や成形条件の設定が不適切な場合、溶融材料が金型から漏れ出すことがあります。
型締力
金型の半分同士が確実に閉じるよう、型締力を高めます。金型が適切に閉じていないと樹脂が漏れ出し、バリが発生するため、これは非常に重要です。
材料の粘度
材料の粘度を適切に保つことが重要です。粘度が低いほど材料が金型から流れ出やすくなり、バリにつながります。温度設定や材料の選定によって粘度を調整できます。
射出成形工程のバリを診断して解消すれば、コスト削減と最終製品の品質向上につながります。専門家に相談し、「射出成形のバリの原因と防止方法」で紹介されている知見などの包括的な情報を活用して、バリに関する問題への理解を深め、解決に役立てましょう。
成形不良とトラブルシューティング
射出成形では、不良に速やかに対処することで、金型の寿命と製品の品質を保てます。よくある問題とその解決方法を見ていきましょう。
射出成形でよくある不良
射出成形では、表面仕上げや製品品質に影響するさまざまな不良が発生する可能性があります。特に問題となるのが、金型のバリとも呼ばれるバリです。金型のパーティングラインなどの合わせ目から余分な材料がはみ出し、完成品に薄い樹脂のひれが生じます。そのほか、よくある不良には次のようなものがあります。
- 反り:不均一な冷却によって生じる変形。
- ヒケ:冷却や充填が不十分な場合に生じる小さなくぼみ。
- ショートショット:射出する材料が不足し、成形品が不完全になる不良。
生産工程の早い段階でこれらの不良を特定することは、最高水準の製品品質を維持するうえで非常に重要です。
バリのトラブルシューティング
バリの原因を調べる際は、次の手順に従ってください。
- 金型の点検:金型が完全に閉じるのを妨げる損傷や異物がないか確認します。
- パーティングラインの状態:ずれがなく、パーティングラインが正しく合っていることを確認します。
- 金型の型締め圧力:型締め圧力を調整します。圧力が低すぎるとバリが発生します。
- 材料と成形条件:材料の粘度が適切であることを確認し、射出圧力と速度を最適化します。
ほこりや汚れなどの異物が原因の場合は、金型を徹底的に清掃することで解決できることがあります。バリ取りには手作業でのトリミングや化学処理など、さまざまな方法がありますが、何よりも予防が大切です。一貫性を持って注意深くトラブルシューティングを行えば、時間を節約し、不良の発生を大幅に抑えられます。
後加工と品質管理
射出成形品が金型から取り出された後も、そのまま顧客に納品できるとは限りません。余分な材料を取り除き、品質基準を満たすために後加工が必要になることがあります。以下では、バリ取りの方法と品質保証の取り組みについて説明します。
バリ取りの方法と設備
射出成形品から不要なバリを取り除くバリ取りは、後加工における重要な工程です。一般的な方法を簡潔にご紹介します。
- 手作業でのバリ取り:簡単な作業には、はさみやナイフを使用できます。手軽で費用を抑えられる方法ですが、精度が求められ、手間がかかる場合があります。
- 極低温バリ取り:液体窒素で成形品を凍結させてバリをもろくし、取り除きやすくする方法です。複雑な形状の部品やポリカーボネート材料に効果的です。
使用する設備は、部品の形状や材料、求められる表面品質の水準によって異なります。
射出成形品の品質保証
成形品の機能性と外観を保証するには、品質保証が欠かせません。
- 目視検査:表面の不良や欠陥がないか、入念に目視で確認します。
- 寸法検査:ノギスやマイクロメーターを使用して、成形品が寸法仕様を満たしていることを確認します。
高品質な射出成形部品にはバリなどの欠陥がなく、表面品質も均一です。これはブランドイメージの向上につながり、コストのかかる手直しを防ぐのにも役立ちます。
結論として、成形工程の課題に適切に対処する工程設計は、効率性とコスト面で大きなメリットをもたらします。バリの発生を抑えることで、トリミングの手間とプラスチック廃棄物を削減できます。また、金型への樹脂の蓄積を防ぎ、メンテナンスによる設備停止までの時間を延ばせます。バリを最小限に抑えた金型は、高い生産量を維持しながら、メンテナンスサイクルの間隔を延ばすことができます。射出速度や保圧の調整と組み合わせることで、メーカーは部品1個あたりの生産コスト削減にもつなげられます。バリ低減に総合的に取り組むことで、プラスチック製品メーカーは部品のライフサイクル全体を通じて生産を効率化できます。







