
HDPEや射出成形について、まだあまりご存じない方もいるかもしれません。HDPE成形品は産業用途で広く使われており、射出成形によってさまざまな形状やサイズの部品を製造できます。
この記事では、HDPE射出成形の世界を掘り下げ、知っておきたい重要なポイントをすべて解説します。
まず、優れた強度、耐湿性、熱特性など、HDPEが射出成形に適している独自の特性を見ていきます。次に、HDPEを溶融・射出・冷却する主要な工程を含め、射出成形のプロセスそのものについて説明します。
HDPEとは?
高密度ポリエチレン(HDPE、またはPEHD)は、引張強度が高く、優れた耐薬品性を備えた、広く使用されている熱可塑性ポリマーです。
射出成形用途では一般にペレット状で流通しており、一般消費財から産業用配管システムまで、幅広い製品に適した多様な特性を備えています。
高密度ポリエチレンの主な利点の一つは、耐久性と靭性です。耐衝撃性に優れ、応力亀裂にも強いため、HDPE製品は大きな荷重や高応力環境に耐えられます。そのため、強度と耐薬品性の両方が求められる薬品容器、配管システム、樹脂木材などに最適な素材です。
射出成形材料にHDPEを選ぶ理由
HDPE射出成形のメリット:
- 低コスト:HDPEは他のプラスチックと比べて比較的安価な汎用樹脂のため、大量生産の射出成形に適した経済的な選択肢です。
- 高い比強度:HDPEは比強度に優れ、軽量でありながら良好な機械的特性を発揮します。靭性と耐久性が求められる用途に適しています。
- 耐薬品性:HDPEは酸、アルコール、塩基、エステルなど、多くの化学物質に対して優れた耐性を示します。強い薬品にさらされる製品に適しています。
- 耐湿性:HDPEは耐湿性に優れているため、水や湿気にさらされる製品に最適です。
- 汎用性:HDPEは着色、塗装、印刷、レーザー刻印が容易で、設計要件に応じて幅広くカスタマイズできます。
- リサイクル性:HDPEはリサイクル可能な素材であり、メーカーの持続可能性目標の達成や環境負荷の低減に役立ちます。
ただし、HDPEには耐熱性が限られる、燃えやすいといったデメリットもあります。射出成形材料としてHDPEを採用するか検討する際は、製品固有の要件とHDPEの特性を照らし合わせ、適合性を確認することが重要です。
HDPE樹脂の射出成形プロセス
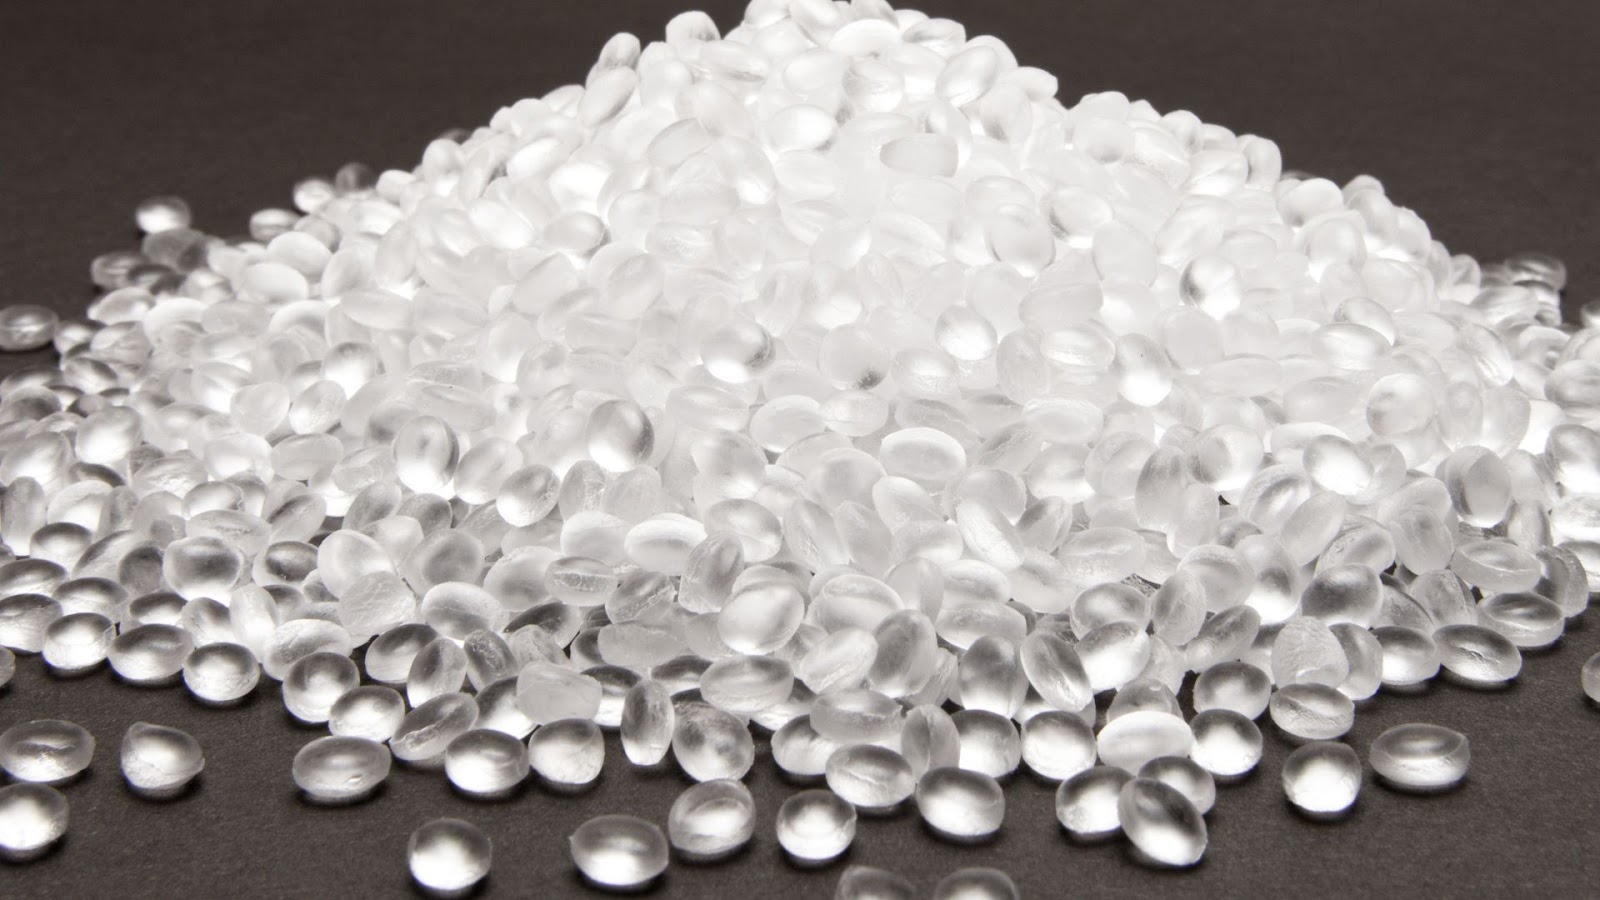
HDPE射出成形は、いくつかの主要な工程で構成されます。
まず、ペレット状のHDPE樹脂を射出成形機のシリンダーに投入し、加熱して成形可能な状態まで溶融させます。次に、機械で型締めされた金型キャビティへ、溶融したHDPEを高圧で射出します。
高温の樹脂が金型内を満たす際には、高いせん断力が加わり、材料の混合と均質化が促されます。
金型が満たされると、HDPEは冷却・固化し、キャビティの形状になります。部品の反り、変形、ひび割れを防ぐには、冷却速度を慎重に管理することが重要です。
十分に冷却したら金型を開き、固化した部品を取り出します。その後、金型を閉じ、次の部品の成形を繰り返します。
HDPE射出成形で押さえておきたいポイント
高品質な部品を製造するには、HDPE射出成形中にいくつかの重要な要素を考慮し、管理する必要があります。
最終部品の特性に影響する主要な成形条件は、溶融温度、射出圧力、射出速度、金型温度、冷却時間です。肉厚、ゲート・ランナーシステム、冷却回路などを含む金型設計も重要です。
HDPEは他のプラスチックと比べて熱膨張係数が比較的大きく、適切に考慮しないと収縮や反りが生じるおそれがあります。
- 溶融温度:HDPEの推奨溶融温度は通常400~535°F(200~280°C)です。分子量の高いグレードでは、劣化を抑えるため、やや狭い392~482°F(200~250°C)の範囲が推奨されます。
- 射出圧力:HDPEの射出圧力は通常10,000~15,000 psi(70~105 MPa)です。必要な圧力は部品形状、肉厚、流動経路によって異なります。薄肉部品では最大26,000 psi(180 MPa)が必要になることがあります。
- 射出速度:特に薄肉部品では、溶融樹脂が冷えて固まる前に金型を完全に満たせるよう、一般に速い射出速度が推奨されます。
- 金型温度:HDPEの金型温度は、肉厚が0.24 in(6 mm)を超える部品では50~95°F(10~35°C)、0.24 in(6 mm)未満の薄肉部品では最大175°F(80°C)です。金型温度を高くすると表面の光沢が増しますが、冷却時間は長くなります。冷却収縮の差や反りを抑えるため、金型温度を均一に保ちましょう。
- 冷却時間:HDPEの射出成形サイクルでは冷却時間が最も長く、全サイクル時間の80~85%を占めることもあります。一般的な冷却時間は、厚さ0.08 in(2 mm)の部品で10秒、厚さ0.16 in(4 mm)の部品では30秒以上です。早すぎる取り出しは反りや変形の原因になります。
- 熱膨張係数:HDPEは他のプラスチックと比べて線膨張係数(CLTE)が比較的大きく、通常は約6~8 x 10^-5 in/in/°F(10~14 x 10^-5 cm/cm/°C)です。そのため、HDPE部品は成形収縮率が高く、グレードや成形条件によって通常1.5~4%となります。
HDPE製品の用途
- 包装・容器
- 牛乳容器、シャンプーボトル、シリアル箱の内袋など、食品・飲料用容器
- 洗浄剤、洗剤、工業用薬品の容器
- 洗顔料、ローション、薬用ボトルなどの化粧品・パーソナルケア用品の包装
- パイプ・配管システム
- 住宅、商業施設、産業用途向けの給水管・ガス管
- 地下および地上の配管用途
- さまざまな産業におけるコンクリート管・鋼管の代替
- 建設・インフラ
- 上水道本管、下水道、飲料水配管用のHDPE管
- デッキや遊歩道で従来の木材に代わる樹脂木材
- 農業
- 灌漑管、井戸用管、点滴灌漑システム
- 農薬散布システム
- 温室用カバー、歩行型トンネル、マルチフィルム
- ヘルスケア・医療用途
- パッチ、防護具、包装フィルムなどの医療製品
- 食品グレードのHDPEは、食品や飲料に直接触れても安全です。
- 消費財・家庭用品
- おもちゃ、調理器具、バケツ、キッチン用品
- ごみ容器、クーラーボックス、家庭用品
- 産業用途
- 加工設備や機械部品
- タンクや容器用の耐食性ライナー
- さまざまな産業でスラリー、排水、薬品の輸送に使われる柔軟なHDPE管
- 船舶・屋外用途
- ボート部品、プール設備、船舶用デッキ材
- 耐紫外線性の屋外家具や遊具
- 電気・電子
- 架橋ポリエチレンまたはPE共重合体を用いた電線・ケーブルの絶縁
まとめると、HDPEは独自の特性を備え、日常的な消費者向け製品から特殊な産業用途まで、幅広い用途に適した汎用性の高い素材です。耐久性、耐薬品性、耐湿性に加え、コスト効率とリサイクル性にも優れていることから、さまざまな分野で広く採用されています。
よくある質問
小規模事業者におすすめのHDPE射出成形機は?
小規模事業者には、温度と圧力を精密に制御できる卓上型または小型の射出成形機がおすすめです。小規模生産に対応し、アフターサポートを提供する、信頼できるメーカーの機種を選びましょう。
HDPEとLDPEの違いは何ですか?
HDPEとLDPEはどちらもポリエチレンの一種で、似た特性を持っていますが、HDPEはより直線的な構造で、密度が高く、強度と剛性に優れ、耐熱性・耐薬品性も高い素材です。一方、LDPEはより柔軟で透明度が高く、融点が低いため、こうした特性が求められる用途に適しています。
射出成形以外に、HDPEの製造で一般的に用いられる成形方法にはどのようなものがありますか?
製造する製品の種類に応じて、ブロー成形、回転成形、圧縮成形、押出成形も広く用いられています。







