
Potrebbe non avere familiarità con HDPE e stampaggio a iniezione. Le parti stampate in HDPE sono comunemente utilizzate nelle applicazioni industriali e lo stampaggio a iniezione può produrre parti di varie forme e dimensioni.
In questo articolo completo, approfondiremo il mondo dello stampaggio a iniezione HDPE, coprendo tutti gli aspetti essenziali che dovresti conoscere.
Inizieremo esplorando le proprietà uniche di HDPE che lo rendono adatto per lo stampaggio a iniezione, compresa la sua alta resistenza, resistenza all’umidità e proprietà termiche. Discuteremo quindi il processo di stampaggio a iniezione stesso, compresi i passaggi chiave coinvolti, come la fusione, l’iniezione e il raffreddamento dell’HDPE.
Che cosa è HDPE?
Il polietilene ad alta densità (HDPE) o polietilene ad alta densità (PEHD) è un polimero termoplastico ampiamente utilizzato che è noto per la sua elevata resistenza alla trazione e l’eccellente resistenza chimica.
Disponibile comunemente in forma di pellet per applicazioni di stampaggio ad iniezione, HDPE offre una gamma versatile di proprietà che lo rendono adatto a prodotti che vanno dai beni di consumo comuni ai sistemi di tubazioni industriali.
Uno dei vantaggi principali del polietilene ad alta densità è la sua durata e tenacità. Con un’elevata resistenza agli urti e alle sollecitazioni, i prodotti HDPE sono in grado di sopportare carichi pesanti e ambienti ad alto stress. Questo lo rende un materiale ideale per applicazioni come contenitori chimici, sistemi di tubi e legname di plastica che richiedono sia resistenza che resistenza chimica.
Perché scegliere HDPE come materiale per iniezione di stampi
Vantaggi dello stampaggio ad iniezione HDPE:
- Conveniente: HDPE è una resina commodity relativamente economica rispetto ad altre materie plastiche, che lo rende una scelta economica per lo stampaggio a iniezione ad alto volume.
- Alto rapporto resistenza-densità: HDPE ha un eccellente rapporto resistenza-densità, fornendo buone proprietà meccaniche pur essendo leggero. Questo lo rende adatto per applicazioni che richiedono tenacità e durata.
- Resistenza chimica: HDPE offre una buona resistenza a molte sostanze chimiche, tra cui acidi, alcoli, basi ed esteri. Questo lo rende adatto per prodotti esposti a sostanze chimiche aggressive.
- Resistenza all’umidità: HDPE ha un’eccellente resistenza all’umidità, che lo rende ideale per prodotti che saranno esposti all’acqua o all’umidità.
- Versatilità: HDPE può essere facilmente colorato, verniciato, stampato o inciso al laser, consentendo una vasta gamma di opzioni di personalizzazione per soddisfare esigenze di progettazione specifiche.
- L’HDPE è un materiale riciclabile, che può aiutare i produttori a raggiungere gli obiettivi di sostenibilità e ridurre l’impatto ambientale.
Tuttavia, la plastica HDPE ha anche alcuni svantaggi, come resistenza alla temperatura limitata o infiammabilità. Se si sta valutando se utilizzare l’HDPE come materiale di stampaggio a iniezione, è importante valutare i requisiti specifici del prodotto e le proprietà dell’HDPE per determinare se è una buona misura.
Il processo di stampaggio ad iniezione di plastica HDPE
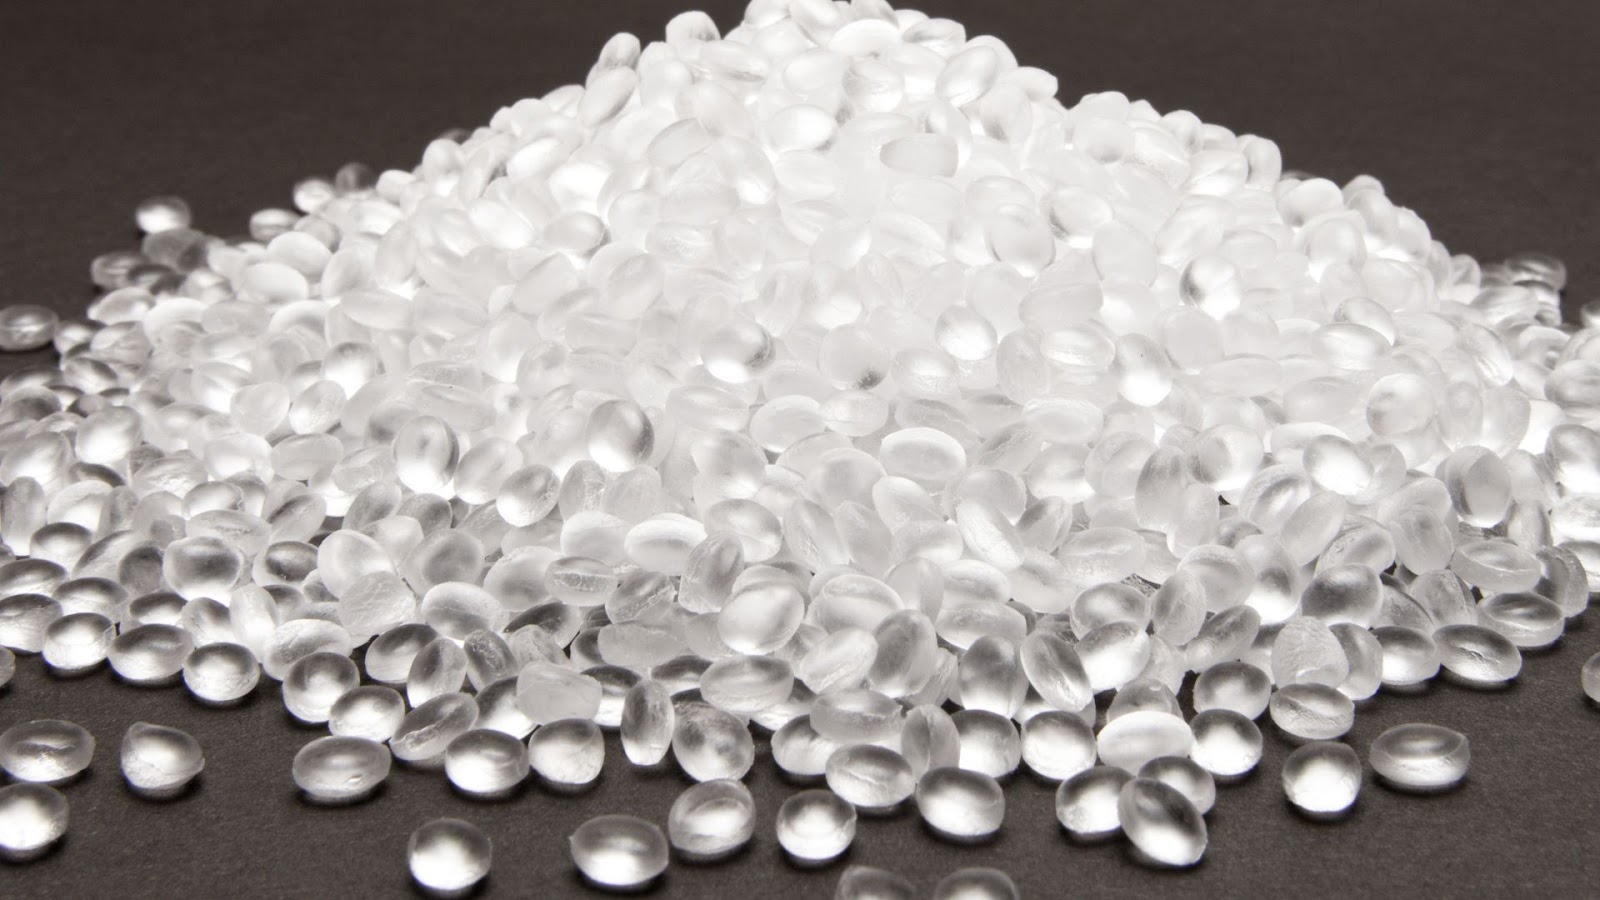
Il processo di stampaggio ad iniezione HDPE comporta diversi passaggi chiave.
In primo luogo, la resina HDPE in forma di pellet viene immessa nel barile della macchina per lo stampaggio a iniezione, dove viene riscaldata e fusa a uno stato modellabile. L’HDPE fuso viene quindi iniettato ad alta pressione in una cavità di stampo, che viene bloccata dalla macchina.
Quando la plastica calda riempie lo stampo, viene sottoposta a forze di taglio elevate che aiutano a mescolare e omogeneizzare il materiale.
Una volta che lo stampo è riempito, l’HDPE si raffredda e solidifica nella forma della cavità dello stampo. Un attento controllo della velocità di raffreddamento è fondamentale per prevenire deformazioni, distorsioni o screpolature della parte.
Dopo un tempo di raffreddamento sufficiente, lo stampo si apre e la parte solidificata viene espulsa. Lo stampo si chiude e il processo si ripete per la parte successiva.
Cose che vale la pena conoscere nel processo di stampaggio ad iniezione HDPE
Diversi fattori importanti devono essere considerati e controllati durante lo stampaggio a iniezione HDPE per garantire parti di alta qualità.
La temperatura di fusione, la pressione di iniezione, la velocità di iniezione, la temperatura della stampo e il tempo di raffreddamento sono parametri chiave del processo che influenzano le proprietà della parte finale. Anche il design dello stampo, incluso lo spessore della parete, il sistema di punto di iniezione e canale di alimentazione e i canali di raffreddamento, è fondamentale.
Rispetto ad altre materie plastiche, l’HDPE ha un coefficiente di dilatazione termica relativamente elevato, che può portare a problemi di restringimento e deformazione se non adeguatamente contabilizzati.
- Temperatura di fusione: L’intervallo di temperatura di fusione raccomandato per HDPE è tipicamente tra 400-535°F (200-280°C). Per i gradi ad alto peso molecolare, si suggerisce un intervallo leggermente più ristretto di 392-482 ° F (200-250 ° C) per ridurre al minimo la degradazione.
- Pressione di iniezione: Le pressioni di iniezione per HDPE in genere vanno da 10.000 a 15.000 psi (70-105 MPa). La pressione richiesta dipende dalla geometria della parte, dallo spessore della parete e dal percorso del flusso. Le parti a parete sottile possono richiedere pressioni fino a 26.000 psi (180 MPa).
- Velocità di iniezione: una velocità di iniezione rapida è generalmente raccomandata per HDPE, in particolare per le parti a parete sottile, per garantire il riempimento completo dello stampo prima che la fusione si raffreddi e si congela.
- Temperatura della stampo: La temperatura della stampo per HDPE varia da 50-95°F (10-35°C) per le parti con spessore della parete superiore a 0,24 in (6 mm) e fino a 175°F (80°C) per le parti più sottili sotto 0,24 in (6 mm). Le temperature dello stampo più elevate forniscono una finitura superficiale più lucida ma aumentano il tempo di raffreddamento. La temperatura dello stampo dovrebbe essere uniforme per ridurre al minimo il restringimento del raffreddamento differenziale e la deformazione.
- Tempo di raffreddamento: Il tempo di raffreddamento è la parte più lunga del ciclo di stampaggio a iniezione per HDPE, spesso 80-85% del tempo totale del ciclo. I tempi di raffreddamento tipici variano da 10 secondi per parti spesse di 0,08 in (2 mm) a oltre 30 secondi per parti spesse di 0,16 in (4 mm). L’espulsione prematura può causare deformazioni e distorsioni.
- Coefficiente di espansione termica: HDPE ha un coefficiente relativamente elevato di espansione termica lineare (CLTE) rispetto ad altre materie plastiche, in genere circa 6-8 x 10⁻⁵ in / in / ° F (10-14 x 10-5 cm / cm / ° C). Ciò significa che le parti in HDPE hanno un elevato restringimento dello stampo, in genere 1,5-4%, a seconda del grado e delle condizioni di elaborazione.
Le applicazioni dei prodotti HDPE
- Imballaggio e contenitori
- Contenitori per alimenti e bevande, come brocche di latte, bottiglie di shampoo e rivestimenti per scatole di cereali
- Contenitori chimici per prodotti per la pulizia, detergenti e prodotti chimici industriali
- Imballaggio cosmetico e per la cura personale, come lavaggio del viso, lozione e bottiglie di medicinali
- Tubi e sistemi di tubazioni
- Tubi per acqua e gas per uso residenziale, commerciale e industriale
- Applicazioni di tubazioni sotterranee e fuori terra
- Sostituzione per tubi in calcestruzzo e acciaio in vari settori
- Costruzione e infrastrutture
- Tubi in HDPE per reti idriche, fognature e linee di acqua potabile
- Legno di plastica come sostituto del legno tradizionale in decking e passerelle
- Agricoltura
- Tubi di irrigazione, tubi del pozzo del tubo e sistemi di irrigazione a goccia
- Sistemi di irrorazione antiparassitari
- Coperture delle serre, gallerie pedonali e film di pacciamatura
- Applicazioni mediche e sanitarie
- Prodotti medici come cerotti, dispositivi di protezione individuale e pellicole di imballaggio
- L’HDPE alimentare è sicuro per il contatto diretto con alimenti e bevande
- Beni di consumo e prodotti per la casa
- Giocattoli, utensili, secchi e utensili da cucina
- Contenitori di rifiuti, scatole di ghiaccio e articoli per la casa
- Applicazioni industriali
- Apparecchiature di lavorazione e componenti di macchinari
- Fodere resistenti alla corrosione per serbatoi e contenitori
- Tubi flessibili in HDPE per liquami, effluenti e trasporto di sostanze chimiche in vari settori
- Applicazioni marine ed esterne
- Componenti della barca, attrezzature per piscine e ponti marittimi
- Mobili per esterni resistenti ai raggi UV e attrezzature per parchi giochi
- Elettricità ed Elettronica
- Isolamento di fili e cavi mediante copolimeri in polietilene o PE reticolati
In sintesi, le proprietà uniche di HDPE lo rendono un materiale versatile adatto a una vasta gamma di applicazioni, che vanno dai prodotti di consumo di tutti i giorni agli usi industriali specializzati. La sua durata, resistenza chimica e resistenza all’umidità, combinata con la sua economicità e riciclabilità, hanno reso l’HDPE una scelta popolare in più settori.
Domande frequenti
Quali macchine per stampaggio ad iniezione HDPE sono consigliate per le piccole imprese?
Per le piccole imprese, sono consigliate macchine per lo stampaggio a iniezione da banco o su piccola scala che offrono un controllo di precisione della temperatura e della pressione. Cerca macchine di produttori affidabili che si rivolgono alla produzione su piccola scala e offrono supporto post-vendita.
Qual è la differenza tra HDPE e LDPE?
Mentre HDPE e LDPE sono tipi di polietilene con proprietà simili, HDPE ha una struttura più lineare, maggiore densità, maggiore resistenza e rigidità e una migliore resistenza al calore e chimica. LDPE, d’altra parte, è più flessibile, trasparente e ha un punto di fusione più basso, rendendolo adatto per applicazioni che richiedono queste proprietà.
Quali altri metodi di stampaggio sono comunemente utilizzati per produrre HDPE oltre allo stampaggio a iniezione?
Lo stampaggio a soffiaggio, lo stampaggio rotazionale, lo stampaggio a compressione e l’estrusione sono anche ampiamente utilizzati a seconda del tipo di prodotto in produzione.







