
Vous ne connaissez peut-être pas encore le PEHD et le moulage par injection. Les pièces moulées en PEHD sont courantes dans les applications industrielles, et le moulage par injection permet de produire des pièces de formes et de dimensions variées.
Cet article complet vous présente les principaux aspects du moulage par injection du PEHD.
Nous commencerons par examiner les propriétés particulières du PEHD qui le rendent adapté au moulage par injection, notamment sa résistance mécanique, sa résistance à l’humidité et ses propriétés thermiques. Nous aborderons ensuite le procédé de moulage par injection et ses étapes clés : fusion, injection et refroidissement du PEHD.
Qu’est-ce que le PEHD ?
Le polyéthylène haute densité (PEHD ou HDPE) est un polymère thermoplastique très utilisé, réputé pour sa résistance élevée à la traction et son excellente résistance chimique.
Couramment disponible sous forme de granulés pour le moulage par injection, le PEHD présente des propriétés variées qui le rendent adapté à une vaste gamme de produits, des biens de consommation courante aux systèmes de canalisations industrielles.
La durabilité et la robustesse comptent parmi les principaux atouts du polyéthylène haute densité. Grâce à sa résistance élevée aux chocs et à la fissuration sous contrainte, les produits en PEHD supportent de lourdes charges et des environnements fortement sollicités. Il convient ainsi aux contenants pour produits chimiques, aux canalisations et au bois plastique, qui nécessitent à la fois résistance mécanique et résistance chimique.
Pourquoi choisir le PEHD comme matériau pour le moulage par injection ?
Avantages du moulage par injection du PEHD :
- Économique : le PEHD est une résine de grande diffusion relativement peu coûteuse par rapport à d’autres plastiques, ce qui en fait un choix économique pour le moulage par injection en grande série.
- Rapport résistance/densité élevé : le PEHD offre d’excellentes propriétés mécaniques tout en restant léger. Il convient ainsi aux applications exigeant robustesse et durabilité.
- Résistance chimique : le PEHD résiste bien à de nombreux produits chimiques, notamment aux acides, aux alcools, aux bases et aux esters. Il convient donc aux produits exposés à des produits chimiques agressifs.
- Résistance à l’humidité : le PEHD résiste remarquablement à l’humidité et convient aux produits exposés à l’eau ou à un environnement humide.
- Polyvalence : le PEHD peut facilement être coloré, peint, imprimé ou gravé au laser, ce qui offre de nombreuses possibilités de personnalisation selon les exigences de conception.
- Recyclabilité : le PEHD est recyclable, ce qui peut aider les fabricants à atteindre leurs objectifs de durabilité et à réduire leur impact environnemental.
Le plastique PEHD présente toutefois certains inconvénients, comme une résistance limitée à la température ou son inflammabilité. Si vous envisagez d’utiliser le PEHD pour le moulage par injection, évaluez les exigences propres à votre produit et les propriétés du matériau afin de vérifier qu’il convient à l’application.
Procédé de moulage par injection du PEHD
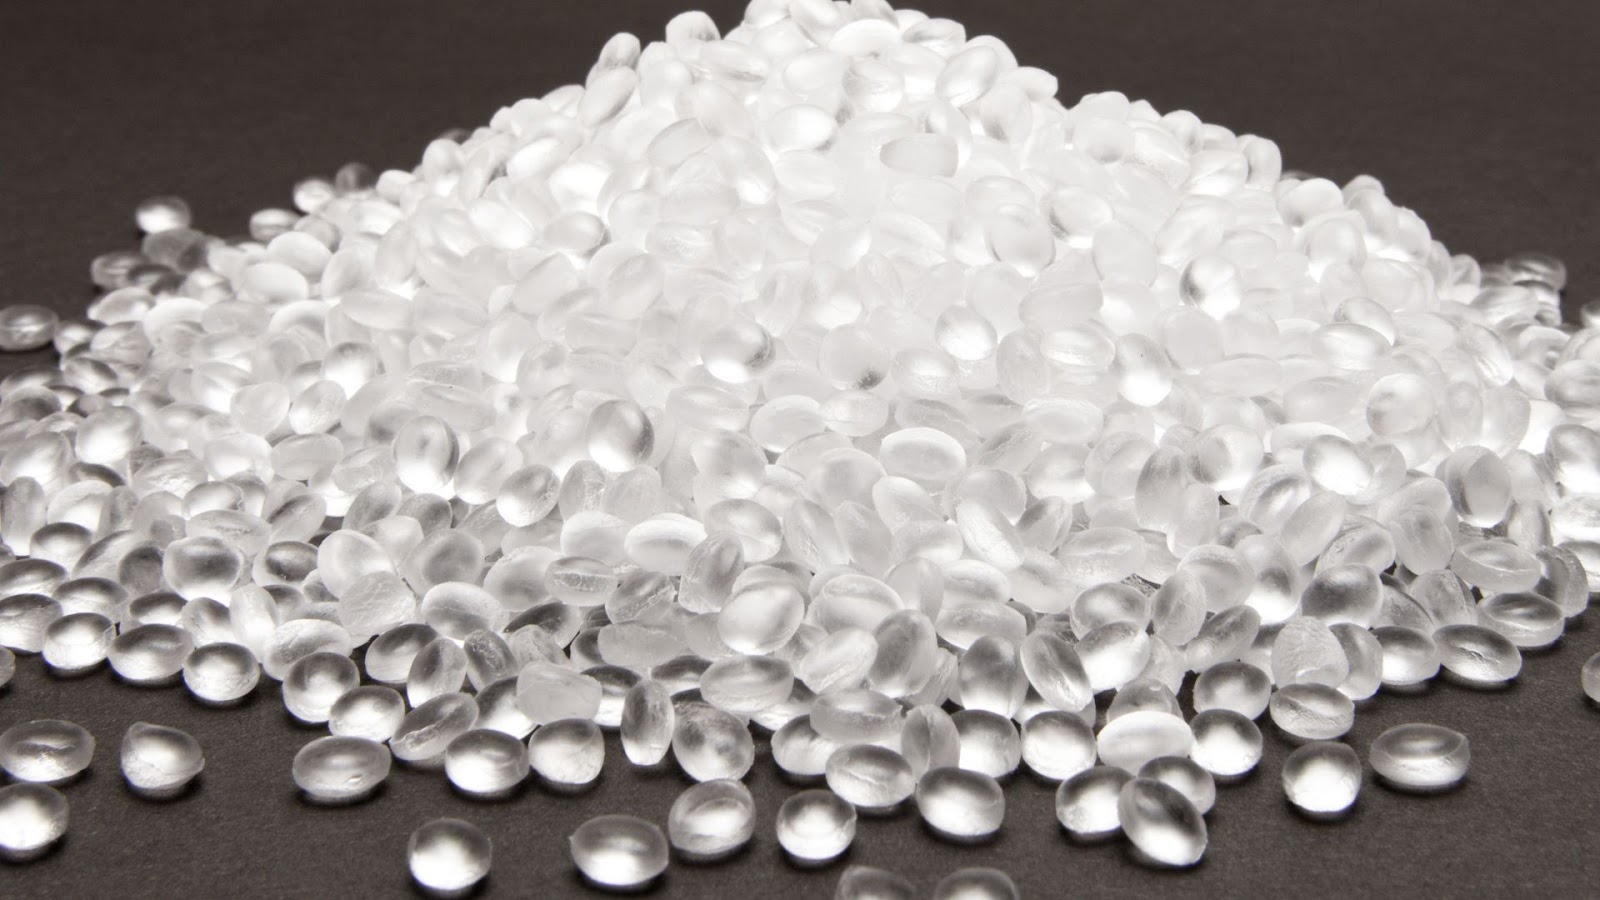
Le moulage par injection du PEHD comprend plusieurs étapes clés.
La résine PEHD sous forme de granulés est d’abord introduite dans le fourreau de la presse à injection, où elle est chauffée et fondue jusqu’à obtenir un état transformable. Le PEHD fondu est ensuite injecté sous haute pression dans l’empreinte, maintenue fermée par la presse.
Lorsque le plastique chaud remplit le moule, il est soumis à des forces de cisaillement élevées qui contribuent à mélanger et homogénéiser la matière.
Une fois l’empreinte remplie, le PEHD refroidit et se solidifie en prenant sa forme. Il est essentiel de contrôler soigneusement la vitesse de refroidissement pour éviter le gauchissement, la déformation ou la fissuration de la pièce.
Après un refroidissement suffisant, le moule s’ouvre et la pièce solidifiée est éjectée. Le moule se referme ensuite et le cycle recommence pour la pièce suivante.
Points à connaître sur le moulage par injection du PEHD
Pour garantir des pièces de haute qualité, plusieurs facteurs importants doivent être pris en compte et contrôlés pendant le moulage par injection du PEHD.
La température de fusion, la pression et la vitesse d’injection, la température du moule et le temps de refroidissement sont des paramètres essentiels qui influent sur les propriétés finales de la pièce. La conception du moule compte également, notamment l’épaisseur des parois, le système de seuils et de canaux ainsi que les circuits de refroidissement.
Par rapport à d’autres plastiques, le PEHD possède un coefficient de dilatation thermique relativement élevé, susceptible d’entraîner du retrait et du gauchissement si ce facteur n’est pas pris en compte.
- Température de fusion : la plage recommandée pour le PEHD se situe généralement entre 400-535°F (200-280°C). Pour les qualités à masse moléculaire élevée, une plage légèrement plus étroite de 392-482°F (200-250°C) est suggérée pour limiter la dégradation.
- Pression d’injection : pour le PEHD, elle se situe généralement entre 10,000-15,000 psi (70-105 MPa). La pression requise dépend de la géométrie de la pièce, de l’épaisseur des parois et du trajet d’écoulement. Les pièces à parois minces peuvent nécessiter jusqu’à 26,000 psi (180 MPa).
- Vitesse d’injection : une vitesse d’injection élevée est généralement recommandée pour le PEHD, en particulier pour les pièces à parois minces, afin de remplir complètement le moule avant que la matière fondue ne refroidisse et ne se fige.
- Température du moule : pour le PEHD, la température du moule varie de 50-95°F (10-35°C) pour les pièces dont les parois dépassent 0.24 in (6 mm) ; elle peut atteindre 175°F (80°C) pour les pièces plus minces, de moins de 0.24 in (6 mm). Une température plus élevée donne une surface plus brillante, mais prolonge le refroidissement. La température du moule doit être uniforme afin de limiter le retrait différentiel dû au refroidissement et le gauchissement.
- Temps de refroidissement : pour le PEHD, le refroidissement constitue souvent la phase la plus longue du cycle de moulage par injection, soit 80-85% du cycle total. Les temps typiques vont de 10 secondes pour des pièces de 0.08 in (2 mm) d’épaisseur à plus de 30 secondes pour des pièces de 0.16 in (4 mm). Une éjection prématurée peut provoquer un gauchissement et une déformation.
- Coefficient de dilatation thermique : par rapport à d’autres plastiques, le PEHD possède un coefficient de dilatation thermique linéaire (CLTE) relativement élevé, généralement d’environ 6-8 x 10^-5 in/in/°F (10-14 x 10^-5 cm/cm/°C). Le retrait au moulage des pièces en PEHD est donc important, généralement de 1.5-4%, selon la qualité de la résine et les conditions de transformation.
Applications des produits en PEHD
- Emballages et contenants
- Contenants pour aliments et boissons, comme les bouteilles de lait et de shampoing et les doublures de boîtes de céréales
- Contenants pour produits de nettoyage, détergents et produits chimiques industriels
- Emballages de cosmétiques et de produits de soin, comme les flacons de nettoyant pour le visage, de lotion et de médicaments
- Tuyaux et systèmes de canalisation
- Canalisations d’eau et de gaz à usage résidentiel, commercial et industriel
- Canalisations souterraines et hors sol
- Remplacement des conduites en béton et en acier dans différents secteurs
- Construction et infrastructures
- Conduites en PEHD pour les réseaux d’eau principaux, les égouts et l’eau potable
- Bois plastique utilisé à la place du bois traditionnel pour les terrasses et les promenades
- Agriculture
- Conduites d’irrigation, tuyaux de puits tubulaires et systèmes d’irrigation goutte à goutte
- Systèmes de pulvérisation de pesticides
- Couvertures de serres, tunnels accessibles et films de paillage
- Santé et applications médicales
- Produits médicaux tels que les pansements, les équipements de protection individuelle et les films d’emballage
- Le PEHD de qualité alimentaire peut être en contact direct avec les aliments et les boissons en toute sécurité
- Biens de consommation et produits ménagers
- Jouets, ustensiles, seaux et articles de cuisine
- Poubelles, glacières et articles ménagers
- Applications industrielles
- Équipements de transformation et composants de machines
- Revêtements anticorrosion pour réservoirs et contenants
- Tuyaux flexibles en PEHD pour les boues, les effluents et le transport de produits chimiques dans différents secteurs
- Applications marines et extérieures
- Composants de bateaux, équipements de piscine et platelages marins
- Mobilier extérieur et équipements de jeux résistants aux UV
- Électricité et électronique
- Isolation de fils et de câbles à l’aide de polyéthylène réticulé ou de copolymères de PE
En résumé, les propriétés uniques du PEHD en font un matériau polyvalent adapté à de nombreuses applications, des produits de consommation courante aux usages industriels spécialisés. Sa durabilité, sa résistance chimique et à l’humidité, ainsi que son coût compétitif et sa recyclabilité, expliquent sa popularité dans de nombreux secteurs.
Foire aux questions
Quelles presses à injection de PEHD conviennent aux petites entreprises ?
Pour les petites entreprises, il est recommandé d’utiliser des presses à injection de table ou de petite capacité permettant un contrôle précis de la température et de la pression. Recherchez des machines de fabricants réputés, adaptées aux petites séries et offrant un service après-vente.
What is the difference between HDPE and LDPE?
Bien que le PEHD et le PEBD soient deux types de polyéthylène aux propriétés similaires, le PEHD présente une structure plus linéaire, une densité plus élevée, une meilleure résistance et rigidité, ainsi qu’une meilleure résistance à la chaleur et aux produits chimiques. Le PEBD, en revanche, est plus souple et plus transparent, et son point de fusion est plus bas, ce qui le rend adapté aux applications qui requièrent ces caractéristiques.
Quelles autres méthodes de moulage sont couramment utilisées pour produire du PEHD, en dehors du moulage par injection ?
Le moulage par soufflage, le moulage par rotation, le moulage par compression et l’extrusion sont également largement utilisés, selon le type de produit fabriqué.







