
Vielleicht kennen Sie HDPE und das Spritzgießen noch nicht. Formteile aus HDPE werden häufig industriell eingesetzt, und beim Spritzgießen lassen sich Teile in unterschiedlichen Formen und Größen herstellen.
Dieser umfassende Artikel behandelt alle wichtigen Aspekte des HDPE-Spritzgießens.
Zunächst betrachten wir die besonderen Eigenschaften von HDPE, die es für das Spritzgießen geeignet machen, darunter hohe Festigkeit, Feuchtigkeitsbeständigkeit und thermische Eigenschaften. Danach erläutern wir den Spritzgießprozess und seine wichtigsten Schritte: HDPE schmelzen, einspritzen und abkühlen.
Was ist HDPE?
Polyethylen hoher Dichte (HDPE), auch PE-HD genannt, ist ein weit verbreitetes thermoplastisches Polymer, das für seine hohe Zugfestigkeit und ausgezeichnete Chemikalienbeständigkeit bekannt ist.
HDPE wird für Spritzgießanwendungen häufig als Granulat angeboten. Seine vielseitigen Eigenschaften machen es für zahlreiche Produkte geeignet, von alltäglichen Konsumgütern bis hin zu industriellen Rohrleitungssystemen.
Zu den wichtigsten Vorteilen von Polyethylen hoher Dichte zählen Haltbarkeit und Zähigkeit. Dank seiner hohen Schlagzähigkeit und Beständigkeit gegen Spannungsrisse halten HDPE-Produkte hohen Belastungen und Umgebungen mit starker Beanspruchung stand. Dadurch eignet sich das Material für Chemikalienbehälter, Rohrleitungssysteme und Kunststoffholz, bei denen sowohl Festigkeit als auch Chemikalienbeständigkeit gefordert sind.
Warum HDPE als Spritzgießmaterial wählen?
Vorteile des HDPE-Spritzgießens:
- Kostengünstig: HDPE ist im Vergleich zu anderen Kunststoffen ein relativ preiswertes Standardharz und damit eine wirtschaftliche Wahl für das Spritzgießen in großen Stückzahlen.
- Hohe Festigkeit bei geringer Dichte: HDPE bietet ein ausgezeichnetes Verhältnis von Festigkeit zu Dichte. Es weist gute mechanische Eigenschaften auf und ist zugleich leicht. Daher eignet es sich für Anwendungen, bei denen Zähigkeit und Haltbarkeit gefragt sind.
- Chemikalienbeständigkeit: HDPE ist gegen viele Chemikalien beständig, darunter Säuren, Alkohole, Basen und Ester. Dadurch eignet es sich für Produkte, die aggressiven Chemikalien ausgesetzt sind.
- Feuchtigkeitsbeständigkeit: HDPE ist ausgezeichnet feuchtigkeitsbeständig und damit ideal für Produkte, die Wasser oder hoher Luftfeuchtigkeit ausgesetzt sind.
- Vielseitigkeit: HDPE lässt sich leicht einfärben, lackieren, bedrucken oder lasergravieren. So sind zahlreiche kundenspezifische Anpassungen möglich.
- Recyclingfähigkeit: HDPE ist recycelbar und kann Herstellern helfen, Nachhaltigkeitsziele zu erreichen und die Umweltbelastung zu verringern.
HDPE-Kunststoff hat jedoch auch Nachteile, etwa eine begrenzte Temperaturbeständigkeit oder Entflammbarkeit. Wenn Sie HDPE als Spritzgießmaterial in Betracht ziehen, sollten Sie die konkreten Anforderungen Ihres Produkts und die Materialeigenschaften sorgfältig prüfen.
So läuft das Spritzgießen von HDPE ab
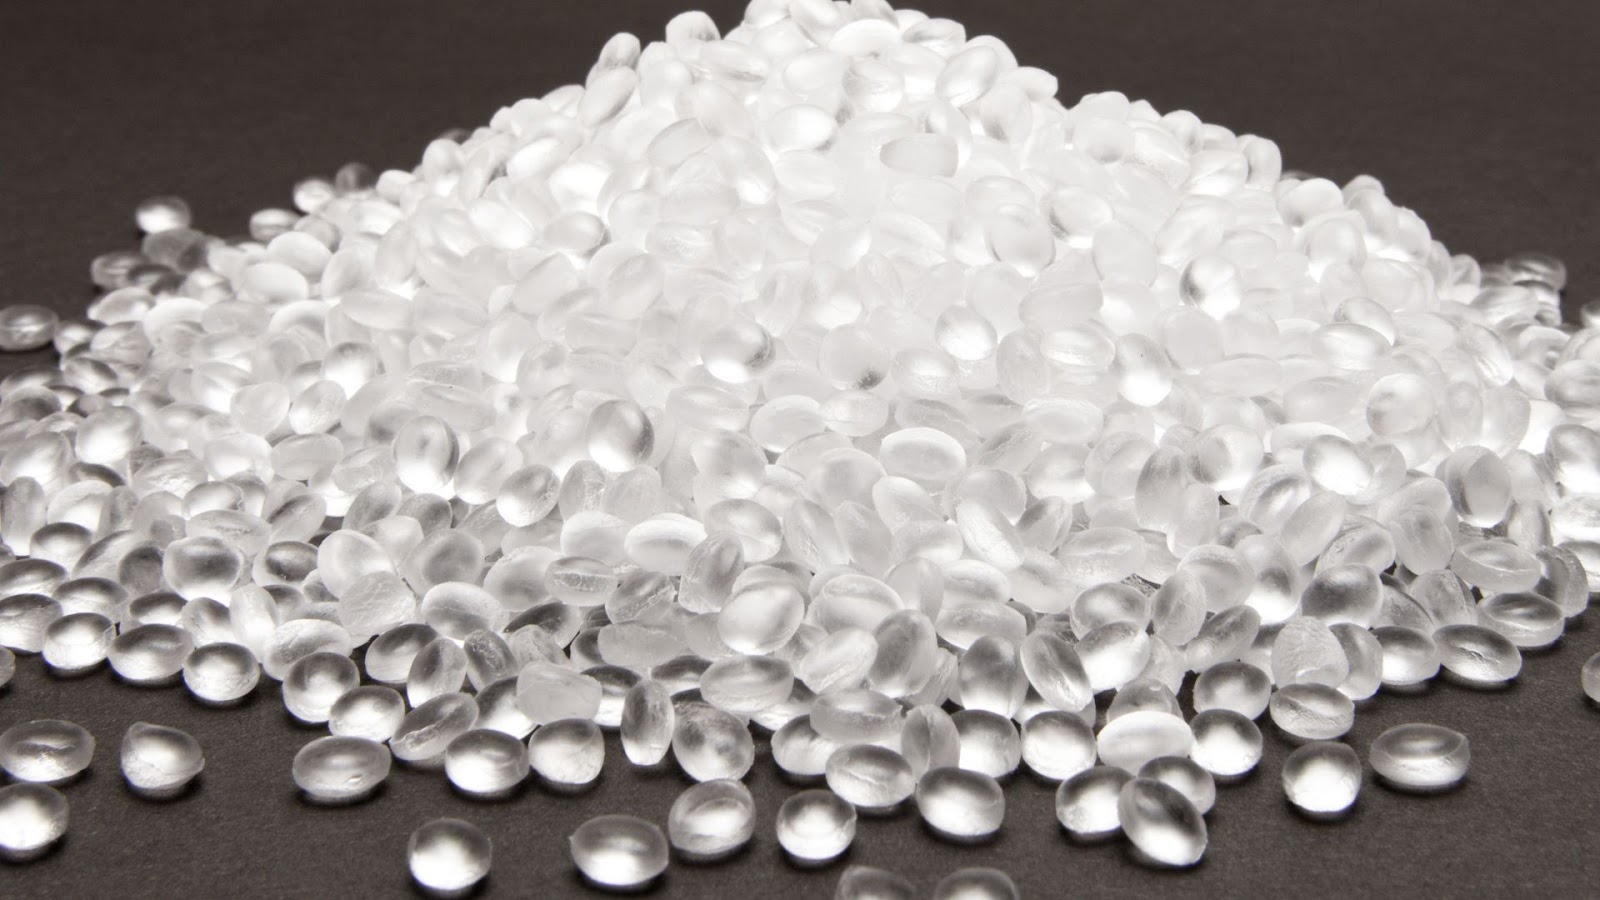
Das HDPE-Spritzgießen umfasst mehrere wichtige Schritte.
Zunächst wird HDPE-Granulat in den Zylinder der Spritzgießmaschine gefüllt und dort bis zu einem formbaren Zustand erhitzt und geschmolzen. Anschließend wird das geschmolzene HDPE unter hohem Druck in eine Formkavität eingespritzt, die von der Maschine geschlossen gehalten wird.
Beim Füllen der Form ist der heiße Kunststoff hohen Scherkräften ausgesetzt, die das Material mischen und homogenisieren.
Sobald die Form gefüllt ist, kühlt das HDPE ab und erstarrt in der Gestalt der Formkavität. Eine sorgfältige Kontrolle der Abkühlgeschwindigkeit ist entscheidend, um Verzug, Verformungen und Risse am Bauteil zu verhindern.
Nach ausreichender Abkühlzeit öffnet sich die Form, und das erstarrte Teil wird ausgeworfen. Danach schließt sich die Form, und der nächste Zyklus beginnt.
Wichtige Aspekte beim HDPE-Spritzgießen
Beim HDPE-Spritzgießen müssen mehrere wichtige Faktoren berücksichtigt und kontrolliert werden, um eine hohe Teilequalität sicherzustellen.
Schmelztemperatur, Einspritzdruck, Einspritzgeschwindigkeit, Formtemperatur und Kühlzeit sind entscheidende Prozessparameter, die die Eigenschaften des fertigen Teils beeinflussen. Auch die Formkonstruktion – einschließlich Wandstärke, Anschnitt- und Kanalsystem sowie Kühlkanälen – ist entscheidend.
Im Vergleich zu anderen Kunststoffen hat HDPE einen relativ hohen Wärmeausdehnungskoeffizienten. Wird dies nicht berücksichtigt, können Schrumpfungs- und Verzugprobleme auftreten.
- Schmelztemperatur: Der empfohlene Schmelztemperaturbereich für HDPE liegt üblicherweise zwischen 400 und 535 °F (200–280 °C). Für Typen mit hohem Molekulargewicht wird ein etwas engerer Bereich von 392–482 °F (200–250 °C) empfohlen, um den Abbau zu minimieren.
- Einspritzdruck: Der Einspritzdruck für HDPE liegt üblicherweise zwischen 10.000 und 15.000 psi (70–105 MPa). Der erforderliche Druck hängt von Bauteilgeometrie, Wandstärke und Fließweg ab. Bei dünnwandigen Teilen kann ein Druck von bis zu 26.000 psi (180 MPa) nötig sein.
- Einspritzgeschwindigkeit: Für HDPE wird generell eine hohe Einspritzgeschwindigkeit empfohlen, besonders bei dünnwandigen Teilen. So wird die Form vollständig gefüllt, bevor die Schmelze abkühlt und erstarrt.
- Formtemperatur: Bei HDPE liegt die Formtemperatur für Teile mit einer Wandstärke von mehr als 0,24 in (6 mm) zwischen 50 und 95 °F (10–35 °C) und kann bei dünneren Teilen unter 0,24 in (6 mm) bis zu 175 °F (80 °C) betragen. Höhere Formtemperaturen sorgen für ein glänzenderes Oberflächenfinish, verlängern jedoch die Kühlzeit. Die Formtemperatur sollte gleichmäßig sein, um unterschiedliche Abkühlschrumpfung und Verzug zu minimieren.
- Kühlzeit: Beim HDPE-Spritzgießen macht die Kühlzeit den längsten Teil des Zyklus aus und beträgt häufig 80–85 % der gesamten Zykluszeit. Typische Kühlzeiten reichen von 10 Sekunden bei 0,08 in (2 mm) dicken Teilen bis zu mehr als 30 Sekunden bei 0,16 in (4 mm) dicken Teilen. Zu frühes Auswerfen kann Verzug und Verformungen verursachen.
- Wärmeausdehnungskoeffizient: HDPE hat im Vergleich zu anderen Kunststoffen einen relativ hohen linearen Wärmeausdehnungskoeffizienten (CLTE), üblicherweise etwa 6–8 × 10^-5 in/in/°F (10–14 × 10^-5 cm/cm/°C). Dadurch weisen HDPE-Teile eine hohe Formschwindung auf, typischerweise 1,5–4 %, abhängig von Typ und Verarbeitungsbedingungen.
Anwendungsbereiche von HDPE-Produkten
- Verpackungen und Behälter
- Lebensmittel- und Getränkebehälter, etwa Milchkanister, Shampooflaschen und Innenbeschichtungen von Müsliverpackungen
- Chemikalienbehälter für Reinigungsmittel, Waschmittel und Industriechemikalien
- Verpackungen für Kosmetik- und Körperpflegeprodukte, etwa Gesichtsreiniger, Lotionen und Medikamentenflaschen
- Rohre und Rohrleitungssysteme
- Wasser- und Gasleitungen für Wohngebäude, Gewerbe und Industrie
- Unter- und oberirdische Rohrleitungsanwendungen
- Ersatz für Beton- und Stahlrohre in verschiedenen Branchen
- Bau und Infrastruktur
- HDPE-Rohre für Hauptwasserleitungen, Abwasserkanäle und Trinkwasserleitungen
- Kunststoffholz als Ersatz für herkömmliches Holz bei Terrassenbelägen und Promenaden
- Landwirtschaft
- Bewässerungsrohre, Tiefbrunnenrohre und Tropfbewässerungssysteme
- Pestizidsprühsysteme
- Gewächshausabdeckungen, begehbare Folientunnel und Mulchfolien
- Gesundheitswesen und medizinische Anwendungen
- Medizinprodukte wie Pflaster, persönliche Schutzausrüstung und Verpackungsfolien
- HDPE in Lebensmittelqualität ist für den direkten Kontakt mit Lebensmitteln und Getränken geeignet.
- Konsumgüter und Haushaltsprodukte
- Spielzeug, Gebrauchsgegenstände, Eimer und Küchenutensilien
- Müllbehälter, Kühlboxen und Haushaltswaren
- Industrielle Anwendungen
- Verarbeitungsanlagen und Maschinenkomponenten
- Korrosionsbeständige Auskleidungen für Tanks und Behälter
- Flexible HDPE-Rohre für Schlämme, Abwässer und den Transport von Chemikalien in verschiedenen Branchen
- Marine und Außenbereich
- Bootskomponenten, Poolausstattung und Bootsstege
- UV-beständige Gartenmöbel und Spielplatzgeräte
- Elektrotechnik und Elektronik
- Kabel- und Leitungsisolierung aus vernetztem Polyethylen oder PE-Copolymeren
Die besonderen Eigenschaften von HDPE machen es zu einem vielseitigen Material für ein breites Anwendungsspektrum – von alltäglichen Konsumgütern bis hin zu spezialisierten Industrieprodukten. Haltbarkeit, Chemikalien- und Feuchtigkeitsbeständigkeit sowie Kosteneffizienz und Recyclingfähigkeit haben HDPE branchenübergreifend zu einer beliebten Wahl gemacht.
Häufig gestellte Fragen
Welche HDPE-Spritzgießmaschinen eignen sich für kleine Unternehmen?
Für kleine Unternehmen empfehlen sich Tisch- oder Kompakt-Spritzgießmaschinen mit präziser Temperatur- und Druckregelung. Achten Sie auf renommierte Hersteller, die Anlagen für die Kleinserienfertigung anbieten und Kundendienst leisten.
Was ist der Unterschied zwischen HDPE und LDPE?
HDPE und LDPE sind Polyethylenarten mit ähnlichen Eigenschaften. HDPE hat jedoch eine linearere Struktur, eine höhere Dichte, mehr Festigkeit und Steifigkeit sowie eine bessere Wärme- und Chemikalienbeständigkeit. LDPE ist dagegen flexibler und transparenter und hat einen niedrigeren Schmelzpunkt. Daher eignet es sich für Anwendungen, bei denen diese Eigenschaften gefragt sind.
Welche anderen Formverfahren werden neben dem Spritzgießen häufig für HDPE eingesetzt?
Je nach herzustellendem Produkt kommen auch Blasformen, Rotationsformen, Pressformen und Extrusion häufig zum Einsatz.







