
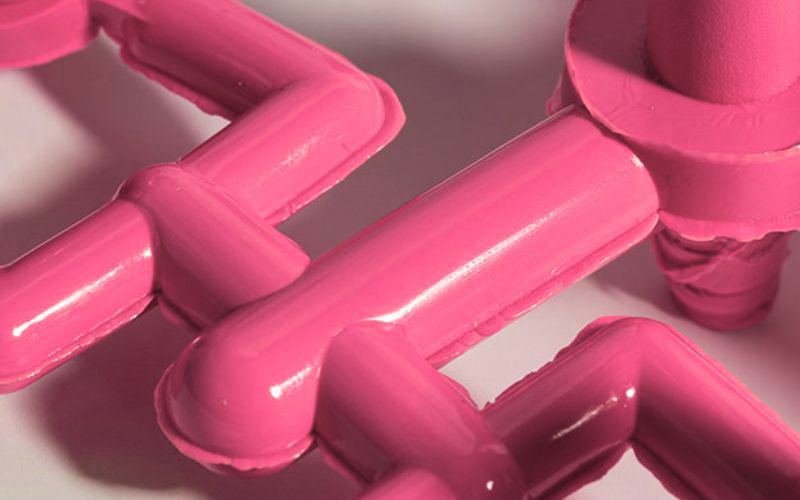
Grat ist ein häufiger Fehler in der Kunststofffertigung und kann die Produktionseffizienz erheblich beeinträchtigen. Beim Einspritzen der Kunststoffschmelze in einen Formhohlraum kann überschüssiges Material an den Rändern austreten. Dieser Grat bildet dünne, unerwünschte Materialfahnen am Formteil. Wird er nicht kontrolliert, kann er sich über mehrere Produktionszyklen ansammeln, Formentlüftungen verstopfen und Fehler an den Endprodukten verursachen. Durch optimierte Anschnittpositionen, Angusssysteme und Einspritzparameter lässt sich die Gratbildung minimieren. So können Hersteller die Qualität verbessern und Abfall reduzieren.
Dieser Artikel erklärt, wie Grat entsteht und wie sich das Problem beim Start der Formgebung vermeiden lässt.
Wichtigste Erkenntnisse:
- Grat ist überschüssiger Kunststoff, der beim Spritzgießen aus der Form austritt und dünne Fahnen am Bauteil bildet.
- Grat entsteht häufig durch Spalte an der Trennebene, unzureichende Entlüftung, zu geringe Schließkraft, niedrige Viskosität, Überpackung oder hohen Einspritzdruck.
- Grat verursacht zusätzliche Nachbearbeitung, Ausschuss, Formschäden und Bauteilfehler und beeinträchtigt dadurch die Effizienz.
- Lösungen umfassen die Optimierung von Anschnittposition, Angusssystem und Prozesseinstellungen sowie den Einsatz gratfreier Formen.
- Um Grat zu vermeiden, sind eine geeignete Formgestaltung und Abstützung, ausreichende Schließkraft, passende Prozesseinstellungen und eine wirksame Qualitätskontrolle erforderlich.
- Als Richtwert sollte die Gratdicke unter 0,1 mm bleiben. Dafür sind eine präzise Prozesssteuerung und kontinuierliche Optimierung nötig.
Einführung in die Gratbildung beim Spritzgießen
Wenn Sie sich mit dem Kunststoffspritzgießen befassen, sollten Sie die verschiedenen Fehler kennen, die während der Produktion auftreten können. Ein häufiges Problem ist die sogenannte Gratbildung beim Spritzgießen. Dabei tritt überschüssiger Kunststoff aus dem Formhohlraum aus und bildet unerwünschte dünne Fahnen an den Kanten des Spritzgussteils.
Möglicherweise fragen Sie sich, warum das passiert. Gratbildung kann verschiedene Ursachen haben und ist häufig ein Hinweis auf ein Problem im Spritzgießprozess oder in der Formgestaltung. Zu den wichtigsten Ursachen zählen:
- Unzureichende Schließkraft: Reicht der Druck zum Abdichten der Formhälften nicht aus, können Spalte entstehen, durch die Kunststoff austritt.
- Verschleiß oder Beschädigung der Form: Im Laufe der Zeit kann eine Form verschleißen oder beschädigt werden. Dadurch kann sie sich verziehen und Grat entstehen.
- Zu hohe Einspritzgeschwindigkeit oder zu hoher Einspritzdruck: Eine zu hohe Geschwindigkeit oder ein übermäßiger Druck kann Kunststoff durch die Trennebenen drücken.
Auch wenn Grat an Kunststoffteilen zunächst wie ein schwieriges Problem erscheinen mag, ist seine Beherrschung wichtig für einen reibungslosen Produktionsablauf und eine fertigungsgerechte Konstruktion. Schließlich soll das Endprodukt hochwertig aussehen und einwandfrei funktionieren. Grat beeinträchtigt nicht nur die Optik, sondern auch Passung und Montage der fertigen Produkte.
Die Ursachen von Grat zu verstehen und zu beheben, ist entscheidend für die Optimierung Ihres Spritzgießprozesses. So sparen Sie Zeit, reduzieren Materialabfälle und sichern die Produktqualität – wichtige Voraussetzungen für eine erfolgreiche Fertigung.
Aspekte der Konstruktion und Werkzeugauslegung
Bei der Konstruktion für das Spritzgießen müssen Formgestaltung, Materialfluss und fertigungsgerechte Konstruktion sorgfältig berücksichtigt werden, um Fehler wie Grat zu vermeiden.
Formgestaltung und Trennebenen
Eine sorgfältige Formgestaltung ist entscheidend, da Ungenauigkeiten an der Trennebene Grat verursachen können. Richten Sie die Formhälften präzise aus, damit möglichst keine Spalte oder Versätze entstehen. Achten Sie besonders auf:
- Enge Toleranzen: Hohe Genauigkeit verhindert, dass Harz aus der Form austritt.
- Glatte Oberflächen: Die Flächen an der Trennebene sollten glatt sein, damit sich die Form sauber schließen lässt.
Materialfluss und Viskosität
Die Steuerung von Fließverhalten und Viskosität des Formmaterials ist entscheidend. Beachten Sie folgende Punkte:
- Materialeigenschaften: Jedes Material hat eine bestimmte Viskosität, die den Fluss beeinflusst. Wählen Sie ein Material, das zu Ihrer Werkzeugkonstruktion passt.
- Fließanalyse: Eine computergestützte Fließanalyse kann vorhersagen, wie das Material die Form füllt, und dabei helfen, möglichen Grat zu vermeiden.
Fertigungsgerechte Konstruktion (DFM)
Für einen gratfreien Spritzgießprozess müssen Bauteile mit Blick auf ihre Herstellbarkeit konstruiert werden. Achten Sie auf:
- Entformungsschrägen: Geeignete Winkel erleichtern das Entformen und verringern das Gratrisiko.
- Anschnittposition: Sie beeinflusst sowohl die Optik als auch die strukturelle Integrität des Bauteils. Eine geeignete Positionierung ist entscheidend.
Prozessparameter beim Spritzgießen
Beim Spritzgießen ist die präzise Steuerung der Prozessparameter entscheidend für die Qualität des Endprodukts. Temperatur, Druck und Einspritzgeschwindigkeit bestimmen Formfüllung, Festigkeit und Erscheinungsbild des herzustellenden Teils.
Temperaturregelung
Die Temperatursteuerung ist entscheidend, da sie Viskosität und Fließverhalten des Materials in der Form beeinflusst. Zylinder- und Düsentemperatur müssen für das verwendete Material präzise innerhalb des vorgegebenen Bereichs eingestellt werden.
- Zylindertemperatur: Sie wird üblicherweise so gewählt, dass das Material aufschmilzt und gut fließt, ohne sich abzubauen.
- Düsentemperatur: Sie liegt etwas unter der Zylindertemperatur, um vorzeitiges Erstarren und daraus entstehende Fehler zu verhindern.
Einspritzdruck und Schließkraft
Der Einspritzdruck drückt das geschmolzene Material in alle Bereiche der Form. Er muss hoch genug sein, um die Form vollständig zu füllen, darf aber nicht übermäßig sein:
- Formschließdruck: Er muss ausreichen, um die Form gegen die Kraft des eingespritzten Materials geschlossen zu halten und Gratbildung zu verhindern.
| Parameter | Zweck |
|---|---|
| Einspritzdruck | Presst das Material in die Form. |
| Formschließdruck | Hält die Formhälften während des Einspritzens zusammen. |
Im Folgenden werden die jeweiligen Aufgaben der beiden Druckarten erläutert:
- Einspritzdruck: Sorgt für die vollständige Füllung des Formhohlraums und die strukturelle Integrität des Bauteils.
- Formschließdruck: Wirkt der nach außen gerichteten Kraft entgegen und verhindert das Öffnen der Form und daraus entstehende Fehler.
Einspritzgeschwindigkeit und Nachdruckphase
Die Einspritzgeschwindigkeit beeinflusst Gleichmäßigkeit und Qualität des Produkts. Eine passende Geschwindigkeit sorgt für eine gleichmäßige Formfüllung und verringert Fehler. Nach dem Füllen gleicht die Nachdruckphase die Materialschrumpfung während des Abkühlens aus und stellt sicher, dass das Endprodukt die richtigen Abmessungen behält.
| Phase | Auswirkung |
|---|---|
| Einspritzgeschwindigkeit | Bestimmt, wie schnell der Formhohlraum gefüllt wird. |
| Nachdruckphase | Hält nach dem Einspritzen den Druck aufrecht und sichert so die Qualität. |
Wenn Sie diese Parameter verstehen und kontrollieren, beeinflussen Sie die Effizienz Ihres Spritzgießprozesses und die Qualität der gefertigten Teile maßgeblich.
Ursachen und Vermeidung von Grat
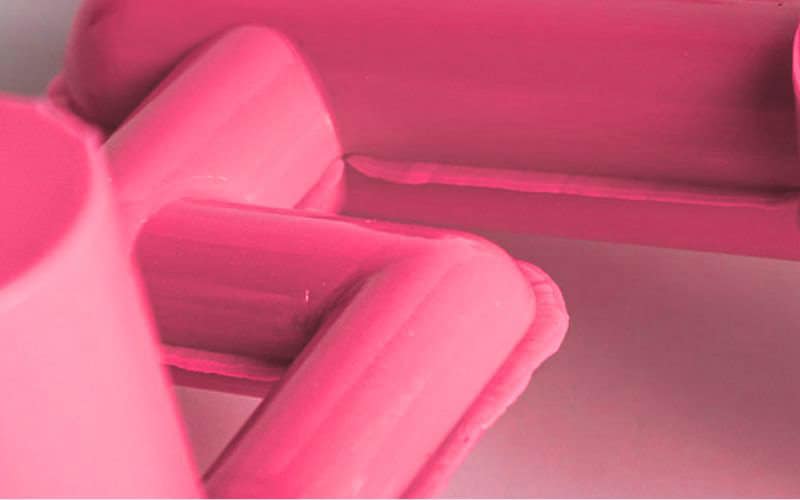
Um Gratbildung beim Spritzgießen wirksam zu vermeiden, müssen zunächst ihre Ursachen verstanden werden. So sichern Sie die Qualität Ihrer Formteile, indem Sie die wichtigsten Problembereiche berücksichtigen.
Häufige Ursachen erkennen
Umweltbedingte Verunreinigungen: Staub und Schmutz können verhindern, dass sich die Form an der Trennebene vollständig schließt, sodass Kunststoffschmelze austritt.
Probleme mit der Form:
- Versatz an der Trennebene: Er entsteht, wenn die beiden Formhälften nicht genau aufeinander ausgerichtet sind.
- Verschleiß an Formkomponenten: Formteile können mit der Zeit verschleißen und dadurch Gratbildung begünstigen.
Ungenauigkeiten in der Form und ein Versatz der Trennebene tragen maßgeblich zur Gratbildung bei. Regelmäßige Wartung und sorgfältiger Umgang mit den Formkomponenten sind entscheidend, um solche Probleme zu vermeiden.
Wirksame Strategien für Entlüftung und Abdichtung
Position und Größe der Entlüftungen:
- Platzieren Sie Entlüftungen am Ende der Fließwege, damit die Luft entweichen kann.
- Achten Sie auf die richtige Größe der Entlüftungen: Sind sie zu klein, funktionieren sie nicht wirksam; sind sie zu groß, kann Kunststoff austreten.
Abdichtungskomponenten:
- Prüfen Sie O-Ringe und Dichtungen regelmäßig auf Verschleiß und Beschädigungen.
- Verwenden Sie geeignete Werkstoffe, die den im Prozess auftretenden Temperaturen und Drücken standhalten.
Eine sachgerechte Entlüftung und Abdichtung sind entscheidend, um den Fluss der Kunststoffschmelze zu kontrollieren. Wenn Luft effizient aus dem Formhohlraum entweichen kann, baut sich weniger Druck auf, der sonst Grat verursachen könnte.
Schließdruck und Schließkraft optimieren
- Formschließdruck: Stellen Sie die Schließkraft so ein, dass die Form während des Einspritzens geschlossen bleibt.
- Schließkraft in Tonnen: Eine höhere Schließkraft kann den Kräften entgegenwirken, die die Formhälften auseinanderdrücken.
Passen Sie Schließdruck und Schließkraft an das Material und die Formgestaltung an. Ein zu geringer Schließdruck kann Grat verursachen, weil die Formhälften der Kraft des einströmenden Materials nicht ausreichend standhalten. Entscheidend ist eine ausgewogene Einstellung: Zu hoher Druck kann die Form beschädigen, zu niedriger Druck zu Fehlern führen.
Möglichkeiten zur Beseitigung von Grat beim Spritzgießen
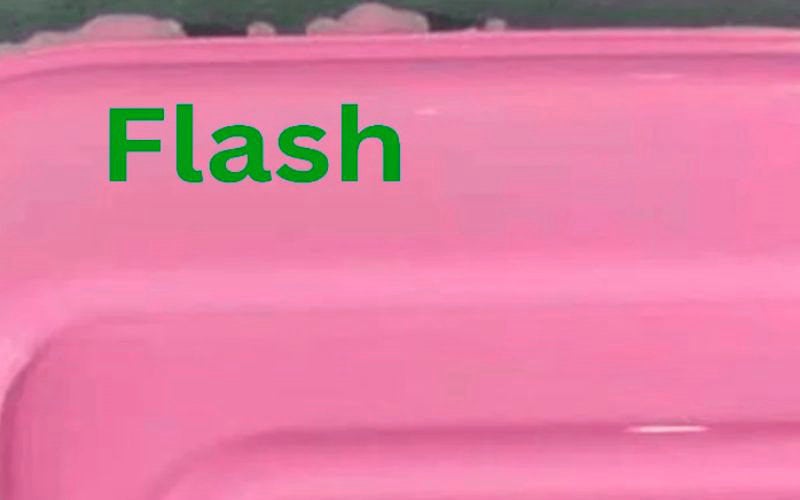
Grat beim Spritzgießen weist häufig auf ein Problem im Prozess hin: Überschüssiges Material tritt aus dem Formhohlraum aus und bildet unerwünschte Fahnen oder Vorsprünge. Mit den folgenden Maßnahmen lässt sich das Problem wirksam verringern:
Konstruktionsänderungen
Anpassungen an der Konstruktion können wesentlich dazu beitragen, Grat zu vermeiden. Optimieren Sie das Design für die Fertigung (DFM), damit sich Ihr Produkt reibungslos und ohne Fehler wie Grat herstellen lässt.
Formwartung
Bei gut gewarteten Formen ist die Wahrscheinlichkeit für Gratbildung geringer. Reinigen Sie die Formen regelmäßig und beheben Sie Schäden oder Verschleiß umgehend. Ein geeigneter Wartungsplan verlängert die Lebensdauer der Form und verbessert die Qualität der Formteile.
Prozessoptimierung
Passen Sie Prozessparameter wie Temperatur und Einspritzgeschwindigkeit an, um Gratbildung zu verringern. Ein zu geringer Schließdruck oder falsch eingestellte Prozessparameter können dazu führen, dass geschmolzenes Material aus der Form austritt.
Schließkraft
Erhöhen Sie die Schließkraft, damit die Formhälften sicher geschlossen bleiben. Das ist entscheidend: Ist die Form nicht richtig geschlossen, kann Kunststoff austreten und Grat bilden.
Materialviskosität
Eine geeignete Materialviskosität ist wichtig. Bei niedrigerer Viskosität fließt das Material leichter aus der Form, wodurch das Risiko der Gratbildung steigt. Sie können die Viskosität über Temperatureinstellungen und Materialauswahl beeinflussen.
Wenn Sie Grat im Spritzgießprozess erkennen und beheben, können Sie Kosten senken und die Qualität des Endprodukts verbessern. Ziehen Sie Fachleute und umfassende Informationsquellen wie den Beitrag „Was verursacht Grat beim Spritzgießen und wie lässt er sich vermeiden?“ zu Rate, um Probleme mit Grat besser zu verstehen und zu lösen.
Fehler und Fehlerbehebung
Beim Spritzgießen ist es wichtig, Fehler umgehend zu beheben, damit die Formen lange halten und die Produktqualität erhalten bleibt. Sehen wir uns häufige Probleme und ihre Lösungen an.
Häufige Spritzgießfehler
Beim Spritzgießen können verschiedene Fehler auftreten, die Oberflächenbeschaffenheit und Produktqualität beeinträchtigen. Besonders problematisch ist Grat, auch als Formgrat bezeichnet. Dabei handelt es sich um überschüssiges Material, das an der Trennebene oder anderen Trennstellen der Form austritt und häufig eine dünne Kunststofffahne am fertigen Produkt bildet. Weitere häufige Fehler sind:
- Verzug: Verformung durch ungleichmäßiges Abkühlen.
- Einfallstellen: Kleine Krater oder Vertiefungen infolge unzureichender Kühlung oder Formfüllung.
- Unvollständige Formfüllung: Unvollständige Teile aufgrund einer zu geringen Einspritzmenge.
Diese Fehler frühzeitig im Fertigungsprozess zu erkennen, ist entscheidend für eine gleichbleibend hohe Produktqualität.
Gratbildung beheben
Bei der Fehlersuche zur Gratbildung helfen die folgenden konkreten Schritte:
- Form prüfen: Kontrollieren Sie die Form auf Schäden oder Fremdkörper, die ein vollständiges Schließen verhindern könnten.
- Zustand der Trennebene: Stellen Sie sicher, dass die Trennebene ohne Versatz passgenau schließt.
- Formschließdruck: Passen Sie den Schließdruck an. Bei zu niedrigem Druck kann Grat entstehen.
- Material und Prozess: Prüfen Sie, ob die Materialviskosität geeignet ist, und optimieren Sie Einspritzdruck und -geschwindigkeit.
Bei Verunreinigungen wie Staub oder Schmutz kann eine gründliche Reinigung der Form das Problem lösen. Grat lässt sich beispielsweise durch manuelles Beschneiden oder chemische Verfahren entfernen; Vorbeugung ist jedoch immer vorzuziehen. Eine konsequente und sorgfältige Fehlersuche spart Zeit und kann Fehler deutlich reduzieren.
Nachbearbeitung und Qualitätskontrolle
Spritzgussteile sind nach dem Entformen nicht immer sofort für Kunden bereit. Häufig ist eine Nachbearbeitung erforderlich, um überschüssiges Material zu entfernen und die Einhaltung der Qualitätsstandards sicherzustellen. In den folgenden Abschnitten erfahren Sie mehr über Verfahren zur Gratentfernung und Qualitätssicherung.
Verfahren und Anlagen zur Gratentfernung
Die Gratentfernung ist ein wichtiger Schritt der Nachbearbeitung. Dabei wird unerwünschter Grat von Spritzgussteilen entfernt. Hier ein kurzer Überblick über gängige Verfahren:
- Manuelle Gratentfernung: Für einfache Arbeiten können Scheren oder Messer verwendet werden. Das Verfahren ist unkompliziert und kostengünstig, erfordert jedoch Präzision und kann arbeitsintensiv sein.
- Kryogene Gratentfernung: Die Teile werden mit flüssigem Stickstoff abgekühlt, wodurch der Grat spröde wird und sich leicht entfernen lässt. Das Verfahren eignet sich für komplexe Teile und Polycarbonat.
Welche Anlagen geeignet sind, hängt von der Geometrie der Bauteile, dem Werkstoff und den Anforderungen an die Oberflächenqualität ab.
Qualitätssicherung für Spritzgussteile
Qualitätssicherung ist wichtig, um die Funktionalität und Optik Ihrer Bauteile sicherzustellen:
- Sichtprüfung: Prüfen Sie die Oberfläche gründlich auf Fehler und Unregelmäßigkeiten.
- Maßprüfung: Verwenden Sie Messschieber und Mikrometer, um sicherzustellen, dass die Teile den Maßvorgaben entsprechen.
Hochwertige Spritzgussteile sind frei von Fehlern wie Grat und weisen eine gleichbleibende Oberflächenqualität auf. Das stärkt Ihre Marke und hilft, kostspielige Nacharbeit zu vermeiden.
Eine sachgerechte Behebung von Formgebungsproblemen und eine gut ausgelegte Prozessgestaltung steigern die Effizienz erheblich. Weniger Grat bedeutet weniger Beschneiden und Kunststoffabfall. Außerdem wird die Ansammlung von Material an den Formen verhindert, wodurch Werkzeugstillstandszeiten reduziert werden. Formen mit minimaler Gratbildung können bei hoher Ausbringung länger zwischen den Wartungszyklen laufen. In Verbindung mit einer Abstimmung von Einspritzgeschwindigkeit und Nachdruck senkt dies die Kosten pro produziertem Teil. Ein ganzheitlicher Ansatz zur Gratvermeidung optimiert die Fertigung über den gesamten Lebenszyklus der Bauteile hinweg.







