
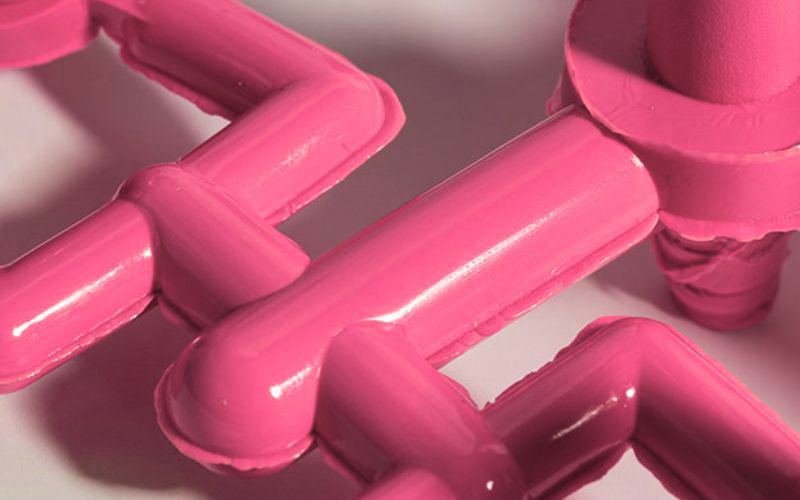
Bavura este un defect frecvent în fabricarea plasticului și poate afecta semnificativ eficiența producției. Când plasticul topit este injectat într-o cavitate pentru a forma piese, materialul în exces se scurge adesea pe la margini. Acest surplus, numit bavură, formează fâșii subțiri nedorite în jurul componentei turnate. Dacă nu este controlată, bavura se acumulează de-a lungul mai multor cicluri, înfundă aerisirile matriței și provoacă defecte în produsele finale. Optimizarea poziției porților, a sistemelor de canale și a parametrilor de injecție poate minimiza bavura. Astfel, producătorii pot îmbunătăți calitatea și reduce risipa.
Acest articol va dezvălui misterul cauzei flash-ului și cum pentru a preveni situația atunci când începe modelarea.
Key Takeaways:
- Bavura este plastic în exces care se scurge din matriță în timpul turnării prin injecție, formând margini subțiri pe piese.
- De obicei, flash-ul apare în golurile liniei de despărțire, ventilare slabă, forță scăzută a clemei, vâscozitate scăzută, supraambalare și presiune mare de injecție.
- Bavura necesită prelucrare suplimentară, produce deșeuri, deteriorează matrița și provoacă defecte ale pieselor, reducând eficiența.
- Soluțiile includ optimizarea poziției porților, a canalelor de distribuție și a setărilor procesului, precum și utilizarea matrițelor fără bavură.
- Prevenirea bavurii necesită proiectarea corectă și susținerea adecvată a matriței, forță de închidere și setări corespunzătoare ale procesului și controlul calității.
- Standardul este de a limita grosimea flash la sub 0,1mm, nevoie de un control strâns al procesului și rafinament.
Introducere în Flash de mulare a injecției
Când explorați domeniul turnării prin injecție a plasticului, este esențial să înțelegeți defectele care pot apărea în procesul de producție. O problemă frecventă se numește bavură la turnarea prin injecție. Aceasta este, în esență, plastic în exces care se scurge din cavitatea matriței, formând fâșii subțiri nedorite pe marginile piesei turnate.
Vă puteți întreba de ce se întâmplă acest lucru. Bavura poate avea mai multe cauze și este adesea un semn clar al unei probleme în procesul de turnare sau în proiectarea matriței. Printre cauzele principale se numără:
- Forță de închidere necorespunzătoare: o presiune insuficientă pentru etanșarea jumătăților matriței poate crea spații prin care plasticul se scurge.
- Uzura sau deteriorarea matriței: în timp, matrița se poate uza sau deteriora, ceea ce poate duce la nealiniere și bavură.
- Viteza excesivă de injectare sau presiune: Prea multă viteză sau presiune mare poate forța plastic prin liniile de despărțire.
În timp ce se ocupă cu flash în părțile din plastic ar putea părea descurajant, este important pentru menținerea unei producții raționalizate și asigurarea designului pentru manufacturabilitate. La urma urmei, doriți ca produsul final să arate elegant și funcția fără cusur. Flash are impact nu numai calitatea estetică, dar, de asemenea, potrivirea și asamblarea produselor finite.
Înțelegerea și abordarea cauzelor de flash sunt pași cheie în optimizarea procesului de injecție mulaj. Acest lucru nu numai că vă economisește timp, dar reduce, de asemenea, deșeurile materiale și ajută la menținerea calității produsului elementele de Crucial pentru orice operațiune de producție de succes.
Consideraţii privind proiectarea şi sculele
La proiectarea pentru turnarea prin injecție, acordați o atenție deosebită proiectării matriței, curgerii materialului și fabricabilității generale pentru a preveni defecte precum bavura.
Mold Design and Parting Lines
Proiectarea matriței este esențială, deoarece imperfecțiunile liniei de separație pot provoca bavură. Asigurați-vă că jumătățile matriței sunt aliniate cu precizie pentru a minimiza golurile sau nepotrivirile. Concentrați-vă asupra următoarelor aspecte:
- Toleranțe strânse: precizia ridicată împiedică rășina să se scurgă din matriță.
- Suprafețe netede: suprafețele de pe linia de separație trebuie să fie netede, astfel încât matrița să se închidă fără probleme.
Fluxul de materiale şi vâscozitatea
Controlul fluxului și vâscozitatea materialului dvs. de modelare este pivotant. Câteva puncte pentru a păstra în minte:
- Proprietăți materiale: Fiecare material are o vâscozitate specifică care afectează fluxul; alege unul care se potrivește designului instrument.
- Analiza curgerii: simularea computerizată a curgerii poate prezice modul în care materialul umple matrița, ajutând la prevenirea bavurii.
Proiectare pentru manevrabilitate (DFM)
Proiectarea pieselor cu manufacturabilitate în minte este esențială pentru un proces de modelare flash-free. Concentrați-vă pe:
- Unghiuri de degajare: unghiurile corecte facilitează scoaterea piesei din matriță și reduc riscul de bavură.
- Poziția porții: influențează totul, de la aspectul estetic până la integritatea structurală a piesei. Amplasarea corectă este esențială.
Parametrii procesului de topire a injecției
În turnarea prin injecție, controlul precis al parametrilor procesului este esențial pentru calitatea produsului final. Temperatura, presiunea și debitul de injecție sunt factorii care determină capacitatea de turnare, rezistența și aspectul produsului creat.
Controlul temperaturii
Gestionarea temperaturii este vitală, deoarece aceasta influențează vâscozitatea materialului și curgerea lui în matriță. Temperatura cilindrului și a duzei trebuie setată cu precizie în intervalul specificat pentru materialul utilizat.
- Temperatura barierei: Acesta este de obicei stabilit într-o gamă care asigură că materialul este topit și curge ușor, fără a fi degradant.
- Temperatura duzei: ușor mai mică decât țeava pentru a preveni solidificarea prematură care ar putea duce la defecte.
Presiunea de injecție și forța de prindere
Presiunea de injecție împinge materialul topit în toate zonele matriței. Trebuie să fie suficient de mare pentru a umple complet matrița, dar echilibrată pentru a evita excesul:
- Presiunea de închidere: trebuie să fie suficientă pentru a ține matrița închisă împotriva forței materialului injectat și a preveni bavura.
| Parametru | Scop |
|---|---|
| Presiunea de injectare | Împinge materialul în matriță. |
| Presiune de prindere | Ține împreună jumătățile matriței în timpul injecției. |
Mai jos sunt rolurile specifice ale fiecărui tip de presiune:
- Presiunea de injectare: asigură umplerea completă a cavităţii şi integritatea structurală.
- Presiunea de închidere: contracarează forța spre exterior pentru a evita separarea matriței și defectele.
Rata de injectare și procesul de reținere
Viteza cu care este injectat materialul — debitul de injecție — influențează uniformitatea și calitatea produsului. Un debit corect asigură umplerea lină a matriței și reduce defectele. După umplere, etapa de menținere aplică presiune pentru a compensa contracția materialului la răcire, asigurând păstrarea dimensiunilor corecte ale produsului finit.
| Tratament | Impact |
|---|---|
| Rata de injectare | Determină cât de repede se umple cavitatea matriței. |
| Procesul de deținere | Menţine presiunea după injectare pentru a asigura calitatea. |
Înţelegerea şi controlul acestor parametri vor afecta semnificativ eficienţa procesului de injectare şi calitatea produselor pe care le produceţi.
Cauzele și prevenirea flash
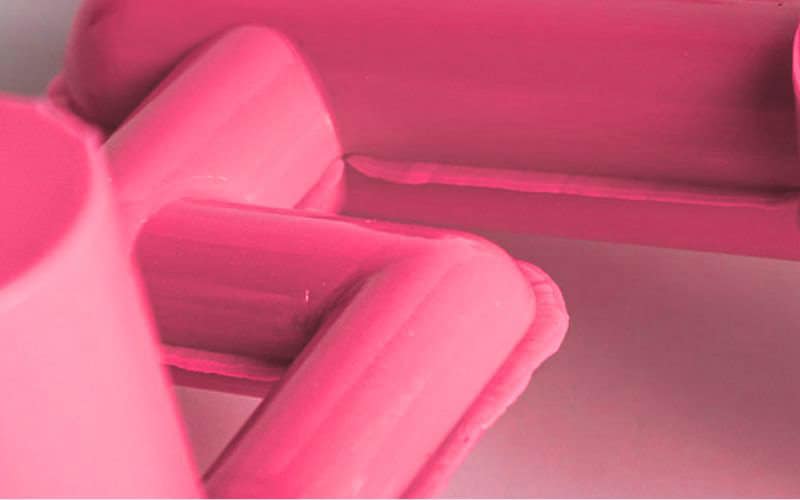
Când se abordează problema flash în turnarea injecției, înțelegerea cauzelor este crucială pentru prevenirea eficientă. Iată cum puteți menține integritatea părților modelate concentrându-se pe domenii cheie de preocupare.
Identificarea cauzelor comune
Contaminanți din mediu: praful și resturile pot împiedica închiderea completă a matriței la linia de separație, permițând scurgerea plasticului topit.
Probleme ale matriței:
- Nepotrivirea liniilor de separație: apare când cele două jumătăți ale matriței nu sunt aliniate perfect.
- Componente uzate ale matriței: în timp, componentele se pot uza, creând condiții pentru apariția bavurii.
Imperfecțiunile matriței și nealinierea liniei de separație sunt cauze principale ale formării bavurii. Întreținerea regulată și manipularea atentă a componentelor matriței sunt esențiale pentru prevenirea acestor probleme.
Strategii eficiente de ventilare și sigilare
Plasarea și dimensiunea orificiilor:
- Poziţionaţi orificiile de ventilaţie la capătul căilor de curgere pentru a ajuta la evacuarea aerului.
- Asigurați-vă că orificiile de aerisire sunt de dimensiuni corespunzătoare; prea mici și sunt ineficiente, prea mari și permit ca plasticul să scape.
Componente de sigilare:
- Inspectează inelele și sigiliile în mod regulat pentru uzură și deteriorare.
- Utilizați materialele potrivite care rezistă temperaturilor și presiunilor implicate în proces.
Aerisirea și etanșarea corecte sunt esențiale pentru controlul curgerii plasticului topit. Permițând evacuarea eficientă a aerului din cavitate, preveniți acumularea presiunii care poate provoca bavură.
Optimizarea presiunii de prindere și tonaj
- Presiunea de închidere: reglați forța de închidere astfel încât matrița să rămână închisă în timpul procesului de injecție.
- Tonajul de închidere: se poate aplica un tonaj mai mare pentru a contracara forțele care împing jumătățile matriței în direcții opuse.
Reglați presiunea și tonajul de închidere în funcție de materialul și proiectarea matriței. Presiunea mică poate provoca bavură, deoarece secțiunile matriței nu sunt ținute suficient de ferm împotriva forței materialului injectat. Este esențial să găsiți echilibrul: presiunea prea mare poate deteriora matrița, iar cea prea mică poate duce la defecte.
Modalitati de a repara Flash in procesul de injectare
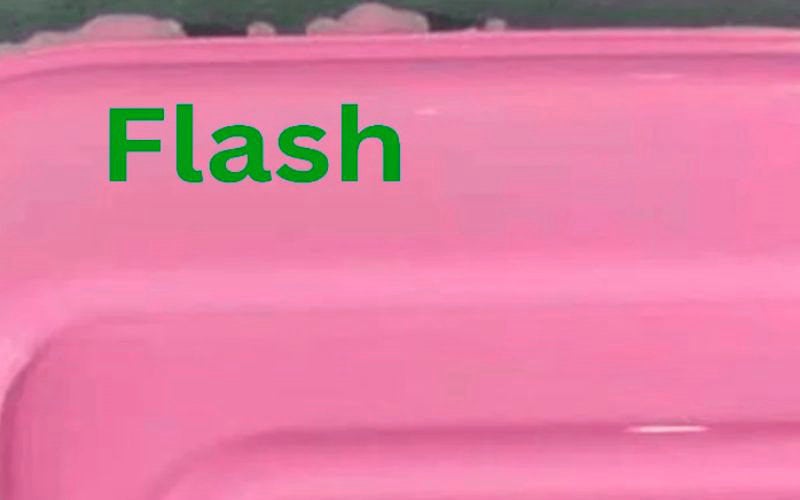
Bavura în turnarea prin injecție indică adesea o problemă în proces: materialul în exces scapă din cavitatea matriței, formând fâșii sau proeminențe nedorite. Iată strategii eficiente pentru reducerea acestei probleme:
Modificări de proiectare
Efectuarea de modificări de proiectare poate fi un pas semnificativ spre prevenirea flash. Luați în considerare optimizarea design-ul dvs. pentru manufacturabilitate (DFM) care asigură design-ul dvs. de produs poate fi fabricat fără defecte, cum ar fi flash.
Întreținerea matriței
O matriță bine întreținută are șanse mai mici să producă bavură. Curățați matrițele în mod regulat și remediați prompt deteriorarea sau uzura. Un program adecvat de întreținere poate prelungi durata de viață a matriței și îmbunătăți calitatea pieselor turnate.
Optimizarea procesului
Ajustați parametrii procesului de turnare prin injecție, precum temperatura și viteza de injecție, pentru a reduce apariția bavurii. Presiunea mică de închidere sau setările incorecte ale procesului pot permite materialului topit să se scurgă din matriță.
Forța de prindere
Măriți forța de închidere pentru a vă asigura că jumătățile matriței sunt bine închise. Este esențial: dacă matrița nu este închisă corect, plasticul se poate scurge și poate forma bavură.
Vâscozitatea materialului
Este esențial să asigurați vâscozitatea corectă a materialului. O vâscozitate mai mică mărește probabilitatea scurgerii materialului din matriță și apariției bavurii. Puteți controla vâscozitatea prin setările de temperatură și alegerea materialului.
Amintiți-vă, diagnosticarea și fixarea flash în procesul de turnare injecție poate salva costurile și îmbunătăți calitatea produsului final. Consultați experți și pârghie resurse cuprinzătoare, cum ar fi informațiile furnizate în „Ce cauze & Cum de a evita Flash în procesul de injecție Molding,” pentru a înțelege mai bine și rezolva problemele legate de flash.
Defecţiuni şi depanări
În turnarea prin injecție, remedierea promptă a defectelor asigură durata de viață a matrițelor și calitatea produselor. Să analizăm problemele obișnuite și soluțiile acestora.
Frecvente Defecţiuni ale mulajului prin injectare
Turnarea prin injecție este predispusă la mai multe defecte care pot afecta finisajul suprafeței și calitatea produsului. Bavura, numită și bavură de matriță, este deosebit de problematică. Ea reprezintă materialul în exces nedorit care apare de-a lungul liniei de separație sau în alte zone de îmbinare ale matriței și formează adesea o aripioară subțire de plastic pe produsul finit. Alte defecte frecvente includ:
- Warping: Denaturare care apare din cauza răcirii inegale.
- Urme de scufundare: cratere mici sau depresii datorate răcirii sau umplirii insuficiente.
- Shoturi scurte: Piese incomplete datorate injecției insuficiente a materialului.
Identificarea acestor defecte la începutul procesului de producție este esențială pentru menținerea celui mai înalt nivel de calitate a produsului.
Depanare Flash
Pentru a depana flash, aici sunt pași specifici puteți urma:
- Inspectarea matriței: verificați dacă există deteriorări sau resturi care ar putea împiedica închiderea completă a matriței.
- Integritatea liniei de despărțire: Asigurați-vă că linia de despărțire se potrivește corect fără nici o abatere.
- Presiunea de închidere a matriței: reglați presiunea; dacă este prea mică, poate apărea bavură.
- Material și Proces: Verificați vâscozitatea materialului este adecvată și optimizați presiunea și viteza injecției.
În cazul contaminanților, precum praful sau murdăria, curățarea temeinică a matriței poate rezolva problema. Bavura poate fi îndepărtată prin diverse metode, precum debavurarea manuală sau procesele chimice, însă prevenirea este întotdeauna preferabilă. O abordare consecventă și atentă a depanării poate economisi timp și reduce semnificativ apariția defectelor.
Post-Processing și controlul calității
După ce piesele turnate prin injecție ies din matriță, ele nu sunt întotdeauna gata pentru client. Probabil va trebui să efectuați operații de postprocesare pentru a elimina materialul în exces și a asigura respectarea standardelor de calitate. Subsecțiunile următoare prezintă tehnici de îndepărtare a bavurii și măsuri de asigurare a calității.
Tehnici și echipamente de dezagregare
Deflashing este un pas critic în post-prelucrare pentru a elimina orice flash nedorit din părțile turnate injecție. Iată o privire concisă la unele metode comune:
- Deflashing manual: Puteți folosi foarfece sau cuțite pentru sarcini simple de deflashing, făcându-l o opțiune directă și la prețuri accesibile. Cu toate acestea, aceasta necesită precizie și poate fi de muncă intensivă.
- Deflashing criogenic: Această tehnică implică congelarea părților cu azot lichid pentru a face flash fragil, care poate fi apoi eliminat cu ușurință. Este eficient pentru piese complexe și materiale policarbonat.
Echipamentul pe care îl alegeţi depinde de geometria componentelor, de material şi de gradul necesar de calitate a suprafeţei.
Asigurare de calitate pentru componente injectate topite
Asigurarea calităţii este vitală pentru garantarea funcţionalităţii şi esteticii părţilor dumneavoastră:
- Inspecție vizuală: Efectuați o verificare vizuală completă a defectelor de suprafață și a imperfecțiunilor.
- Inspecție dimensională: Utilizați calipere și micrometri pentru a vă asigura că piesele îndeplinesc specificațiile dimensionale.
Amintiți-vă, piese de înaltă calitate de injecție modelate sunt libere de defecte, cum ar fi flash și prezintă o calitate constantă a suprafeței, care reflectă bine pe brand-ul dvs. și ajută la evitarea rework costisitoare.
În concluzie, tratarea corectă a problemelor de turnare și proiectarea procesului aduc beneficii semnificative eficienței. Reducerea bavurii scade necesitatea debavurării și cantitatea de deșeuri de plastic. De asemenea, împiedică acumularea de reziduuri în matrițe și prelungește timpul dintre opririle pentru întreținerea sculelor. Matrițele cu bavură minimă pot funcționa mai mult între ciclurile de întreținere, menținând o productivitate ridicată. Combinând acest lucru cu reglarea vitezei de injecție și a presiunii de presare, producătorii reduc costurile per piesă. O abordare holistică a reducerii bavurii eficientizează producția pe întregul ciclu de viață al componentei.







