
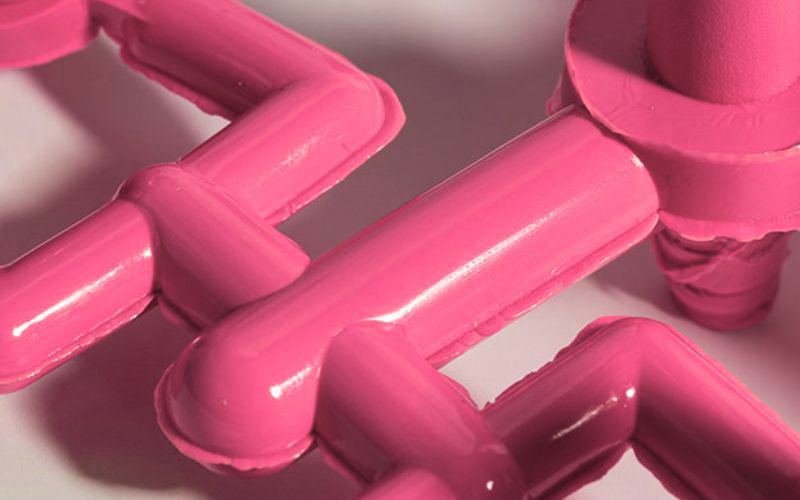
Флеш је уобичајен дефект у производњи пластике који може значајно да утиче на производњу. Пошто се убризгава у шупљину калуп, вишак пластике често цури из ивица. Ова вишак пластике, назван бљесак, формира танке нежељене делове око обликоване компоненте. Ако је неисправно, бљесак се нагомила преко вишеструких производних циклуса, запушује вентилације и изазива дефекте у завршним производима. Извршавање оптимизираних локација капија, тркачких система и параметри убризгавања могу минимизовати бљесак. Ово помаже произвођачима да побољшају квалитет и смање одлагања.
Овај чланак ће открити мистерију узрока бљескања и како да се спречи ситуација при покретању обликовања.
Тастери за понети:
- Фласх је вишак пластике цури из калуп током убризгавања обликовања, формирајући танке заклоне на деловима.
- Обично, бљесак се појављује у раздвајања линије празнине, лоше вентилацију, ниска стезање сила, ниска вискозност, препакирање, и висок притисак убризгавања.
- Фласх изазива додатну обраду, отпад, оштећење калупа и део дефекта, штете ефикасност.
- Р› јешења укључују оптимизовање локације капије, извођача, подешавања процеса и коришћење калупа без флеша.
- Спречавање флеша захтева одговарајући дизајн калупа, подршку, стезање силе, подешавања процеса и контролу квалитета.
- Стандард је да се ограничи флеш дебелина на мање од 0,1 mm, потребна је строга контрола процеса и префињеност.
Увод у м› ијењање убризгавања
Када се упуштате у свет бризгања пластике, неопходно је разумети различите недостатке који могу настати током производње. Један од уобичајених проблема назива се стварање превоја при бризгању. Превој је вишак пластике који излази из шупљине калупа и ствара нежељене танке остатке дуж ивица обликованог дела.
Можда се питате зашто се ово дешава. па, бљесак се може приписати разним узроцима, и то је често знак проблема у процесу обликовања или дизајну калупа.
- Неправилна сила клипе: недовољан притисак да се запечати половина калупа може створити размаке, дозвољавајући да пластика побегне.
- С временом, калуп може патити од носења или оштећења, што може довести до погрешног поравнања и трептања.
- Прекомерна брзина или притисак инјекције: превише брзине или високог притиска може избацити пластику кроз линије раздвајања.
Док се баве флеш у пластичним деловима може изгледати застрашујуће, важно је за одржавање поједностављене производње и обезбеђење дизајна за манутуралност. На крају крајева, желите да ваш коначни производ изгледа безусловно и да функционише беспрекорно. Флеш не само да утиче на естетски квалитет, већ и на уклапање и састав завршених производа.
Разумевање и решавање узрокова бљескања кључни су korаци оптимизације процеса обликовања убризгавања. Ово вам не штеди само време, већ и смањење материјалног отпада и помаже да се одржи квалитет производа — суштински елементи за било коју успешну производњу.
Разматрања дизајном и алатом
Приликом пројектовања за ињекцију обликовања, обратите пажњу на дизајн калупа, проток материјала, и укупни дизајн за манифестацију је од суштинског значаја за спречавање дефекта као што је флеш.
дизајнирање и раздвајање редова
Дизајн калупа је критичан, јер несавршености на линији раздвајања могу да доведу до трептања. Уверите се да се половина калупа уравнотежава тачно како би минимизирала све процепе или неслагања. Желите да се фокусирате на:
- Тесна толеранција: висок степен тачности ће спречити смолу избацивање из калуп.
- Глатке површине: површине на линији раздвајања би требало да буду глатке да се калуп чисто затвори.
Материјални ток и вискозност
Контролисање протока и вискозности вашег материјала је кључно.
- Својства материјала: сваки материјал има одређену вискозност која утиче на проток; изаберите онај који одговара дизајну алатки.
- Анализа тока: анализа протока рачунања може предвидети како материјал испуњава калуп, помаже да се спречи потенцијални блиц.
дизајн за пореклоактурабилност (ДФМ)
Дизајнирање делова са произвођачима на уму је од суштинског значаја за процес обликовања без флеша. Фокусирајте се на:
- Нацртавање углова: исправни углови лакше уклањају из калупа и смањују ризик од бљескања.
- Локација капије: ово утиче на све од естетике до структурног интегритета дела. Правилно постављање је кључно.
Параметри м› ијењања процеса убризгавања
У обликовању инјекције, прецизна контрола над параметрима процеса је од суштинског значаја за квалитет коначног производа. Температура, притисак и брзина убризгавања су стубови који дефинишу обликљивост, снагу и изглед ставке коју стварате.
Контрола температуре
Управљање температуром је од суштинског значаја, јер утиче на вискозност материјала и проток у калуп. Температуре буради и дјузе морају бити тачно постављене унутар задатог температурног опсега за материјал који користите.
- Температура барела: ово је обично постављено у опсегу који обезбеђује да се материјал истопи и лако тече, без деградирања.
- Температура звоцања: мало нижа од бурета да би се спречило прерано стврдњавање које би могло довести до дефекта.
Притисак убризгавања и снага стезања
Притисак убризгавања помаже да се истопљени материјал гурне у све делове мувла. Мора бити довољно висок да би се калуп потпуно попунио, али избалансиран да се избегне вишак:
- Притисак стезања: ово мора бити довољно да се калуп затвори против силе убризганог материјала, спречавајући блиц.
| Параметар | Намена |
|---|---|
| Притисак убризгавања | Силе материјал у калуп. |
| Притисак стезања | Држи калупску половину заједно током ињекције. |
Испод су специфичне улоге сваког типа притиска:
- Притисак инјекције: осигурава комплетно пуњење шупљине и структурни интегритет.
- Притисак на стезање: супротставља спољашњу силу како би се избегло одвајање муљажа и дефекте.
Брзина убризгавања и процес задржавања
Брзина убризгавања материјала — брзина убризгавања — утиче на конзистентност и квалитет производа. Правилна брзина обезбеђује глатко попуњавање муљажа и смањује недостатке. Након пуњења, процес одржавања примењује притисак да би се надокнадило смањење материјала док се охлађује, обезбеђујући да крајњи производ одржи исправне димензије.
| Фаза | Удар |
|---|---|
| Брзина убризгавања | Одређује колико брзо се попуњава буђава шупљина. |
| Процес задржавања | Одржава притисак после убризгавања да би се осигурао квалитет. |
Разумевање и контрола ових параметара ће значајно утицати на ефикасност процеса убризгавања и квалитет предмета које производите.
Узроци и спречавање флеша
Када решавате проблем флеша у обликовању ињекције, разумевање узрока је кључно за ефикасну превенцију. Ево како можете одржавати интегритет обликованих делова фокусирањем на кључна подручја забринутости.
Идентификовање заједничких узрока
Загађивачи животне средине: прашина и остаци могу спречити да се калуп у потпуности затвори на линији раздвајања, дозвољавајући истопљеној пластици да побегне.
Задаци о м› ијешању:
- Дешава се када се две половине калупа не поравнају савршено.
- Компоненте црвене молд: током времена компоненте калупа могу да се истроше, дајући могућности да се појави флеш.
Несавршености у калуп и погрешно поравнање линије раздвајања су примарни доприноси флеш формацији. Редовно одржавање и пажљиво руковање калуп компонентима су од суштинског значаја за спречавање ових проблема.
Ефикасне стратегије вентилације и запечатавања
Постављање и величина вента:
- Позиције вентилације на крају путева протока да помогне у ваздушном бекству.
- Осигурајте да су вентилације правилно величине; премали и неефикасни, превелики и дозвољавају да пластика побегне.
Затварање компонента:
- Редовно прегледајте О-прстене и печате за ношење и штету.
- Користите праве материјале који се опиру температурама и притиском који су укључени у тај процес.
Правилно одзрачивање и заптивање неопходни су за контролу протока растопљене пластике. Ако ваздух ефикасно излази из шупљине калупа, спречава се накупљање притиска који може да створи превој.
Оптимизујем притисак стезања и тонажу
- Притисак стегања: прилагодите стиснуту силу како би се осигурало да калуп остане затворен током процеса убризгавања.
- Цламп Тонаге: виша тонажа може бити примењена да се супротстави силама гурајући калуп половину.
Прилагодите притисак на стезање и тонажу да одговарате дизајну материјала и муљаже са којим радите. Ниски притисак на стезање може бити узрок флеша, јер се од› јељци калупа можда неће држати довољно узајамно у односу на силу долазног материјала.
Начини поправке бљескања у процесу м› ијењања убризгавања
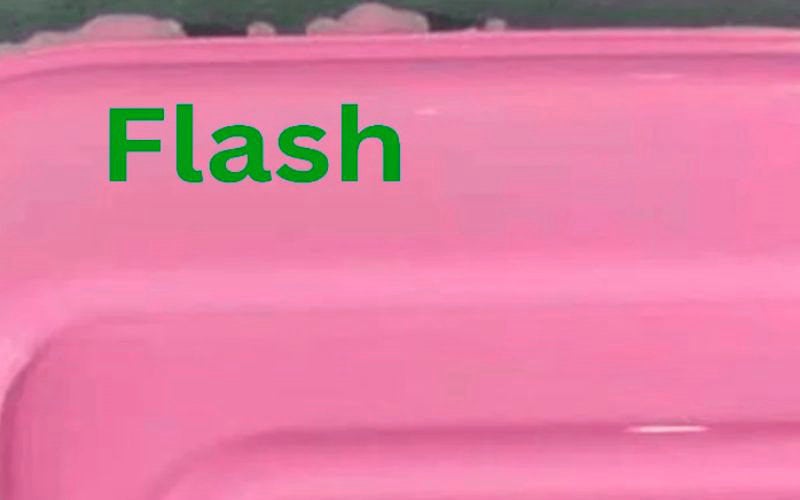
Флеш у обликовању убризгавања често је знак проблема у процесу обликовања, где вишак материјала бежи из буђне шупљине, стварајући незадовољне заклоне или издужења. Ево ефикасних стратегија за ублажавање овог проблема:
Пром› јене дизајна
Измене дизајна могу бити значајан корак ка спречавању бљескања. Размислите о оптимизовању дизајна за манастирност (ДФМ) који обезбеђује да ваш дизајн производа може бити безпроизведен без дефекта као што је бљесак.
одржавање м› ијешања
Уверите се да се ваши калупови редовно чишће и да се сместа обраде на било коју штету или ношење. Правилан распоред одржавања може помоћи да се продужи живот мувла и побољша квалитет ваших обликованих делова.
Оптимизација процеса
Прилагодите параметре процеса обликовања убризгавања, као што су температура и брзина убризгавања, да бисте смањили појављивање флеша. Ниски притисак стезања или неисправно постављање параметара обраде може довести до топљења материјала.
Стезање стезања
Повећајте снагу стегања да бисте осигурали да су половине калупа безбедно затворене. Ово је критично зато што ако калуп није правилно затворен, пластика може да продире, изазивајући бљесак.
Материјални вискозитет
Осигуравање исправног вискозности материјала је неопходно. Нижа вискозност повећава вероватноћу да материјал тече из калуп, што резултира флешом. Вискозност можете контролисати температурним поставкама и избором материјала.
Запамтите, дијагноза и подешавање флеша у процесу обликовања инјекције може уштедети трошкове и побољшати квалитет коначног производа. Посаветујте се са стручњацима и укључите свеобухватне ресурсе, као што су увиди дати у „Шта изазива ~@ ¦Амп¦Amp¦ како да избегне Флеш у процесу м› ијењања у инјекцију“, како би боље разумели и решили питања везана за флеш.
Дефекти и решавање проблема
У обликовању убризгавања, решавање недостатака одмах обезбеђује дуговечност ваших калупова и квалитет ваших производа.
Уобичајено м› ијешање ињекције
Убризгавање облика је доступно неколико дефекта који могу да утичу на завршетак површине и квалитет производа. Фласх, познат и као трептање калупа, је посебно проблематичан. Нежељени вишак материјал који се појављује дуж раздвајачке линије или других области одвајања у калупу, често резултира танким перајем пластике на завршеном производу. Други чести дефекти су:
- Изобличење се појављује због неравног хлађења.
- Трагови мреже: мали кратери или депресије због недовољног хлађења или пуњења.
- Кратки снимци: недовршени делови због недовољног убризгавања материјала.
Идентификовање ових недостатака рано у процесу производње је кључно за одржавање највишег нивоа квалитета производа.
Разоткривање проблема
За откривање проблема, овде можете пратити одређене кораке:
- Проверите оштећења или остатке који би могли спречити затварање калупа.
- Интегритет раздвајања реда: Уверите се да се линија раздвајања исправно поклапа без погрешне поравнања.
- Притисак клизања: Прилагодите притисак стезања; прениски притисак омогућава да се појави бљесак.
- Материјал и процес: проверите да ли је материјална вискозитет прикладан и оптимизирајте притисак и брзину убризгавања.
У случају загађивача, као што су прашина или прљавштина, темељно чишћење муља може решити проблем. За уклањање флеша, могу се користити различите технике као што су ручно сечење или хемијски процеси, али превенција је увек пожељна. Запамтите, доследан и опрезан приступ решавању проблема може уштедети време и значајно смањити појављивање дефекта.
Контрола после процеса и квалитета
Након убризгавања обликованих делова из калупа, они нису увек спремни за купце. Вероватно ћете морати да извршите постпроцесуру да бисте уклонили вишак материјала и осигурали да делови задовољавају стандарде квалитета. Следеће потсекције пружају увид у технике дефласхирања и мере за осигурање квалитета.
Поништавање технике и опреме
Одбијање је кључан корак у постпроцесији да уклоните било који нежељени флеш из ваших ињекционих обликованих делова. Ево, погледајте неке заједничке методе:
- Ручно деформисање: За једноставне дефлеширајуће задатке можете користити маказе или ножеве, што је чини директном и приступачном опцијом. Међутим, захт› ијева прецизност и може бити радно интензивна.
- Криогенско деформисање: ова техника укључује смрзавање делова са течним азотом да би флеш био слаб, који се онда лако може уклонити. Ефикасан је за комплексне делове и поликарбонатне материјале.
Опрема коју изаберете зависи од геометрије, материјала и степена потребног квалитета површине.
Осигуравање квалитета за убризгавање помешаних делова
Уверење квалитета је од суштинског значаја за гаранцију функционалности и естетике ваших делова:
- Визуална инспекција: спровести темељну визуелну проверу за површинских недостатака и несавршености.
- Димензионална инспекција: Користите калипере и микрометре да бисте осигурали да ваши делови задовољавају ваше димензионалне спецификације.
Запамтите, висококвалитетни убризгавање обликовани делови су слободни од дефекта као што су бљесак и показују доследан квалитет површине, који се добро одрази на свој бренд и помаже да се избегне скупо прераде.
Закључак је да правилно решавање поступака обликовања доноси значајне користи за ефикасност и минимално смањење бљесак генерације смањења на исечавање и пластични отпад. Такође спречава нагомилавање калупа, продужавајући време смањења паузе. Произвођачи пластичних производа могу да продуже производњу током целог животног циклуса. У комбинацији са процесом укидања брзине и притиска убризгавања, произвођачи добијају трошкове по делу.







