
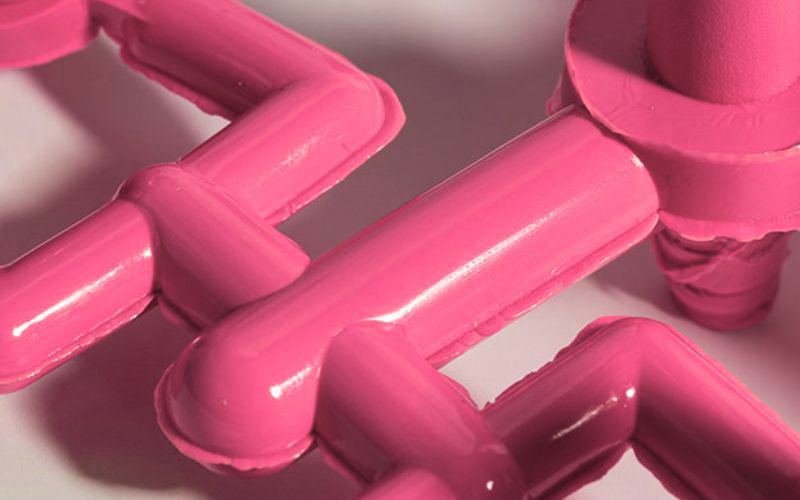
Облоят е често срещан дефект в производството на пластмаси, който може значително да намали производствената ефективност. При впръскване на разтопена пластмаса в кухината на формата за изработване на детайли излишният материал често изтича през краищата. Тази пластмаса образува тънки нежелани издатини около формования детайл. Ако не се отстрани, облоят се натрупва през последователните производствени цикли, запушва вентилационните отвори на формата и причинява дефекти в готовите изделия. Оптимизираното разположение на затворите, леяковите системи и параметрите на впръскване може да сведе облоите до минимум. Така производителите подобряват качеството и намаляват отпадъците.
Тази статия ще разкрие мистерията на причината за блясък и как да се предотврати ситуацията при започване на формация.
Ключови порции:
- Облой е излишната пластмаса, която изтича от формата при шприцване и образува тънки издатини по детайлите.
- Обикновено, светкавицата се появява в разцепващите се линии дупки, лошото вентилиране, ниската сила на стискане, ниската вискозност, свръхпакетирането и високото налягане на инжектирането.
- Облоят води до допълнителна обработка, отпадъци, повреди по формата и дефекти на детайлите, което влошава ефективността.
- Решенията включват оптимизиране на местоположението на затворите, леяковите канали и настройките на процеса, както и използване на форми без облой.
- Предотвратяването на облоите изисква подходяща конструкция и опора на формата, достатъчна сила на затваряне, правилни настройки на процеса и контрол на качеството.
- Стандартът е да се ограничат флаш дебелината до под 0.1 mm, като се нуждаят от тесен процес контрол и пречистване.
Въведение в Инжекционно кълцане светкавица
Когато навлизате в областта на шприцването на пластмаси, е важно да разбирате различните дефекти, които могат да възникнат по време на производството. Един често срещан проблем е образуването на облой при шприцване. Това е излишна пластмаса, която изтича от кухината на формата и образува нежелани тънки издатини около краищата на формования детайл.
Може би се питате защо се получава това. Облоят може да се дължи на различни причини и често е ясен признак за проблем в процеса на формоване или в конструкцията на формата. Сред основните причини са:
- Неправилна сила на клампата: Недостатъчно налягане за запечатване на мъхлата може да създаде пропуски, позволявайки на пластмасата да избяга.
- Износване или повреда на формата: с течение на времето формата може да се износи или повреди, което да доведе до разместване и образуване на облой.
- Прекомерна скорост на инжектиране или налягане: Твърде много скорост или високо налягане може да изтиска пластмаса през разделящите линии.
Докато се занимават с флаш в пластмасовите ви части може да изглежда застрашаващо, това е важно за поддържане на оптимизирано производство и осигуряване на дизайн за мануварство. В края на краищата, Вие искате окончателният продукт да изглежда блед и функционира безупречно. Флаш не само засяга естетическото качество, но и фит и монтаж на завършените продукти.
Разбирането и разглеждането на причините за блясък са ключови стъпки за оптимизиране на процеса на инжектиране. Това не само ви спестява време, но също така намалява материалните отпадъци и помага за поддържане на качеството на продукта – критични елементи за всяка успешна производствена операция.
Проектиране и инструментиране обмисляния
При проектиране за шприцване е важно да се обръща специално внимание на конструкцията на формата, потока на материала и общата технологичност на изделието, за да се предотвратят дефекти като облой.
Проектиране и разделяне на линии
Конструкцията на формата е от решаващо значение, тъй като несъвършенствата по разделителната линия могат да доведат до облой. Уверете се, че половините на формата са точно подравнени, за да сведете до минимум пролуките и разместванията. Обърнете внимание на следното:
- Тесни допуски: високата точност предотвратява изтичането на смола от формата.
- Гладки повърхности: повърхностите по разделителната линия трябва да са гладки, за да може формата да се затваря плътно.
Материален поток и вискозност
Контролът на потока и вискозитета на вашия материал е от решаващо значение. Няколко точки, за да се има предвид:
- Материал свойства: Всеки материал има специфична вискозност, която засяга потока; изберете този, който отговаря на вашия инструментов дизайн.
- Анализ на потока: изчислителният анализ може да предвиди как материалът ще запълни формата и да помогне за предотвратяване на облой.
Проектиране за производствена актуалност (DFM)
Проектиране на части с производителност в предвид е от съществено значение за процес на промиване без флаш.
- Ъгли на наклон: правилният наклон улеснява изваждането от формата и намалява риска от облой.
- Местоположение на затвора: то влияе както върху външния вид, така и върху структурната цялост на детайла. Правилното му разполагане е от решаващо значение.
Параметри на инжектиране на процеса
При инжекционна формация, точния контрол върху параметрите на процеса е от съществено значение за качеството на окончателния продукт. Температурата, налягането и скоростта на инжектиране са стълбовете, които определят формалността, силата и външния вид на предмета, който създавате.
Контрол на температурата
Контролът на температурата е важен, тъй като тя влияе върху вискозитета на материала и потока му във формата. Температурите на цилиндъра и дюзата трябва да бъдат настроени точно в посочения диапазон за използвания материал.
- Температура на барела: Това обикновено се настройва в диапазон, който гарантира, че материалът е стопен и тече лесно, без да се унижава.
- Температура на сноп: леко по-ниска от тази на барела, за да се предотврати преждевременно затвърждане, което може да доведе до дефекти.
Инжекционно налягане и стягаща сила
Налягането на впръскване избутва разтопения материал към всички части на формата. То трябва да е достатъчно високо, за да я запълни напълно, но същевременно добре балансирано, за да се избегне излишък:
- Налягане на затваряне: трябва да е достатъчно, за да държи формата затворена срещу силата на впръсквания материал и да предотврати образуването на облой.
| Параметър | Предназначение |
|---|---|
| Инжекционно налягане | Избутва материала във формата. |
| Налягане на сцеплението | Държи половините на формата заедно по време на впръскването. |
По-долу са специфичните роли на всеки тип налягане:
- Инжекционно налягане: Осигурява пълно запълване на кухините и структурна цялост.
- Налягане на затваряне: противодейства на силата, която се стреми да отвори формата, и предотвратява раздалечаването на половините и дефектите.
Честота на инжектиране и задържане
Скоростта, с която се впръсква материалът, влияе върху еднородността и качеството на изделието. Подходящата скорост осигурява плавно запълване на формата и намалява дефектите. След запълването при етапа на задържане се прилага налягане, което компенсира свиването на материала при охлаждането и помага на крайното изделие да запази правилните си размери.
| Фаза | Въздействие |
|---|---|
| Скорост на инжектиране | Определя колко бързо се запълва кухината на формата. |
| Процес на задържане | Поддържа налягане след инжектиране, за да се гарантира качеството. |
Разбирането и контрола на тези параметри ще повлияе значително на ефективността на вашия процес на инжектиране и качеството на елементите, които произвеждате.
Причини и предотвратяване на светкавица
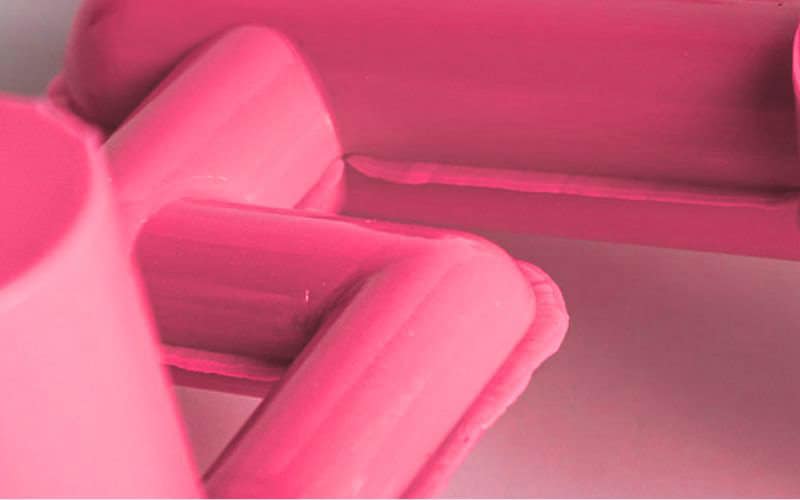
При разглеждане на въпроса за флаша в инжектирането, разбирането на причините е от решаващо значение за ефективна превенция. Ето как можете да поддържате почтеността на вашите формирани части, като се съсредоточи върху ключови области на загриженост.
Определяне на чести причини
Замърсители от околната среда: прахът и отпадъците могат да попречат на пълното затваряне на формата по разделителната линия и да позволят изтичане на разтопена пластмаса.
Въпроси на молд:
- Разместване по разделителната линия: възниква, когато двете половини на формата не са подравнени точно.
- Износени компоненти на формата: с течение на времето компонентите могат да се износят и да създадат условия за образуване на облой.
Несъвършенствата във формата и неправилното подравняване на разделителната линия са основни причини за образуването на облой. Редовната поддръжка и внимателното боравене с компонентите на формата са важни за предотвратяването на тези проблеми.
Ефективни стратегии за вентилиране и запечатване
Вентилация и размер:
- Позиционни вентилации в края на пътеките за движение за помощ при въздушен изход.
- Осигурете се, че вентилациите са правилно големи; твърде малки и неефективни, твърде големи и позволяват пластмасата да избяга.
Компоненти за запечатване:
- Инспектирайте О- пръстени и уплътнения редовно за износване и увреждане.
- Използвайте правилните материали, които устояват на температурите и натиска, участващи в процеса.
Правилната вентилация и уплътняване са от съществено значение за контрола на потока на разтопената пластмаса. Като позволявате на въздуха да излиза ефективно от кухината на формата, предотвратявате натрупването на налягане, което може да доведе до облой.
Оптимизиране на налягането и тонажа
- Налягане на затваряне: настройте силата на затваряне така, че формата да остава затворена по време на впръскването.
- Тонаж на затваряне: може да се приложи по-голям тонаж, за да се противодейства на силите, които раздалечават половините на формата.
Настройте налягането и тонажа на затваряне според материала и конструкцията на формата. Ниското налягане на затваряне може да причини облой, тъй като секциите на формата може да не са притиснати достатъчно една към друга, за да устоят на силата на постъпващия материал. Важно е да намерите баланс: прекомерното налягане може да повреди формата, а недостатъчното — да доведе до дефекти.
Начини за поправяне на светкавица в процеса на поставяне на инжекция
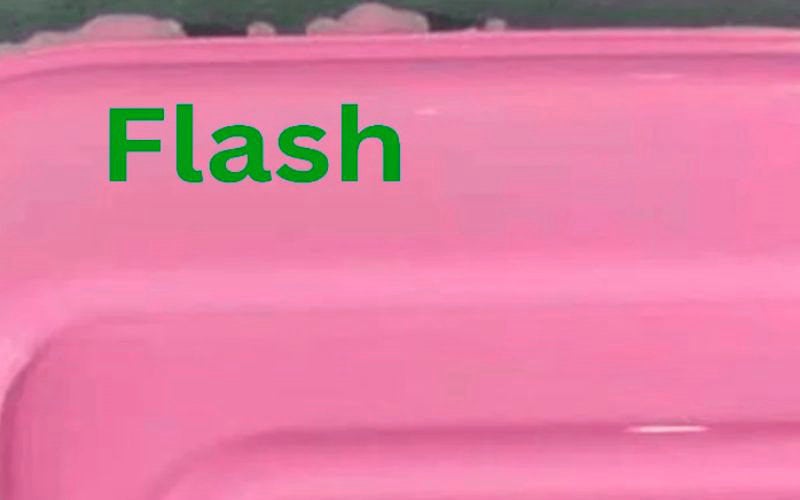
Облоят при шприцване често е признак за проблем в процеса: излишният материал изтича от кухината на формата и образува нежелани издатини или ръбове. Ето няколко ефективни начина за ограничаване на проблема:
Изменение на дизайна
Направенето на дизайн промени може да бъде значителна стъпка към предотвратяване на блясък. Обмисли оптимизиране на вашия дизайн за мануварност (DFM), която гарантира, че дизайна на продукта може да бъде безпроблемно произведени без дефекти като флаш.
Поддържане на молд
Добре поддържаната форма е по-малко склонна към образуване на облой. Почиствайте формите редовно и отстранявайте своевременно всички повреди или износване. Подходящият график за поддръжка може да удължи експлоатационния живот на формата и да подобри качеството на формованите детайли.
Оптимизация на процеса
Настройте параметрите на шприцването, например температурата и скоростта на впръскване, за да намалите появата на облой. Ниското налягане на затваряне или неправилните настройки на процеса могат да доведат до изтичане на разтопен материал от формата.
Сила за стягане
Увеличете силата на затваряне, за да се уверите, че половините на формата са здраво затворени. Това е от решаващо значение, защото при неправилно затваряне пластмасата може да изтече и да образува облой.
Материал Вискозност
От съществено значение е вискозитетът на материала да бъде подходящ. При по-нисък вискозитет вероятността материалът да изтече от формата и да образува облой е по-голяма. Вискозитетът може да се контролира чрез настройките на температурата и избора на материал.
Не забравяйте, диагностициране и фиксиране флаш в процеса на инжектиране може да спести разходи и подобряване на качеството на окончателния продукт. Консултирайте се с експерти и се възползват от всеобхватни ресурси, като например прозренията, предоставени в „Какво причинява & Как да се избегне Flash в процес на инжектиране Molding“, за по-добро разбиране и решаване на проблемите, свързани с флаш.
Дефекти и решаване на проблеми
При шприцването бързото отстраняване на дефектите удължава експлоатационния живот на формите и помага да се запази качеството на изделията. Нека разгледаме често срещаните проблеми и решенията им.
Често срещани инжекции
При шприцването могат да възникнат различни дефекти, които влияят върху повърхностното покритие и качеството на изделията. Особено проблемен е облоят, наричан още облой от формата. Това е нежелан излишък от материал по разделителната линия или в други зони на разделяне на формата, който често образува тънка пластмасова перка върху готовото изделие. Други често срещани дефекти включват:
- Заваряване: Изкривяване, което се случва поради неравномерно охлаждане.
- Марки: Малки кратери или депресии поради недостатъчно охлаждане или запълване.
- Недозапълване: непълни детайли поради недостатъчно впръскан материал.
Определянето на тези дефекти в началото на производствения процес е от решаващо значение за поддържането на най-високото ниво на качество на продукта.
Отстраняване на проблеми флаш
За да се преодолее проблясък, тук са конкретни стъпки можете да следвате:
- Проверка на формата: огледайте за повреди или замърсявания, които може да пречат на пълното ѝ затваряне.
- Разделяне Линия Интегритет: Уверете се, че разделящата линия подхожда правилно без неправилно сравняване.
- Налягане на сцеплението: Настройване на налягането на стискане; твърде ниско налягане позволява да се появи светкавица.
- Материал и процес: Уверете се, че материалната вискозност е подходяща, и оптимизирайте инжектиращото налягане и скорост.
При замърсявания като прах или мръсотия проблемът може да се реши чрез цялостно почистване на формата. За отстраняване на облоите могат да се използват различни методи, например ръчно обрязване или химични процеси, но предотвратяването им винаги е за предпочитане. Последователният и внимателен подход към отстраняването на проблеми може значително да спести време и да намали дефектите.
Следпроцесиране и контрол на качеството
След изваждането от формата шприцваните детайли невинаги са готови за клиента. Вероятно ще е необходима последваща обработка за отстраняване на излишния материал и за постигане на стандартите за качество. Следващите подраздели разглеждат методите за премахване на облоите и мерките за гарантиране на качеството.
Технология и оборудване за разрушаване
Унищожението е критична стъпка в пост-обработката, за да се премахне всеки нежелан флаш от инжекцията ви, оформени части. Ето един концизен поглед на някои общи методи:
- Ръчно отклонение: Можете да използвате ножици или ножове за прости разхлабяващи задачи, което го прави пряк и достъпен вариант. Въпреки това, тя изисква точност и може да бъде трудоемка.
- Криогенно дефлаширане: Тази техника включва замразяване на частите с течен азот, за да се направи флашката къса, която след това може лесно да се премахне. Тя е ефективна за сложни части и поликарбонатни материали.
Оборудването, което избирате, зависи от геометрията на компонентите, материала и степента на качество на повърхността.
Осигуряване на качеството за инжекции
Осигуряването на качеството е от жизненоважно значение за гарантиране на функционалността и естетиката на вашите части:
- Визуална проверка: Провеждане на задълбочена визуална проверка за повърхностни дефекти и несъвършенства.
- Димензионална инспекция: Използвайте калипери и микрометри, за да гарантирате, че Вашите части отговарят на вашите измерни спецификации.
Запомнете, висококачествените инжекции на части са свободни от дефекти като блясък и показват последователно качество на повърхността, което отразява добре на вашата марка и помага да се избегне скъпо прераждане.
В заключение, правилното отстраняване на проблемите в процеса и конструкцията на формоването носи значителни ползи за ефективността. Намаляването на образуването на облой съкращава обрязването и намалява отпадъците от пластмаса. То също предотвратява натрупването във формите и удължава периодите на престой на инструменталната екипировка. Формите с минимален облой могат да работят по-дълго между циклите на поддръжка при висока производителност. В съчетание с настройване на скоростта на впръскване и налягането на уплътняване производителите постигат намаляване на разходите за произведен детайл. Цялостният подход към ограничаването на облоите позволява на производителите на пластмасови изделия да оптимизират производството през целия жизнен цикъл на компонента.







