
ABS est l’abréviation d’acrylonitrile butadiène styrène. Il s’agit d’un polymère thermoplastique composé de trois principaux monomères : l’acrylonitrile, le butadiène et le styrène. Leurs propriétés complémentaires forment un plastique ABS robuste et résistant aux chocs.
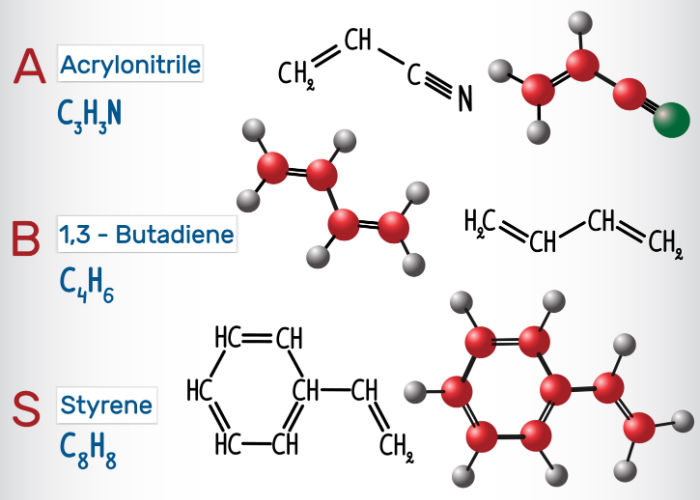
Voici davantage d’informations sur ces monomères :
Acrylonitrile
L’acrylonitrile est produit à partir de propylène et d’ammoniac. Il confère aux pièces plastiques une grande résistance chimique, de la dureté et une bonne stabilité thermique.
Butadiène
Le butadiène est produit lors de la fabrication de l’éthylène dans les vapocraqueurs. Il confère au polymère sa résistance aux chocs et sa robustesse.
Styrène
Le styrène est obtenu par alkylation du benzène avec de l’éthylène pour former de l’éthylbenzène, puis par déshydrogénation de ce dernier. Il apporte rigidité, résistance supplémentaire et brillance, et facilite la transformation du polymère ABS.
Moldie propose un large éventail de services de moulage par injection, notamment le moulage sur mesure de l’ABS. Nous garantissons à nos clients un processus de fabrication fluide.
Propriétés du plastique ABS
Voici certaines propriétés du matériau ABS :
Structure chimique de l’ABS : (C₈H₈·C₄H₆·C₃H₃N)ₙ
Résistance : Le plastique ABS résiste fortement aux produits chimiques, aux déformations, à la chaleur et aux chocs.
Taux de retrait : Il se situe entre 0.5 et 0.7 %.
Température : Sa température typique est de 200-238 °C/392-460.4 °F.
Température de liquéfaction : Ce thermoplastique se liquéfie à 105°C / 221°F.
Densité relative : 1.06
Résistance à la traction : 46 MPa (6600 PSI)
Le plastique ABS offre un excellent équilibre entre résistance, durabilité, propriétés électriques et autres caractéristiques. Ces propriétés remarquables permettent d’utiliser ce polymère dans différentes applications structurelles et conceptions de produits.
Procédé de moulage par injection de l’ABS
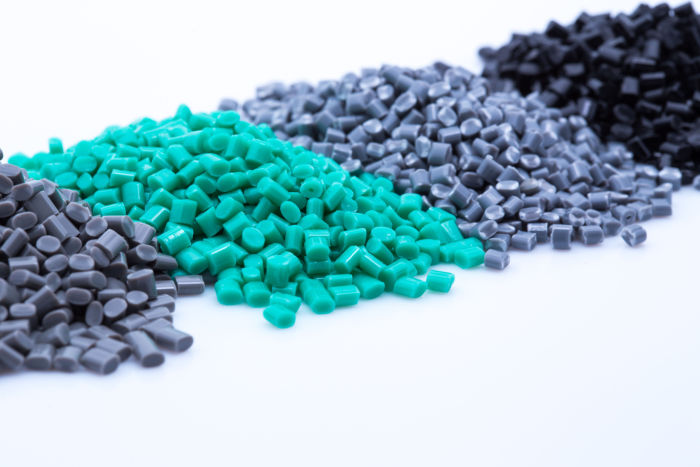
Voici les étapes du cycle de moulage par injection de l’ABS :
Injection : Le plastique ABS, sous forme de granulés, est fondu puis injecté à l’état liquide dans le moule. La durée d’injection dépend de la pression appliquée, du volume de matière injecté et de la puissance d’injection.
Refroidissement : Le plastique fondu refroidit et se solidifie en prenant la forme du moule. Un retrait peut toutefois se produire pendant le refroidissement. On laisse donc entrer davantage de matière fondue dans le moule pour réduire le retrait visible. Le temps de refroidissement dépend des propriétés thermodynamiques du plastique et de l’épaisseur maximale de la paroi.
Éjection : Après un refroidissement suffisant, la pièce peut être éjectée du moule par le système d’éjection.
Le plastique ABS peut être transformé à l’aide de la plupart des machines standard. Il peut être moulé par soufflage ou par injection. Sa température de fusion relativement basse, d’environ 200°C ou 392°F, le rend également adapté à l’impression 3D sur une machine FDM.
En tant qu’entreprise réputée de moulage par injection, nous utilisons les dernières technologies de fabrication pour produire des pièces moulées de haute qualité et répondre pleinement à vos besoins en matière de moulage de l’ABS.
Techniques de moulage par injection de l’ABS
Pièces à parois minces : En raison de la viscosité élevée de l’ABS, la pression d’injection doit être augmentée pour les pièces à parois minces.
Pièces à parois épaisses : Avec les techniques standard, la fabrication de pièces à parois épaisses peut entraîner des retassures. Le moulage par injection-compression est donc recommandé. Une quantité précise de matière fondue est ajoutée au moule pour former le produit fini.
Grandes pièces creuses : Le moulage par injection assisté par gaz ou par eau est essentiel pour fabriquer de grandes pièces creuses.
Plusieurs matériaux : Le surmoulage ou le moulage avec insert peut être nécessaire pour créer des pièces composées de plusieurs matériaux.
Considérations de transformation du moulage par injection de l’ABS
Voici certains aspects à prendre en compte lors du moulage par injection de l’ABS :
Épaisseur de paroi uniforme
Les parois en ABS doivent présenter une épaisseur uniforme pour résister aux contraintes et aux déformations. Le fabricant peut renforcer la pièce en ajoutant des nervures ou des congés.
Prétraitement des résines ABS par séchage
Le matériau ABS tend à absorber l’humidité à un taux compris entre 0.2% et 0.8%. Cette absorption peut allonger les cycles de fonctionnement, accroître la consommation d’énergie et augmenter les coûts. L’humidité peut également rendre les pièces moulées troubles. Le fabricant doit donc sécher soigneusement les résines ABS avant la production, à une température comprise entre 80 et 90°C pendant au moins 2 heures. Cela réduit le taux d’absorption à moins de 0.1%.
Dimension des congés
Plus le rayon est grand, moins le matériau plastique subit de contraintes. Cependant, un rayon trop grand peut provoquer un retrait dans le moule. Le rapport entre le rayon de l’ABS et l’épaisseur de paroi doit donc être d’au moins 0.3.
Contrôle de la température de moulage par injection de l’ABS
L’exposition du plastique ABS à des températures extrêmes peut entraîner sa décomposition thermique. Elle provoque des changements chimiques et physiques dans la pièce moulée en rompant les liaisons chimiques. Il est donc essentiel de maintenir une température optimale comprise entre 200 – 238°C / 392°F – 460.4°F.
Vitesse d’injection
Une vitesse d’injection élevée peut également entraîner une décomposition thermique, réduire la brillance ou décolorer le plastique. À l’inverse, une vitesse trop faible risque de ne pas remplir complètement le moule. Le fabricant doit donc trouver le bon équilibre pour assurer une transformation efficace et obtenir des pièces moulées de haute qualité.
Pression d’injection
En raison de sa viscosité, l’ABS nécessite une pression d’injection élevée. Une pression excessive peut toutefois faire adhérer fortement les pièces moulées entre elles et compliquer leur séparation. Le fabricant doit donc maintenir une pression optimale pour obtenir des produits finis de grande qualité.
Conditions de transformation du plastique ABS
Voici quelques paramètres de transformation à connaître :
Pression de moulage par injection : Elle doit se situer entre 50 – 100 MPa.
Contre-pression : Une contre-pression élevée favorise un mélange homogène, mais peut aussi entraîner de l’usure. Il est donc recommandé de maintenir une contre-pression de 5 bar.
Conception du point d’injection et des évents : La conception du point d’injection et des évents doit être adaptée. Les paramètres à examiner attentivement comprennent la longueur du point d’injection (less than 1mm), la largeur de l’évent (4-6mm), son épaisseur (0.025-0.05mm) et le diamètre du canal (3mm).
Point de fusion : La température de fusion recommandée se situe entre 200 et 280°C.
Avantages et inconvénients du moulage par injection de l’ABS
Voici quelques avantages et inconvénients du plastique ABS :
Avantages
Recyclabilité : Le plastique ABS peut être recyclé et fondu plusieurs fois sans perdre ses propriétés physiques.
Résistance et durabilité : Comme indiqué précédemment, le plastique ABS ne se dégrade pas facilement. Il reste robuste même à basse température. Contrairement à d’autres thermodurcissables, il ne brûle pas et ne se dégrade pas pendant le chauffage, le refroidissement ou un nouveau chauffage. Il peut donc être chauffé plusieurs fois, fondu puis moulé par injection.
Économie d’énergie : Les machines utilisées pour le moulage par injection de l’ABS consomment peu d’énergie. Elles réduisent la consommation énergétique et la durée globale de transformation. En général, le moulage de l’ABS améliore l’efficacité de la fabrication des thermoplastiques.
Reproductibilité : Le moulage par injection de l’ABS permet de fabriquer des produits complexes pour des usages exigeants. Des paramètres contrôlés et des techniques complémentaires assurent la reproductibilité des résultats et la production de pièces de haute qualité. De plus, l’ABS résiste aux températures extrêmes et conserve ses propriétés physiques d’origine.
Souplesse : Le plastique ABS est une résine flexible qui s’intègre facilement à d’autres matériaux. Cette polyvalence permet de transformer une vaste gamme de composants pour différents secteurs.
Grande stabilité dimensionnelle et faible retrait : Il convient donc à la fabrication de composants légers et rigides.
Productivité élevée : Le moulage du plastique ABS est un procédé de fabrication très efficace, qui permet une production en grande série avec peu d’intervention humaine.
Inconvénients
Sensibilité aux UV : Une exposition prolongée aux rayons ultraviolets (UV) peut entraîner une dégradation.
Faible résistance à la fatigue : Le matériau peut se dégrader lorsqu’il est soumis de manière répétée à de fortes contraintes.
Applications du moulage par injection de l’ABS
Le plastique ABS est à envisager lorsque le produit recherché doit être rigide, durable et léger. Il est notamment très utilisé pour fabriquer des instruments de musique, des appareils ménagers, des pièces informatiques et d’autres composants. Voici d’autres applications importantes selon les secteurs :
Construction : Sa résistance élevée aux chocs en fait un matériau adapté à la fabrication de tuyaux et de raccords.
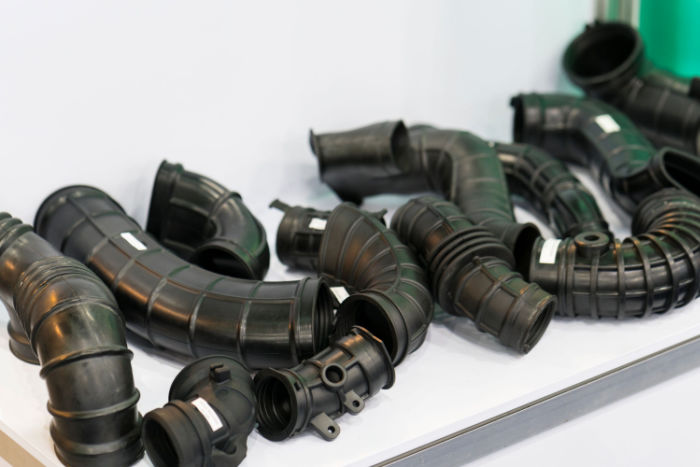
Industrie automobile : L’ABS remplace le métal, notamment pour les pièces qui doivent être légères. Il sert à fabriquer des composants de ceintures de sécurité, des panneaux d’instruments, des garnitures de montant, des poignées et des éléments de tableau de bord.
Industrie électrique : L’ABS sert à fabriquer des composants électroniques, comme des claviers d’ordinateur et des boîtiers d’outils électriques.
Applications commerciales : Le moulage par injection de l’ABS est couramment utilisé pour fabriquer des articles ménagers, notamment des panneaux de commande, des aspirateurs, des revêtements intérieurs de réfrigérateur et des robots culinaires.
Bien que l’ABS convienne au moulage par injection, certains problèmes courants peuvent survenir pendant le procédé :
Retassures : Elles apparaissent lorsque le thermoplastique se rétracte de manière irrégulière pendant le refroidissement. Elles peuvent aussi être causées par une chaleur excessive ou une pression d’injection insuffisante. Pour les prévenir, le fabricant peut appliquer une pression élevée au point d’injection et concevoir des parois extérieures uniformes.
Déformation : Elle se produit lorsque le refroidissement est irrégulier et entraîne une distorsion. Elle peut également apparaître si la pièce est éjectée trop tôt, avant d’avoir suffisamment refroidi. Des canaux de refroidissement régulièrement espacés permettent de prévenir ce problème.
Viscosité : La viscosité du plastique ABS augmente avec la température. Il faut donc maintenir la matière fondue dans une plage optimale pour obtenir des pièces en ABS moulées par injection de qualité.
En outre, l’ABS peut ne pas convenir aux applications extérieures, car il résiste mal aux intempéries et à la lumière du soleil. Des charges et des additifs peuvent toutefois améliorer sa résistance et sa protection contre les rayons ultraviolets (UV). Parmi les matériaux de charge possibles figurent les fibres d’acier inoxydable, le nylon et l’acrylique.







