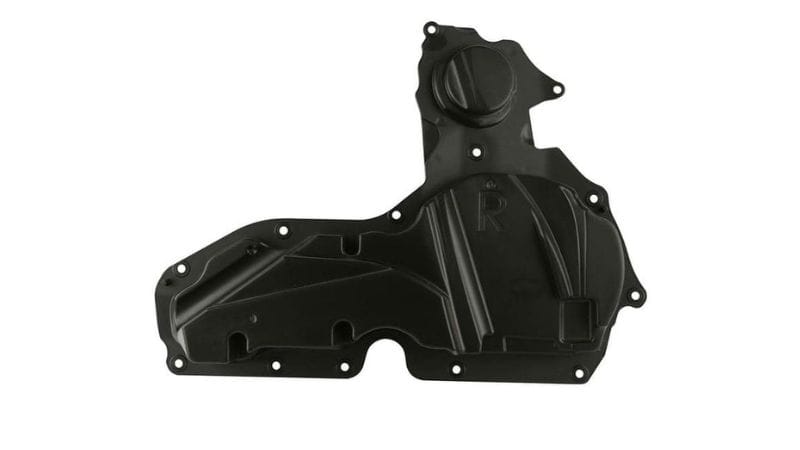
La galvanoplastia es uno de los mejores métodos para producir piezas fabricadas con superficies de alta calidad, y no se limita solo al metal, ya que las piezas de plástico comunes también pueden tomar la apariencia y algunas propiedades del metal a través de la galvanoplastia.
Esta guía de Moldie le explicará los principios detrás del servicio de galvanoplastia de plástico, los materiales involucrados y los métodos utilizados en diferentes industrias, para que pueda tomar decisiones acertadas para sus proyectos y saber qué esperar cuando negocie con sus fabricantes de piezas de plástico.
Diferencias entre chapado de plástico y metal
Los plásticos se diferencian metales de galvanoplastia Principalmente porque Los plásticos carecen de conductividad natural. Esta tabla a continuación resume sus principales diferencias.
| Característica | Sustrato de metal | Sustrato plástico |
|---|---|---|
| Conductividad eléctrica | Naturalmente conductivo | No conductor |
| Método de adhesión | Enlace directo de metal a metal | Requiere una superficie grabada y activada |
| Capas base comunes | Níquel, cobre | Cobre o níquel sin electrodos |
| Factores de riesgo | Oxidación, rugosidad de la superficie | Peeling, mala adherencia |
Materiales para galjanoplastia sobre plástico
Plásticos comúnmente utilizados para chapado
ABS (acrilonitrilo butadieno estireno) es el plástico de galvanoplastia más común porque su fase de butadieno permite un grabado superficial fácil y una fuerte adhesión del metal. Proporciona un buen equilibrio entre dureza y resistencia al calor, lo que lo convierte en una opción estándar para piezas automotrices y de consumo.
Mezclas ABS/PC combinar la capacidad de revestimiento de ABS con la dureza y la resistencia al impacto de policarbonato. Esta mezcla se adapta a piezas que requieren una mayor resistencia sin reducir la calidad de la superficie.
Otros materiales, como el nylon (PA), polipropileno (PP), poliéter éter cetona (PEEK) y polieterimida (PEI), se pueden sembrar después de la modificación de la superficie o el ajuste de aditivos.
PP y polietileno (PE) necesitan rellenos como talco o carbonato de calcio para mejorar la rugosidad para una mejor adhesión.
El PVC y el PLA son menos adecuados debido al calor más débil y la resistencia química. Para tales materiales, a veces se puede usar una pintura metálica adhesiva como alternativa decorativa, aunque no proporcionará la misma durabilidad o propiedades conductoras que la galvanoplastia.
| Tipo de plástico | Facilidad de revestimiento | Casos de uso común |
|---|---|---|
| ABS | Excelente | Adorno automotriz, asas |
| ABS/PC | Muy bueno. | Carcasas, paneles |
| Nailon | Moderado | Piezas mecánicas |
| PP | Bajo (necesita tratamiento) | Cubiertas de bajo peso |
| PEEK / PEI | Moderado | Componentes de alta temperatura |
Cómo elegir resinas basadas en las características
Una buena resina de recubrimiento debe tolerar productos químicos agresivos durante y agentes de limpieza durante el pretratamiento.
- ABS Es apreciado por Fiabilidad y valor. Permite que el proceso de grabado cree una superficie microscópicamente rugosa, asegurando las uniones del recubrimiento metálico. Esto se traduce en altos rendimientos de producción y acabados consistentes para molduras de automóviles, manijas de electrodomésticos y bienes de consumo.
- Nailon (PA) es una opción de gran alcance cuando sus demandas de diseño mayor resistencia, rigidez o resistencia al calor. Aunque la absorción de humedad puede plantear un problema, un proceso de pretratamiento controlado aún puede garantizar una adhesión perfecta. Los resultados son piezas fuertes pero ligeras y los beneficios funcionales / decorativos de una superficie metálica.
- PEEK y PEI Ofrecen un gran rendimiento en Resistente a temperaturas extremas y productos químicos agresivos inherentemente. Le permite aplicar capas metálicas adherentes uniformes que complementan su estabilidad innata, creando piezas que son a la vez de alto funcionamiento y visualmente superiores.
Influencia del moldeo por inyección y acabado superficial
Moldeo por inyección es una práctica común en la producción de piezas de plástico, y como el primer paso de todo el proceso de fabricación, su calidad afecta la forma en que el metal se adhiere a las piezas de plástico durante la galvanoplastia.
Si el procesamiento posterior no se implementa adecuadamente, los agentes de liberación residual o la tensión superficial pueden causar pelado o mala adhesión, y la contracción o alabeo desigual cambiará la energía superficial, afectando donde se une el recubrimiento.
Para evitar tales defectos, los fabricantes de plástico a menudo adoptan un riguroso control de calidad para garantizar superficies lisas y libres de defectos para el grabado químico uniforme y el chapado, usan moldes limpios y evitan el daño del molde para mejorar los resultados del chapado. Cualquier final El pulido de la superficie chapada también es más efectivo cuando el sustrato plástico subyacente es liso y libre de defectos.
Preparación & Procesos de galvanoplastia para plástico
Limpieza y tratamiento de superficies
Después de ser expulsados de los moldes de inyección, las superficies de las piezas de plástico a menudo contienen agentes desmoldantes, grasa y polvo que evitan que el metal se pegue. Los desechos a menudo se limpian con una solución alcalina o detergente suave, o un baño ultrasónico si hay pequeñas grietas.
Sigue un breve baño de neutralización para eliminar los álcalis o ácidos sobrantes y mantener la superficie químicamente equilibrada. La limpieza adecuada garantiza que las siguientes etapas químicas actúen de manera uniforme, especialmente en formas complejas o componentes de paredes gruesas.
Grabado y activación con baños químicos
En esta etapa, las piezas de plástico se graban para desarrollar poros microscópicos que mantienen el metal firmemente para que puedan desarrollar conductividad. La mayoría de los grabados industriales utilizan un ácido o solución de baño para hacer más áspera la superficie del plástico.
Después del grabado, el plástico aún no es conductor. Para prepararlo para el chapado, pasa por dos baños químicos importantes:
-
Sensibilización: La pieza se trata con una solución que prepara la superficie, preparándola para atraer partículas metálicas.
-
Activando: A continuación, se sumerge en un baño que contiene paladio. Una reacción química deposita partículas de paladio sobre la superficie atacada. Estos actúan como puntos de partida para que el metalizado comience a crecer.
La pieza se enjuaga a fondo para eliminar los productos químicos sobrantes, dejando solo las semillas de paladio ancladas. Este paso debe hacerse con cuidado para mantener intactos los sitios activos.
Conseguir esta etapa de preparación correcta es crucial. Si el grabado o la activación no es uniforme, la capa final de metal podría ser irregular, débil o propensa a la descamación. Una superficie uniforme y bien preparada garantiza que el revestimiento sea fuerte, consistente y duradero.
Creación de una superficie conductora
Una vez que la superficie se activa con semillas de paladio, la pieza está lista para recibir su primer recubrimiento metálico, la base conductora esencial. Esto es casi siempre una capa de cobre.
Esta primera capa de recubrimiento de cobre se aplica a través de galvanoplastiaun proceso químico (no eléctrico). La pieza se sumerge en una solución que contiene sales de cobre y un agente reductor.
Las «semillas» de paladio desencadenan una reacción controlada, causando que el cobre sólido se acumule partícula por partícula, creando una capa delgada y uniforme de metal sobre toda la parte, incluso cubriendo geometrías complejas y superficies internas que la electricidad no podía alcanzar.
Una vez que la capa de cobre no electrolítico establece la conductividad completa, la pieza se puede mover a tradicional galvanoplastia baño y ahora está listo para la fase de galvanoplastia final.
Fase de galvanoplastia
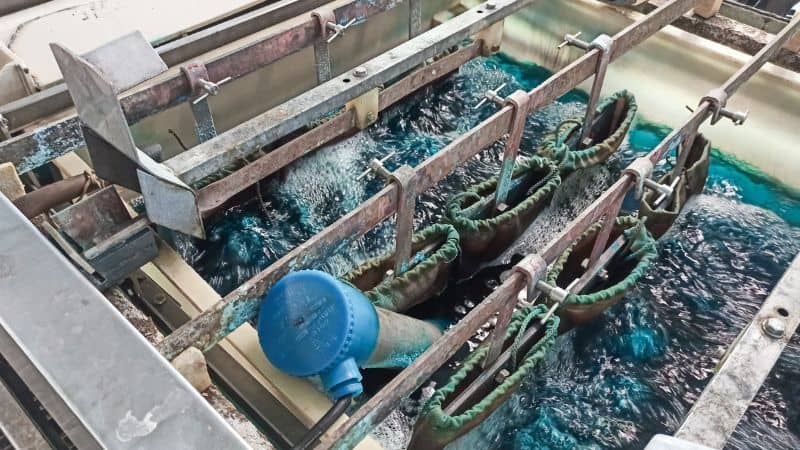
Después de la preparación de la superficie, la pieza entra en el proceso de chapado final. El sustrato ahora conductor se sumerge en baños de electrolito bajo corriente eléctrica controlada para la deposición.
Los iones metálicos se reducen en la superficie del cátodo, depositando una capa metálica densa y uniforme. Los parámetros clave (densidad de corriente, química del baño, temperatura y tiempo de inmersión) se calibran con precisión para lograr el grosor y las propiedades objetivo.
La calidad, el grosor y las propiedades funcionales de esta capa metálica están dictadas por un conjunto de parámetros meticulosamente controlados. Este riguroso control garantiza que el recubrimiento alcance las especificaciones objetivo exactas, ya sea para una mayor resistencia a la corrosión, mejores características de desgaste, conductividad eléctrica específica o un acabado estético deseado.