
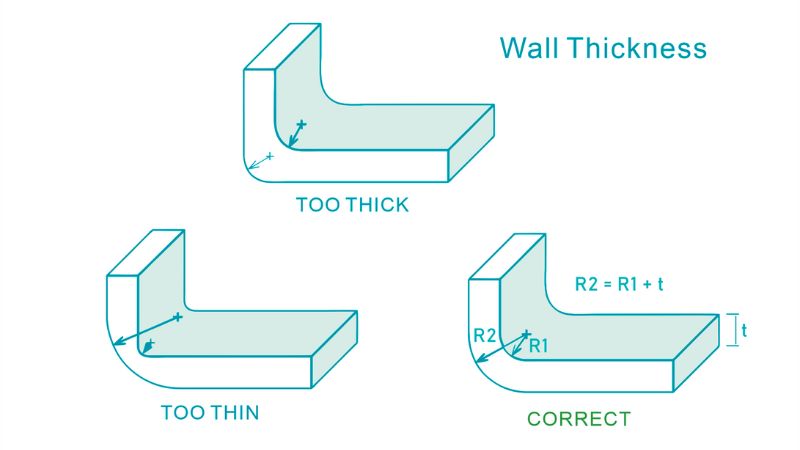
Desde comprender los conceptos básicos del grosor de la pared hasta navegar por consideraciones específicas del material, esta guía cubre aspectos esenciales que los diseñadores, ingenieros y fabricantes deben conocer.
Esta guía completa explora la importancia del diseño adecuado del grosor de la pared en el moldeo por inyección, ofreciendo información sobre las mejores prácticas, los desafíos comunes y las soluciones para optimizar la producción de piezas.
¿Qué es el grosor de la pared en el moldeo por inyección?
El grosor de la pared es una consideración crítica de diseño en el proceso de moldeo por inyección, que se refiere al grosor de la sección transversal de la pieza de plástico que se moldea.
Es una de las consideraciones de diseño más importantes en el moldeo por inyección porque afecta significativamente la capacidad de fabricación, el costo, la calidad y el rendimiento de la pieza final.
Lo que influye en el espesor de la pared
Dos factores clave influyen en el grosor de la pared en el moldeo por inyección de material plástico y la estructura de las piezas.
- Tamaño y forma Las partes más grandes generalmente requieren paredes más gruesas para la integridad estructural, mientras que las partes más pequeñas pueden tener paredes más delgadas. Las formas complejas pueden necesitar espesores variables.
- Material plástico – – Diferentes plásticos tienen diferentes características de flujo y velocidades de enfriamiento. Los materiales con viscosidad más baja o velocidades de flujo de fusión más altas se pueden usar generalmente con paredes más delgadas.
Aquí está una tabla para que usted compruebe el espesor óptimo de la pared para diversos materiales:
| Material | Rango de espesor de pared recomendado |
| ABS | 0,045 – 0,140 pulg (1,14 – 3,56 mm) |
| Acetal (POM) | 0.030 – 0.120 pulgadas (0.76 – 3.05 mm) |
| Acrílico (PMMA) | 0.025 – 0.500 pulgadas (0.64 – 12.7 mm) |
| Nailon (PA) | 0,030 – 0,115 pulgadas (0,76 – 2,92 mm) |
| Policarbonato (PC) | 0,040 – 0,150 pulg (1,02 – 3,81 mm) |
| Polietileno (PE) | 0.030 – 0.200 pulgadas (0.76 – 5.08 mm) |
| Polipropileno (PP) | 0,025 – 0,150 pulgadas (0,64 – 3,81 mm) |
| Poliestireno (PS) | 0,035 – 0,150 pulg (0,89 – 3,81 mm) |
¿Cuáles son los problemas con el espesor de la pared?
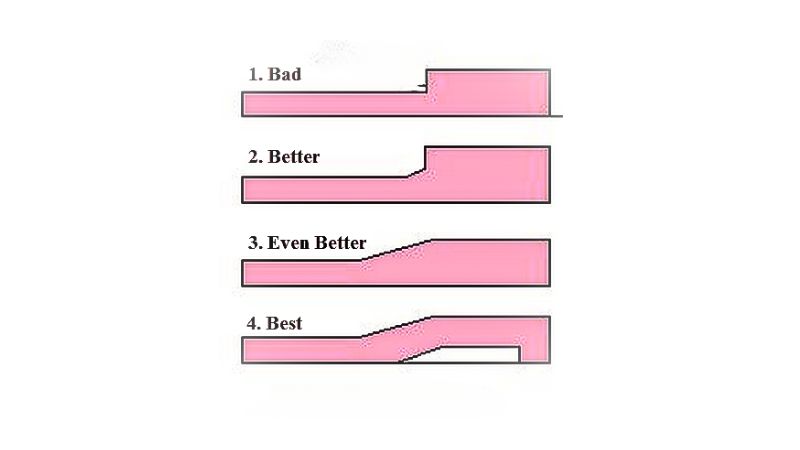
El grosor incorrecto de la pared para el moldeo por inyección puede provocar varios defectos en el producto final:
| Defecto | Causa | Resultado |
| Warpage | Espesor de pared desigual | Diferentes velocidades de enfriamiento conducen a tensiones internas, causando alabeo o torsión. |
| Marcas de hundimiento | Secciones más gruesas | El enfriamiento lento permite que la superficie se hunda hacia adentro, creando pequeñas depresiones |
| Líneas de flujo | Variaciones en el espesor de la pared | Diferentes caudales de plástico fundido causan rayas o líneas visibles en la superficie |
| Llenado incompleto | Transiciones delgadas a gruesas | El enfriamiento prematuro evita el llenado completo de áreas más gruesas |
| Voids | Secciones gruesas | Las bolsas de aire o de vacío forman vacíos internos |
| Chorros | Paredes demasiado delgadas | El rápido flujo de plástico causa patrones similares a serpientes en la superficie de la pieza |
| Debilidad estructural | Espesor de pared inconsistente | Compromisos parte fuerza e integridad |
| Imprecisiones dimensionales | Variaciones de espesor | El enfriamiento desigual conduce a que las piezas no cumplan con las dimensiones especificadas |
| Aumento del estrés interno | Espesores de pared variables | Diferentes velocidades de enfriamiento dan como resultado tensiones internas más altas |
| Defectos superficiales | Espesor de pared incorrecto | Causa imperfecciones superficiales como ondulaciones o ondulaciones |
Consideraciones de diseño para lograr un espesor de pared uniforme
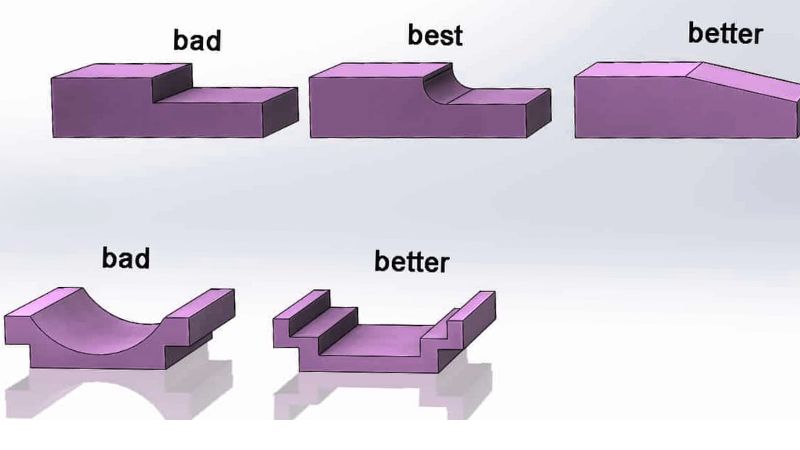
El diseño para el análisis de fabricabilidad (DFM) ayuda a identificar el espesor uniforme óptimo para minimizar la tensión interna y mejorar la consistencia.
Utilizando ángulos de tiro para mejorar el llenado del molde
Los ángulos de tiro son parte integral del diseño de los componentes moldeados por inyección, que sirven para facilitar la liberación más fácil de la pieza terminada del molde. Incorporar un ángulo de tiro no es simplemente una buena práctica; es fundamental para promover el grosor uniforme de la pared.
Un ángulo de calado externo recomendado de 0.5-1.5 grados y un ángulo interno de 0.5 grados pueden mejorar en gran medida el proceso de llenado del molde.
Estos pequeños ángulos permiten que el material fluya más suavemente y evitan la formación de espesores de pared inconsistentes, que a menudo son la raíz de varios defectos dentro de la pieza.
Abordar las tensiones internas causadas por un espesor de pared no uniforme
Las disparidades en el espesor de la pared pueden conducir a tensiones internas dentro de la pieza a medida que se enfría y solidifica. Las secciones de espesor de pared más grueso se enfrían a velocidades más lentas, causando tasas diferenciales de contracción que pueden deformar o distorsionar la pieza.
Un espesor uniforme en toda la pieza es imprescindible para distribuir uniformemente estas tensiones y evitar posibles problemas de calidad.
Al diseñar piezas, se deben considerar las áreas de alto riesgo y aplicar un grosor de pared consistente para mitigar la formación de tensiones internas.
Espesor recomendado – Mínimo
El espesor mínimo de la pared depende del material plástico específico que se utilice y del tamaño/complejidad de la pieza.
En general:
Para piezas pequeñas y producción eficiente de alto volumen, se recomienda un espesor mínimo de pared de 0,025-0,030 pulgadas (0,64-0,76 mm).
Para piezas más grandes, se sugiere un mínimo de 0,040-0,050 pulgadas (1,0-1,3 mm).
El espesor de pared mínimo práctico para el moldeo por inyección convencional varía de 0,030-0,040 pulgadas (0,76-1,0 mm).
Algunas aplicaciones especializadas de moldeo de paredes delgadas pueden lograr paredes tan delgadas como 0,010 pulgadas (0,25 mm), pero esto requiere altas presiones y limita el tamaño de la pieza.
Espesor recomendado – Máximo
Las paredes excesivamente gruesas deben evitarse en el moldeo por inyección cuando sea posible, ya que pueden conducir a defectos e ineficiencias.
Las directrices generales son:
La mayoría de las piezas moldeadas por inyección tienen un espesor máximo de pared de 0,125-0,250 pulgadas (3,2-6,4 mm).
Las paredes más gruesas de 0,250 pulgadas (6,4 mm) tienen un mayor riesgo de marcas de hundimiento, huecos, tensiones residuales y alabes.
En algunas aplicaciones especializadas, espesores de pared de hasta 4,5 pulgadas (114 mm) son posibles, pero requieren tiempos de ciclo muy largos.
Como mejor práctica para la eficiencia y la calidad, se recomienda un grosor máximo de pared de 0.125-0.160 pulgadas (3.2-4.0 mm) para la mayoría de las piezas.
Cómo resolver problemas de espesor de pared en piezas moldeadas
Tratar con secciones de pared gruesas en piezas moldeadas por inyección
Para mitigar esto, es aconsejable mantener un grosor de pared que facilite un enfriamiento rápido pero que también proporcione suficiente resistencia. Por ejemplo, con el material PA6 con un grosor de 8 mm, el ciclo total de moldeo por inyección es de aproximadamente 93 segundos, con un enfriamiento de aproximadamente 70 segundos.
Para superar el desafío de tiempos de ciclo prolongados debido a paredes más gruesas, emplear una técnica conocida como núcleo puede ser beneficioso. Esto implica crear secciones huecas en la pared gruesa sin comprometer la integridad o resistencia de la pieza.
Cómo manejar paredes delgadas sin comprometer la integridad de la pieza
Se recomienda a los diseñadores de productos que diseñen piezas con el mínimo espesor de pared necesario sin comprometer la integridad de la pieza.
El diseño de la pared más delgada requiere una comprensión profunda de las características de flujo del material para evitar defectos.
Factores como la presión de inyección, la temperatura del molde y la inclusión de elementos de diseño como costillas o refuerzos pueden ayudar a soportar piezas de paredes delgadas, mejorando su moldeabilidad y reduciendo el potencial de urdimbre, fregadero o burbujas.







