
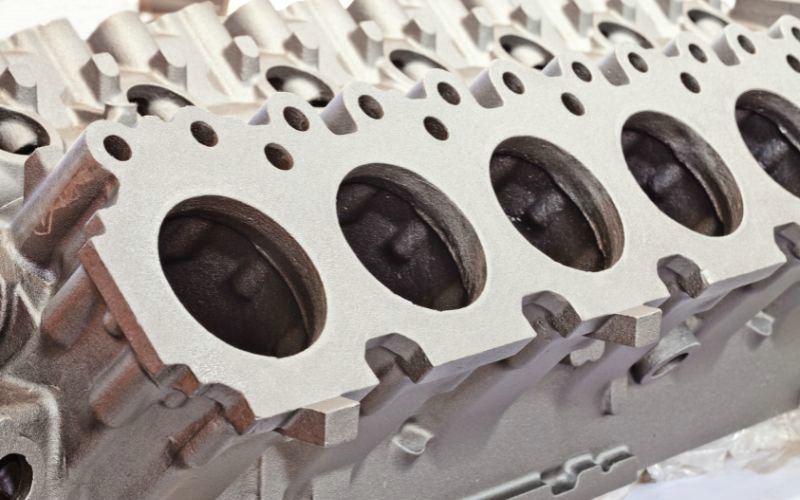
¿Qué es la fundición a presión?
La fundición a presión es un proceso de fabricación que implica verter o inyectar metal fundido en moldes, conocido como muere. El metal típicamente usado en este proceso puede incluir zinc, aluminio y sus aleaciones. El suyo es un viaje a través de un procedimiento ampliamente adoptado por su eficiencia en tiradas de producción de alto volumen.
Cuando se inicia la fundición a presión, el metal se funde en un horno y luego se inyecta en los moldes a alta presión. Este método es popular por su capacidad para producir piezas con precisión, detalles intrincados y excelente acabado superficial, cualidades demandadas en sectores como el automotriz, aeroespacial y electrónico.
La fundición a presión es muy buscada por los fabricantes debido a su capacidad para producir piezas uniformes con calidad consistente. Ya sea que lo esté utilizando para crear componentes de caja de cambios intrincados para vehículos o carcasas elegantes y duraderas para electrónica, la fundición a presión se erige como un pilar de la fabricación moderna, especialmente cuando la precisión y el volumen son esenciales.
Proceso de fundición a presión
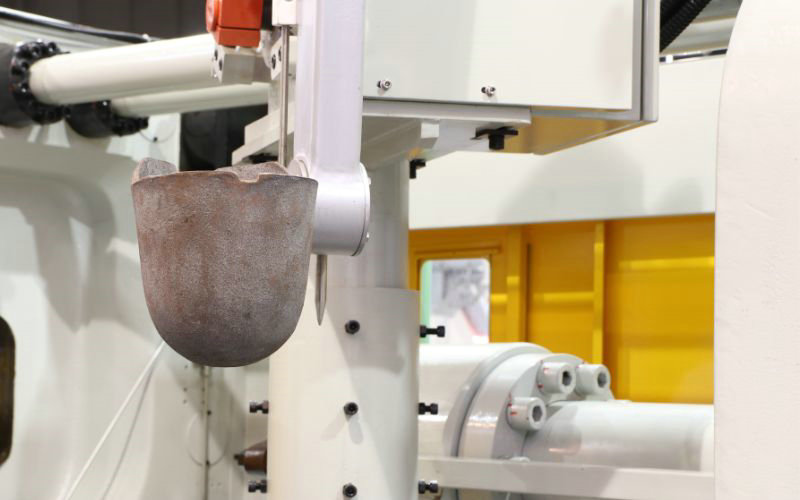
Hay tres tipos principales de procesos de fundición a presión: fundición a presión por gravedad, fundición a presión de cámara fría y fundición a presión de cámara caliente.
Gravedad Die Casting
En la fundición a presión por gravedad, el metal fundido se vierte directamente desde una cuchara en una matriz semipermanente o permanente. La cavidad se llena sin otra fuerza que la gravedad. Las ventajas de la fundición a presión por gravedad incluyen la capacidad de producir piezas fundidas densas y de alta calidad con excelentes propiedades mecánicas adecuadas para el tratamiento térmico. Es rentable para la producción de pequeño a mediano volumen.
Fundición a presión de cámara fría
En la fundición a presión de cámara fría, el horno de fusión se encuentra separado de la máquina de fundición a presión. Para cada ciclo, se introduce una cantidad precisa de metal fundido en la cámara de disparo no calentada de la máquina; luego, un émbolo hidráulico fuerza el metal a la matriz a altas presiones entre 2.000 y 20.000 psi. La fundición a presión de cámara fría se utiliza para aleaciones con puntos de fusión más altos como el aluminio. Produce piezas fuertes y duraderas, pero tiene tiempos de ciclo más lentos que una cámara caliente.
Cámara caliente Die Casting
En la fundición a presión de cámara caliente, el mecanismo de inyección se sumerge en una piscina de metal fundido, que se alimenta a la matriz a través de un cuello de cisne y un pistón. Al comienzo de cada ciclo, el pistón se retrae, permitiendo que el cuello de cisne se llene con metal fundido. El pistón entonces fuerza el metal a través del cuello de cisne en la matriz a presiones de 1.000-5.000 psi. La fundición a presión de cámara caliente se utiliza para aleaciones con bajos puntos de fusión como zinc y magnesio. Permite tiempos de ciclo más rápidos y puede producir piezas intrincadas con porosidad reducida.
Aplicaciones de fundición a presión
Automotriz: La fundición a presión se emplea ampliamente en el sector de la automoción. Encontrará componentes como bloques de motor, piezas de transmisión y elementos estructurales hechos a través de este proceso. La capacidad de producir piezas fuertes y duraderas de manera rápida y eficiente hace que la fundición a presión sea una opción para los ingenieros automotrices.
- Componentes del motor
- Cajas de cambios
- Marcos de coches
Aeroespacial: La industria aeroespacial valora la fundición a presión para crear piezas complejas que requieren precisión y puede soportar condiciones duras. Los componentes tales como el tren de aterrizaje, la instrumentación de la cabina y las piezas del motor son típicamente fundidos a presión.
- Carcasas de instrumentación
- Piezas de engranajes de aterrizaje
- Componentes del motor
Electrónica: En electrónica, la fundición a presión se utiliza para crear elementos como conectores, carcasas y disipadores de calor. Estas piezas se benefician de la capacidad de la fundición a presión para formar diseños complejos con un alto nivel de conductividad térmica.
- Disipadores de calor
- Conectores
- Carcasas
¿Qué es el moldeo por inyección de metal?
El moldeo por inyección de metal (MIM) le ofrece un proceso de fabricación para producir piezas intrincadas en volúmenes medios a altos. MIM Combina la libertad de diseño y la complejidad de las formas que se encuentran en el moldeo por inyección de plástico con la excepcional resistencia e integridad del metal.
Aquí hay una descripción concisa de MIM:
- Materiales: Su elección de materiales en MIM generalmente incluye metales ferrosos como el acero inoxidable, que proporciona una resistencia y durabilidad significativas al producto final.
- Fuerza y precisión: Las piezas MIM son conocidas por su impresionante fuerza y precisión. Mantienen tolerancias estrechas, lo que las hace adecuadas para ambos industrial y médico aplicaciones.
- Geometrías complejas y paredes delgadas: Con MIM, puede crear piezas con geometrías complejas y paredes delgadas, que pueden ser desafiantes o imposibles a través de los procesos tradicionales de metalurgia.
Proceso de moldeo por inyección de metal
Su comprensión de MIM comienza con su material primario: un materia prima que consiste en polvo de metal fino y un material aglutinante de polímero. Los metales comunes usados en este proceso incluyen acero inoxidable, titanio, aleaciones de níquel y aleaciones de cobre. En sus etapas iniciales, MIM es similar al moldeo por inyección de plástico; la materia prima se calienta hasta que se vuelve viscosa y se puede inyectar en una cavidad de molde.
Una vez que su pieza moldeada está configurada, comienza el proceso de desaglutinación. Esto implica eliminar la mayor parte del aglutinante, que prepara la pieza para la sinterización. Durante la sinterización, su pieza está expuesta a altas temperaturas que unen las partículas metálicas y garantizan la integridad.
Después de la sinterización, descubrirá que la pieza se ha reducido significativamente, generalmente entre el 15 y el 20%. Sin embargo, el proceso de sinterización le permite lograr una excelente precisión dimensional y acabado superficial, a menudo minimizando la necesidad de mecanizado posterior. MIM es altamente rentable cuando se trata de producir piezas pequeñas en grandes volúmenes debido a un menor desperdicio de material y la capacidad de mantener tolerancias estrictas sin un extenso trabajo de acabado.
En última instancia, el moldeo por inyección de metal ofrece una combinación única de calidad, eficiencia y versatilidad dentro de los procesos de fabricación. Su capacidad para utilizar una variedad de metales y lograr características específicas del material, como dureza, resistencia a la tracción y resistencia a la temperatura, lo convierte en un proceso valioso en numerosas industrias.
Aplicaciones de moldeo por inyección de metal (MIM)
El moldeo por inyección de metal (MIM) es preciso y rentable, y es especialmente adecuado para la producción en masa de componentes pequeños y medianos. Encontrará aplicaciones MIM en varias industrias debido a su capacidad para producir formas complejas con excelente acabado superficial.
Aeroespacial y Automoción:
- MIM es ideal para la fabricación de piezas tales como manijas de puertas, bisagras y componentes del motor debido a su alta resistencia y durabilidad.
Médico y Dental:
- La industria médica se beneficia de la precisión de MIM en la creación de herramientas quirúrgicas, implantes y soportes que requieren biocompatibilidad.
Electrónica de consumo:
- Pequeños componentes como piezas de teléfonos móviles o ensamblajes de cámaras aprovechan la destreza de MIM en miniaturización y capacidades de diseño detalladas.
Industria de armas de fuego:
- MIM se utiliza para fabricar varios componentes de armas de fuego, incluidos gatillos, martillos y partes de mira que exigen tolerancias y resistencia estrictas.
Equipo industrial general:
- Encontrará MIM en la producción de componentes de bomba, conectores y válvulas debido a sus capacidades de producción de alto volumen y consistencia.
En estas aplicaciones, MIM proporciona beneficios que incluyen:
- Materiales de alta densidad con grandes propiedades mecánicas
- Capacidad para integrar características como roscas, engranajes y canales internos sin operaciones secundarias
- Producción de piezas cerca de la forma final, minimizando el desperdicio
Die Casting vs MIM: ventajas y desventajas
Ventajas de MIM sobre Die Casting
1. MIM puede producir piezas pequeñas y complejas con características intrincadas y paredes delgadas que serían desafiantes o imposibles con la fundición a presión.
2. MIM ofrece una gama más amplia de materiales, incluyendo metales ferrosos, aceros inoxidables, titanio y aleaciones de níquel. La fundición a presión se limita típicamente a metales no ferrosos como aluminio, zinc y magnesio.
3. Las piezas MIM tienen excelentes propiedades mecánicas, alta resistencia y resistencia al desgaste debido al proceso de sinterización.
4. MIM proporciona tolerancias más estrictas y puede ser preciso dentro de 0.3mm.
5. MIM prácticamente no tiene residuos porque todo el material se inyecta directamente en el molde.
Desventajas de MIM en comparación con Die Casting
1. MIM es generalmente más caro que la fundición a presión debido a las complejas herramientas y múltiples etapas de procesamiento.
2. MIM tiene una vida útil de troquel más baja (disparos de 150k-300k) en comparación con la fundición a presión (más de 1 millón de disparos).
3. Las piezas MIM pueden encogerse significativamente (hasta un 30%) durante la sinterización, lo que requiere un cuidadoso diseño del molde. La fundición a presión tiene una contracción mucho menor.
4. MIM tiene altos costos iniciales de automatización y configuración.
Ventajas del Die Casting sobre MIM
1. La fundición a presión suele ser más barata que la MIM, hasta un 30% menos costosa en algunos casos.
2. La fundición a presión tiene una vida útil más larga (más de 1 millón de tomas) en comparación con MIM (150k-300k tomas).
3. La fundición a presión no requiere operaciones secundarias después de que la pieza es expulsada del molde.
4. La fundición a presión puede acomodar insertos y piezas hechas de otros materiales incrustados en la fundición.
Desventajas de la fundición a presión en comparación con MIM
1. La fundición a presión lucha por producir piezas pequeñas e intrincadas con características finas y paredes delgadas.
2. La fundición a presión se limita principalmente a metales no ferrosos. Los metales ferrosos tienen puntos de fusión muy altos, que reducen la vida útil de la matriz.
3. La porosidad debido a los gases atrapados es un problema común en la fundición a presión, reduciendo la resistencia mecánica.
4. La fundición a presión requiere matrices costosas para soportar la alta presión y las temperaturas del metal fundido.
En resumen, MIM sobresale en la producción de piezas pequeñas y complejas con excelentes propiedades mecánicas en una amplia gama de materiales. Sin embargo, es más caro y tiene un tiempo de ciclo más largo que la fundición a presión. La fundición a presión es más económica y adecuada para piezas más simples y grandes en metales no ferrosos con tiempos de producción más rápidos, pero lucha con características intrincadas y porosidad.
Comparación: Moldeo por inyección de metal vs. Die Casting
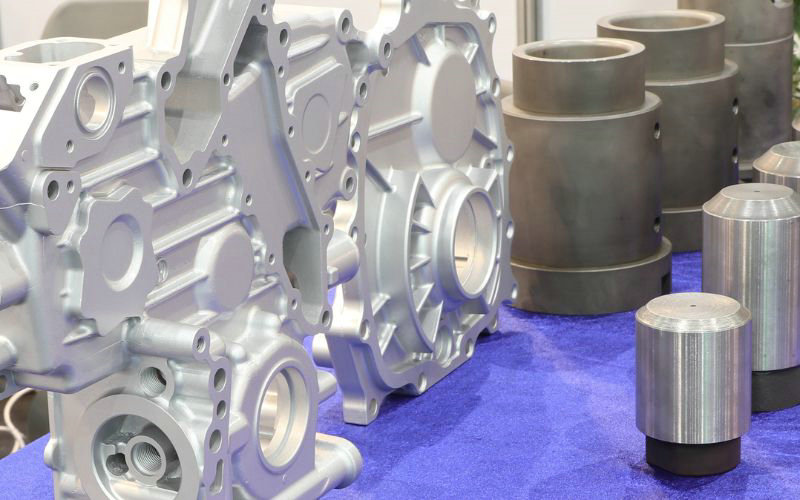
1. Precision & Tolerancia
Moldeo por inyección de metal (MIM)MIM logra piezas muy precisas con tolerancias relativamente estrechas, típicamente precisas dentro de 0,3 mm. Esta precisión se debe a los polvos metálicos finos utilizados, que permiten geometrías detalladas y complejas.
Die Casting: La fundición a presión generalmente ofrece una buena precisión dimensional pero no tan alta como MIM. La tolerancia típica para la fundición a presión es de alrededor de ±0,0005 pulgadas, que es menos precisa en comparación con las capacidades de MIM. Las variaciones en las dimensiones a menudo requieren un recorte adicional para cumplir con las especificaciones.
2. Materiales necesarios
Moldeo por inyección de metal (MIM)MIM puede utilizar una amplia gama de materiales, incluyendo metales ferrosos y no ferrosos, aceros inoxidables, titanio y aleaciones de níquel. Esta versatilidad permite la producción de piezas con propiedades específicas adaptadas a diversas aplicaciones.
Die Casting: Principalmente utiliza metales no ferrosos como aluminio, zinc y magnesio. Si bien la fundición a presión puede usar metales ferrosos, estos materiales tienen puntos de fusión muy altos, lo que puede reducir significativamente la vida útil del molde.
3. Comparación de velocidad
Moldeo por inyección de metal (MIM)El proceso MIM implica múltiples pasos, incluyendo mezcla, moldeo por inyección, desaglomeración y sinterización, lo que lo hace generalmente más lento que la fundición a presión. Sin embargo, una vez que se configura la producción, MIM puede producir eficientemente grandes volúmenes de piezas.
Die CastingConocida por su rápida capacidad de producción, la fundición a presión es más rápida, particularmente adecuada para producciones de alto volumen. El proceso permite la creación rápida de piezas grandes debido a sus técnicas de inyección de alta presión.
4. Acabado superficial
Moldeo por inyección de metal (MIM): Por lo general, proporciona un acabado superficial de alta calidad que a menudo no requiere un procesamiento posterior adicional. El proceso de sinterización ayuda a lograr un acabado suave.
Die CastingLas piezas generalmente salen del molde con un buen acabado superficial, pero pueden requerir algún recorte del exceso de metal. La calidad de la superficie generalmente se considera media en comparación con MIM.
5. Costos de fabricación
Moldeo por inyección de metal (MIM): Si bien los costos iniciales de instalación y herramientas pueden ser altos, MIM puede ser rentable para producir piezas complejas en grandes volúmenes debido a la reducción de residuos y las mínimas necesidades de posprocesamiento.
Die Casting: Generalmente menos costoso en términos de costos iniciales y es más rentable para piezas más grandes y producción de alto volumen. Sin embargo, la rentabilidad disminuye para piezas altamente complejas o más pequeñas.
6. Diferencias de molde
Moldeo por inyección de metal (MIM)Los moldes utilizados en MIM pueden ser menos duraderos en comparación con la fundición a presión, que generalmente admite alrededor de 150,000 a 300,000 disparos. Sin embargo, los moldes MIM permiten una mayor complejidad en el diseño de las piezas.
Die CastingLos moldes están diseñados para soportar altas presiones y temperaturas, haciéndolos más duraderos, con una esperanza de vida de más de 1 millón de disparos. Sin embargo, ofrecen menos flexibilidad en términos de complejidad de piezas en comparación con los moldes MIM.







