
Introducción al moldeo por inyección de plástico transparente
Cuando se necesitan piezas de plástico transparentes y de gran claridad, el moldeo por inyección de plástico transparente es un proceso de fabricación fiable. Este método, muy versátil, se utiliza en diversos sectores, desde el automotriz hasta el de bienes de consumo. El moldeo por inyección permite transformar el plástico en componentes transparentes y duraderos, como lentes y luminarias.
Materiales para el moldeo de plástico transparente
Al elegir materiales para moldear plástico transparente, debe tener en cuenta que la selección influirá considerablemente en propiedades del producto final, como la transparencia, la resistencia y la resistencia a los rayos UV y a los productos químicos.
Propiedades del acrílico (PMMA)
el acrílico, also known as PMMA (polimetilmetacrilato), es un plástico popular para moldeo por inyección por su excelente transmisión de luz y resistencia a los rayos UV. Es una resina no tóxico algo frágil pero puede pulirse para conservar su acabado transparente.
Ventajas del policarbonato (PC)
Policarbonato (PC) ofrece una notable resistencia al impacto y es un material ideal para el moldeo por inyección de productos como gafas de seguridad y pantallas térmicas. Su ventaja es que conserva la transparencia y ofrece gran claridad para diversas aplicaciones.
Polietileno (el HDPE) y sus usos
Polietileno de alta densidad (el HDPE) es un termoplástico conocido por su resistencia y utilizado en productos que requieren una estructura duradera pero algo flexible, como botellas y recipientes. También es no tóxico, por lo que es seguro para aplicaciones relacionadas con alimentos.
Otras resinas transparentes
Además de los materiales principales mencionados, hay otras resinas, como PET y PEI que ofrecen transparencia. Mientras que PET se utiliza con frecuencia en botellas para bebidas y envases, PEI puede utilizarse en aplicaciones de alta temperatura, como componentes de motores aeroespaciales.
Termoplásticos frente a plásticos de ingeniería
Termoplásticos como el acrílico y el HDPE se utilizan habitualmente en el moldeo por inyección por su facilidad de procesamiento y versatilidad. Por otro lado, los plásticos de ingeniería como el policarbonato ofrecen propiedades avanzadas, como una mayor resistencia al impacto, adecuadas para aplicaciones más exigentes.
Aditivos y modificadores
Para mejorar algunas propiedades de los plásticos transparentes, aditivos y modificadores como estabilizadores UV y colorantes pueden incorporarse. Estas sustancias pueden mejorar la resistencia a los rayos UV, modificar su flexibilidad y añadir distintos colores sin perder la transparencia.
Resumen:
| Material | Propiedades clave | Aplicaciones habituales |
| el acrílico (PMMA) | Excelente claridad óptica, resistencia a los rayos UV y alta resistencia | Lentes, luminarias y piezas transparentes |
| Policarbonato (PC) | Alta resistencia al impacto y buena claridad óptica | Gafas de seguridad, piezas automotrices y pantallas térmicas |
| Polyethylene (el HDPE) | Resistente pero flexible, con excelente resistencia química | Botellas y recipientes para alimentos |
| PET | Buena transparencia, alta resistencia y barrera contra la humedad | Envases y botellas para bebidas |
| Polieterimida (PEI) | Resiste altas temperaturas, buena transparencia y resistencia química | Piezas de motor y aplicaciones aeroespaciales |
| Termoplásticos | Fáciles de procesar y versátiles | Moldeo por inyección de uso general |
| Engineering plastics | Propiedades avanzadas, como resistencia al impacto o al calor | Aplicaciones exigentes, como las automotrices |
Diseño e ingeniería de piezas de plástico transparente
Al diseñar piezas transparentes, la prioridad es lograr una gran claridad y transparencia. Las propiedades del material y las consideraciones estructurales son fundamentales para la claridad óptica y la durabilidad del producto terminado.
Cómo garantizar una claridad óptima
Para obtener la máxima claridad óptica y transmisión de luz en piezas moldeadas transparentes, es fundamental seleccionar el material adecuado. Elija materiales naturalmente transparentes, como el acrílico y el policarbonato, que ofrecen la máxima transparencia y una turbidez mínima. El espesor de pared debe controlarse cuidadosamente para evitar defectos como marcas de hundimiento, que reducen la claridad. Mantenga un espesor uniforme para preservar las mejores propiedades ópticas y evitar superficies desiguales que puedan causar distorsión.
Cómo abordar las propiedades del material
La selección del material adecuado también requiere considerar cómo interactuará el plástico con su entorno. Tenga en cuenta la posible exposición a sustancias químicas: las piezas transparentes suelen utilizarse cuando es fundamental ver el contenido y pueden entrar en contacto con sustancias como humedad, disolventes, ácidos, y otros materiales corrosivos pueden entrar en contacto con el plástico. Por ejemplo, el acrílico es más frágil, pero ofrece una claridad excelente, mientras que el policarbonato es más duradero, pero puede absorber humedad, lo que podría afectar la estabilidad dimensional.
Consideraciones estructurales
Las piezas de plástico transparente deben soportar las exigencias de su aplicación. Para garantizar la estabilidad dimensional y evitar el agrietamiento por tensión, diseñe teniendo en cuenta las cargas posibles y las condiciones ambientales. Esto implica considerar elementos como nervaduras de refuerzo, que deben diseñarse evitando secciones gruesas que se enfríen de manera desigual y generen tensiones internas.
Estética y acabado
Por último, el atractivo estético de una pieza transparente depende de su acabado superficial. Puede elegir entre un acabado de alto brillo, como el pulido o uno mate sutil. En cualquier caso, un acabado liso y uniforme es esencial para conservar el aspecto y la resistencia a los arañazos. Recuerde que las imperfecciones superficiales son más visibles en los plásticos transparentes, por lo que es fundamental prestar atención al detalle durante el pulido o texturizado para lograr un acabado de grado estético .
Proceso de fabricación y maquinaria
Para obtener un acabado superficial liso, durante todo el proceso de inyección se debe prestar una atención meticulosa a las materias primas, los equipos, el molde e incluso el diseño del producto. A menudo se aplican requisitos estrictos o especiales. Los plásticos transparentes, que suelen tener un punto de fusión alto y poca fluidez, requieren con frecuencia ajustes precisos de los parámetros del proceso. Esto incluye regular la temperatura del molde, la presión de inyección y la velocidad de inyección para garantizar el llenado completo. Estos ajustes también ayudan a evitar deformaciones o grietas en el producto causadas por tensiones internas.
Esta sección ofrece un análisis detallado de los procedimientos de inyección y las máquinas especializadas esenciales para producir componentes transparentes moldeados por inyección.
Equipos de moldeo por inyección
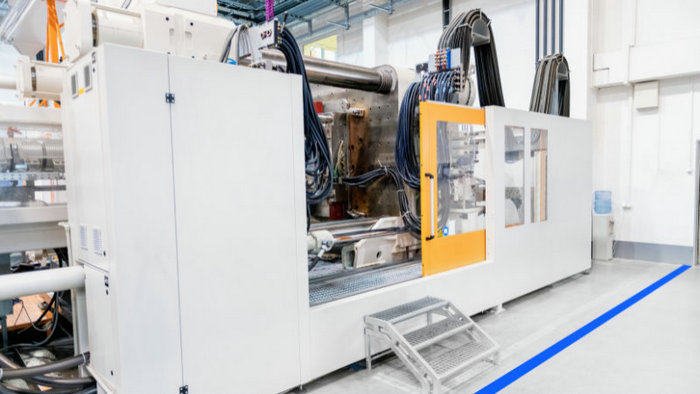
Elegir el equipo de moldeo por inyección adecuado es esencial para fabricar piezas de plástico transparente de alta calidad. Necesitará una máquina compatible con el material específico utilizado, como el acrílico, reconocido por su estabilidad dimensional y resistencia a los arañazos. La máquina debe permitir controlar con precisión la velocidad y la presión de inyección para lograr un acabado transparente. En los diseños de moldes complejos, es habitual utilizar mecanizado CNC, que ofrece la flexibilidad y precisión necesarias para obtener resultados de alta calidad.
Proceso de moldeo por inyección
1. Preparación de los materiales:
Los gránulos o la resina transparente de la formulación requerida se secan para eliminar la humedad. Esto previene defectos en la pieza final.
- Los gránulos de plástico transparente se introducen desde secadores que eliminan la humedad absorbida durante el almacenamiento.
- Los secadores utilizan calor y desecante para reducir el contenido de humedad a menos de 0.1%.
- Un secado adecuado es fundamental para evitar que la humedad atrapada se vaporice y forme pequeñas burbujas y grietas durante la fusión y el moldeo.
2. Unidad de inyección:
El plástico seco se introduce en la unidad de inyección, un cilindro grande con un husillo giratorio. Los calentadores elevan la temperatura del plástico hasta su punto de fusión.
- Los gránulos de plástico entran en la unidad de inyección, que consta de un cilindro calefactor y un husillo de Arquímedes.
- El cilindro está revestido con zonas de calentamiento de control individual que elevan gradualmente la temperatura del plástico.
- A medida que gira, el husillo impulsa el plástico hacia delante, lo funde y lo mezcla mediante fuerzas de cizallamiento y calor por conducción.
- En esta etapa, los aditivos, como estabilizadores UV y lubricantes, se dispersan por completo para obtener propiedades uniformes.
3. Fusión y mezcla:
Al girar, el husillo funde y mezcla el plástico de manera uniforme. Los aditivos se dispersan completamente para garantizar propiedades constantes.
4. Cierre del molde:
Las mitades del molde, mecanizadas con precisión, se juntan y se sujetan firmemente para evitar fugas de plástico fundido. Los moldes multicavidad pueden producir varias piezas a la vez.
- El molde, fabricado en acero por su conductividad térmica, consta de una mitad superior y otra inferior con los diseños de las piezas.
- Las unidades de cierre ejercen varias toneladas de fuerza para juntar firmemente las mitades del molde, selladas por una línea de partición.
- Los moldes multicavidad tienen varios juegos de cavidades para producir varias piezas simultáneamente.
5. Inyección:
El plástico fundido se inyecta a alta presión en las cavidades del molde a través de un sistema de bebedero y canales. Se evacua el aire para evitar burbujas.
- Cuando el plástico está completamente fundido y homogéneo, se inyecta a alta presión, 500-1500 psi.
- Fluye a través de estrechos canales de inyección llamados canales y bebederos en cada cavidad del molde.
- El aire atrapado es ventilado por respiraderos especiales para evitar burbujas en las partes.
6. Enfriamiento:
Los canales de enfriamiento en el molde transportan fluidos de transferencia de calor para solidificar el plástico dentro del molde.
- Las líneas de enfriamiento hicieron circular agua o glicol dentro del molde para extraer rápidamente calor del plástico.
- Los tiempos de enfriamiento típicos son de 10-60 segundos dependiendo del material y el grosor de la pieza.
- El enfriamiento adecuado garantiza que el plástico se solidifique con una estructura molecular uniforme.
7. Eyección:
Una vez solidificado, el molde se abre y los pasadores eyectores empujan la pieza terminada fuera del molde. El exceso de plástico todavía está unido a bebederos y canales.
- El molde se abre y los pernos eyectores empujan las piezas cuando están completamente solidificadas y todavía calientes pero rígidas.
- El exceso de plástico permanece unido a los bebederos y canales fuera del molde.
8. Recorte:
En una estación separada, los bebederos y los canales se cortan / rompen de las partes para dar la forma final.
- Las piezas se transfieren a una estación de recorte automático.
- Los talones de la espiga y del canal se cortan o se rompen de las partes.
- Esto da las dimensiones y superficies finales a las piezas.
9. Controles de calidad:
Las piezas se someten a pruebas visuales y mecánicas para garantizar la precisión dimensional y la ausencia de defectos antes del embalaje.
- Las piezas se someten a una medición de dimensiones e inspección visual para detectar defectos.
- Las pruebas pueden incluir pruebas de tracción o de impacto en piezas de muestra.
- Solo las piezas conformes se embalan para el envío.
Retos del moldeo de plástico transparente
Cuando se trata de moldeo por inyección de plástico transparente, lograr resultados impecables plantea varios desafíos significativos. Desde garantizar uniformidad en el espesor hasta gestionar las reacciones con productos químicos, cada paso exige precisión para mantener la estética y la funcionalidad de sus piezas transparentes.
1. Mantener la consistencia del producto
Logro estabilidad dimensional es crucial; sin embargo, marcas de hundimiento en secciones más gruesas puede afectar la consistencia. Para garantizar la uniformidad espesor de pared y mantener la claridad, los moldeadores deben equilibrar cuidadosamente los tiempos de llenado y las tasas de enfriamiento. Además, las tasas de expansión térmica puede variar, alterando potencialmente las dimensiones y propiedades de sus piezas transparentes.
2. Gestión
El control de temperatura es esencial para el moldeo de plástico transparente. Temperaturas extremas puede introducir estrés, que disminuye claridad. La gestión precisa de la temperatura del molde durante el procesamiento evita defectos como la turbidez o la decoloración, lo que garantiza la calidad transparente de sus piezas.
3. Lidiar con la contracción y las deformaciones
Cuando las piezas moldeadas se enfrían, contracción y warping puede ocurrir, comprometiendo la integridad y la transparencia de la pieza. Ajustes a la enfriamiento proceso y diseño de molde ayudar a mitigar estos problemas y mantener las formas exactas deseadas.
4. Compatibilidad química
Elija materiales que puedan soportar la exposición a diversos productos químicos, incluyendo ácidos, materiales corrosivos, y disolventes sin perder claridad. Resistencia química garantiza que los plásticos transparentes conserven su apariencia y estructura cuando entren en contacto con estas sustancias.
5. Impacto y resistencia al estrés
Los plásticos transparentes a veces pueden ser más Quebradizo, que conduce a craqueo bajo impacto o estrés. Identificación de materiales con alta resistencia de impacto y ajustar el proceso de moldeo por inyección para mejorar la resistencia puede prevenir tales fallas y mejorar la durabilidad de sus productos de plástico transparente.
Consideraciones ambientales
En el ámbito del moldeo por inyección de plástico transparente, su atención a los factores ambientales es crucial. Esto incluye no solo el uso de materiales ecológicos, sino también el cumplimiento de las normas de seguridad y normativas, la reducción de residuos y la consideración de opciones biodegradables.
- Reciclaje y bioplásticosLos plásticos biodegradables y reciclados están a la vanguardia de las prácticas sostenibles del sector. Considere utilizar polímeros biodegradables como PLA, que reducen la huella ambiental. Además, implementar programas de reciclaje para plásticos posindustriales y posconsumo también puede contribuir a la sostenibilidad.
- : Reducir los residuos en la fabricaciónMinimizar los residuos de fabricación no solo beneficia al medio ambiente, sino que también puede reducir los costos. Optimice los procesos de producción para ahorrar materias primas y energía. Las tecnologías que permiten sistemas de fabricación de circuito cerrado pueden recuperar y reutilizar los residuos, lo que supone un avance hacia la fabricación sostenible.
- . Cumplimiento normativo y seguridadCumplir las normativas es indispensable. Los procesos de fabricación deben cumplir las normas medioambientales, de salud y seguridad. Conozca y siga las directrices de los organismos reguladores para garantizar productos no tóxicos, seguros y sostenibles .
Preguntas frecuentes
¿Cuál es el proceso de moldeo por inyección de piezas de plástico transparente?
El moldeo por inyección de piezas de plástico transparente requiere precisión en el diseño de las herramientas y la preparación de las materias primas. Una planificación detallada es esencial para garantizar la transparencia y la calidad del producto final.
¿Cuáles son los mejores materiales para fabricar productos plásticos transparentes?
El policarbonato y el acrílico son opciones populares por su transparencia y resistencia. Cada material ofrece ventajas distintas: el acrílico resiste los arañazos y el policarbonato, los impactos.
¿Cómo se garantiza la transparencia y se evita la turbidez en el moldeo por inyección de plástico?
Para garantizar la transparencia y evitar la turbidez, utilice resinas de alta calidad y controle adecuadamente el proceso de moldeo. El mantenimiento periódico de los equipos y la preparación exhaustiva del material ayudan a reducir los defectos.
¿Qué dificultades presenta el moldeo por inyección de plástico rígido transparente?
Uno de los principales retos es evitar imperfecciones, como burbujas o vetas, que son más visibles en los plásticos transparentes. Controlar el entorno de moldeo y los parámetros del proceso es fundamental para resolver estos problemas.
¿Cómo pueden añadirse roscas a componentes de plástico moldeados por inyección?
Las roscas pueden moldearse directamente en las piezas o mecanizarse después del moldeo. Las roscas moldeadas requieren un diseño cuidadoso e ingeniería de precisión para garantizar su integridad y funcionalidad.
¿Qué factores afectan la resistencia y la durabilidad de los plásticos transparentes moldeados por inyección?
La selección del material, el diseño de la pieza y las condiciones de moldeo influyen en el resultado. Las impurezas, las concentraciones de tensión y los parámetros de procesamiento inadecuados pueden comprometer la resistencia y durabilidad de la pieza terminada.







