
Dos resinas plásticas diferentes se moldean juntas en un solo ciclo de mecanizado durante el proceso de moldeo por inyección doble, también conocido como doble disparo, doble disparo, disparo múltiple y sobremoldeo.
Una técnica de fabricación de vanguardia llamada doble inyección, también conocida como moldeo de dos materiales, moldeo de dos disparos o moldeo de dos K, se utiliza para crear piezas moldeadas intrincadas a partir de dos materiales diferentes.
Durante el moldeo por inyección de dos disparos, controlamos cuidadosamente la inyección de numerosos materiales, incluidos dos tipos distintos de resina, en un solo molde de múltiples cámaras utilizando una técnica altamente especializada y automatizada.
Proceso de moldeo por inyección de dos componentes
Una máquina de moldeo por inyección se utiliza en el proceso de moldeo por dos disparos donde dos materiales son «sobremoldeados» en un ciclo de moldeo. La cantidad de material inyectada en la cavidad de moldeo se denomina «disparo».
En el moldeo por inyección de dos disparos, se moldea una primera sección, y después de que se completa, se inyecta una segunda parte para crear la parte final del moldeo. Ambas piezas deben ser comparables (químicamente) para que el proceso de moldeo de dos disparos tenga éxito para que tenga lugar la unión.
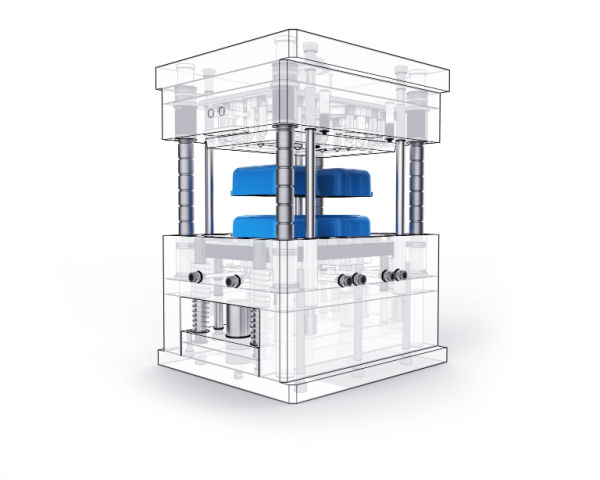
Una parte hecha de material duro se puede unir a una parte hecha de material blando usando moldeo por inyección de dos disparos. En un molde de dos cavidades, el procedimiento combina el moldeo de dos componentes. Puede mejorar significativamente el atractivo del producto en términos de sensación, color, etc. Hay muchas posibilidades de diseño diferentes con el moldeo de dos disparos.
La técnica de moldeo por inyección de dos disparos se divide en dos etapas. La primera consiste en una inyección de resina en un molde, que luego se enfría para crear un objeto sólido, al igual que el moldeo por inyección tradicional.
El objeto recién moldeado se transporta a un segundo molde en la segunda etapa usando una platina giratoria o un brazo robótico. Dependiendo del diseño, a la pieza recién moldeada se le da una segunda inyección de resina en, a través o alrededor de áreas específicas del primer molde.
Después de la formación de un enlace molecular entre las dos resinas plásticas, el objeto moldeado de resina múltiple se enfría y se expulsa.
Aunque el procedimiento es fácil de entender, dominarlo es un desafío. Incluso los errores más pequeños pueden dar como resultado pérdidas financieras significativas debido a los altos niveles de competencia técnica y atención al detalle requeridos, especialmente en circunstancias de fabricación de gran volumen.
Por eso es importante elegir un proveedor con habilidades excepcionales. Excelentes tarjetas de puntuación de calidad del proveedor establecieron procesos para evitar que el flash, las líneas de flujo, los tiros cortos y los planes de respaldo aumenten la capacidad, ya que su empresa y sus necesidades de expansión de moldeo de dos tiros son todo lo que debe buscar.
Este proceso hace que el moldeado de dos disparos sea ideal para interruptores, botones, cepillos de dientes y tapas para contenedores.
Aplicaciones del moldeado de dos tiros
Para productos de plástico intrincados, de múltiples colores y de múltiples materiales, especialmente en circunstancias de fabricación de alto volumen, el moldeo por inyección de dos disparos es la mejor técnica de moldeo de plástico.
Además, el proceso de moldeo por inyección doble se aplica en el sector de la automoción para fabricar una amplia gama de productos y piezas. Otros artículos hechos con el proceso de doble disparo incluyen herramientas de césped y jardín y equipo agrícola.
Las piezas moldeadas de dos tiros se utilizan en casi todas las industrias, desde bienes de consumo hasta construcción, pero se utilizan con mayor frecuencia en situaciones que requieren lo siguiente:
- partes o componentes que pueden moverse
- superficies rígidas con empuñaduras flexibles
- ya sea amortiguación acústica o vibración
- explicaciones o identificaciones superficiales
- componentes con varios materiales o colores
Idealmente, el proceso de moldeo por inyección de dos disparos se utiliza para piezas complejas que tienen múltiples componentes.
Beneficios del proceso de moldeo de dos disparos
Los polímeros plásticos se utilizan en una gama de procesos de producción, tales como extrusión, moldeo por compresión termoestable y moldeo por inyección de dos disparos. Si bien cada uno es un método de fabricación factible, muchos fabricantes de plásticos utilizan este método debido a varias ventajas.
Para crear el primer segmento del producto, primero se inyecta un material en un molde. Sigue esto una segunda inyección de un material secundario compatible con el primero. Hay varias razones por las que muchas empresas optan por producir plásticos o polímeros de esta manera.
Aquí hay algunos beneficios del proceso de moldeo de dos disparos:
Versátil
Los fabricantes de productos prefieren el moldeo por inyección de dos disparos para una variedad de aplicaciones, que incluyen piezas interiores de automóviles, equipos médicos, herramientas y juguetes. Permite a los fabricantes mezclar una multitud de componentes y tonos para producir un producto robusto y estéticamente agradable.
Materiales como silicona y termoplásticos, nylon y elastómeros termoplásticos, o nylon rígido y materiales de tacto suave son algunos ejemplos de materiales que se pueden mezclar con éxito con este procedimiento.
Rentable
Con el primer molde girado fuera del camino y el segundo molde colocado alrededor del producto de modo que el segundo termoplástico compatible pueda inyectarse en el segundo molde, el procedimiento de dos etapas solo requiere un ciclo de máquina.
El método produce más unidades por ciclo a menor costo y requiere menos trabajadores para obtener el producto terminado, ya que utiliza un solo ciclo de máquina en lugar de varios. Además, garantiza una unión firme entre los materiales y elimina la necesidad de ensamblarlos posteriormente.
Alta calidad del producto
La mayoría de los productos termoplásticos se benefician del moldeo por inyección de dos componentes de varias maneras:
- Mejor estética. Los productos fabricados con plásticos o polímeros de distintos colores tienen mejor aspecto y resultan más atractivos para los consumidores. El uso de más de un color o textura puede darles una apariencia de mayor valor.
- Mejor ergonomía. El método permite crear superficies de tacto suave, por lo que los productos terminados pueden incorporar mangos u otras secciones diseñadas ergonómicamente. Esto es fundamental en herramientas, equipos médicos y otros objetos portátiles.
- El sellado mejora al utilizar polímeros de silicona y otros materiales similares al caucho en juntas y piezas que requieren un cierre hermético.
- Permite combinar polímeros rígidos y flexibles para fabricar piezas pequeñas que ofrecen gran comodidad y funcionalidad.
- En comparación con el sobremoldeo u otros métodos convencionales con insertos, puede reducir considerablemente los problemas de desalineación.
- Permite a los fabricantes combinar varios materiales que no se unirían eficazmente mediante otros procesos y crear diseños moldeados más complejos.
- La unión resultante es muy resistente, lo que hace que el producto final sea más robusto, fiable y duradero.
El moldeo de dos componentes ayuda a los fabricantes a obtener productos de alta calidad.
Consolidación de piezas
El moldeo por inyección de dos componentes reduce la cantidad de piezas del conjunto final y permite ahorrar un promedio de USD$40K en gastos de desarrollo, ingeniería y validación por cada número de pieza adicional.
Eficiencia
Con el moldeo de dos componentes, se pueden moldear varias piezas con una sola herramienta. Así se reduce el trabajo necesario y se evita soldar o unir los componentes después del moldeo.
Tipos de estructuras para moldeo de dos componentes
Elegir la estructura de molde adecuada es esencial para reducir costos y garantizar la calidad. Estos son algunos tipos de estructuras para el moldeo de dos componentes:
Molde de dos componentes con mecanismo de palanca del núcleo
El proceso de moldeo de varios componentes con mecanismo de palanca del núcleo es el más sencillo, ya que no es necesario desplazar el núcleo ni la cavidad del molde. En cambio, mover el deslizador modifica la geometría de la cavidad.
En el proceso con un molde de dos componentes con mecanismo de palanca del núcleo, primero se inyecta el material A en la cavidad con el deslizador extendido. A continuación, se retrae el deslizador para dejar expuesta una nueva zona de la cavidad.
Después de inyectar el material B en la cavidad modificada a través de otra compuerta (encima de la boquilla central), se mueve el deslizador para llenar el espacio restante.
Una vez endurecido, el componente de plástico se expulsa del molde. El ciclo continúa repitiendo las mismas etapas en el orden indicado.
Aunque añadir un deslizador aumenta el costo de la herramienta, esta sigue siendo mucho menos costosa que los moldes con plato giratorio o eje rotativo. Sin embargo, no permite fabricar piezas de plástico multicolor complejas.
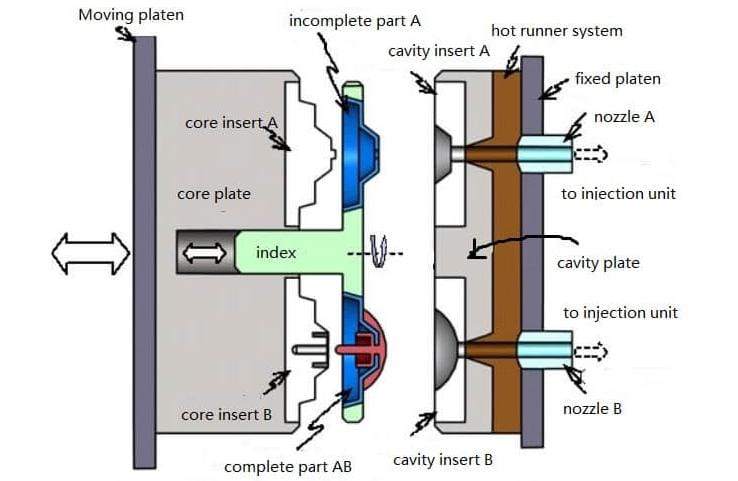
Molde de dos componentes con plato giratorio
En la línea central del plato, paralela al eje de rotación, la placa del núcleo del molde tiene dos núcleos idénticos, simétricos entre sí. La placa de cavidades fijada al plato estacionario incorpora dos cavidades de geometrías distintas.
El plato giratorio cambia de posición las piezas moldeadas en cada ciclo de forma automática, sin intervención humana.
Aunque el molde puede procesar más materiales, aquí se muestra con dos. Según la cantidad de material utilizado, el plato giratorio puede rotar 90°, 120° o 180°. También se necesita una máquina de inyección específica para generar la rotación necesaria en el lado del núcleo.
Estructura de molde basculante de dos componentes
La estructura de placa consta de dos lados que giran alrededor del centro: cuando uno sube, el otro baja, y viceversa. La mayoría de los moldes para teclados con números y letras utilizan esta estructura basculante.
La estructura se utiliza para caracteres numéricos o alfabéticos cerrados, como 0, 4, 8, A, B, D y O. El diseño basculante permite que el segundo material entre fácilmente en la zona delimitada y crea un acabado atractivo.
La estructura basculante funciona así:
- Después de una inyección, se abre el molde.
- La varilla de empuje baja la aguja móvil y hace que la estructura bascule alrededor del eje giratorio.
- Al empujar la estructura basculante, la placa superior se eleva y la aguja móvil sale del molde.
Cuando la aguja sube junto al borde de la zona cerrada de la pieza primaria, se forma una abertura. Durante el moldeo por inyección de dos componentes, el pasador de retorno de la placa móvil baja la aguja para que el material secundario pueda inyectarse a través de esa abertura en la zona cerrada.
Estructura de cavidad deslizante
Tras una inyección, el molde se abre y la cavidad macho se desplaza mediante un motor. Antes de la segunda inyección, se desplaza a una distancia determinada para alinearla con el molde principal.
Factores que deben considerarse en el moldeo de dos componentes
Al utilizar el moldeo de dos componentes, deben tenerse en cuenta los siguientes factores:
Selección de materiales
Al seleccionar el material de un componente, es importante considerar sus propiedades físicas, mecánicas, químicas, térmicas y eléctricas, su inflamabilidad y su resistencia a los rayos UV. Para acotar la selección, deberá responder preguntas como las siguientes:
- ¿A qué temperaturas estará expuesto el producto?
- ¿Qué flexibilidad o rigidez necesita el material para soportar la flexión?
- Resistencia al impacto: ¿qué resistencia debe tener la superficie?
- ¿Qué cargas debe soportar en términos de resistencia a la compresión?
- ¿Estará expuesto el componente a rayos UV, por ejemplo, en exteriores?
- ¿Estará expuesta la pieza a sustancias químicas que puedan afectar su funcionamiento, especialmente con el paso del tiempo?
- ¿Qué vida útil se requiere para la pieza?
Compatibilidad de materiales
La química de los materiales es fundamental al decidir cuáles combinar en el moldeo de dos componentes. Algunos materiales se adhieren de forma deficiente, mientras que otros son compatibles y forman una unión molecular sólida.
Si no está clara la capacidad de adhesión entre dos compuestos, realice una prueba antes de iniciar la fabricación. Si la unión es insuficiente, incorpore al diseño soluciones como contrasalidas, ranuras o escalones para aumentar la adhesión y fijar ambos compuestos.
Consulte una tabla de compatibilidad de materiales para determinar qué polímeros se adhieren entre sí y cuáles son incompatibles. Esto también ayuda a evitar la contaminación, un riesgo al utilizar dos moldes distintos.
Además, el moldeo de dos componentes genera una unión mucho más resistente que fabricar el mismo producto o pieza con dos procesos de moldeo distintos. Otra ventaja frente a la pintura, que puede deteriorarse con el tiempo, es que permite obtener productos de plástico multicolor.
El proceso de dos componentes permite crear piezas más funcionales y sofisticadas. También se pueden combinar plásticos flexibles y rígidos, lo que mejora notablemente la integridad del producto. Las piezas moldeadas de esta forma suelen ser mucho más duraderas y resistentes a los impactos.
Este método también es adecuado para fabricar mangos suaves para equipos eléctricos, sellos y juntas de aire acondicionado y superficies antideslizantes. Permite integrar logotipos que, a diferencia de los pintados, no se desvanecen.
Cierres del molde
Para formar orificios, elementos de encaje y orificios pasantes largos, el molde sella esas zonas e impide que el plástico fluya hacia ellas.
En estos casos, las dos mitades del molde se sellan entre sí. Las superficies de cierre pueden abrirse y cerrarse sin interferir unas con otras. El ángulo de desmoldeo debe ser de al menos tres a cinco grados. Cuanto mayor sea la vida útil prevista del molde, más desmoldeo y holgura se necesitarán.
Tipo de compuerta
En el moldeo por inyección, la resina fundida entra en la cavidad a través de una compuerta. Para lograr las proporciones y el aspecto deseados y evitar deformaciones, deben considerarse el tipo, el diseño y la ubicación de la compuerta.
Las compuertas de lengüeta y las de canal caliente son las dos más utilizadas en el moldeo por inyección:
- Las compuertas de lengüeta son las más populares y eficientes; sin embargo, su diseño sencillo quizá no se adapte a sus necesidades.
- Las compuertas de punta caliente tienen pequeñas aberturas elípticas. Un calentador con termostato, fijado a la parte posterior del molde, mantiene la resina lo bastante caliente para pasar por el estrecho orificio de la compuerta.
Unión química molecular
Para lograr una unión molecular resistente, el sustrato y la resina de la segunda inyección deben ser químicamente compatibles. La unión entre ambas resinas debe tener la mayor longitud o superficie posible. La selección de materiales adecuados y un diseño apropiado de la unión hacen que sea casi imposible separar la segunda inyección.
Aunque se pueda conseguir una unión química de alto nivel, recomendamos encarecidamente incorporar una unión mecánica adecuada cuando la adhesión sea importante para la aplicación.
Ubicación de la compuerta
La ubicación es esencial para lograr un acabado superficial uniforme y un llenado homogéneo del molde. En el moldeo por inyección de un solo componente, la posición de la compuerta permite que el material fundido entre por la zona más gruesa y fluya luego hacia las áreas más delgadas.
Recomendaciones para el moldeo de dos componentes
Estas son algunas recomendaciones para el moldeo de dos componentes:
Número 1
Primero se moldea el plástico rígido y luego se realiza una segunda inyección con plástico flexible. El primer material es transparente y el segundo no. El primer moldeo se realiza con un plástico de alta temperatura y el segundo, con uno de baja temperatura.
Number 2
Pruebe el molde y fabrique una pieza terminada antes de iniciar la producción.
Número 3
Antes de fabricar el molde, identifique y corrija todos los defectos posibles.
Número 4
Tenga en cuenta la contracción de ambos materiales. Por lo general, el material moldeado primero influye en la contracción.
Número 5
La segunda inyección solo puede realizarse cuando la primera haya surtido efecto por completo.
Número 6
Tenga en cuenta la posición de moldeo para evitar daños durante el proceso.
Número 7
Deje que el borde de la pieza de la primera inyección sea suficientemente grande. Así se asegura una presión mayor durante la segunda inyección.
Número 8
Verifique que los parámetros de la unidad de inyección proporcionen la presión, el caudal y la capacidad de enfriamiento necesarios.
Número 9
Asegúrese de que la integridad estructural de la primera pieza moldeada resista la presión de inyección de la segunda.
Conclusión
A quienes no conocen el moldeo por inyección de dos componentes puede parecerles difícil. Aunque implica un segundo material y otro proceso, lo que añade una etapa a la fabricación de la pieza, es relativamente sencillo.
El moldeo de dos componentes puede realizarse, entre otras opciones, con plato giratorio, núcleo móvil o sobremoldeo. Las dos primeras opciones requieren dos procesos, dos sistemas de canales y una segunda unidad de inyección.
La última opción suele utilizar dos moldes distintos, uno para cada material, aunque también puede realizarse con un solo molde, dos sistemas de canales y transferencia manual o automatizada de las piezas mediante un sistema de recogida y colocación.







