
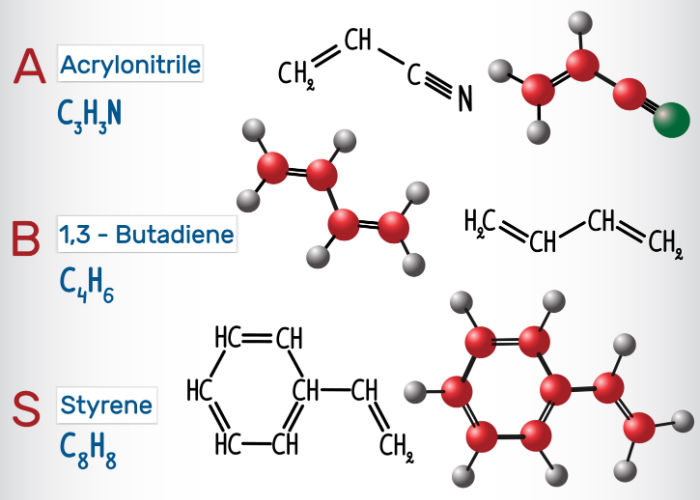
ABS steht für Acrylnitril-Butadien-Styrol. Es handelt sich um einen thermoplastischen Kunststoff aus drei Hauptbestandteilen (Monomeren): Acrylnitril, Butadien und Styrol. Die unterschiedlichen Eigenschaften dieser drei Monomere verbinden sich zu einem robusten, schlagfesten ABS-Kunststoff.
Weitere Informationen zu den Monomeren:
Acrylnitril
Acrylnitril wird aus Propylen und Ammoniak hergestellt. Es verleiht dem Kunststoffteil eine hohe Chemikalienbeständigkeit, Härte und Wärmebeständigkeit.
Butadien
Butadien entsteht bei der Herstellung von Ethylen in Steamcrackern. Es verleiht dem Polymer Schlagzähigkeit und Widerstandsfähigkeit.
Styrol
Styrol entsteht durch Alkylierung von Benzol mit Ethylen zu Ethylbenzol und dessen anschließende Dehydrierung. Es verleiht ABS Steifigkeit, zusätzliche Festigkeit und Glanz und verbessert die Verarbeitbarkeit des Polymers.
Moldie bietet zahlreiche Spritzgussleistungen, darunter kundenspezifischen ABS-Spritzguss. Wir gewährleisten unseren Kunden einen reibungslosen Fertigungsprozess.
Eigenschaften von ABS-Kunststoff
Zu den Materialeigenschaften von ABS gehören:
Chemische Struktur von ABS: (C₈H₈·C₄H₆·C₃H₃N)ₙ
Beständigkeit: ABS ist beständig gegen viele Chemikalien sowie gegen Belastung, Wärme und Stöße.
Schwindungsrate: Die Schwindungsrate liegt zwischen 0,5 und 0,7 %.
Temperatur: Die typische Verarbeitungstemperatur beträgt 200–238 °C / 392–460,4 °F.
Verflüssigungstemperatur: Der Thermoplast wird bei 105 °C / 221 °F flüssig.
Spezifisches Gewicht: 1.06
Zugfestigkeit: 46 MPa (6.600 PSI)
ABS bietet eine ausgewogene Kombination aus Festigkeit, Beständigkeit, elektrischen Eigenschaften und weiteren Merkmalen. Diese ausgezeichneten Eigenschaften ermöglichen den Einsatz des Polymers für verschiedene Strukturbauteile und Produktdesigns.
ABS-Spritzgussverfahren
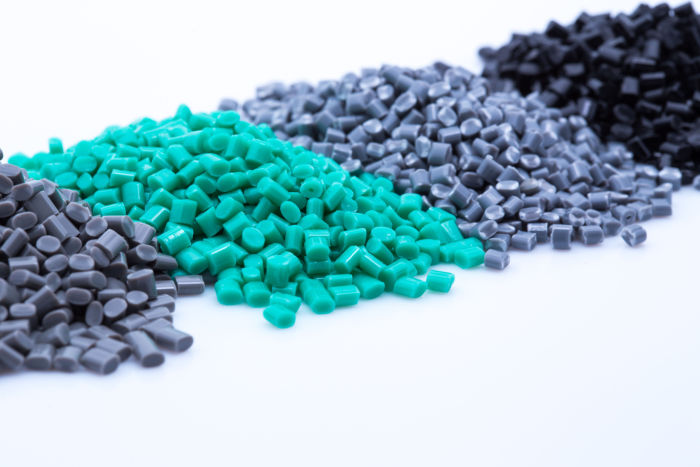
Der Zyklus beim ABS-Spritzguss läuft folgendermaßen ab:
Einspritzen: ABS-Kunststoffgranulat wird geschmolzen und anschließend in die Form eingespritzt. Die Einspritzzeit hängt vom verwendeten Einspritzdruck, dem Schussvolumen (der eingespritzten ABS-Menge) und der Einspritzleistung ab.
Abkühlen: Die Kunststoffschmelze kühlt ab und erstarrt in der Form. Während der Abkühlung kann es zu Schrumpfung kommen. Deshalb wird zusätzliche Schmelze in die Form nachgeführt, um sichtbaren Formschwund zu verringern. Die Abkühlzeit hängt von den thermodynamischen Eigenschaften des Kunststoffs und der maximalen Wandstärke ab.
Entformen: Nach ausreichender Abkühlung wird das Teil mithilfe des Auswerfersystems aus der Form entnommen.
ABS lässt sich mit den meisten gängigen Maschinen verarbeiten. Es kann blasgeformt oder im Spritzguss verarbeitet werden. Aufgrund seines niedrigen Schmelzpunkts von etwa 200 °C beziehungsweise 392 °F eignet es sich auch gut für den 3D-Druck mit FDM-Maschinen.
Als zuverlässiger Spritzgießbetrieb setzen wir modernste Fertigungstechnologien ein, um hochwertige Formteile herzustellen und Ihren Anforderungen an die ABS-Verarbeitung gerecht zu werden.
Verfahren für den ABS-Spritzguss
Dünnwandige Teile: Aufgrund der hohen Viskosität von ABS muss bei dünnwandigen Teilen der Einspritzdruck erhöht werden.
Dickwandige Teile: Die Fertigung dickwandiger Teile mit Standardverfahren kann zu Einfallstellen führen. Daher wird Kompressionsspritzguss empfohlen. Dabei wird eine bestimmte Menge Schmelze in die Form gegeben, um das fertige Produkt herzustellen.
Große Hohlkörper: Für die Herstellung großer Hohlkörper sind gas- oder wasserunterstützte Spritzgussverfahren wichtig.
Mehrkomponentenbauteile: Wenn Sie Teile aus mehreren Materialien herstellen möchten, kann Umspritzen oder Einlege-Spritzguss erforderlich sein.
Wichtige Aspekte bei der ABS-Spritzgussverarbeitung
Während des ABS-Spritzgusses sollten Sie Folgendes beachten:
Gleichmäßige Wandstärke
Die Wandstärke des ABS-Kunststoffs sollte gleichmäßig sein, damit das Teil Belastungen und Verformungen standhält. Zusätzliche Rippen oder Radien können die Festigkeit erhöhen.
ABS-Harz vor der Verarbeitung trocknen
ABS-Kunststoff nimmt üblicherweise 0,2 bis 0,8 % Feuchtigkeit auf. Feuchtigkeit kann die Zykluszeit, den Energiebedarf und die Kosten erhöhen. Außerdem kann sie zu trüben Formteilen führen. Daher muss der Hersteller ABS-Harz vor der Verarbeitung gründlich trocknen: mindestens 2 Stunden bei 80 bis 90 °C. Dadurch sinkt die Feuchtigkeitsaufnahme auf weniger als 0,1 %.
Radiusgröße
Je größer der Radius, desto geringer die Belastung des Kunststoffs. Ein zu großer Radius kann jedoch Formschwund verursachen. Daher sollte das Verhältnis von ABS-Radius zu Wandstärke mindestens 0,3 betragen.
Temperaturregelung beim ABS-Spritzguss
Wird ABS-Kunststoff extremen Temperaturen ausgesetzt, kann er sich thermisch zersetzen. Dabei verändern sich die chemischen Bindungen sowie die chemischen und physikalischen Eigenschaften des Spritzgussteils. Deshalb muss die Temperatur im optimalen Bereich von 200–238 °C / 392–460,4 °F geregelt werden.
Einspritzgeschwindigkeit
Eine zu hohe Einspritzgeschwindigkeit kann ebenfalls zu thermischer Zersetzung führen, den Glanz mindern oder den Kunststoff verfärben. Bei zu niedriger Geschwindigkeit wird die Form möglicherweise nicht vollständig gefüllt. Der Hersteller muss die Prozessparameter daher sorgfältig ausbalancieren, um eine effiziente Verarbeitung und hochwertige Formteile zu erreichen.
Einspritzdruck
Aufgrund seiner Viskosität erfordert ABS einen hohen Einspritzdruck. Ein übermäßig hoher Druck kann jedoch dazu führen, dass die Formteile zu stark zusammenhaften und sich nur schwer trennen lassen. Zudem steigen die Kosten. Der Hersteller muss daher den optimalen Druck einstellen, um hochwertige Endprodukte zu fertigen.
Verarbeitungsbedingungen für ABS-Kunststoff
Folgende Verarbeitungsbedingungen sollten Sie kennen:
Einspritzdruck: Der Einspritzdruck sollte zwischen 50 und 100 MPa liegen.
Gegendruck: Ein hoher Gegendruck sorgt für eine gleichmäßige Mischung, kann aber auch zu Verschleiß führen. Empfohlen wird daher ein Gegendruck von 5 bar.
Anschnitt- und Entlüftungskonstruktion: Anschnitt und Entlüftung müssen sorgfältig konstruiert werden. Zu berücksichtigen sind Anschnittlänge (unter 1 mm), Entlüftungsbreite (4–6 mm), Dicke (0,025–0,05 mm) und Kanalduchmesser (3 mm).
Schmelzpunkt: Die empfohlene Schmelztemperatur liegt zwischen 200 und 280 °C.
Vor- und Nachteile des ABS-Spritzgusses
Hier sind einige Vorteile und Nachteile von ABS-Kunststoff:
Vorteile
Recyclingfähigkeit: ABS-Kunststoff kann mehrfach recycelt und aufgeschmolzen werden, ohne seine physikalischen Eigenschaften zu verlieren.
Festigkeit und Haltbarkeit: Wie bereits erwähnt, zersetzt sich ABS-Kunststoff nicht leicht. Er bleibt auch bei niedrigen Temperaturen zäh. Anders als andere Duroplaste verbrennt oder zersetzt sich ABS beim Erwärmen, Abkühlen oder erneuten Erhitzen nicht. Es kann daher mehrfach erhitzt und verflüssigt werden und lässt sich anschließend problemlos im Spritzguss verarbeiten.
Energieeffizienz: Die für den ABS-Spritzguss eingesetzten Maschinen sind energieeffizient. Dadurch sinken der Energieverbrauch und die gesamte Prozesszeit. ABS-Spritzguss verbessert generell die Effizienz bei der Herstellung von Thermoplasten.
Reproduzierbarkeit: Mit ABS-Spritzguss lassen sich komplexe Produkte für anspruchsvolle Anwendungen herstellen. Geregelter Spritzguss und ergänzende Verfahren ermöglichen wiederholbare Ergebnisse und hochwertige Teile. Außerdem hält ABS extremen Temperaturen stand und bewahrt seine ursprünglichen physikalischen Eigenschaften.
Flexibilität: ABS ist ein vielseitiger Kunststoff mit hervorragenden Verbindungseigenschaften. Seine Vielseitigkeit ermöglicht die Fertigung zahlreicher Komponenten für verschiedene Branchen.
Hohe Maßhaltigkeit und geringer Schwund: Daher eignet sich ABS zur Herstellung leichter und steifer Komponenten.
Hohe Produktivität: Das Formen von ABS-Kunststoff ist ein effizientes Fertigungsverfahren. Es ermöglicht eine hohe Produktionsleistung bei geringem Personaleinsatz.
Nachteile
UV-Empfindlichkeit: Längere UV-Bestrahlung kann zu einer Materialzersetzung führen.
Geringe Dauerfestigkeit: Bei dauerhaft hohen Belastungen kann sich das Material zersetzen.
Anwendungen des ABS-Spritzgusses
ABS-Kunststoff eignet sich besonders für Produkte, die steif und haltbar sein und zugleich ein geringes Gewicht haben sollen. Er wird beispielsweise häufig für Musikinstrumente, Haushaltsgeräte, Computerteile und andere Komponenten verwendet. Weitere Anwendungen nach Branchen sind:
Bauindustrie: ABS wird wegen seiner hohen Schlagfestigkeit vor allem zur Herstellung von Rohren und Formstücken verwendet.
Automobilindustrie: ABS wird als Metallersatz verwendet, insbesondere für leichte Teile wie Komponenten von Sicherheitsgurten, Instrumententafeln, Säulenverkleidungen, Griffe und Armaturenbrettteile.
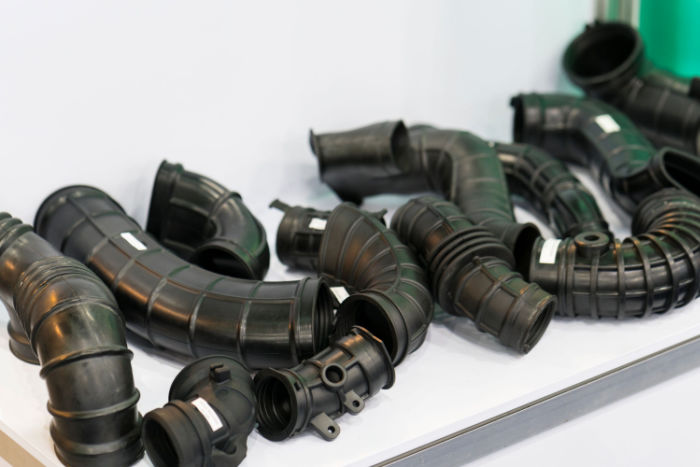
Elektroindustrie: In der Elektroindustrie wird ABS für elektronische Komponenten wie Computertastaturen und Gehäuse von Elektrowerkzeugen verwendet.
Gewerbliche Anwendungen: ABS-Spritzguss wird häufig für Bauteile in Haushaltsgeräten eingesetzt, darunter Bedienfelder, Staubsauger, Kühlschrankinnenverkleidungen und Küchenmaschinen.
ABS eignet sich zwar für den Spritzguss, doch während des Prozesses können häufig folgende Probleme auftreten:
Einfallstellen: Sie entstehen, wenn der Thermoplast während des Abkühlens ungleichmäßig schrumpft. Auch übermäßige Wärmezufuhr oder zu geringer Einspritzdruck können Einfallstellen verursachen. Hersteller können sie vermeiden, indem sie den Anschnittdruck erhöhen und bei der Gestaltung der Außenwände auf Gleichmäßigkeit achten.
Verzug: Ungleichmäßige Abkühlung kann zu Verformungen führen. Verzug kann auch auftreten, wenn das Material vor ausreichender Abkühlung ausgeworfen wird. Gleichmäßig angeordnete Kühlkanäle helfen, dies zu verhindern.
Viskosität: Die Viskosität von ABS-Kunststoff nimmt mit steigender Temperatur zu. Die Schmelztemperatur muss daher im optimalen Bereich gehalten werden, damit hochwertige ABS-Spritzgussteile entstehen.
ABS eignet sich außerdem möglicherweise nicht für Außenanwendungen, da es gegen raue Witterung und Sonnenlicht nicht beständig ist. Füllstoffe und Additive können jedoch Festigkeit und UV-Beständigkeit erhöhen. Dazu zählen Edelstahlfasern, Nylon und Acryl.







