
Кастинг инспекция, както неговото име предполага, е процес на намиране на повърхност, вътрешни и измерения дефекти, така хвърляните части действат безопасно, както е проектирано.
В тази статия ще разгледаме инспекцията на отливки под налягане и ще очертаем ясен път от основните принципи на проверката до специализираните приложения и често задаваните въпроси.
Три основни стъпки на проверка на металната кастинг
Кастинговата инспекция защитава звукообразността на хвърлянето и поддържа осигуряването на качеството в цялата продукция и предотвратява грешките, причинени от различни дефекти.
[За пълна разбивка на типове дефекти и техните корени, позовавайте се на нашия посветен Casting Defects Guide.]
Задачите на инспекцията възникват на няколко места в процеса и могат да бъдат разпределени в три етапа, като всеки от тях е насочен към различни рискове и проблеми с улова, преди да се придвижат надолу или да бъдат доставени на клиенти.
- Входящи проверки на материала: Уверете се, че химията на сплави и качеството на заряда.
- Инспекция по време на процеса: Следете матриците, сърцевините и условията на наливане.
- След-кастинг инспекция: Проверете размерите, повърхностите и вътрешното качество.
В следващата глава ще разгледаме тези методи за инспекция и изпитване на отливки под налягане според характеристиките им и ще дадем пример за проверка на такава отливка.
Методи за безразрушителен контрол (NDT) при леене под налягане
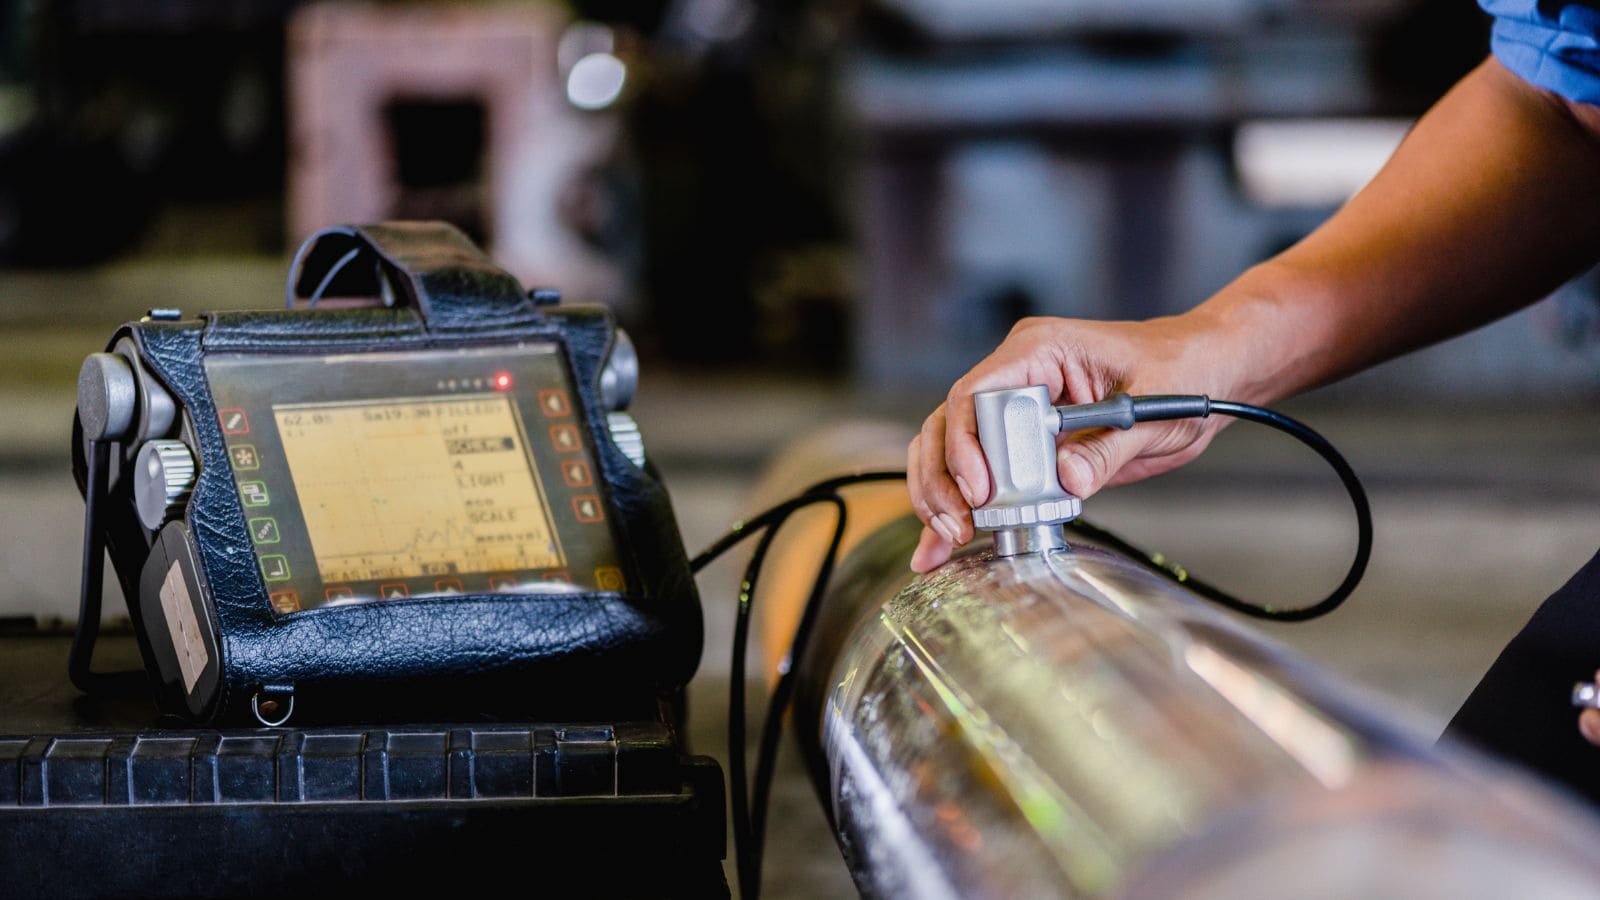
Неразрушително изпитване, или NDT, проверява качеството на кастинг без рязане или нарушаване на частта. Инспекторите използват тези методи за откриване на пукнатини, подсказване, и включвания, които могат да отслабнат ефективността.
Производителите често комбинират няколко NDT методи, тъй като всеки от тях намира различни типове дефекти. Някои методи работят най-добре на повърхности, докато други подкрепят обемна проверка на вътрешните характеристики.
Общи NDT методи за отливки включват визуална проверка, ултразвуково изпитване (UT) и радиографично изпитване (RT). Изборът зависи от размера на отливането, материала и изискванията за качество.
Техники за визуална инспекция
Визуалната инспекция е първата стъпка в повечето кастинг инспекции. Инспекторите търсят видими дефекти чрез директен преглед, увеличаване, или прости инструменти като огледала и кървене.
Визуалната инспекция работи най-добре за повърхностни дефекти, но не може да открие вътрешни пукнатини или подземни дупки. Въпреки това ограничение, тя остава ценна, защото тя е бърза, ниска цена, и лесно за изпълнение.
Радиографско изпитване и цифрова радиография
Радиографично изпитване (RT) използва рентгенова инспекция, за да види вътре в кастинг. Традиционната радиография създава радиографични филми, докато дигиталната радиография произвежда електронни изображения.
RT се отличава в осигуряването на ясни виждания за вътрешна структура и поддържа надеждна обемна инспекция. Разширените опции включват CT инспекция, която изгражда 3D изображение на кастинг. Някои системи също комбинират радиография с рентгенова флуоресценция за материални проверки.
Ултразвуково изпитване
Ултразвуковото изпитване (UT) използва високочестотен ултразвук, за да намери вътрешни дефекти. Инспекторът изпраща звук в кастинг и мерки отразяват сигнали. Той работи добре върху дебели секции и гъсти метали, където рентгенов достъп може да бъде ограничен. Ето защо, много леяри използват UT за критични товарноносими отливки.
Въпреки това, този метод изисква обучени техници и правилно калибриране на изпитвателното оборудване, и UT често не открива повърхностни дефекти добре, което отново подчертава значението на комбиниран подход.
Измерване и геометрична инспекция
Измерението и геометричната инспекция проверява дали кастинг съответства на необходимия размер, форма, и толерантност. Тя се съсредоточава върху измерването на характеристиките, които засягат годни, функция, и по-късно манипулиране стъпки.
Методи на измерение
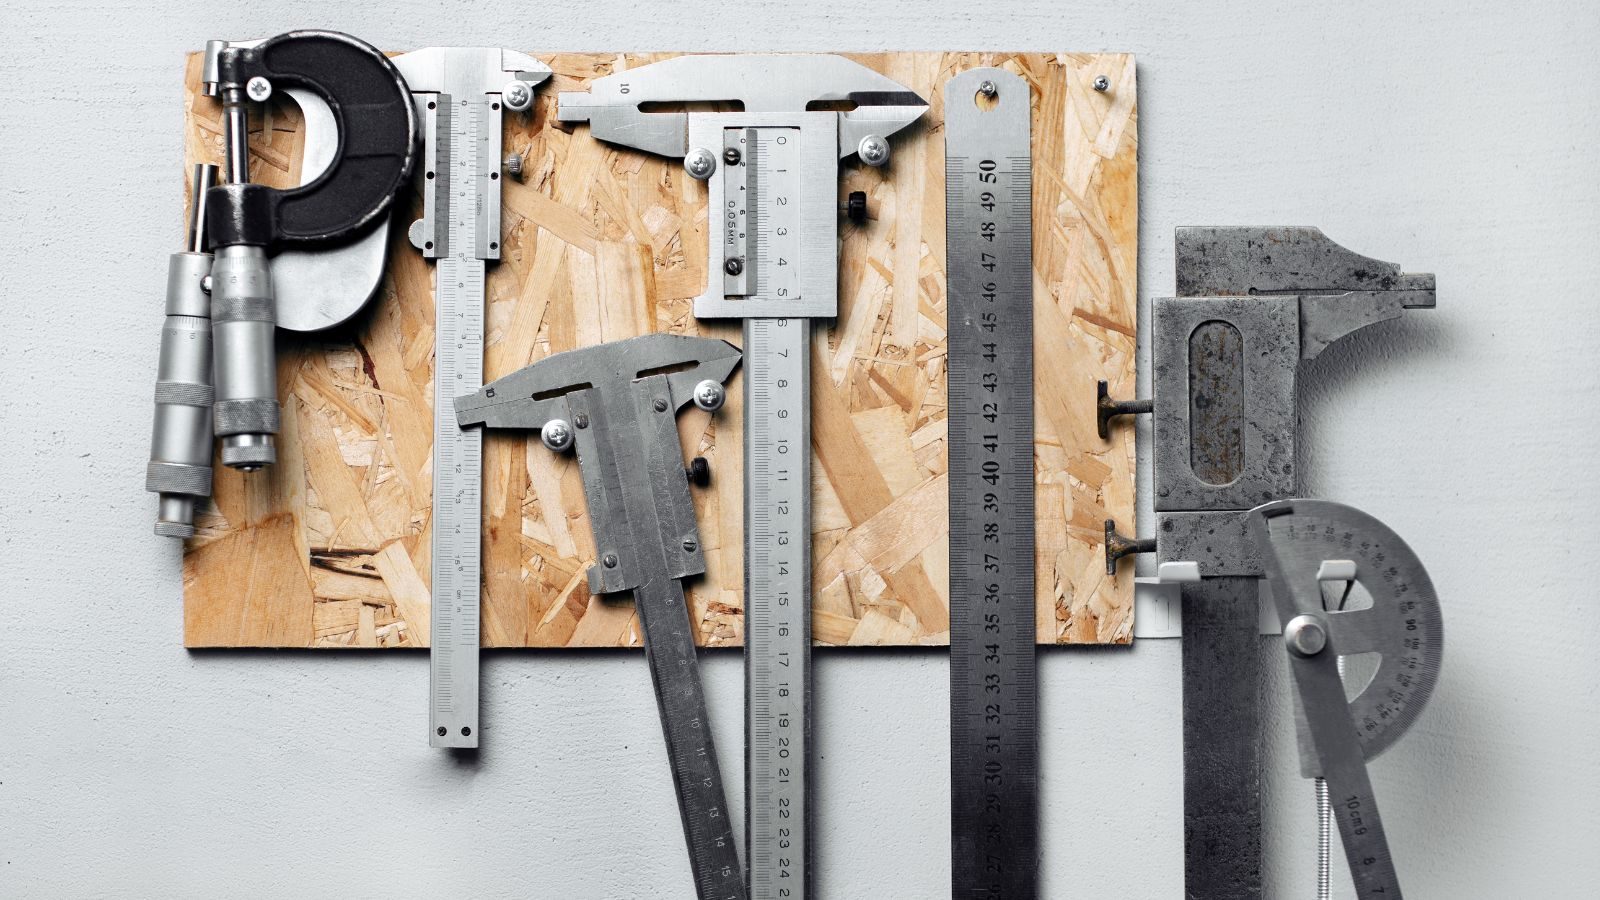
Измерване мерки за инспекция ключови характеристики като дължина, дебелина, размер на дупките, и ъгли. Инспекторите сравняват резултатите с чертане на ограничения и толерантност стойности.
Общото оборудване за инспекция включва калипери, микрометри, ръстовини, и go/no-go матрици. Тези инструменти работят добре за прости характеристики и бързи проверки на пода на магазина.
За комплексни отливки инспекторите използват уреди и повърхностни плочи, за да контролират частта позиции. Правилните настройки въпроси, защото лошото подреждане може да доведе до фалшиви резултати. Чистите повърхности и стабилната температура също подобряват надеждността за измерване.
Типични проверки включват:
- Обща дължина и ширина
- Диаметър и местоположение на дупките
- Дебелина и плоскост на стената
- Паралелизъм и нормалност
Координатна машина за измерване (CMM) приложения
Координирана машина за измерване, или CMM, измерва отливане геометрия в три измерения. Тя използва сонда за събиране на данни за точни точки от частта повърхност.
CMM системи инспектират сложни форми, че ръчни инструменти не могат да измерват добре. Те проверяват истинска позиция, профил, плосъкост и други геометрични толерантности.
Много координатно-измервателни машини (CMM) импортират CAD модели, за да сравнят действителните резултати с номиналната геометрия. След това системата отчита отклоненията в ясен цифров вид. Това помага да се открият изместване на модела, износване на матрицата и проблеми с припуска за машинна обработка.
CMM инспекция работи най-добре в контролирани среди. Стабилна температура и правилното фиксиране намаляват вариациите на измерването и подобряват валутите.
Димензионален анализ и точност
Димензионален анализ прегледи на инспекционни данни за потвърждаване на кастинг отговаря на предназначението за проектиране. Тя гледа отвъд единични измервания и проверки на тенденциите в различни функции или части.
Точността зависи от няколко фактора:
- Калибриране и резолюция на инструменти
- Операторска техника и настройка
- Повърхностно състояние на кастинг
- Контрол на околната среда, особено температура
Резултатите от документите на инспекторите, като се използват доклади за инспекции или цифрови системи. Тези записи подкрепят проследяване и контрол на процесите.
Когато резултатите се доближават до ограничения на толерантността, димензионният анализ помага да се реши дали кастингът остава използваем или се нуждае от корекция. Тази стъпка предпазва низходящото манипулиране и окончателното сглобяване от скъпи грешки.
Изпитване за проверка и ефективност на материала
Докато димензионални и НДT методи потвърждават геометрията и структурната звукообразност на една част, те не проверяват качеството на самия материал. За да преодолеят тази празнина, инспекторите се обръщат към други методи за инспекция, които анализират суровата химия и механични свойства на метала.
Изследване на химичната съставка
Лабораториите измерват ключови елементи като въглерод, силиций, хром или никел, използващи инструменти като спектроскопия или рентгенова флуоресценция. Тези тестове намират грешки, които визуалната инспекция не може да открие.
Малките промени в химията могат да понижат силата, да намалят устойчивостта на износа, или да предизвикат напукване. Поради тази причина инспекторите сравняват резултатите с определени ограничения, не само целеви стойности.
Химическият анализ потвърждава, че сплавът отговаря на спецификациите. След това отклоненията от тези спецификации могат да бъдат съчетани с известни механизми за дефекти, идентифицирани по време на инспекцията.
Тестове за твърдост и въздействие
Общи методи включват тест на Brinell твърдост и Rockwell твърдост тест. Brinell твърдост работи добре за груби или грубо-зърнени отливки, докато Rockwell костюми по-бързо проверки на магазини.
Много тестове за твърдост причиняват минимални щети, но все още попадат под тест за механични свойства. Тестовете за въздействие продължават с удара на извадка за измерване на енергията, абсорбирана при фрактурата.
Тестът за въздействие разкрива как се държи кастинг под внезапни натоварвания. Тези данни са от значение за части, изложени на шок, вибрации или ниски температури.
Натоварване на услугата и изпитване на налягане
Изпитването на товара на услугата прилага реални или симулирани товари, за да потвърди ефективността при използване. Натоварването може да включва статично тегло, циклична сила или комбинирани стресове. Този метод проверява твърдост, деформация и точки на неизправност при контролирани условия.
Тестването на налягането е често срещано за отливки, които носят течности или газове. Частта е запечатана и под налягане, за да се отбележи изтичане или разкъсване.
Сервисно изпитване поддържа окончателно одобрение за критични части за безопасност. Помага за потвърждаване, че кастингът ще работи както е проектирано при реални условия на работа.
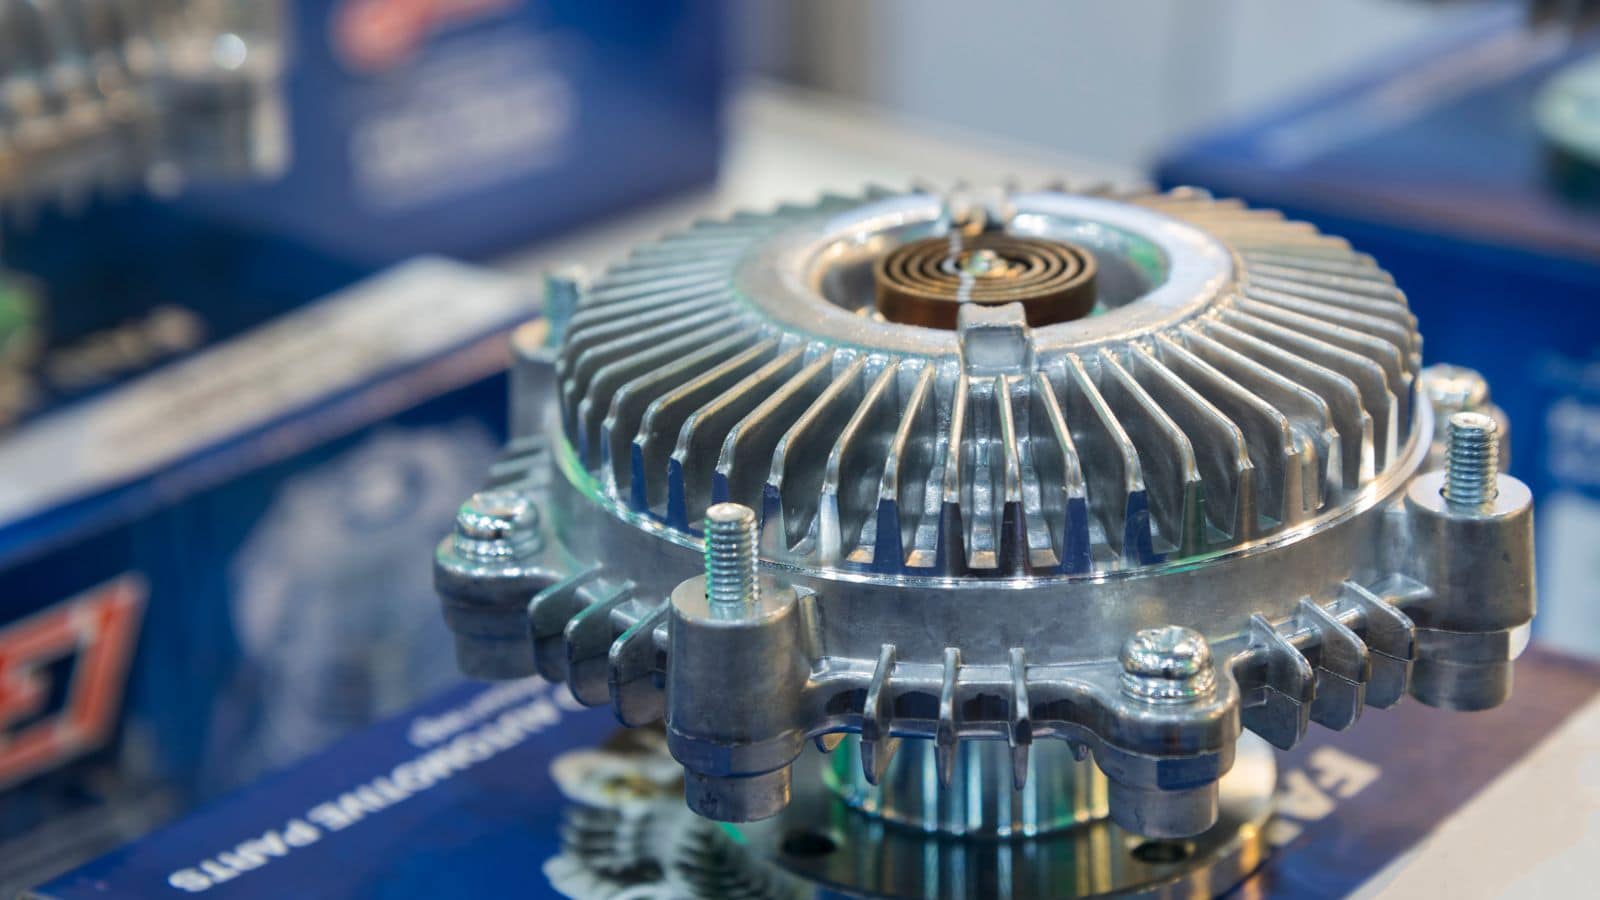
Пример за инспекция на отливка под налягане
Често задавани въпроси
Как производителите решават кой метод NDT е правилен за моите части?
Изборът зависи от материала, критиката на частта и вероятностите на дефектите. Например, критичните компоненти за безопасност като кормилните зглобове често изискват ултразвучна или рентгенова проверка, за да се гарантира вътрешна звукозаписност.
Обикновено са достатъчни за висок обем, неструктурни части, визуални проверки и измерни проверки. Решението се основава на оценка на риска за това къде и как тази част може да се провали.
Как се различава проверката на прототипа отливане на прототип от производствената част?
Прототипната инспекция се фокусира върху валидирането и развитието на процесите, така че тя обикновено е по-интензивна, често включваща CT сканиране и детайлен измерен анализ. Производствените инспекционни промени към ефективността и скоростта, като се използват техники като go/no-go матрици и планове за вземане на проби, за да се провери бързо, че сега-стабилният процес продължава да произвежда добри части.







