
Свиването е едно от най-честите предизвикателства при шприцването и пряко влияе върху точността и качеството на шприцваните детайли. Най-ефективният начин за предотвратяването му е да се контролират изборът на материал, конструкцията на матрицата, настройките на процеса и условията на охлаждане.
Тези, които управляват тези фактори добре не само да се постигне по-добра измерение точност, но и да се намали разходите за отпадъци и производство. Днес на Moldie.com, ще изследвате стратегиите за предотвратяване на свиване в инжектирането.
Разбиране на намаляването на инжекциите
Смалението в инжектирането се случва, когато топената пластмаса охлади и договори, намаляване на последния размер на моделираната част. Тази промяна засяга димензионната стабилност, повърхността завършва и цялостната производителност на продукта. Управлението на свиване изисква разбиране защо се случва, как тя влияе на качеството, и видовете дефекти, които създава.
Какво е намаляването и защо се прокламира
При шприцването свиването е намаляването на обема, което настъпва, когато разтопеният полимер се охлажда и втвърдява в матрицата. Всички пластмаси се свиват в известна степен, но величината зависи от вида на полимера, конструкцията на матрицата и условията на обработка.
Термопластиката с по-висока кристалност, като найлон или полипропилен, обикновено показва по-голямо свиване от аморфните материали като ABS. Кристални структури опакова по-строго, тъй като те охлаждат, което води до по-висока степен на контракция.
Неравномерното или бързото охлаждане също може да предизвика локално свиване, което влияе върху стабилността на размерите. Налягането и времето на задържане също оказват влияние, тъй като определят колко материал запълва матрицата преди втвърдяването.
Свойствата на материала, температурата на матрицата и дебелината на стените си взаимодействат по сложен начин. Например по-дебелите стени се охлаждат по-бавно и често се свиват повече от по-тънките участъци.
Въздействие на намаляването върху качеството на продукта
Смалението директно засяга точността и производителността на оформените части. Когато контракцията не е еднаква, частите не могат да отговарят на спецификациите, което води до проблеми със сглобяването или лошото вписване.
Недоследно свиване може също да създаде повърхностни дефекти. Част може да изглежда изкривена или неравномерна, което намалява визуалното си обжалване и го прави по-трудно да се използва в прецизните приложения.
Измерението стабилност е особено важно в индустриите като автомобилни и медицински изделия, където дори малки отклонения могат да предизвикат функционални проблеми. Съкращаването, което не е контролирано може също да намали механичната сила, тъй като вътрешните стресове могат да отслабят материала.
Производителите често регулират параметри като налягане на допълване, време за охлаждане и температура на матрицата, за да подобрят постоянството. Правилният избор на материал също е от ключово значение за намаляване на вариациите и поддържане на качеството на продукта.
Материална селекция и неговата роля в намаляването
Изборът на смола, молекулярната ѝ структура и използваните добавки влияят върху степента на свиване на формования детайл при охлаждане. Правилното изсушаване и боравене с материалите също имат пряко значение за запазване на точността и намаляване на дефектите.
Материални нива на намаляване
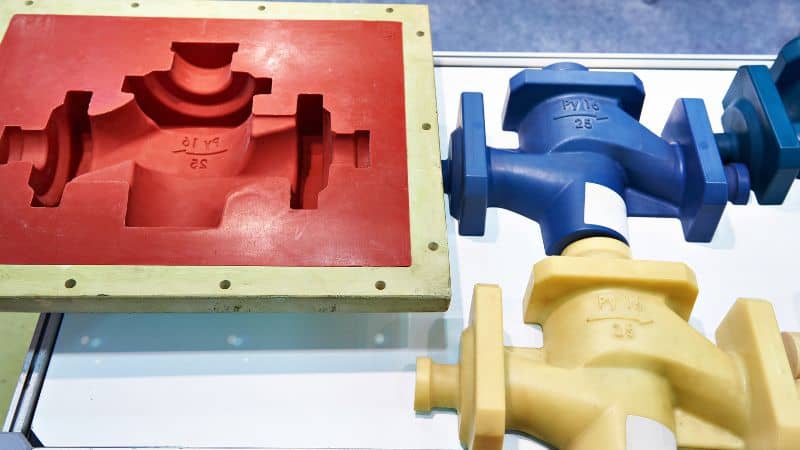
Всяка пластмаса има специфична смалена скорост, обикновено изброени от доставчиците на материали. Този процент показва колко частта ще се сключи след оформяне.
Полукристални пластмаси като полипропилен (PP) и полиамид (PA/нилон) обикновено се свиват повече от аморфни пластмаси като поликарбонат (PC) или ABS. Например, PP може да се свие до 2%, докато PC често остава под 0,7%.
| Материал | Типичен процент на намаляване | Забележки |
|---|---|---|
| PP | 1.0–2.5% | Високо свиване, често срещано в автомобил |
| ПА (Нилон) | 0.7–1.5% | Смаление варира с влага |
| Компютър | 0.5–0.7% | Ниска свиване, добър за прецизност |
| ABS | 0.4–0.7% | Стабилен, широко използван в електроника |
Изборът на материали с по-ниска степен на свиване помага да се поддържат по-тесни допуски и намалява нуждата от промени в конструкцията на матрицата и детайла.
Ефект на молекулната структура
Вътрешната структура на полимер силно засяга свиване. Полукристална пластмаса форма наредени региони, тъй като те охлаждат, което води до по-висока контракция. Аморфните пластмаси липсват тази подредена структура, така че те се свиват все по-малко и повече еднакво.
Например, найлон (PA) има полукристална структура, която го прави да се свие повече от ABS. Тази разлика е причината, поради която ABS често се избира за части, изискващи измерна стабилност.
Молекулната маса също има значение. Полимерите с по-висока молекулна маса може да текат по-трудно, което води до неравномерно уплътняване в матрицата и може да увеличи свиването в по-дебелите зони. Разбирането на тези структурни разлики помага на инженерите да съобразят материалите с геометрията и изискванията за допуски на детайла.
Влияние на добавките
Добавки и пълнители могат значително да намалят свиване. стъклени влакна, талк, или калциев карбонат ограничават колко полимер матрица договори по време на охлаждане.
- Найлонът, напълнен със стъкло, се свива по-малко от ненапълнения найлон и осигурява по-добра измерна стабилност.
- Полипропилен, напълнен с талк намалява свиването и добавя скованост, която е полезна в автомобилните панели.
Процентът на пълнител също засяга резултатите. По-високо съдържание на пълнител обикновено означава по-ниска редукция, но може да направи материала по-малки. Инженерите трябва да балансира редукция контрол с механична ефективност при избора на запълнени оценки.
Значение на сушенето и обработката
Съдържанието на влага в материалите, особено в хигроскопичните смоли като найлон (PA), пряко влияе върху свиването. Ако материалът не се изсуши правилно, абсорбираната вода може да предизвика хидролиза при формоването, което води до неравномерно свиване и по-слаби детайли.
Подходящо съхранение в запечатани контейнери и използването на сушилни средства за сушилници помагат за поддържане на стабилни свойства на материала. За PC и ABS дори малки количества влага могат да създадат мехурчета или повърхностни дефекти, които засягат точността.
Важно е и боравенето с материала. Замърсените или разградени пелети могат да променят поведението на потока и да доведат до неравномерно уплътняване и свиване. Последователното изсушаване и чистото боравене гарантират очакваните характеристики на материала по време на формоването.
Оптимизиране на конструкцията на матрицата за намаляване на свиването
Свиването при шприцване често се дължи на конструкцията на матрицата и охлаждането на пластмасата в нея. Внимателното планиране на размерите на матрицата, дебелината на стените и охладителните системи помага да се контролира течението и втвърдяването на материала, като така се намалява неравномерното свиване и се подобрява точността.
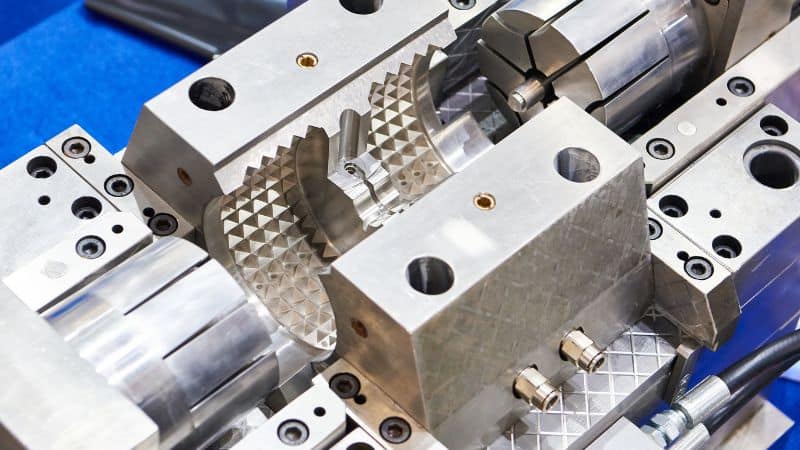
Счетоводство за намаляване в размерите на Mold
Всеки пластмасов материал има известна степен на свиване, която трябва да се отчете при проектирането на матрицата. Ако това се пренебрегне, крайният детайл няма да отговаря на предвидените размери. Проектантите използват данните за свиване от доставчиците на материал, за да увеличат кухините на матрицата така, че охладеният детайл да достигне необходимия размер.
Този процес често включва корекция на размерите на кухината с малък процент. Например материал със степен на свиване 1.5% изисква матрицата да е малко по-голяма от целевия размер на детайла.
При прецизни приложения инженерите смятат също така за насочване. Някои пластмаси се свиват повече по посоката на потока, отколкото през него. Счетоводството за тази анизотропия гарантира, че частите се вписват правилно в съставите.
Ключовите практики включват:
- Използване на данни за съкращаване на доставчика
- Измервания на скалиращите кухини по подходящ начин
- Като се има предвид направлените ефекти на свиване
Осигуряване на дебелината на единната стена
Неравномерната дебелина на стената е една от най-често срещаните причини за намаляване на вариацията. Дебелите секции охлаждат по-бавно от тънките, което води до грешки като военна страница.
Дизайнерите се стремят към еднакво дебелина на стената в цялата част, за да насърчават дори охлаждане и последователно свиване. Когато промените в дебелината са неизбежни, гладките преходи като фибри или тапери спомагат за намаляване на стреса и изкривяването.
Проста напътствия е да се поддържа дебелината в тесен диапазон, като 2-4 mm за много термопластика. Ако ребрата или шефовете са необходими за сила, те не трябва да бъдат повече от 50–70% от съседната дебелина на стената, за да се избегне излишък.
Най-добри практики за дебелина на стената:
- Поддържане на последователната дебелина
- Използвайте постепенни преходи между раздели
- Гранични размери на реброто и шефа спрямо стените
Проектиране на ефективни канали за охлаждане
Неравномерно охлаждане създава температурни различия, които причиняват не-униформна контракция. Правилно поставените охлаждащи канали позволяват топлотата да бъде отстранена равномерно, намалявайки изкривяването и подобрявайки цикълните времена.
Каналите трябва да се разположат близо до повърхностите на матрицата, без да се отслабва конструкцията ѝ. Разстоянието между тях и диаметърът им трябва да се оптимизират така, че да се балансират ефективността и якостта на матрицата.
Усъвършенстваните дизайни могат да използват съгласувано охлаждане, където канали следват формата на кухината. Този метод подобрява температурния контрол в сложни части и намалява локализираната свиване.
Проектни съображения:
- Поставяне на канали равномерно около критичните зони
- Поддържане на последователната дълбочина и размяна на канала
- Използвайте кондиционно охлаждане, когато частта геометрия е сложна
Параметри за контрол на обработката
Прецизният контрол на параметрите за обработка намалява димензионните грешки и помага за поддържането на последователно качество на частта. Ключови фактори включват налягане, скорост, температура и настройки на времето, всеки от които пряко засяга съкращаване поведението в формирани части.
Инжекционно налягане и задържащо налягане
Налягането на впръскване определя доколко добре разтопената пластмаса запълва кухината на матрицата. Ако налягането е твърде ниско, материалът може да не се уплътни напълно, което води до кухини и по-голямо свиване. Прекомерното налягане обаче може да причини напрежения и изкривяване.
Налягането на задържане е също толкова важно. След запълването на матрицата постоянното налягане поддържа уплътняването на материала по време на охлаждането. То намалява обемното свиване, като компенсира свиването на материала.
Основни съображения за контрол на налягането:
- Поддържайте достатъчно налягане на впръскване, за да се запълни матрицата изцяло.
- Използвайте натиска за задържане за противодействие на свиване.
- Избягвайте прекомерното налягане, което може да предизвика стрес в тази част.
Балансирането както на инжектирането, така и на задържащото налягане гарантира, че частта запазва предназначените си размери, без да се преопакова.
Оптимизиране на скоростта на инжектиране
Скоростта на впръскване влияе върху течението на стопилката в матрицата. Прекалено бързото запълване може да доведе до неравномерно течение, задържан въздух или заваръчни линии. Прекалено бавното запълване може да предизвика преждевременно охлаждане, увеличавайки свиването и дефектите.
Умерената и последователна скорост на инжектиране обикновено произвежда по-добра измерна стабилност. Корекциите трябва да се основават на частична геометрия и материал тип. Например, тънки стени части често се нуждаят от по-високи скорости, за да се избегне непълно запълване.
Най-добри практики за контрол на скоростта:
- Използвайте по-бавни скорости за дебели части, за да се предотврати вътрешен стрес.
- Използвайте по-висока скорост за тънки участъци, за да избегнете къси отливки.
- Балансът на течението на монитора през многобройните каюти.
Температура на барел и мълда
Температурата на барела контролира колко добре се топи полимерът. Ако температурата на топене е твърде ниска, тя може да не се опакова правилно, което води до намаляване.
По-студената мухла обикновено намалява времето на цикъла, но може да увеличи намалението поради бърза контракция. Топла мухла позволява по-еднакво охлаждане, което може да подобри измерението точност.
Температурни контролни фактори:
- Задаване на барели зони за поддържане на последователно топене на вискозитет.
- Поддържайте температурата в рамките на препоръчителния обхват за всеки полимер.
- Използвайте единици за управление на температурата, за да избегнете горещи или студени места.
Времето за задържане и охлаждане
Времето за задържане позволява натиска да остане върху материала, докато той затвърди. Твърде кратко задържане на времето може да остави празнини или мивки марки. Твърде дълго може да увеличи цикъл времето без значително подобрение.
Времето за охлаждане е също толкова важно. Неравномерното или недостатъчно охлаждане води до вътрешни напрежения и непостоянно свиване. Контролирането на целия формовъчен процес гарантира равномерно втвърдяване на детайла по цялата му дебелина.
Насоки за управление на времето:
- Съвпадение с задържане на времето към дебелината на стената на частта.
- Разширете времето за охлаждане за по-дебели части, за да се предотврати изкривяване.
- Използвайте балансирани канали за охлаждане, за да поддържате равномерно разпределение на температурата.
Оптимизирането на холдинга и охлаждащите времена намалява намаляването на времето на цикъла, като същевременно се поддържа времето на ефективността. Правилният тајминг гарантира, че частите са измерение стабилни и свободни от общите дефекти.







