
Инжекционната формация е една от най-развитите производствени техники в съвременните индустрии. Броят на нейните варианти се увеличава с нарастващите изисквания за производство. В тази статия ще ви предложим кратък, но точен преглед на видовете инжекции, които понастоящем се използват.
Какво определя придвижването на инжекцията
Шприцването на пластмаси представлява използване на машина за шприцване за впръскване под налягане на разтопена суровина в кухина на стоманена или алуминиева матрица. След като се втвърди като детайл, той се изважда от матрицата и цикълът се повтаря. „Видът“ шприцване се определя от съвместното действие на три фактора: архитектурата на матрицата, материалната система и методът на обработка. Промяната на който и да е от тях влияе върху икономиката и възможностите на процеса.
Основни видове процес на поставяне на инжекции
Стандартен термопластичен инжект
Като една от най-разпространените версии на инжекционна формация, стандартната термопластична формация използва общи смоли като ABS, поликарбонат (PC), полипропилен (PP), найлон (PA), и смеси като PC/ABS. Подхожда на огради, скоби, безели, части от уреди, всичко с стени близо до конвенционални насоки (около 2-4 mm за много смоли) и умерени характеристики.
Шприцването на пластмаси осигурява най-ниска цена на детайл при големи обеми, най-широк избор от материали и утвърдени практики за изработка на инструментална екипировка. Семейните матрици и горещите канали помагат за намаляване на отпадъците. Оптимизирането на ливниците и охлаждането осигурява кратки цикли и отлична повторяемост. Обикновено това е първият избор, освен ако геометрията или експлоатационните изисквания не налагат специализиран процес.
Инжектиране на тънка стена
Тънки стени целеви части по-тънки от обичайните правила на палеца, често надолу до 0.4–0.8 mm, понякога по-малко, в зависимост от дължината на смолата и потока. Помислете за смартфони корпуси, батерии пакети, и голяма плътност потребителска електроника, където бръснене дори една десета от един милиметър въпроси.
Този процес се характеризира с по-високи инжекции, по-високи инжекционни скорости и внимателно балансирани системи, които бутат смола през дълги, тънки потоци. Молдовете се нуждаят от стабилен избор на стомана, полирани канали за поток и агресивно вентилиране.
Въпреки това, тя също има някои размяни: тютюнирането е по-сложно и прозорецът на процеса е по-тесен.
Микроинжектиране
Микроформоването произвежда детайли с маса от милиграми до грамове и микромащабни елементи: микрофлуидни чипове, миниатюрни зъбни колела, накрайници за катетри или компоненти за микроскопски маси. Размерите на ливника и обемът на впръскване са много малки, а контролът на времето на престой е от решаващо значение за предотвратяване на разграждането на материала.
Този високотехнологичен прецизен метод е способен да изрязва под-100 μm характеристики, стегнати толерантности и ултразвукова дозировка. Поради intricacy на процеса, неговият материал подбор се навежда към стабилни, чисти стаи приятелски смоли (PEEK, PEI, PP медицински оценки). Инструментите са скъпи и деликатни. Но, когато частите са малки и обеми са високи, не друг метод се конкурира върху пластмаси и разходи за парче.
Пренасочване, Вмъкване и Мулти-шот
Пренасочване
Надформоването нанася един материал върху друг, обикновено мек еластомер върху твърда основа, както при нехлъзгащото покритие върху дръжка на електроинструмент. То подобрява ергономичността, уплътняването, поглъщането на удари и външния вид, без да са нужни монтажни елементи.
Общи подходи:
- Двуетапно шприцване с покривен слой: първо се шприцва твърдата основа, след което тя се поставя във втора матрица за шприцване на мекия слой.
- Пренасочване: в рамките на един инструмент, който върти или прехвърля частта между барабаните.
Вмъкване на запис
Вмъкване на формация включва капаци на предварително поставен компонент, често метал, вътре в формация на пластмаса. Типичните вложки включват нишки босове, бушове, печатни контакти, магнити, или сензорни корпуси. Тя заменя вторичния монтаж и подобрява якостта на съединението и точността на позицията.
За да започнете производствената процедура, вложките са заредени за първи път ръчно или чрез автоматизация, държани от функции или вакуум, и след това пренатоварени с смола. Инструментът трябва да управлява диференциалното термично разширяване, за да се избегне напукване или стрес на пластмасово-метален интерфейс.
Това е идеално, когато частта се нуждае от локализирана механична сила или проводимост без пълна метална изработка, като медицинските луер фитинги с метални нишки, автомобилни клипове със стоманени носителни повърхности, или конектори с вградени терминали.
Дву-шот и три-шот-шот.
При многокомпонентното шприцване два или повече материала (или цвята) се впръскват последователно в една и съща производствена клетка и често в една и съща матрица. Ротационни плочи, механизми с отместване на сърцевината или индексни системи автоматично преместват частично оформения детайл към следващата кухина. Те осигуряват безшевни връзки, ясни граници между цветовете, интегрирани уплътнения, гъвкави шарнири или комбинации от твърди и меки материали без ръчно боравене. Технологията позволява и уникални функции, например прозрачни прозорци, формовани заедно с непрозрачни корпуси.
Газо-/вода-подпомогнат и съвключване
Подпомагащо инжектиране на газ
При шприцването с газова асистенция инертен газ (обикновено азот) се впръсква, след като смолата частично е запълнила кухината. Газът образува кухи канали в по-дебелите участъци, избутва разтопената пластмаса към отдалечените зони и формира детайли с по-малко следи от свиване, изкривяване и тегло. Методът има и специфични изисквания към конструкцията на матрицата, тъй като вентилирането и газовите щифтове трябва да бъдат внимателно проектирани.
Тя може да произвежда широка гама от пластмасови продукти, включително големи дръжки, телевизионни рамки, мебели компоненти, и непълнолетни автомобилни моделиращи части с дебели ребра. Тя позволява по-дебели козметични секции без мивка марки и може да намали цикъл времето чрез премахване на маса, която иначе ще се нуждае от охлаждане.
Подпомагане на водата за инжектиране
Подобен принцип, различен среден. Водоподпомага формация инжектира вода за създаване на кухи секции, особено подходяща за комплексни, дълги тубулни форми с огъване, като автомобилни дръжки врати, измиване на течности и уред за вграждане.
Този производствен процес е известен с по-бързо отстраняване на топлината (вода охлажда бързо), гладки вътрешни стени, и по-конзистентни кухи напречни секции в сравнение с газ в някои геометрии. Оборудването трябва да се справи с управлението на водата, устойчивост на корозия и точна дренажа.
Ко-инжекция (Sandwich) Molding
Ко-инжектирането произвежда кожна структура: високо функционална или козметична кожна смола. Средното ядро може да бъде рециклирано полимер, бариерен материал или смола с пригодени свойства (напр. пяна ядро за скованост до тегло). Най-добре е за материална оптимизация на разходите без жертвоприношения или регулаторни контактни слоеве. Хранителната опаковка често използва бариерни кожи, а потребителските стоки могат да използват рециклирани ядра под девствена кожа за естетика и производителност.
Еластомер, LSR и термосет/РИМ
Течен силициев гума (LSR) Инжекционно завиване
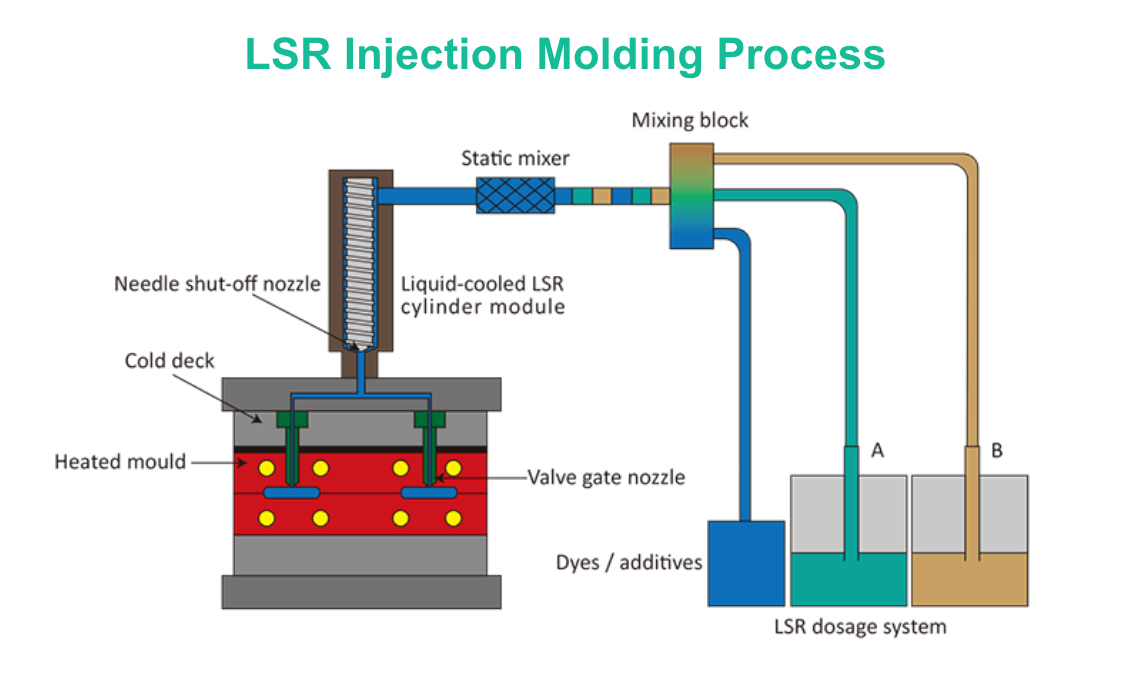
При формоването на LSR двукомпонентни платинено втвърдяващи се силиконови системи се дозират и смесват при пресата, след което се впръскват в матрица със студен канал и се втвърдяват в нагрятата кухина. Тъй като LSR е термореактивен еластомер, той не се разтопява повторно: омрежва се и запазва формата си при нагряване.
LSR предлага отлична химична устойчивост, биосъвместимост, широки температури за обслужване и готовност за чиста стая. Подходящ е за продукти като тюлени и гаскети, бебешки продукти, носими продукти, медицински компоненти и оптични силикони за лещи.
TPE/TPV и гумени инжекции
Термопластични еластомери (TPE) и термопластични вулканизати (TPV) се държат като гума, но обработват стандартни термопластични преси, като позволяват рециклируемостта и преустройството на твърдите субстрати. Те са чести за сцепления, уплътнения, мед и вибрационни изолатори.
Когато е необходим истински каучук, материали като нитрил, EPDM и флуороеластомери се втвърдяват в матрицата при шприцване на каучук. Циклите са по-дълги, а инструменталната екипировка трябва да управлява кинетиката на втвърдяване и отвеждането на летливите вещества. Изборът често зависи от изискванията за химическа и температурна устойчивост.
Термосетна и реакционна инжекция (RIM)
Термосетни инжекционни процеси смесват смоли, които лекуват необратимо: феноли, епоксии и някои полиестери. Реакцията Инжекционно моделиране (РИМ) смесва нисковискозна реактивна съставка (обикновено полиуретанови системи) и ги инжектира в мухла, където се полимеризират. Използва се за големи панели и корпуси, енергийно-абсорбиращи брони и структурни компоненти с интегрирани ребра. РИМ отличава за дебели, големи части с по-нисък вътрешен стрес и по-нисък стягащ сили поради ниската първоначална вискозност.
Както определя естеството на материалите, остатъкът не е затопляем, а температурата на инструментите и лечебните цикли силно влияние проход. За кратки периоди от големи части, обаче, РИМ често побеждава термопластичното тюлинг в общата цена.
Инжектиране на прах (MIM/ CIM)
Метални инжекции (MIM)
MIM смесва фини метални прахове с полимерно свързващо устройство, за да се създаде суровина, която може да бъде инжектирана в сложни форми. След образуване, частите се подлагат на деобвързване, за да се премахне свързващо и синтезиращо свързващо се с плътността на метала, обикновено достигайки 95-99% теоретична плътност.
Якостите на тази операция се намират в изключителната си функция за малки, сложни метални компоненти, предавки, закопчалки, шарки, хирургични инструменти, огнестрелни компоненти. MIM се състезава с CNC механизъм, когато обемите са високи и геометриите са трудни за бърсане.
Керамичен инжект (CIM)
CIM следва същата логика като MIM, но с керамични прахове като циркония или алуминий. Тя позволява износи-устойчиви, електрическо изолационни и високотемпературни компоненти с фино детайл, дюзи, дентални части и сензорни изолатори.
Заключение
Обширният пейзаж на инжекционните процеси подчертава фундаментален принцип в съвременното производство: изберете подходящия инструмент за вашия конкретен случай. Наличието на толкова много варианти доказва, че нито един метод не е универсално по-висок; по-скоро, всеки представлява адаптирано решение.
В крайна сметка, изборът на конкретен тип инжектиране е стратегическо решение, което надхвърля само геометрията на частта. За да изберете правилно производствен процес за вашите части, трябва да имате всички въздействителни фактори, които се отчитат преди вземане на решението. алтернативно, можете да си сътрудничите с производител и да придобиете помощ от промишлени експерти.
Често задавани въпроси
Кои са основните фактори за разходите извън самата матрица при тези специализирани процеси?
Докато тютлингът е основна предназначна цена, текущите разходи са силно повлияни от процеса. Ключовите водачи включват материални отпадъци (скращане от подвиженци в стандартна формация срещу без отпадъци при горещи тичащи), цикълно време (дълги цикли за дебели части или термосетове), вторични операции (дефиниране/интеринг за PIM, част довършване) и изискваното ниво на автоматизация.
Могат ли тези различни процеси да бъдат комбинирани в една част?
Да, можете. Всъщност, хибридните подходи са граница на напреднало производство. Например, част може да бъде създадена с помощта на газопомощна формация, за да се надуе дебела секция и след това да се премине втора операция за микро-молдирани функции. Друг пример е да се използва вмъкване моделиране за поставяне на метален компонент, който по-късно е пренасочен с меко допир TPE. Въпреки това, това често изисква сложно производство планиране и множество производствени клетки.







