
Скупљање је један од најчешћих изазова при бризгању и директно утиче на тачност и квалитет бризганих делова. Најефикасније се спречава контролом избора материјала, дизајна калупа, параметара обраде и услова хлађења.
Они који добро управљају овим чиниоцима не само да постижу бољу димензионалну тачност, већ и смањују трошкове отпада и производње. Данас на Moldie.com, истражићете стратегије о спречавању смањења инјекције.
Разумевање смањења у м› ијењању ињекције
Смањење обликовања убризгава се када се топе пластични хладови и уговори, смањење коначне величине обликованог дела. Ова промена утиче на димензиону стабилност, завршетак површине и укупну перформансу производа. Управљање смањењем захтева разумевање зашто се то дешава, како утиче на квалитет и врсте дефекта које ствара.
Шта је смањење и зашто је проклет
Скупљање при бризгању јесте смањење запремине које настаје када се растопљени полимер хлади и скрућује у калупу. Све пластике се у одређеној мери скупљају, али обим зависи од врсте полимера, дизајна калупа и услова обраде.
Термопластике веће кристалиничности, попут најлона или полипропилена, обично се скупљају више од аморфних материјала као што је ABS. Кристалне структуре се при хлађењу гушће пакују, што доводи до већег скупљања.
Неуједначено или пребрзо хлађење може изазвати локализовано скупљање и утицати на димензијску стабилност. Накнадни притисак и време збијања такође утичу на скупљање јер одређују колико материјала улази у калуп пре скрућивања.
Својства материјала, температура калуп и дебљина зида делују на сложене начине. На пример, дебљи зидови се спорије охлађују, често доводе до смањења у поређењу са тањим деловима.
Утицај смањења на квалитет производа
Смањење директно утиче на тачност и перформансе обликованих делова. Када контракција није униформна, делови не могу задовољити спецификације, што доводи до проблема састављања или лошег уклапања.
Недоследно смањење може створити и дефекте на површини. Део може изгледати изопачено или неравномерно, што му смањује визуелну привлачност и отежава употребу у прецизности програма.
Димензијска стабилност је нарочито важна у индустријама попут аутомобилске и медицинске, где и мала одступања могу изазвати проблеме у раду. Неконтролисано скупљање може смањити и механичку чврстоћу јер унутрашња напрезања слабе материјал.
Произвођачи често прилагођавају параметре калупљења, попут притиска збијања, времена хлађења и температуре калупа, како би побољшали уједначеност. Правилан избор материјала такође је кључан за смањење варијација и очување квалитета производа.
Избор материјала и његова улога у смањењу
Избор смоле, њена молекуларна структура и употреба адитива утичу на степен скупљања калупљеног дела током хлађења. Правилно сушење и руковање материјалима такође директно помажу у очувању тачности и смањењу недостатака.
Учестаност смањења материјала
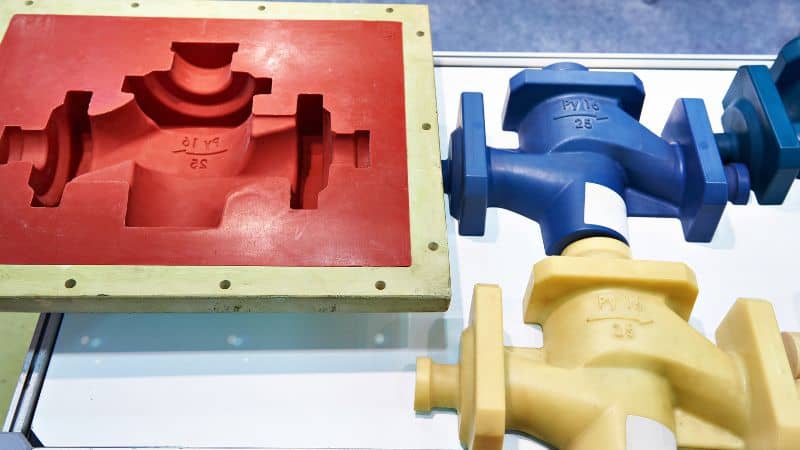
Свака пластика има одређену стопу смањења, коју обично наводе добављачи материјала.
Полукристаласти материјали попут полипропилена (PP) и полиамида (PA/najlona) углавном се скупљају више од аморфних пластика као што су поликарбонат (PC) и ABS. На пример, скупљање PP-a може износити до 2%, док код PC-a често остаје испод 0.7%.
| Материјал | Типична брзина смањења | Напомена |
|---|---|---|
| PP | 1.0–2.5% | Високо смањење, уобичајено у аутомобилима |
| ПА (Нилон) | 0.7–1.5% | Смањење варира од влаге |
| ПЦ | 0.5–0.7% | Ниска смањивање, добро за прецизност |
| ABS | 0.4–0.7% | Стабилна, широко коришћена у електроници |
Бирање материјала са нижим брзинама смањења помаже да се одржи снажнија толеранција и умањује потреба за прилагођавањем дизајна за мувле и делом.
Ефекат молекуларне структуре
Унутрашња структура полимера снажно утиче на скупљање. Полукристаласте пластике током хлађења формирају уређене области, што доводи до већег скупљања. Аморфне пластике немају такву уређену структуру па се мање и уједначеније скупљају.
На пример, најлон (PA) има полукристаласту структуру и зато се скупља више од ABS-a. Због ове разлике ABS се често бира за делове код којих је важна димензијска стабилност.
Молекуларни тежина такође је битна. Виши молекуларни полимери тежине могу да се одупре протоку, стварајући неравномерно паковање у калупу, што може да повећа смањење у дебљим областима. разумевање ових структурних разлика помаже инжењерима да поклопе материјале са геометријом и толеранцијом.
Утицај додатака
Додатаци и пуњачи могу значајно да смање смањење стаклених влакана, стаклених стакла или калцијум карбоната ограничавају количину уговора о матрици полимера током хлађења.
- Најлон пун стакла се смањује мање од неиспуњеног најлона и пружа бољу димензионалну стабилност.
- Полипропилен испуњен талком смање смањење и додаје укоченост, која је корисна у аутомобилским панелима.
Проценат пуњача такође утиче на резултате. Виши садржај попуњавача обично значи ниже смањење, али материјал може да учини крхкијим. Инжењери морају да уравнотеже контролу смањења са механичким перформансама при избору испуњених оцена.
Вредност сушења и руковања
Садржај влаге у материјалима, посебно у хигроскопним смолама као што је најлон (PA), директно утиче на скупљање. Ако се материјал не осуши правилно, апсорбована вода може изазвати хидролизу током калупљења, неуједначено скупљање и слабије делове.
Правилно складиштење у затвореним посудама и употреба сушара са десикантом помажу у очувању стабилних својстава материјала. Код PC-a и ABS-a чак и мала количина влаге може изазвати мехуриће или површинске недостатке који утичу на тачност.
Такође је важно руковати. Загађене или деградиране кугле могу мењати понашање протока, што доводи до неравноправног паковања и смањења. Доследне праксе сушења и чишћења осигуравају да се материјал поступи по очекивању током обликовања.
Оптимизујем дизајн модула за смањење смањења
Скупљање при бризгању често зависи од дизајна калупа и хлађења пластике у њему. Пажљиво планирање димензија калупа, дебљине зидова и расхладних система помаже у контроли тока и скрућивања материјала, смањује неуједначено скупљање и побољшава тачност.
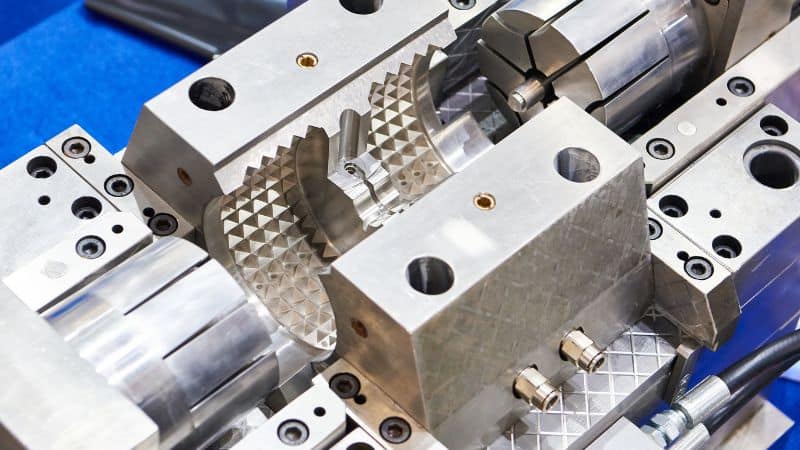
Рачун за смањивање у димензијама м› ијешања
Сваки пластични материјал има познату стопу смањења која мора бити рашчлањена у дизајн калупа. Ако је игнорисано, коначни део неће одговарати замишљеним димензијама. Дизајнери користе податке о смањењу од добављача материјала за скалирање калупа, тако да хладни део испуњава потребну величину.
Овај процес често укључује прилагођавање димензија шупљина за мали проценат. На пример, материјал са 1,5% смањењем захтева да калуп буде мало већи од циљног дела.
У прецизним применама, инжењери такође разматрају смањење смера. Неки пластика се више смањује дуж смера протока него преко њега. Рачун за ову анизотропију обезбеђује да делови правилно уклапају у скупове.
Кључне праксе укључују:
- Коришћење података о смањењу добављача
- Димензије скалирајућих шупљина одговарајуће
- С обзиром на смерне ефекте смањења
Осигуравање униформне дебелине зидова
Неравна дебелина зида је један од најчешћих узрока смањења варијације.
Дизајнери циљају на уједињену дебљину зида у целом делу да промовише чак и хлађење и доследно смањење. Када су измене дебљине неизбежне, глатка транзиција, као што су фитиљи или тапери, помаже у смањењу стреса и изобличења.
Једноставан упутство је да се дебелина држи у уском опсегу, као што су 2-4 мм за многе термопластике. Ако су ребра или шефови потребни за снагу, не би требало да буду више од 50–70% суседне дебелине зида да би се избегло вишак смањења.
Најбоље праксе за дебљину зида:
- Задржи доследну дебљину
- Користи постепено прелаз између секција
- Ограничи ребро и димензије шефова у односу на зидове
Дизајнирам ефикасне канале за охлађивање
Систем за хлађење у калупу директно утиче на смањење. Неједнако хлађење ствара температурне разлике које изазивају неуниформне контракције. Прикладно постављени канали за хлађење омогућавају равномерно уклањање топлоте, смањење поремећаја и побољшање циклуса.
Канали би требало да буду постављени близу калупних површина без ослабљења структура калупа. Њихов размак и пречник морају бити оптимизирани да би се уравнотежила ефикасност и јачина калупа.
Напредни дизајни могу да користе конформално хлађење, где канали прате облик шупљине. Овај метод побољшава контролу температуре у комплексним деловима и смањује локализовано смањење.
Разлози дизајна:
- Поставите канале равномерно око критичних области
- Задржи доследну дубину и размак канала
- Користи прикладно хлађење када је геометрија дела сложена
Контролишем параметре обраде
Прецизна контрола параметара обраде смањује димензионалне грешке и помаже да се одржи доследан квалитет дела. Укључују се притисак, брзина, температура и временске поставке, од којих свако директно утиче на смањење у обликованим деловима.
Притисак убризгавања и притисак одржавања
Притисак на убризгавање одређује колико се топљена пластика попуњава. Ако је притисак пренизок, материјал можда неће бити у потпуности пакован, што доводи до празнина и већег смањења. Претешки притисак, међутим, може изазвати стрес и изопачење.
Притисак одржавања је подједнако важан. Након што се калуп попуни, прим› јеном стабилног притиска материјал се пакује док се охлађује.
Кључни разлози за контролу притиска:
- Задржите довољно притиска за убризгавање да у потпуности попуните калуп.
- Користите држи притисак да се супротстави смањење.
- Избегавајте прекомерни притисак који може да изазове стрес у делу.
Урамнотежење и убризгавање и држи притисак обезбеђује да део задржи своје намењене димензије без препуњавања.
Оптимизација брзине уноса
Брзина убризгавања утиче на то како се истопљени полимер слива у калуп. Веома брзо попуњавање може изазвати неравномерно проток, заробљени ваздух или заварене линије. Веома споро попуњавање може дозвољавати прерано хлађење, повећање смањења и дефекте.
Умерена и доследна брзина убризгавања обично доводи до боље димензионалне стабилности. Прилагођавања би требало да се засновају на геометрији и типу материјала. На пример, танки зидови често захтевају веће брзине да би се избегнула недовршена попуна.
Најбоље праксе за контролу брзине:
- Користи спорије брзине за дебеле делове да спречи унутрашњи стрес.
- Примените брже брзине за танке секције да избегнете кратке пуцње.
- Баланс протока монитора кроз више шупљина.
Температура решетака и мољака
Температура решетака контролише како се полимер добро топи. Ако је температура топљења прениска, можда се не спакује исправно, што доводи до смањења. Ако је сувише вруће, полимер може да се деградира или смањи док његова температура пада.
Температура мољака такође игра критичну улогу. Хладни калуп обично смање време циклуса, али може повећати смањење због брзих контракција. Топлији калуп дозвољава више равномерног хлађења, што може побољшати димензиону тачност.
Чиниоци контроле температуре:
- Поставите зоне буради да се одржи доследан топи вискозитет.
- Држите температуру у препоручљивом опсегу за сваки полимер.
- Користите јединице за контролу температуре да избегнете вруће или хладно место.
одржавање и хлађење
Вр› ијеме одржавања омогућава да притисак остане на материјалу док се сналази. Прекратко време за задржавање може оставити празнине или трагове помивања. Предуго може повећати време циклуса без значајног побољшања.
Време хлађења једнако је важно. Неуједначено или недовољно хлађење изазива унутрашња напрезања и неуједначено скупљање. Контролисани услови у целом поступку калупљења помажу да се део равномерно скрутне кроз целу дебљину.
См› јернице за управљање временом:
- Поклопи држање времена на дебелину зида дела.
- Продужите време за хлађење за дебљих делова да би се спречило изопачење.
- Користите уравнотежене канале за хлађење да одржите чак дистрибуцију температуре.
Оптимизација одржавања и хлађења смањује смањење времена циклуса док се одржава ефикасним. Правилан тајминг осигурава да су делови димензионално стабилни и слободни од заједничких дефекта обликовања.







