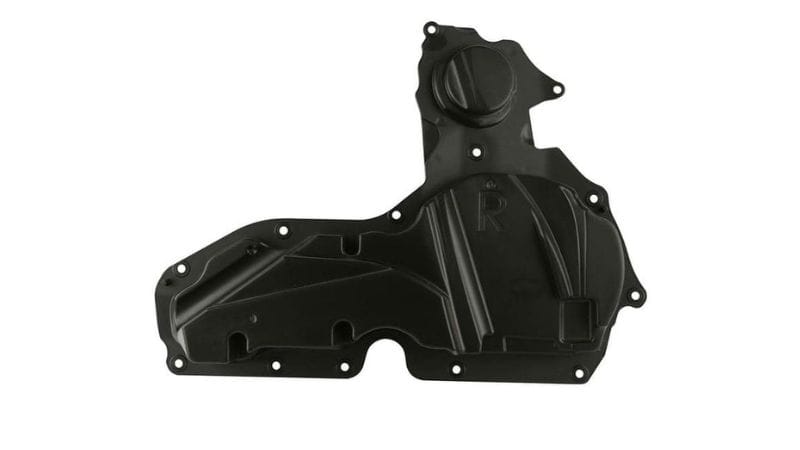
Galvanické pokovovanie je jednou z najlepších metód na výrobu dielov s kvalitným povrchom. Neobmedzuje sa iba na kov: galvanickým pokovovaním možno bežným plastovým dielom dodať vzhľad a niektoré vlastnosti kovu.
Tento sprievodca od spoločnosti Moldie vysvetľuje princípy galvanického pokovovania plastov, používané materiály aj metódy uplatňované v rôznych odvetviach. Pomôže vám prijímať informované rozhodnutia o projektoch a vedieť, čo očakávať pri rokovaniach s výrobcami plastových dielov.
Rozdiely medzi platňami plastov a kovov
Plátované plasty sa líšia od elektroplatičov hlavne preto, že plasty nemajú prirodzenú vodivosť. Táto tabuľka ďalej zhŕňa ich hlavné rozdiely.
| Charakteristické | Kovová podložka | Plastová podložka |
|---|---|---|
| Elektrická vodivosť | Prirodzene vodivý | Nevodivé |
| Lepiaca metóda | Priame kovo-kovové väzby | Vyžaduje vylepšený a aktivovaný povrch |
| Spoločné základné vrstvy | Nikel, meď | Nehrdzavejúca meď alebo nikel |
| Rizikové faktory | Oxidácia, drsnosť povrchu | Olupovanie, slabá priľnavosť |
Materiály na pokovovanie plastmi
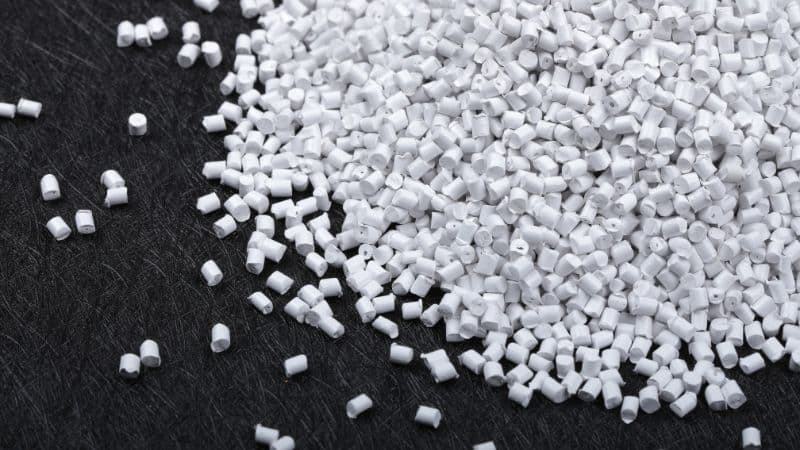
Plasty bežne používané na pokovovanie
ABS (akrylonitrilbutadiénstyrén) je najbežnejším plastom používaným na galvanické pokovovanie, pretože jeho butadiénová fáza umožňuje ľahké leptanie povrchu a dobrú priľnavosť kovu. Ponúka dobrú rovnováhu medzi húževnatosťou a tepelnou odolnosťou, preto je štandardnou voľbou pre automobilové diely a spotrebné výrobky.
Zmesi ABS/PC spájajú schopnosť ABS prijímať pokovovanie s húževnatosťou a odolnosťou polykarbonátu proti nárazom. Sú vhodné pre diely, ktoré vyžadujú vyššiu pevnosť bez zhoršenia kvality povrchu.
Iné materiály ako nylon (PA), polypropylén (PP), polyéteréterketón (PEEK) a polyéterimid (PEI) môžu byť pokovované po úprave povrchu alebo úprave prísad.
PP a polyetylén (PE) potrebujú plnivá ako mastenec alebo uhličitan vápenatý na zlepšenie drsnosti pre lepšiu priľnavosť.
PVC a PLA sú menej vhodné pre nižšiu tepelnú a chemickú odolnosť. Pri takýchto materiáloch možno niekedy použiť priľnavú metalickú farbu ako dekoratívnu alternatívu, neposkytne však rovnakú trvanlivosť ani elektrickú vodivosť ako galvanické pokovovanie.
| Typ plastu | Pokovovanie Ease | Bežné prípady použitia |
|---|---|---|
| ABS | Výborne. | Automobilové obloženie, rukoväte |
| ABS/PC | Veľmi dobre. | Puzdrá, panely |
| Nylon | Stredná | Mechanické časti |
| PP | Nízka (potrebná liečba) | Kryty s nízkou hmotnosťou |
| PEEK / PEI | Stredná | Komponenty na použitie pri vysokých teplotách |
Ako si vybrať ozdôb na základe vlastností
Vhodná živica na pokovovanie musí odolávať agresívnym chemikáliám a čistiacim prostriedkom používaným pri predúprave.
- ABS sa cení pre svoju spoľahlivosť a výhodnú cenu. Pri leptaní vznikne na jeho povrchu mikroskopická drsnosť, ktorá zabezpečí priľnutie kovového povlaku. Vďaka tomu možno dosiahnuť vysokú výťažnosť výroby a konzistentnú povrchovú úpravu pri ozdobných automobilových prvkoch, rukovätiach spotrebičov a spotrebnom tovare.
- Nylon (PA) je vhodnou voľbou, ak návrh vyžaduje vyššiu pevnosť, tuhosť alebo tepelnú odolnosť. Absorpcia vlhkosti môže predstavovať problém, no riadená predúprava môže aj tak zabezpečiť dokonalú priľnavosť. Výsledkom sú pevné, a pritom ľahké diely s funkčnými a dekoratívnymi výhodami kovového povrchu.
- Materiály PEEK a PEI prirodzene poskytujú vynikajúcu odolnosť proti extrémnym teplotám a agresívnym chemikáliám. Umožňujú naniesť rovnomerné, priľnavé kovové vrstvy, ktoré dopĺňajú ich prirodzenú stabilitu, takže vznikajú diely s vysokou funkčnosťou aj kvalitným vzhľadom.
Vplyv vstrekovania plastov a povrchovej úpravy
Vstrekovanie plastov je bežným postupom pri výrobe plastových dielov a ako úplne prvý krok výrobného procesu ovplyvňuje, ako dobre kov pri galvanickom pokovovaní priľne k plastu.
Ak sa následné spracovanie nevykoná správne, zvyšky separačných prostriedkov alebo pnutie v povrchu môžu spôsobiť odlupovanie či slabú priľnavosť. Nerovnomerné zmršťovanie alebo deformácia navyše menia povrchovú energiu, a tým aj miesta, na ktorých sa povlak spojí s podkladom.
Aby výrobcovia plastov takýmto chybám predišli, často zavádzajú prísnu kontrolu kvality a zabezpečujú hladké povrchy bez chýb na rovnomerné chemické leptanie a pokovovanie. Používajú čisté formy a predchádzajú ich poškodeniu, aby dosiahli lepšie výsledky pokovovania. Záverečné leštenie pokovovaného povrchu je najúčinnejšie, ak je hladký a bezchybný aj plastový podklad.
Príprava a elektroplatbové procesy pre plasty
Čistenie a povrchová úprava
Po vyhodení zo vstrekovacích foriem bývajú na povrchu plastových dielov zvyšky separačných prostriedkov, maziva a prachu, ktoré bránia priľnutiu kovu. Nečistoty sa často odstraňujú alkalickým roztokom alebo jemným čistiacim prostriedkom; pri malých štrbinách možno použiť ultrazvukový kúpeľ.
Nasleduje krátky neutralizačný kúpeľ, ktorý odstráni zvyšné zásady alebo kyseliny a chemicky vyváži povrch. Dôkladné čistenie zabezpečí rovnomerné pôsobenie nasledujúcich chemických krokov, najmä pri zložitých tvaroch a dieloch s hrubými stenami.
Etching a aktivácia s chemickými kúpeľmi
V tomto kroku sa plastové diely leptajú, aby vznikli mikroskopické póry, v ktorých sa pevne zachytí kov a vytvorí elektricky vodivý povrch. Pri väčšine priemyselných procesov sa plast zdrsňuje kyslým alebo chemickým kúpeľom.
Po leptanie, plast nie je ešte vodivý. Ak chcete pripraviť ho na pokovovanie, ide cez dva dôležité chemické kúpele:
-
Citlivosť: Časť je upravená roztokom, ktorý prestriekne povrch, takže je pripravená prilákať kovové častice.
-
Aktivácia: Diel sa následne ponorí do kúpeľa obsahujúceho paládium. Chemická reakcia nanesie častice paládia na vyleptaný povrch. Tieto častice slúžia ako zárodky, na ktorých sa začne vytvárať kovový povlak.
Diel sa potom dôkladne opláchne, aby sa odstránili zvyšné chemikálie a na povrchu zostali iba pevne ukotvené zárodky paládia. Tento krok treba vykonať opatrne, aby aktívne miesta zostali neporušené.
Správne vykonanie tejto prípravnej fázy je kľúčové. Ak leptanie alebo aktivácia nie sú rovnomerné, výsledný kovový povlak môže byť fľakatý, slabý alebo náchylný na odlupovanie. Rovnomerne pripravený povrch zabezpečí pevné, konzistentné a trvanlivé pokovovanie.
Vytváranie vodivého povrchu
Po aktivácii povrchu zárodkami paládia je diel pripravený na nanesenie prvej kovovej vrstvy, ktorá vytvorí nevyhnutný vodivý základ. Takmer vždy ide o vrstvu medi.
Táto prvá medená vrstva sa nanáša chemickým pokovovaním, teda chemickým, nie elektrickým procesom. Diel sa ponorí do roztoku obsahujúceho soli medi a redukčné činidlo.
Zárodky paládia spustia riadenú reakciu, pri ktorej sa postupným usadzovaním častíc vytvára pevná meď. Na celom diele vznikne tenká, rovnomerná kovová vrstva, a to aj na zložitých geometriách a vnútorných povrchoch, ku ktorým by elektrický prúd nedosiahol.
Akonáhle elektroless medená vrstva vytvorí plnú vodivosť, časť môže byť presunutá do tradičného elektroplatičovského kúpeľa a je teraz pripravená na konečnú elektroplatbovú fázu.
Elektroplatňovacia fáza
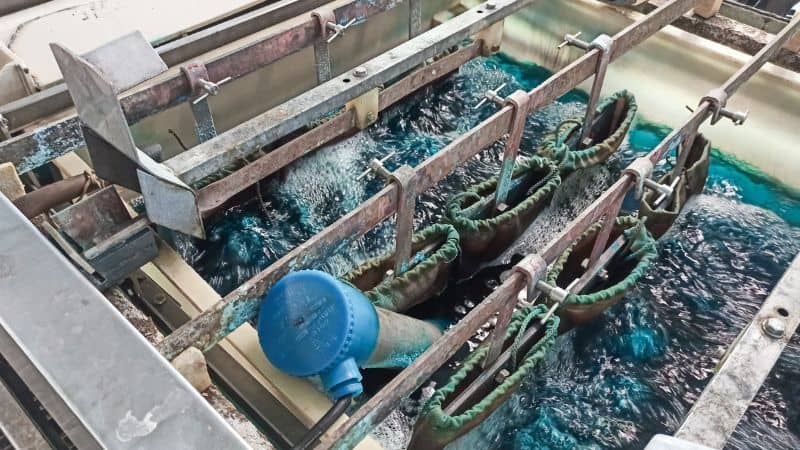
Po príprave povrchu prechádza diel záverečným procesom pokovovania. Teraz už vodivý podklad sa ponorí do elektrolytických kúpeľov, v ktorých sa pri riadenom elektrickom prúde nanáša kov.
Kovové ióny sa redukujú na povrchu katódy a vytvárajú hustú, rovnomernú kovovú vrstvu. Kľúčové parametre — hustota prúdu, zloženie kúpeľa, teplota a čas ponorenia — sa presne kalibrujú, aby sa dosiahla požadovaná hrúbka a vlastnosti.
Kvalitu, hrúbku a funkčné vlastnosti kovovej vrstvy určuje súbor starostlivo kontrolovaných parametrov. Prísna kontrola zabezpečuje, že pokovovanie splní presnú špecifikáciu, či už ide o zvýšenie odolnosti proti korózii, zlepšenie odolnosti proti opotrebovaniu, požadovanú elektrickú vodivosť alebo konkrétny estetický vzhľad.