Turnare din nailon
Valoarea, versatilitatea și performanța mecanică a nailonului nu pot fi comparate cu niciun alt plastic. Nailonul are o rigiditate excelentă, rezistență chimică, rezistență la căldură, rezistență, lubrifiere și rezistență la uzură. Este ușor de prelucrat și poate fi ranforsat cu fibre de carbon sau sticlă pentru a-i îmbunătăți proprietățile termice și mecanice.
Ce este plasticul din nailon?
Plasticul nailon este un polimer sintetic termoplastic. Este utilizat în mod obișnuit în turnarea prin injecție datorită următoarelor calități:
- Rezistență excelentă la căldură
- Echilibru perfect la impact și rezistență la tracțiune
- Ingineria sa este versatilă, rezistentă și rentabilă
- Rezistență chimică bună
- Este cel mai higroscopic material
- Este disponibil atât pentru FDA, cât și pentru UL
Nylonul are o compoziție chimică diferită de alte materiale termoplastice și, la punctul său de topire, se transformă într-un lichid în loc să ardă. Acest lucru îl face o alegere perfectă pentru remodelare și reciclare. De asemenea, nailonul nu se încălzește ușor în aplicații cu frecare ridicată.
Utilizări ale plasticului din nailon
Nylonul este destul de versatil și poate fi utilizat în scopuri mecanice, industriale și de zi cu zi. Următoarele sunt utilizările plasticului nailon:
În viața de zi cu zi:
Plasticul nailon a fost utilizat la fabricarea următoarelor produse utilizate în viața de zi cu zi:
- Vase
- Țesături
- Sticle de apa
- Ambalarea produselor alimentare
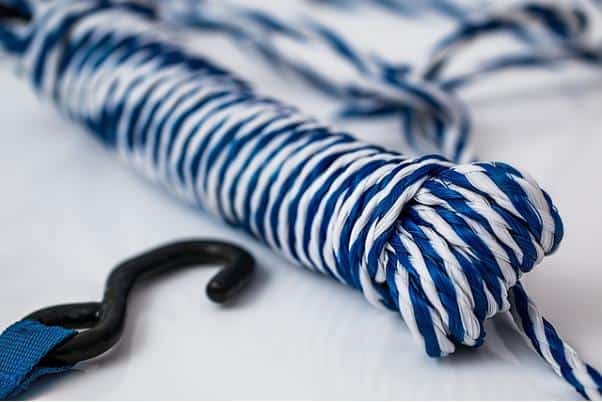
- Frânghii din fibre
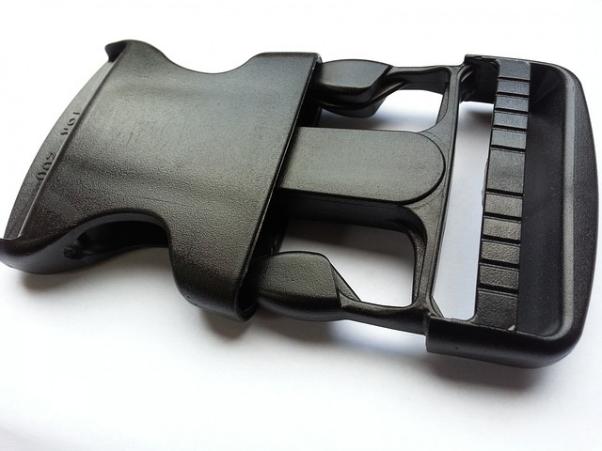
- Elemente de fixare din plastic
- periuțe de dinți
Echipament mecanic
Prin turnare prin injecție a plasticului, nailonul poate fi turnat în:
- Gears
- Rulmenți din plastic
- Bucșe
- Scaune cu bare de armătură
- Adaptoare
- Stelute
- Scripete rotative
Moldie are asamblori profesioniști, mecanici și specialiști în controlul calității care vă vor ajuta să produceți produsele din nailon turnat.
Beneficiile turnării plasticului din nailon
Următoarele sunt beneficiile plasticului nailon care îl fac o alegere excelentă pentru turnarea prin injecție:
- Comparativ cu alte tipuri de nailon, are cea mai bună rezistență la abraziune
- Rezistență chimică
- Punct de topire ridicat
- Frecare redusă
Folosind injecția de plastic, Moldie vă poate furniza matrițe de nailon pentru diversele componente de care aveți nevoie.
Provocări cu turnarea prin injecție a plasticului din nailon
Procesul de modelare a termoplasticelor din nailon vine cu o serie de provocări. Următoarele sunt câteva dintre cele mai comune:
Umiditate
Umiditatea este un factor important în turnarea nailonului. Uscarea deficitară poate duce la gazare și alte defecte. Rețineți că nailonul este higroscopic și absoarbe rapid umezeala.
Dacă nu este bine drenat, absoarbe excesul de umiditate. Din fericire, la Moldie, practicăm un drenaj bun pentru a ne asigura că materialul introdus în încărcător este bine uscat.
În plus, recipientul și linia de încărcare sunt curățate de orice material care a stat mai mult de 4 minute. Purgăm lent cilindrul pentru a ne asigura că timpul cilindrului este suficient pentru impregnarea termică. Am reușit să obținem aspectul perfect al unei bălți de purjare în procesul de turnare pentru a ne asigura că este gata de injecție.
În plus, ne-am dat seama că și nailonul este afectat de uscarea excesivă. Prin urmare, am setat uscătorul la temperatura potrivită pentru a preveni uscarea excesivă.
gazare
Excesul de gaz provoacă un aspect calcaros neplăcut și defecte ale plasticului din nailon. Gazificarea este cauzată de ventilația deficitară și temperaturile mai ridicate ale matriței. Acest lucru poate fi rezolvat prin găsirea temperaturii potrivite și permiterea gazului să iasă prin orificiul de ventilație corespunzător din procesul de turnare.
scorojire
Natura plastică a nailonului îl face predispus la contracție. Acest lucru afectează proprietățile dimensionale ale unui produs. De asemenea, majoritatea nailonului sunt semicristaline. Contracția nailonului duce la o rezistență redusă, o pigmentare slabă a culorii și margini deformate.
Din fericire, Moldie este conștientă de acest lucru și controlăm temperaturile de turnare pentru a reduce acest lucru. De asemenea, nu operăm complet cu regula contracției de o oră, dar, în unele cazuri, mergem până la 24 de ore pentru a finaliza contracția componentelor.