
Tehnica turnării prin injecție este utilizată pentru fabricarea componentelor turnate identice. Procesul necesită presiune ridicată: plasticul topit sau alt material este injectat într-o cavitate a matriței pentru turnarea prin injecție a plasticului.
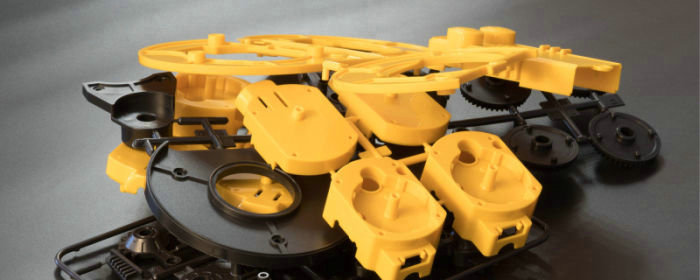
A doua etapă are loc în matriță, unde materialul se răcește și se solidifică, preluând conturul cavității. După deschiderea matriței, piesa turnată este scoasă. Procedura se repetă de mai multe ori pentru a produce multe piese identice.
În plus, matrițele de injecție sunt fabricate, de regulă, din oțel extrem de rezistent, proiectat să suporte presiunea și căldura ridicate generate în timpul turnării prin injecție. Matrițele trebuie să fie precise pentru a produce piese exacte și uniforme.
Proiectarea matriței influențează semnificativ calitatea produsului finit. Aceasta poate fi complexă, deoarece trebuie luați în calcul factori precum tipul materialului turnat, forma dorită a produsului finit și procedurile de producție implicate.
Piesele topite sunt folosite în diverse produse, de la bunuri simple acasă la piese mecanice complicate utilizate în sectoare, inclusiv industria automobilelor, electronice, și dispozitive medicale. Plasarea prin injecție este o metodă de producție bine plăcut pentru diferite produse, datorită adaptabilității și accesibilității sale.
Produse de muls injecție: Echipament și proces
Utilizarea de utilaje specializate, procesul industrial de injectare mulaj creează componente turnate din materiale termoplastice sau termoizolante. Următoarele componente sunt esenţiale pentru fabricarea produselor de turnare prin injecţie:
Echipament
În timpul procesului de turnare prin injecție se utilizează următoarele echipamente:
- Mașină de turnare prin injecție: aceasta cuprinde componente precum buncărul, cilindrul de încălzire, șnecul cu mișcare alternativă și unitatea de închidere a matriței, care formează echipamentul principal al procesului de turnare prin injecție. Mașina topește granulele de plastic și le injectează sub presiune în matriță pentru a realiza o piesă turnată.
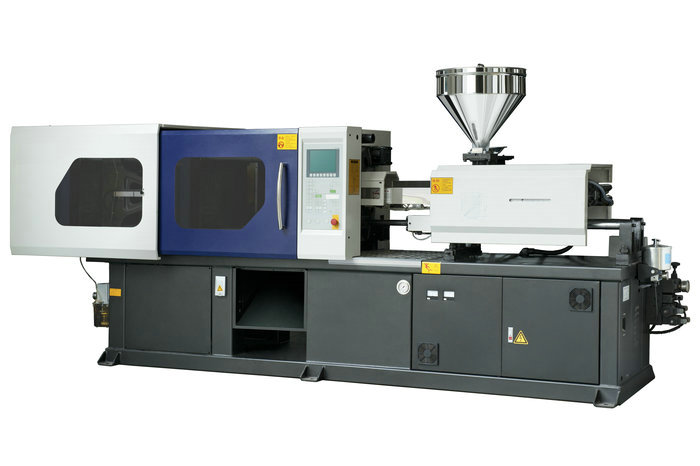
- Cavitatea matriței: această componentă, fabricată de obicei din oțel sau aluminiu, conferă forma plasticului. În timpul turnării prin injecție, cele două părți ale matriței sunt fixate împreună.
- Elicopter material: Înainte de a fi hrănit în butoiul de încălzire al mașinii de turnare injecție, peletele de plastic sunt păstrate aici.
- Cilindru de încălzire: în această parte a procesului de turnare prin injecție, granulele de plastic sunt topite pentru a putea fi injectate în matriță.
- Șnec cu mișcare alternativă: această componentă a mașinii de turnare prin injecție încălzește plasticul înainte de a-l dirija spre matriță.
- Unitate de închidere a matriței: acest sistem aplică presiunea necesară pentru injectarea plasticului topit în matriță și o menține închisă în timpul procesului de turnare prin injecție.
- Sistem de răcire: Acest lucru este folosit pentru a răci componentele din soluţie injectabilă după ce au fost create. Acest lucru poate fi realizat prin răcirea sistemului cu aer, apă sau o combinaţie a celor două.
Acestea sunt elementele esentiale ale unui set pentru turnarea injectiei. In functie de nevoile specifice ale procesului de turnare a injectiei, pot fi folosite si echipamente auxiliare suplimentare, cum ar fi Granulatoare, uscatoare materiale, si unitati de control al temperaturii.
Unitate de injectare din plastic
În turnarea prin injecție, unitatea de injecție a plasticului topește materialul și îl injectează în cavitatea matriței. Pentru aceasta, se folosesc un cilindru încălzit, un șnec și o duză.
Materialul plastic este introdus în cilindru, unde șnecul mobil îl încălzește și îl amestecă. După ce atinge temperatura și consistența potrivite, duza îl injectează în cavitatea matriței. Acolo se răcește și se întărește pentru a forma produsul dorit.
Pentru a menţine o producţie constantă şi de înaltă calitate, unitatea de injecţie din plastic, care este o parte esenţială a procesului de turnare a injecţiei, trebuie gestionată în mod corespunzător.
Unitatea de închidere a matriței
În timpul injecției și răcirii, dispozitivul de închidere trebuie să mențină ferm închise și unite cele două jumătăți ale matriței. Unitatea aplică și menține forța necesară pentru a fixa jumătățile și a împiedica scurgerea materialului plastic din cavitate.
Unitatea de închidere a matriței este alcătuită dintr-un platou fix și unul mobil, conectate la un sistem hidraulic sau mecanic. După montarea matriței în mașină, cele două platouri sunt apropiate, apoi se aplică o forță de închidere pentru a ține matrița închisă.
Forța de închidere necesară variază în funcție de dimensiunea și complexitatea matriței și de tipul de plastic utilizat. Pentru a asigura o producție sigură și eficientă, unitatea de închidere, o componentă esențială a procesului de turnare prin injecție, trebuie monitorizată atent.
Procese: Transformarea polimerilor termoplastici
Procesul de injectare a polimerilor termoplastici mulați implică, de obicei, următoarele:
Mold
Matrița de injecție are un rol esențial în turnarea polimerilor termoplastici. Este un dispozitiv folosit pentru a modela plasticul topit în produsul finit dorit. Cele două componente principale ale matriței, cavitatea și miezul, sunt de obicei construite astfel încât să se îmbine și să formeze o structură tridimensională.
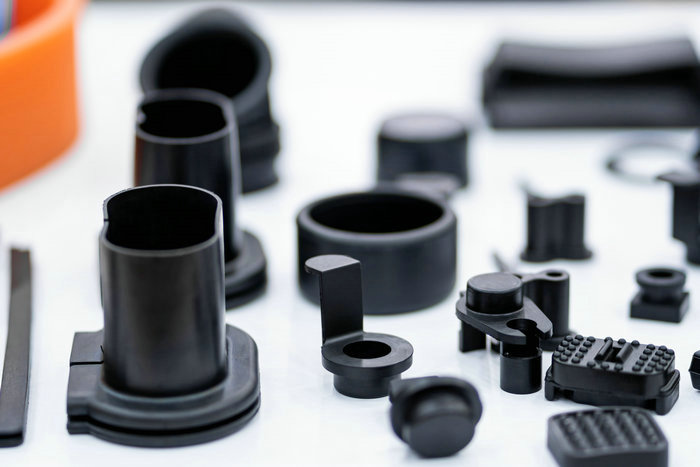
După injectarea în cavitatea matriței, materialul plastic se răcește și se întărește, preluând forma acesteia. Proiectarea matriței determină forma și dimensiunea finale ale produsului, ceea ce o face o componentă esențială a procesului de turnare prin injecție.
Matrița trebuie proiectată cu atenție pentru a garanta că materialul plastic curge fără obstacole în fiecare cavitate și că răcirea este rapidă și uniformă. De asemenea, matrița trebuie construită din materiale care rezistă temperaturilor și presiunilor ridicate utilizate în turnarea prin injecție.
Deoarece este reutilizabilă în timpul turnării prin injecție, matrița poate produce numeroase piese identice. Pentru a-i păstra starea bună și capacitatea de a fabrica în continuare piese de calitate, poate fi necesară curățarea și întreținerea regulată.
Matriță cu două plăci
Pentru injectarea polimerilor termoplastici, matrița cu două plăci este un model obișnuit. Ea este alcătuită din două părți fixate pe cele două platouri ale mașinii de turnare: jumătatea cavității și jumătatea miezului. Se numește matriță cu două plăci deoarece are o structură din două părți, separate printr-o linie de separație.
Rolul matriței cu două plăci este să modeleze plasticul topit în forma finală necesară. Materialul plastic este injectat în jumătatea cavității printr-o poartă amplasată pe linia de separație. Cavitatea se umple cu plastic, care este apoi lăsat să se răcească și să se solidifice. Produsul finit este eliberat după deschiderea celor două jumătăți ale matriței.
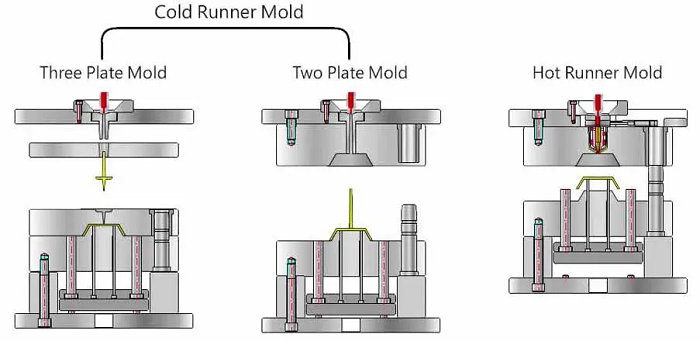
Matrița cu două plăci este relativ simplă și accesibilă, deoarece necesită doar două plăci și câteva componente simple. Este potrivită pentru componente cu geometrii simple, inclusiv forme plate sau curbe rotunjite.
Totuși, poate să nu fie potrivită pentru piese cu geometrii mai complexe, deoarece umplerea cavității cu plastic poate fi dificilă în aceste situații. Matrița cu două plăci este versatilă și utilizată frecvent în turnarea prin injecție, în special pentru piese simple și serii de producție mici.
Mold cu trei plăci
Matrița cu trei plăci este utilizată la turnarea prin injecție a polimerilor termoplastici. Față de matrița cu două plăci, oferă mai multe funcții și versatilitate, deoarece are trei plăci: două mobile și una fixă.
Rolul matriței cu trei plăci este să modeleze piesele turnate prin injecție în forma finală necesară. Materialul plastic este injectat în jumătatea cavității printr-o poartă amplasată pe linia de separație.
După ce plasticul topit pătrunde în cavitatea matriței, cele două plăci mobile se desprind de placa fixă, permițând ejectarea obiectului din plastic. A treia placă a matriței cu trei plăci, poziționată între jumătățile cavității și miezului, se numește placă de canale sau placă auxiliară.
Folosind această placă, poate fi creat un sistem unic de alergare care poate fi utilizat pentru a direcţiona fluxul de material plastic către diverse carii sau locaţii din interiorul unei singure cavităţi. Ca urmare, procesul de injectare poate fi mai flexibil şi eficient.
Matrița cu trei plăci este utilizată frecvent la producerea pieselor mai mari, când folosirea unei matrițe cu două plăci ar duce la o matriță mai voluminoasă sau ar necesita instalarea unor funcții suplimentare, precum dispozitive de ridicare. Prin includerea mai multor cavități în proiect, matrița cu trei plăci poate produce piese diferite într-un singur ciclu.
Matrița cu trei plăci este versatilă și eficientă și este utilizată frecvent în procesul de turnare prin injecție, în special pentru piese mai mari și serii de producție.
Reutilizarea canalului de turnare și a canalelor de distribuție în matrițele cu două și trei plăci
Cantitatea de material provenită din canalul de turnare și canalele de distribuție care poate fi reutilizată la turnarea prin injecție depinde de material, de geometria piesei și de proprietățile dorite ale produsului finit. Reutilizarea acestor resturi este frecventă în industria turnării prin injecție, deoarece poate reduce costurile și deșeurile.
În plus, într-o matriță cu două plăci, canalul de turnare și canalele de distribuție sunt de obicei atașate de obiectul turnat, iar ansamblul este ejectat din matriță. Apoi, piesa poate fi desprinsă manual de canale, care pot fi folosite în alte cicluri de turnare.
Reutilizarea canalului de turnare și a canalelor de distribuție poate necesita operații de prelucrare suplimentare, inclusiv măcinarea sau retopirea, pentru a aduce materialul într-o stare potrivită reutilizării. Într-o matriță cu trei plăci, procesul de ejectare separă canalele de piesa turnată, iar canalul de turnare este adesea reutilizat în ciclurile următoare.
Placa de canale este, de regulă, detașabilă, ceea ce facilitează accesul la sistemul de canale și reutilizarea acestora. Este important să rețineți că reutilizarea canalului de turnare și a canalelor de distribuție poate avea un impact semnificativ asupra uniformității și calității produsului finit.
Cu toate acestea, materialele reutilizate ar putea avea impurităţi sau probleme de consistenţă care influenţează rezistenţa sau durabilitatea materialului plastic. Pentru a obţine produse coerente şi de înaltă calitate, este necesară monitorizarea continuă a procesului de modelare şi calitatea materialului reciclat.
În general, industria turnării prin injecție reutilizează canalul de turnare și canalele de distribuție în matrițe cu două și trei plăci, ceea ce poate reduce costurile și deșeurile. Este necesară o analiză atentă și un control riguros pentru a nu compromite calitatea și proprietățile produsului finit.
Mașini de muls injecție
Mașinile utilizate pentru procesul de modelare a infecției includ următoarele:
Unităţi de injectare
Unitatea de injecție, care topește și injectează materialul plastic în matriță, este o componentă esențială a mașinii de turnare prin injecție. Componentele obișnuite includ cilindrul, încălzitorul, șnecul sau pistonul, buncărul și unitatea de injecție.
Înainte de a ajunge în cilindru, materialul plastic este alimentat și păstrat în buncăr. Șnecul mobil sau pistonul, împreună cu căldura de la încălzitor, topește și omogenizează plasticul în cilindru. Pe măsură ce avansează, șnecul sau pistonul injectează plasticul topit în matriță printr-o poartă.
Rolul unității de injecție este să regleze cu precizie temperatura, presiunea și debitul materialului plastic pe tot parcursul turnării prin injecție. Astfel se asigură omogenizarea uniformă și topirea corectă a materialului, precum și injectarea sa în matriță.
De asemenea, este posibil să se schimbe viteza, presiunea şi volumul unităţii de injectare, care este esenţial atunci când modelarea obiectelor cu geometrii complicate sau toleranţe specifice. În funcţie de aplicaţia exactă, tipul şi dimensiunea unităţii de injectare se pot schimba, cu unele maşini făcute pentru producţia de volum mare şi altele pentru modelare precisă sau la scară mică.
Unitatea de injectare este esenţială pentru generarea de produse din plastic de înaltă calitate şi este adesea una dintre cele mai importante componente în definirea performanţei şi capacităţilor unei maşini de mulaj cu injecţie.
Reciprocare mașină șurub
Mașina de turnare prin injecție cu șnec alternativ topește și injectează materialul plastic în matriță folosind un șnec care se deplasează alternativ. Acest echipament este utilizat pe scară largă în industria turnării prin injecție datorită versatilității, eficienței și capacității de a produce articole din plastic de înaltă calitate.
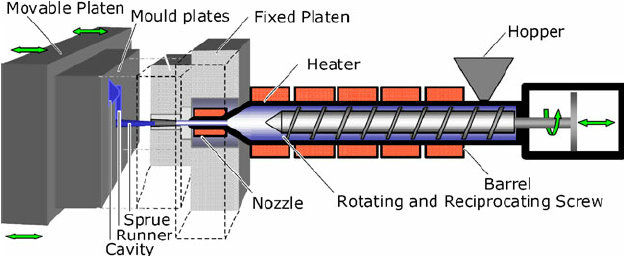
În mod ideal, turnarea prin injecție presupune topirea și injectarea materialelor termoplastice într-o matriță cu ajutorul unei mașini cu șnec alternativ. Șnecul împinge granulele de plastic în cilindrul mașinii, unde acestea sunt topite prin presiune și căldură.
După topire, plasticul este injectat în matriță cu ajutorul șnecului, la presiune ridicată, pentru a da produsului finit forma dorită.
Șurub-Pre Masina de plastifiant sau cu două trepte
Mașina în două trepte este o mașină de turnare prin injecție care folosește două unități de injecție independente: una pentru topirea materialului plastic și cealaltă pentru injectarea lui în matriță.
Topirea şi pregătirea pentru injectarea materialului plastic sunt menţionate ca fiind prima etapă, sau „plastifiant.” În acest stadiu, un şurub reciproc produce căldură şi presiune care topeşte plasticul aşa cum este furnizat în unitatea principală de injectare a maşinii.
În a doua etapă, numită și etapa de „dozare”, materialul plastic topit este pompat în matriță. În acest pas, plasticul topit este transferat din unitatea principală de injecție în cea secundară, unde este injectat în matriță la presiune ridicată.
Mașinile în două trepte sunt folosite frecvent pentru producerea pieselor mari și complexe, deoarece oferă un control mai bun al procesului de turnare și permit injectarea mai precisă a materialului plastic în matriță.
Unități de prindere
Următoarele unităţi de prindere sunt folosite pentru a face injecţia cu piese turnate:
Comută clemele
În turnarea prin injecție se folosesc mecanisme de închidere cu genunchi pentru a ține împreună cele două părți ale matriței pe durata injecției. Aceste mecanisme sunt proiectate să genereze o forță mare de închidere, menținând matrița închisă și corect aliniată cât timp plasticul topit este injectat.
Mecanismele cu genunchi amplifică forța de închidere aplicată matriței printr-un sistem de articulații. Când mecanismul este cuplat, sistemul oferă un avantaj mecanic și mărește forța aplicată matriței. Astfel, mecanismul poate aplica o forță mare folosind o forță de intrare redusă.
În plus, cleme comutatoare sunt favorizate în turnare injecție, deoarece acestea oferă o forță robustă și de încredere prindere care pot fi modificate pentru a se potrivi nevoilor unice ale procesului de turnare. În plus, acestea sunt rapid de a angaja și decuplarea și sunt simplu de utilizat, toate acestea contribuind la un timp de ciclu global mai scurt pentru procesul de turnare.
Cleme hidraulice
În turnarea prin injecție se folosesc frecvent mecanisme hidraulice de închidere pentru a ține împreună cele două jumătăți ale matriței în timpul injecției. Acestea folosesc presiunea hidraulică pentru a aplica o forță mare de închidere și pentru a menține matrița închisă și aliniată în siguranță în timpul injectării plasticului topit.
Sistemul hidraulic convențional folosit în mecanismul de închidere este alcătuit dintr-o pompă hidraulică, supape de control și cilindri. La activarea sistemului, cilindrii deplasează platoul de închidere sau placa de montare a matriței și, în acest proces, aplică presiune asupra matriței.
Cleme hidromecanice
Pentru a ține împreună cele două părți ale matriței în timpul procesului de turnare prin injecție, se folosesc mecanisme de închidere hidromecanice, numite și mecanisme cu genunchi asistate.
Prin combinarea unui sistem hidraulic pentru a porni procesul de prindere și a unui mecanism mecanic de remorcare pentru a crește și susține forța de prindere, clemele hidromecanice combină beneficiile metodelor hidraulice și mecanice de prindere.
Un cilindru hidraulic care mută placonul de prindere spre placonul fix generează forța de prindere. Odată ce o anumită cantitate de forță de prindere a fost atinsă, încuietorile cilindrilor hidraulici, și mecanismul mecanic de remorcare preia pentru a continua să aplice forța de prindere.







