
Czas formowania wtrysku bezpośrednio wpływa na pojemność maszyny, koszty jednostkowe i wydajność dostawy. Odpowiedni cel nie jest najkrótszym możliwym cyklem, ale najkrótszym powtarzalnym cyklem, który nadal spełnia wymiarowe, kosmetyczne i funkcjonalne wymagania w każdej jamie.
Co to jest czas wstrzykiwania cyklu harowania
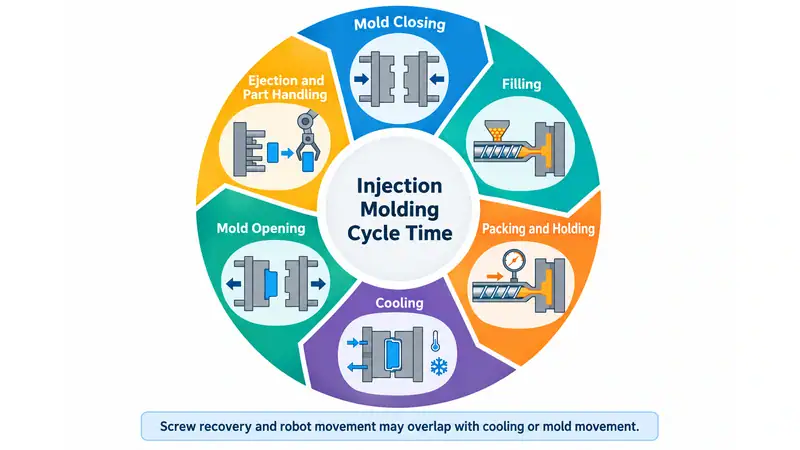
Czas formowania to czas potrzebny do ukończenia jednego cyklu formowania i rozpoczęcia kolejnego. Zwykle obejmuje zamykanie, wypełnianie, pakowanie i trzymanie, chłodzenie, otwieranie pleśń, wyrzucanie i obsługi części. Niektóre czynności, takie jak odzyskiwanie śrub i ruch robotów, mogą pokrywać się z chłodzeniem lub ruchem pleśń.
| Etap cyklu | Typowy cel | wspólna okazja |
| Zamykanie płatków | Przygotować narzędzie do wstrzykiwań | Popraw ustawienia maszyny i dostosowanie formy |
| Wypełnianie | Dostarcz rozpuszczalny żywic do jamy ustnej | Optymalizacja ścieżek przepływu, projektowanie bram i profil wtrysku |
| Pakowanie/chowalnia | Porównywanie z powodu kurczenia materiału | Ustaw tylko czas i ciśnienie wymagane części |
| Chłodzenie | Ustalenie części wyrzutu | Poprawa kanałów chłodzenia, przepływu wody i projektowania części |
| Otwarcie łodygi | Oddzielna jama i rdzeń | Zmniejszenie zbędnej długości otwartej |
| Wyrzucenie i obchodzenie się z nimi | Usuń i przenieś część | Poprawa wyrzutu, automatyzacji i układu niższego szczebla |
Jak zmniejszyć czas trwania cyklu wtrysku
Obniżenie czasu pracy powinno rozpocząć się od etapu, który faktycznie ogranicza maszynę. Zapisać serię stabilnych cykli i oddzielnych napełnień, uchwyt, chłodzenie, odzyskiwanie śrub, ruch pleśń, wyrzutki i obsługi. Średni czas określa największą możliwość; zmienność ujawnia opóźnienia spowodowane przez niestabilne przetwarzanie, tyłki, niespójne odzyskiwanie, lub ręczne interwencje.
1. Zmniejszenie czasu chłodzenia poprzez lepsze usuwanie ciepła
Chłodzenie jest zazwyczaj największą częścią cyklu. Celem jest wyrzucenie, jak tylko część ma wystarczającą sztywność, aby zachować swój kształt, nie po prostu obniżyć czas chłodzenia. Jeśli pleśń otwiera się zbyt wcześnie, widoczny czas oszczędności może być utracony przez stronę wojenną, dryfowanie wymiarów lub uszkodzone części.
Grubość ścianki jest zwykle najważniejszym czynnikiem konstrukcyjnym. W uproszczonych modelach chłodzenia czas chłodzenia rośnie w przybliżeniu proporcjonalnie do kwadratu grubości ścianki, która determinuje chłodzenie. Dlatego gruba podstawa, narożnik, kanał wlewowy lub żebro może wyznaczyć czas cyklu dla całego wtrysku. Bardziej równomierna grubość ścianek, wydrążenie grubych przekrojów, prawidłowe proporcje żeber, łagodne przejścia i odpowiednie pochylenie mogą skrócić chłodzenie i jednocześnie poprawić jakość części.
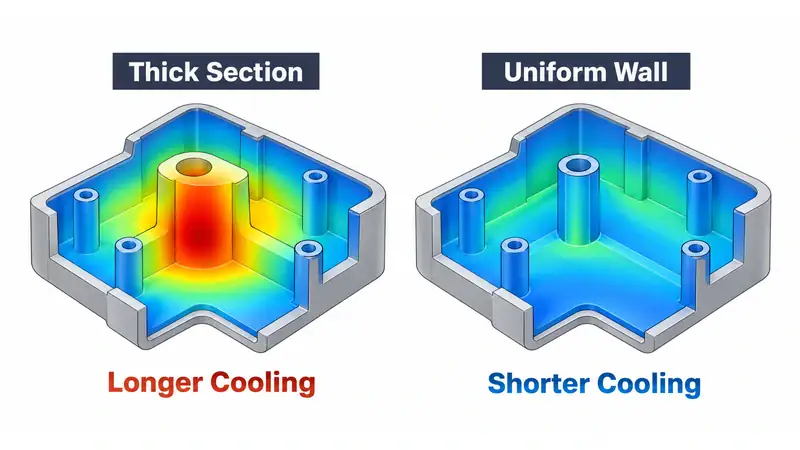
System chłodzenia powinien usuwać ciepło jednolitej niż tylko używać chłodniejszej wody. Sprawdź przepływ chłodzenia, wlotu i wylotu temperatury, spadek ciśnienia, temperatura pleśń-powierzchnia i miejscowe miejsca gorąca. Skala, osprzęt ograniczający, nierówne obwody równoległe i kanały zlokalizowane zbyt daleko od jamy zmniejszyć przepływ ciepła. Baffles, bańki, oddzielne obwody, wstawki o wysokiej przewodności, lub chłodzenie niezgodne może pomóc w przypadku, gdy proste wywiercone kanały nie mogą podążać za geometrią. Symulacja termiczna jest przydatna, jeśli zawiera rzeczywisty układ kanału, warunki chłodzenia, materiały formowe i dane żywicy.
2. Optymalizacja wypełnienia zamiast używać maksymalnej prędkości
Krótszy czas wypełniania jest korzystny tylko wtedy, gdy front przepływu pozostaje zrównoważony i powtarzalny. Nadmierna prędkość może zwiększyć nagrzewanie ścinające, uwięzić gaz, spowodować przypalenia lub struganie, a także podnieść ciśnienie przy płaszczyźnie podziału. Zbyt mała prędkość może powodować wahania przepływu, ślady przepływu, przedwczesne zamarzanie tworzywa lub niedolewy.
Często lepiej sprawdza się stopniowany profil wtrysku niż jedna maksymalna prędkość. Należy stosować prędkość wymaganą przy przewężce i stabilnych odcinkach przepływu, a następnie ją zmniejszyć w miejscach, w których powietrze musi uchodzić lub powierzchnie kosmetyczne są szczególnie wrażliwe. Przed zatwierdzeniem szybszego profilu sprawdź równowagę kanałów wlewowych, odpowietrzenie, przepustowość przewężek, maksymalne ciśnienie i masę części z poszczególnych gniazd.
3. Ustawianie ciśnienia docisku i czasu jego działania na podstawie uszczelnienia przewężki
Ciśnienie docisku kompensuje skurcz tylko wtedy, gdy przewężka pozostaje otwarta. Po jej uszczelnieniu dalsze wydłużanie czasu docisku nie dostarcza już materiału do gniazda, a jedynie przedłuża cykl. Praktyczny punkt końcowy wyznacza badanie uszczelnienia przewężki: utrzymuj pozostałe ustawienia bez zmian, stopniowo wydłużaj czas docisku i waż części z każdego gniazda po jednakowym czasie kondycjonowania. Gdy masa części osiągnie powtarzalny poziom, dodaj niewielki margines procesowy i sprawdź wymiary, zapadnięcia, pustki, wygląd oraz wypychanie.
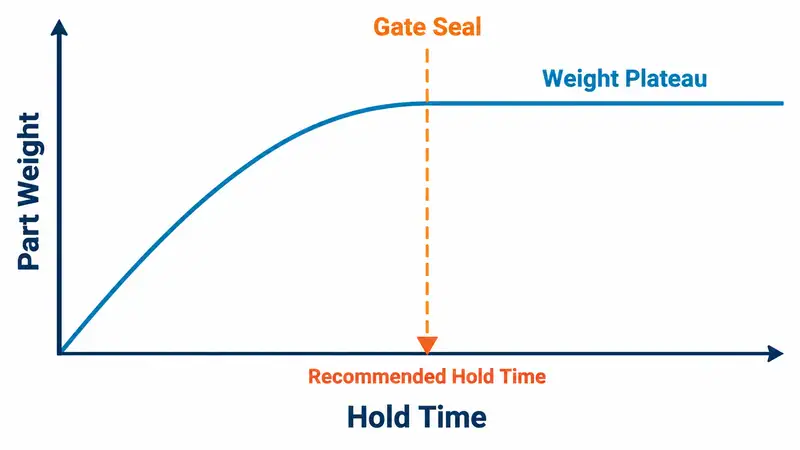
Ciśnienie docisku również powinno mieścić się w stabilnym zakresie. Zbyt niskie może powodować zapadnięcia, pustki lub niedowymiarowe elementy, a zbyt wysokie — wypływki, naprężenia szczątkowe i trudności z wyjęciem części. Wielkość przewężki wpływa zarówno na docisk, jak i na czas cyklu. Mała przewężka szybko zastyga, lecz może wymagać dużego ścinania i ciśnienia. Większa może poprawić docisk, ale zwiększyć ślad po przewężce i wydłużyć czas jej uszczelnienia.
4. Utrzymuj odzyskiwanie śrub wewnątrz okna chłodzącego
Odzyskiwanie położenia początkowego przez ślimak zwykle odbywa się w czasie chłodzenia części, dlatego nie wydłuża cyklu, chyba że dozowanie kończy się z opóźnieniem lub jego czas zmienia się między kolejnymi wtryskami. Jeśli odzyskiwanie jest wąskim gardłem, sprawdź wydajność uplastyczniania maszyny, wykorzystanie objętości wtrysku, prędkość obrotową ślimaka, przeciwciśnienie, profil temperatury cylindra i stan podawania materiału. Przestrzegaj zaleceń przetwórczych dostawcy żywicy. Nadmierna prędkość ślimaka lub przeciwciśnienie mogą podwyższyć temperaturę stopionego tworzywa, powodować degradację wrażliwych materiałów, skracać włókna wzmacniające i destabilizować dozowanie.
5. Skrócenie ruchów pleśń i obsługi
Ustaw tylko taki skok otwarcia formy, jaki jest niezbędny dla części, układu wlewowego, chwytaka robota i ruchu suwaków lub rdzeni. Kontrolowane przyspieszanie i hamowanie może skrócić czas ruchu bez ryzyka uderzenia lub problemów z zabezpieczeniem formy. Jeśli część wymaga wielokrotnego ruchu wypychaczy albo ręcznej pomocy, usuń przyczynę problemu z wyjmowaniem zamiast zwiększać prędkość wypychania. Typowe przyczyny to niewystarczające pochylenie, podciśnienie na rdzeniu, niewłaściwy kierunek tekstury, nierównomierny skurcz lub nierównomiernie rozłożona siła wypychania.
Automatyzacja jest najbardziej cenna przy obsłudze ogranicza cykl lub stwarza ryzyko jakości i bezpieczeństwa. koordynować ścieżkę robotu, chwytacz, sekwencję wyrzutni, odległość od formowania otwartego, a następnie umieszczanie w dół jako jeden plan ruchu. Szybszy robot zapewnia niewielką korzyść, jeśli czeka na nadmierną podróż formą lub niewiarygodną sekwencję wyrzutów.
6. Utrzymanie i walidacja ulepszonego procesu
Zatwierdzony cykl może ulegać zmianom, gdy kanały chłodzące zarastają osadem, odpowietrzenia się zatykają, przewężki się zużywają, wypychacze zacinają lub suwaki tracą ustawienie. Monitoruj przepływ chłodziwa, stan odpowietrzeń, zużycie przewężek i płaszczyzn podziału, elementy ruchome, wydajność suszarki oraz powtarzalność czujników. Konserwacja zapobiegawcza chroni zarówno czas cyklu, jak i okno jakościowe procesu.
Po każdej zmianie umożliwiają powrót procesu do stanu stacjonarnego i potwierdzenie wyników we wszystkich zatokach. Walidacja powinna obejmować średnią i zmienną cykliczną, masę części, wymiary krytyczne po określonym okresie kondycjonowania, wygląd, funkcję, wydajność, alarmy, przestojy i ręczną interwencję. Krótka poprawa cyklu maszynowego nie jest rzeczywistą poprawą w przypadku wzrostu złomu lub korekty niższej.
Zmniejsz czas cyklu z Moldie przez praktyczne narzędzia inżynierii
W Moldie skracamy czas cyklu dzięki łącznej optymalizacji konstrukcji części, chłodzenia formy, układu kanałów wlewowych i przewężek, wypychania oraz obsługi produkcji. Najpierw ustalamy rzeczywiste ograniczenie cyklu formowania, a następnie usprawniamy proces bez obniżania jakości części ani niezawodności narzędzia.
W przypadku projektów formowania wtrysku o określonym wolumenu, żywicy i wymogach jakości, skontaktuj się z nami w celu wcześniejszego przeglądu podejścia do obróbki narzędzi i pomogą w stworzeniu bardziej stabilnego, wydajniejszego procesu produkcyjnego.







