
Mikroinjekcjonowanie, jako technologia produkcji do wtrysku tworzyw sztucznych o wysokiej precyzji, jest w stanie wyprodukować skomplikowane części z tworzywa sztucznego w skali mikronumeru dla wysokiej produkcji. Dzisiaj na tym blogu poprowadzimy Państwa przez kluczowe aspekty mikro formowania, aby lepiej zrozumieć, jak dokładnie przyniesie to korzyści projektowi.
Podstawy przerabiania mikroiniekcji
Formowanie mikrowtryskowe koncentruje się na produkcji ekstremalnie małych części z tworzywa sztucznego z dużą dokładnością i powtarzalnością. Opiera się on na precyzyjnej kontroli przepływu materiału, obrabiania i ruchu maszyn.
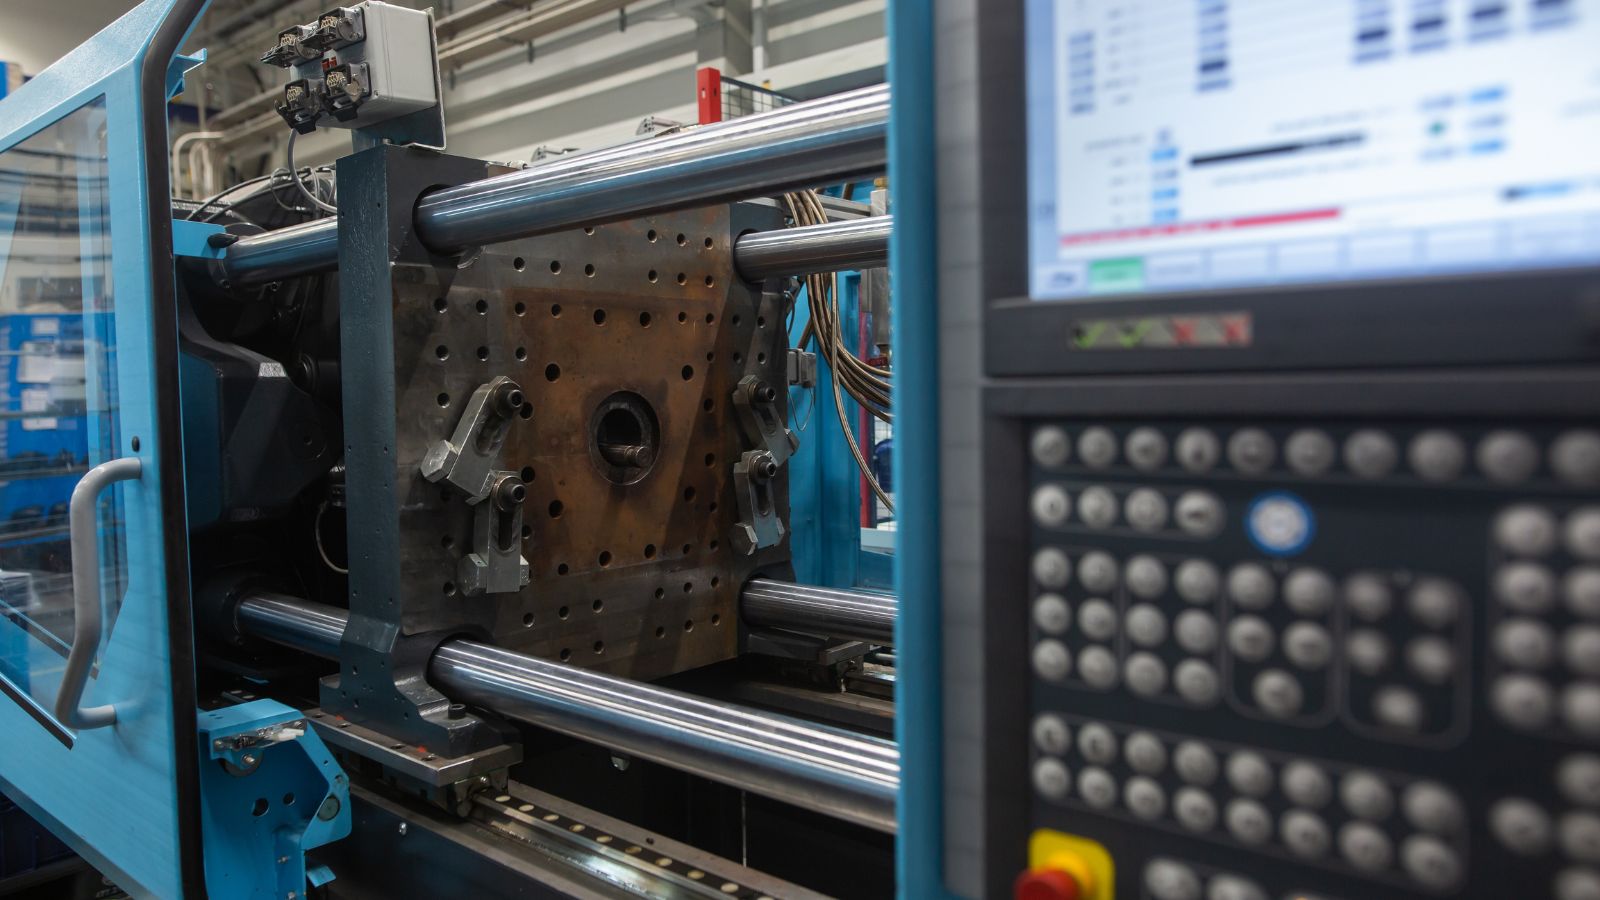
Co definiuje przeplatanie mikroiniekcji?
Materiały do formowania mikroiniekcji (zwane również mikromoldingem lub mikroformowaniem) są składnikami, które często ważą mniej niż jeden gram i mogą wpaść w zakres miligramu.
Mikroformowanie wtryskowe wymaga precyzji przy bardzo małych objętościach wtrysku. Niektóre systemy wtryskują objętości poniżej 0,1 cm³, co wymaga ścisłej kontroli temperatury, ciśnienia i prędkości wtrysku. Nawet niewielkie zmiany mogą wpłynąć na jakość części.
Najważniejsze cechy określania obejmują:
- Bardzo małe masy wtrysku, często poniżej 1 grama
- Cechy mierzone w mikronach
- Cienka tolerancja w mikrometrach jednocyfrowych
- Dedykowane maszyny do formowania mikroiniekcji
Producenci wykorzystują specjalistyczne jednostki obrabiarkowe i wysokorozpuszczalne do obsługi tych małych objętości. Powodują one również ścisłe procedury suszenia i obsługi materiału, ponieważ zmiany wilgoci lub lepkości mogą powodować wady w tej skali.
Krytyczne różnice w stosunku do tradycyjnych formowania wtryskowego
Tradycyjne wtryskiwanie przechowuje większe części z szerszymi oknami procesowymi, podczas gdy mikrowtryskowanie działa w znacznie wąskich granicach.
W tradycyjnym formowaniu wtryskowym niewielkie wahania siły zwarcia lub prędkości wtrysku mogą nie wpływać na działanie części. W mikroformowaniu nawet drobne błędy ruchu maszyny mogą powodować wypływki, niedolewy lub zablokowanie mikroskopijnych detali.
Tworzenie mikrowtryskowe wykorzystuje również mniejsze formy, krótsze ścieżki przepływu materiałów i szybsze ruchy maszyn. Czynniki te poprawiają kontrolę, ale wymagają ścisłego wyrównania i utrzymania.
Proces ten staje się własną dyscypliną, nie tylko poszerzoną wersją tradycyjnego wtrysku.
Materiały do mikrokomponentów
Wysokowydajne polimery wspomagają wymagające mikrokomponenty stosowane w urządzeniach medycznych, elektronicznych i przemysłowych. Termoplasty te muszą przepływać w cienkich ścianach i mikroskalowych szczegółach bez poniżania.
PEEK (polieter eter keton): oferuje wysoką wytrzymałość, odporność chemiczną i stabilność ciepła. Działa dobrze dla implantabilnych lub wysokotemperaturowych części, ale jego lepkość topnienia może ograniczyć przepływ w ultra-cienkich sekcjech.
LCP (polimery ciekłokrystaliczne): Materiał ten zapewnia bardzo niską lepkość topnienia i doskonały przepływ materiałów. Wypełniają długie, cienkie geometria z mniejszym błyskiem i minimalnym wojną. To sprawia, że LCP jest silnym wyborem dla mikro złączy i drobno złącz elektronicznych części.
Inne powszechne materiały to PA (nylon), PPS, PC i PMMA. PA oferuje twardość, ale może wchłaniać wilgoć, która wpływa na wymiary. PPS zapewnia odporność na ciepło i chemiczne stabilne kurczenie. PC zapewnia wytrzymałość uderzenia, natomiast PMMA wspiera jasność optyczną dla mikro obiektywów i przewodników.
Proces formowania mikroiniekcji
Proces mikroformowania przebiega według ściśle określonej kolejności. Każdy etap — od wykonania narzędzia po kontrolę końcową — jest optymalizowany pod kątem kontroli objętości wtrysku i dokładności wymiarowej.
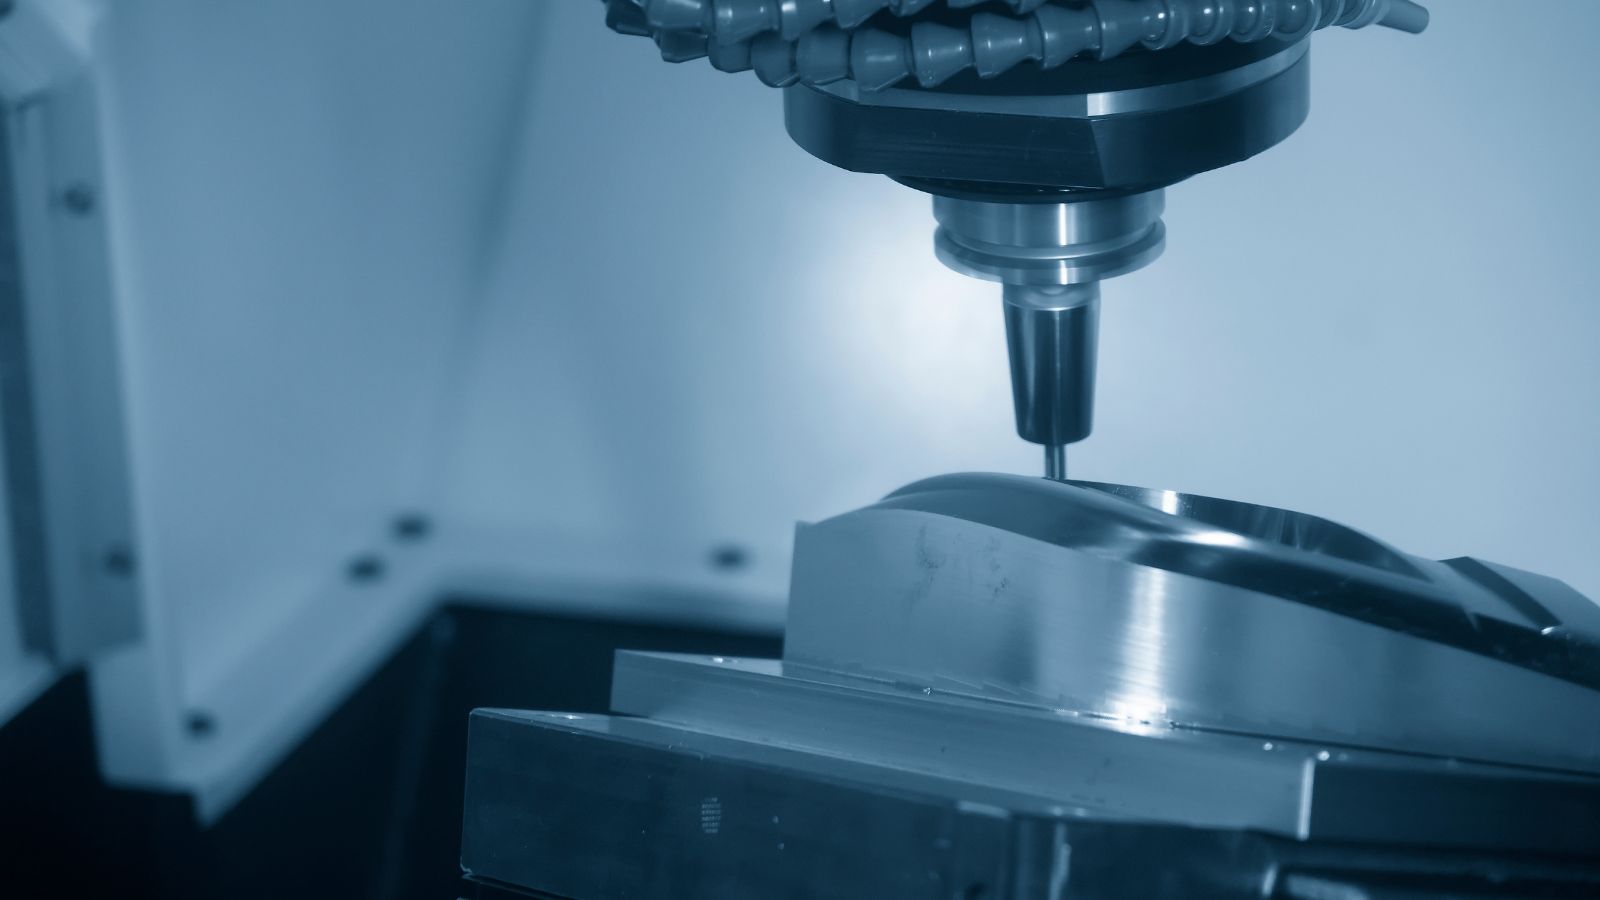
Oprzyrządowanie mikro i projektowanie moli
Formy do mikroformowania wymagają wyjątkowej precyzji. Zazwyczaj wykonuje się je z hartowanej stali narzędziowej lub stopów niklu metodą mikrofrezowania albo obróbki elektroerozyjnej (EDM). Aby zapewnić stabilność procesu, objętość gniazda musi dokładnie odpowiadać oczekiwanej objętości wtrysku. Projektanci zwykle kładą nacisk na:
- Jednolita grubość ściany: zapobiega nierównemu chłodzeniu i naprężeniu wewnętrznym.
- Odpowietrzanie i układ wlewowy: mają kluczowe znaczenie dla ograniczenia strat ciśnienia i uwięzionego powietrza. Inżynierowie stosują zawory wlewowe, aby zminimalizować ślady, przewężki tunelowe do automatycznego oddzielania wlewów albo przewężki foliowe do płaskich części.
- Sterowanie termiczne: Zintegrowane kanały chłodnicze i wkłady odporne na zużycie zapobiegają dezorientacji w trybie wojennym i częściowym.
Precyzyjne wstrzykiwanie i wypełnianie kawioru
W trakcie etapu wstrzykiwania tłok o wysokiej rozdzielczości lub śruba wlewa rozpuszczony materiał do formy. Ponieważ faza napełniania występuje w milimetrach, potrzebne są wysokie prędkości wstrzyknięć i stabilne ciśnienie w jamie, aby osiągnąć cienkie ściany i cechy mikro skali.
- Monitorowanie w czasie rzeczywistym: zaawansowane systemy śledzą ciśnienie w gnieździe, aby zapewnić powtarzalność i ograniczyć niedolewy.
- Optymalizacja procesu: Operatorzy precyzyjnej temperatury topnienia i ciśnienia pakowania, aby utrzymać wąskie okno przetwarzania.
Schładzanie, wydalanie i kontrola jakości
Podczas gdy mikroczęści szybko chłodzą, zwiększa się również ryzyko wojny wojennej. Aby zapobiec takim wadom, układ wyrzutkowy musi być skrupulatnie zaprojektowany – często przy użyciu specjalistycznych pinów, próżni lub asystowania powietrza – aby usunąć delikatne części pod jednolitą regulacją temperatury.
- Kontrola mikrometrów: Technicy wykorzystują systemy wysokomagnifikacyjne do weryfikacji tolerancji mikrometrów jednocyfrowych.
- Wielokrotnej produkcji: dzięki śledzeniu kluczowych parametrów procesowych dla każdego biegu, producenci zapewniają spójną jakość we wszystkich partiach dużych rozmiarów.
Sprawy dotyczące zastosowań i zastosowania w przemyśle
Producenci wykorzystują mikrowtryskiwania, aby produkować mikro-wielkie komponenty o ciasnej tolerancji i powtarzalnej jakości. Przemysł polega na nim, gdy potrzebują małych komponentów z tworzyw sztucznych o złożonych geometrach w wysokiej wielkości produkcji.
Części samochodowe i mikroprzemysłowe
Sektory motoryzacyjne i przemysłowe wykorzystują mikrowtryskiwanie do trwałych, precyzyjnych części, które działają w ciasnych przestrzeniach.
- mikroprzekładnie
- małe siłowniki
- klipy
- obudowy czujników
- i więcej …
Nowoczesne pojazdy zawierają wiele kompaktowych modułów elektronicznych, które mogą używać małych elementów z tworzywa sztucznego do zabezpieczenia przewodów, złącza uszczelnienia lub przewodnik ruchomych części.
Podobnie urządzenia przemysłowe wykorzystują mikrokomponenty w pompach, zaworach i systemach sterowniczych. Niektóre części obejmują drobne zęby, cienkie żebra lub małe elementy wewnętrzne, które byłyby trudne do obrabiania w skali.
Proces wspiera wysoką ilość produkcji przy jednoczesnym utrzymaniu powtarzalnej jakości. Ta równowaga precyzyjności i efektywności sprawia, że nadaje się ona do minisaturyzacji zastosowań motoryzacyjnych i przemysłowych.
Urządzenia medyczne i medyczne
Przedsiębiorstwa medyczne zależą od mikroiniekcji dla precyzyjnych mikroskładników stosowanych w organizmie lub w bezpośrednim kontakcie z pacjentami.
- Cewniki
- urządzenia dostarczające narkotyki
- obudowy wyrobów medycznych
- części narzędzi chirurgicznych
- itd.
Wiele z tych mikro części waży mniej niż gram i zawiera cechy mierzone w mikronasach. Na przykład, końce cewnika może zawierać małe kanały i cienkie ściany, które kontrolują przepływ płynów. Nawet niewielka wada może wpływać na wydajność, dzięki czemu producenci utrzymują ścisłą kontrolę procesu.
Wybór materiałowy ma również znaczenie. W razie potrzeby polimery biokompatybilne i żywice sterylizowane, takie jak PEEK lub PPSU, umożliwiają wielokrotne sterylizację lub długotrwałą implantację.
Elektronika i czujniki hamulcowe
Producenci elektroniki wykorzystują mikrowtryskiwanie, aby tworzyć złącza, wtyczki, przełączniki i mikrooptyki do kompaktowych urządzeń. Te mikro-rozmiarowe elementy muszą mieścić się w ciasnych przestrzeniach na płytach gęstych obwodów.
Wiele złączy obejmuje bardzo małe odstępy pinów i cienkie ściany izolacyjne. Proces formowania musi trzymać się szczelnych tolerancji, aby zapewnić odpowiedni kontakt elektryczny i dostosowanie. Nawet lekki błysk może powodować problemy montażowe.
Mikroformowanie obsługuje również części stosowane z czujnikami MEMS i innymi systemami miniaturowymi. Obudowa chroni czułe elementy przy zachowaniu ogólnego rozmiaru urządzenia małe.
Systemy mikrofluidów i laboratoriów
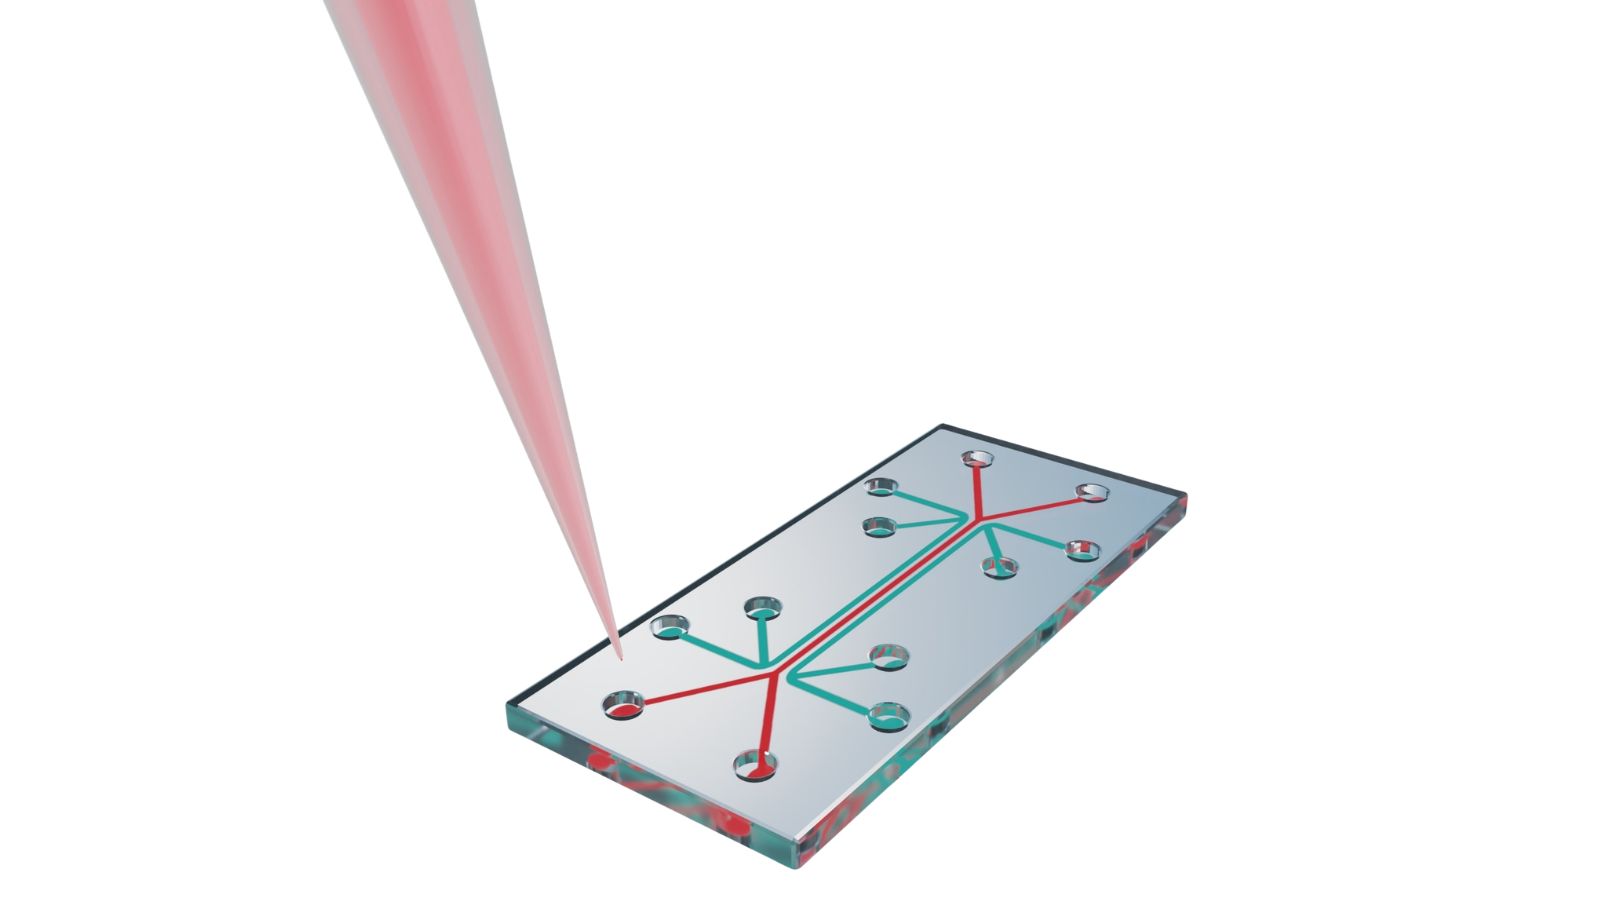
Zarówno w przemyśle zdrowotnym, jak i w dziedzinie badań środowiskowych opierają się na mikroiniekcji w celu wytworzenia urządzeń mikropłynowych.
Składniki te, takie jak wkłady laboratoryjne na chip, posiadają dokładnie uformowane mikrokanały, porty i zbiorniki przeznaczone do przemieszczania mikroskopijnych kropel krwi, odczynników lub próbek wody. Proces formowania musi powielać złożone geometria o ultra-smooth powierzchni, aby utrzymać dokładną kontrolę płynów bez zakłócania przepływu.
Ponieważ są to często jednorazowe produkty diagnostyczne, mikroformowanie zapewnia niezbędną równowagę zaawansowanej automatyzacji, skrajnej precyzji i opłacalnej, wysokiej wielkości produkcji.
Wybierz Moldie dla projektu mikroiniekcji
W miarę dalszego wzrostu globalnego popytu na mniejsze, inteligentniejsze i mniej inwazyjne technologie, zdolność do produkcji na poziomie mikroskopicznym stała się kluczową przewagą konkurencyjną.
Gotowy, aby przekształcić swój prototyp w niezawodną, high-objemową produkcję? Partner z Moldie dzisiaj, aby wykorzystać naszą głęboką wiedzę fachową w skomplikowanych zachowaniach polimerów, zaawansowane wytwarzanie narzędzi oraz rygorystyczne protokoły zapewnienia jakości. Skontaktuj się z naszym zespołem inżynierskim, aby zabezpieczyć swoją przewagę konkurencyjną i doprowadzić swój projekt mikroiniekcji do życia!
Najczęściej zadawane pytania (FAQ)
Jak długo zazwyczaj trwa budowa mikro pleśń?
Ponieważ narzędzia do mikroformowania wymagają specjalistycznych metod obróbki o wysokiej rozdzielczości, takich jak drutowa obróbka elektroerozyjna (EDM) i mikrofrezowanie, czas realizacji oprzyrządowania może niekiedy nieznacznie przekraczać standardowy termin dla form.
Czy możliwe jest wykonanie formowania na mikro elementach?
Tak, mikroformowanie wielomateriałowe lub dwukomponentowe jest w pełni możliwe i często stosuje się je do łączenia materiałów sztywnych i elastycznych, na przykład do dodania miękkiej uszczelki do sztywnej obudowy mikrozłącza.
Proces ten jest jednak wysoce zaawansowany i wymaga specjalistycznych płyt obrotowych lub roboticznych systemów transferu do obsługi i dostosowania mikroskopijnych podzespołów bez uszkodzenia lub zmiany.
Jaka jest najczęstsza przyczyna przeciążeń budżetowych w mikroprojektach formowania?
Niedociągnięcie się do dokładnego projektowania weryfikacji wyrobów (DFM) na początku cyklu rozwoju jest główną przyczyną wzrostu kosztów.
Jeśli projektanci produktu nie uwzględnią specyficznych właściwości reologicznych (przepływu) tworzyw w skali mikronowej, po pierwszym etapie próbnym może być konieczna kosztowna i czasochłonna modyfikacja narzędzia, a nawet wykonanie całkowicie nowej formy. Odpowiedzialny producent form, taki jak Moldie, może temu zapobiec dzięki wczesnej współpracy inżynierskiej i rygorystycznej walidacji projektu.
Czy tworzywa sztuczne z recyklingu lub regryny mogą być stosowane w mikro formowaniu?
Ogólnie rzecz biorąc, używanie materiału rejestrowanego jest wysoce zniechęcone do formowania mikrowtrysku. Precyzja wymagana dla tych części oznacza, że nawet mikroskopowe zanieczyszczenia, zniszczone łańcuchy polimerowe lub cząstki pyłu wprowadzone podczas procesu recyklingu mogą łatwo zablokować mikro-wrota lub naruszyć integralność strukturalną delikatnej cechy. Żywica dziewicza jest prawie zawsze wymagana, aby zapewnić stabilność procesu i jakość części.






