
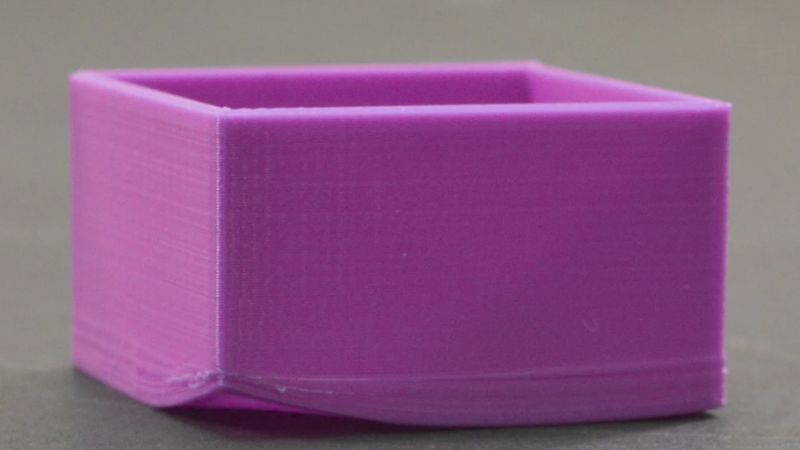
Warpage może być irytujące. Dla producentów i projektantów produktów ważne jest, aby zrozumieć przyczyny wojny i wdrożenie skutecznych strategii zapobiegania ma kluczowe znaczenie dla utrzymania wysokiej jakości produkcji i minimalizacji kosztów produkcji.
W tym kompleksowym przewodniku, będziemy badać podstawowe czynniki przyczyniające się do wojny w formowaniu wtrysku i zapewnić praktyczne rozwiązania w celu złagodzenia tej kwestii.
Dzięki zastosowaniu tych spostrzeżeń producenci mogą poprawić wydajność produkcji, zmniejszyć współczynnik złomu, a w ostatecznym rozrachunku dostarczać najwyższe części wtrysku.
Co to jest Molling Warpage
Warpage jest jedną z kluczowych kwestii jakości w wtrysku tworzyw sztucznych, często prowadząc do niestabilności wymiarów w częściach z tworzyw sztucznych.
Warpage odnosi się do niepożądanego odchylenia od zamierzonej geometrii produktu, które może wystąpić w częściach tworzyw sztucznych podczas procesu wtrysku formowania. Ta wada objawia się jako zakłócenia, takie jak skręcanie, zginanie, lub curling części formowanej.
Nasilenie strony wojennej waha się od nieznacznych deformacji, ledwie zauważalnych do gołego oka, po znaczne zakłócenia, które wpływają na funkcję lub montaż części.
Wpływ Warpage na produkty wklęsłe
Obecność formowania wtryskowego ma istotny wpływ na jakość i funkcjonalność części z tworzyw sztucznych:
- Jakość estetyczna: Odwołanie wizualne jest zagrożone, co zmniejsza konkurencyjność produktów końcowych na rynku.
- Stabilność wymiarów: części ogrzewane nie mogą mieścić się w zespołach lub spełniać dokładne wymiary niezbędne do połączenia z innymi elementami.
- Niedociągnięcia funkcjonalne: Poza estetyką, strona wojenna może wpływać na wydajność mechaniczną i integralność strukturalną składnika.
Jaka jest przyczyna wojny w postaci wstrzyknięć?
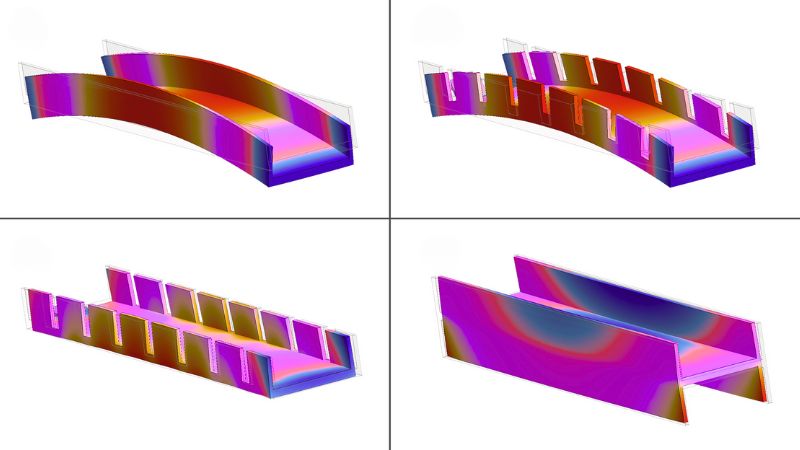
W tej sekcji bada się zawiłości maszyn, pleśń i czynniki materialne i krzywe; przyczynianie się do wojny i dostarczanie pewnych praktycznych rozwiązań w celu złagodzenia tych problemów.
Błądy maszynowe
Nieodpowiednie ciśnienie lub czas wstrzykiwania
Niewystarczające ciśnienie wtrysku lub zbyt krótki czas docisku mogą spowodować niedostateczne zagęszczenie materiału w formie. W efekcie tworzywo może ostygnąć i zestalić się, zanim forma zostanie prawidłowo wypełniona.
Oba scenariusze prowadzą do niekontrolowanego przepływu cząsteczek podczas chłodzenia, co prowadzi do nierównego kurczenia się i wojny.
Błędna temperatura barra
Jeśli temperatura cylindra jest zbyt niska, żywica nie osiągnie właściwej temperatury płynięcia. Może to doprowadzić do przedwczesnego zestalenia, niedostatecznego zagęszczenia materiału w formie, a ostatecznie do nierównomiernego skurczu i odkształcenia.
Niewłaściwy czas pobytu
Nieodpowiedni czas pobytu uniemożliwia jednolitą wchłanianie ciepła w całej żywicy. Może to spowodować, że nieogrzewane części materiału stają się sztywne i utwardzane przedwcześnie, co skutkuje niekompletną formą pakowania i stroną wojenną.
Nadmierne smugi wewnętrzne
Wysokie ciśnienie wtryskowe może wywoływać naprężenia wewnętrzne wewnątrz formowanej części, które mogą przejawiać się jako strona wojenna po wyrzuceniu z formy.
Niepoprawny czas skręcenia do przodu
Jeśli czas śruby do przodu jest zbyt długi, może to prowadzić do przepakowania formy, tworząc wewnętrzne naprężenia, które skutkują wojną.
Niedobór czasu chłodzenia
Niewystarczający czas chłodzenia może zapobiec jednolicie i całkowitemu schłodzeniu części przed wyrzutkiem, co prowadzi do nierównego kurczenia i wojny, ponieważ nadal chłodzi się poza formą.
Błędy łodygi
Nieprawidłowe położenie i konstrukcja przewężki
Nieprawidłowe umiejscowienie przewężki może prowadzić do nierównomiernego wypełniania i docisku tworzywa w gnieździe formy. Powoduje to niejednorodny rozkład ciśnienia i różnice w szybkości chłodzenia, co skutkuje odkształceniami.
Niedostatecznie umiejscowione
Słabo umieszczone lub niewystarczające wyrzutnie szpilki mogą powodować nierówne naprężenie, gdy część jest wyrzucana z formy. Może to prowadzić do bitwy wojennej, zwłaszcza w częściach ze złożonymi geometriami.
Niezrównoważone obwody chłodzenia
Błędnie zbalansowane obwody chłodzące mogą powodować nierówne chłodzenie między pustkami, co prowadzi do wojny w niektórych częściach, podczas gdy inne pozostają nienaruszone.
Błędy wyboru materiału
Wysokie współczynniki pomniejszenia
Materiały z wysokim stopniem kurczenia się są bardziej podatne na działania wojenne.
Na przykład polimery półkrystaliczne, takie jak polietylen (PE) i polipropylen (PP), mają wyższe wskaźniki kurczliwości w porównaniu z polimerami amorfowymi, takimi jak poliwęglan (PC) lub polistyren (PS).
Niespójne pomnożenie
Niektóre materiały kurczą się w różny sposób w kierunku przepływu w porównaniu z kierunkiem przepływu krzyżowego. To kurczenie anizotropowe może prowadzić do wojny, zwłaszcza w częściach z długim przepływem.
Kryształowość
Wysoce krystaliczne materiały są bardziej podatne na działania wojenne ze względu na tendencję do większej redukcji podczas chłodzenia.
Nadmierność wilgotności
Niektóre materiały, jak nylon, są higroskopiczne i mogą wchłaniać wilgoć z powietrza. Może to prowadzić do niespójnych wyników formowania i potencjalnych stron wojennych, jeśli nie są prawidłowo suszone przed przetworzeniem.
Jak zmniejszyć Warpage in Injection Molling?
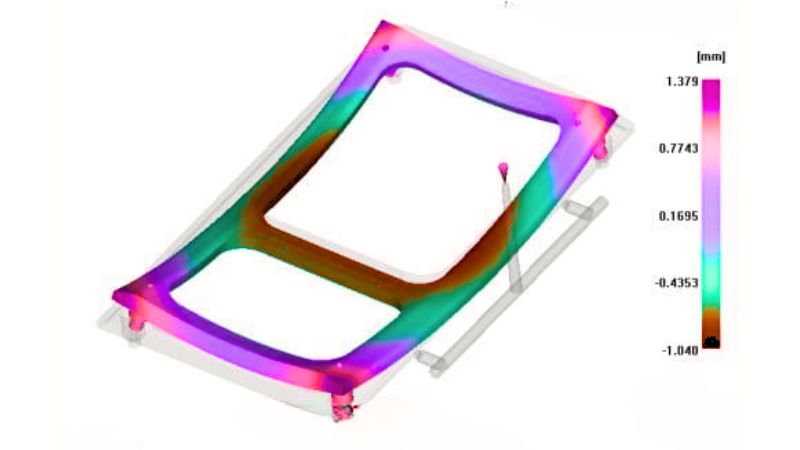
Optymalizacja parametrów przetwarzania ma kluczowe znaczenie, począwszy od dostosowania ciśnienia wtryskowego i utrzymując czas, aby zapewnić prawidłowe opakowanie jamy pleśń. To ogranicza cząsteczki z tworzywa sztucznego i zapobiega niekontrolowanemu ruchowi podczas chłodzenia.
Zwiększenie czasu chłodzenia pozwala na całkowite, a nawet chłodzenie, co pomaga zapobiegać spadkowi różnic, co często prowadzi do wojny.
Równie ważne jest dostosowanie ustawień temperatury do dostrojenia; temperatura w beczce zapewnia prawidłowy przepływ materiału, przy jednoczesnym dostosowaniu temperatury form na podstawie zaleceń dostawcy żywicy sprzyja ujednoliceniu.
W miarę możliwości wdrożenie niezgodnych kanałów chłodzenia może dodatkowo zwiększyć nawet chłodzenie w całej części.
Rozważenia dotyczące projektowania i materiałów łopat
Optymalizacja przewężek i kanałów wlewających poprzez dobór odpowiednich typów przewężek do konkretnych tworzyw i konstrukcji wyrobów, zastosowanie wielu przewężek w przypadku płaskich części oraz poszerzenie przewężek i kanałów może znacząco poprawić wypełnianie formy.
Kluczowe znaczenie ma również odpowiednie umieszczenie szpilek wyrzutkowych; zapewnienie, że są one wystarczająco szerokie, dobrze podzielone, i zlokalizowane w pobliżu obszarów z największą opornością wyrzutów może zapobiec wojnie podczas usuwania części.
Wybór i obsługa materiałów są kluczowymi czynnikami.Wybór żywic mniej podatnych na wojną, takich jak amorficzny tworzyw sztucznych, takich jak poliwęglan i polistyren zamiast krystalicznych tworzyw sztucznych, może dokonać znacznej różnicy.
W przypadku części za pomocą metalowych wkładów, podgrzewanie ich do około 100°C pomaga pomieścić różnice w kurczeniu między metalem a tworzywem sztucznym, zmniejszając stres i potencjalnej stronie wojennej.
Optymalizacja i kontrola jakości projektu
Kolejnym krytycznym aspektem jest optymalizacja konstrukcji części. Utrzymanie jednolitej grubości ściany w całej części sprzyja nawet chłodzeniu i kurczeniu się przy jednoczesnym dodaniu wzmocnienia żeber może poprawić sztywność części i zmniejszyć tendencję do działania wojennego.
Współpracuj z zawodowcami — Moldie
Praca z Moldie może prowadzić do jakości i efektywności w procesie wtrysku z tworzywa sztucznego. Jesteśmy wyposażeni w wiedzę fachową wymaganą do obsługi różnorodnego zestawu materiałów z tworzyw sztucznych, zapewniając, że wynikające z nich produkty z tworzyw sztucznych poślubiają trwałość z estetyki.
Moldie podkreśla precyzję w technikach produkcji. Nasze podejście polega na:
- Zaawansowana konstrukcja formy: dzięki optymalizacji rozmiaru i kształtu przewężek Moldie pomaga utrzymać równomierny przepływ i chłodzenie, ograniczając naprężenia wewnętrzne oraz odkształcenia.
- Wybór materiału: Ich znajomość różnych tworzyw sztucznych pozwala na świadomy wybór materiału, dostosowanie właściwości do zamierzonego zastosowania i złagodzenie wad.
- Optymalizacja procesu: Moldie fine-tonuje temperaturę form i szybkość chłodzenia, ponieważ te zmienne odgrywają kluczową rolę w produkcji wysokiej jakości elementów bez warp.
Wierzymy, że taka współpraca może znacznie podnieść standard produkowanych komponentów z tworzyw sztucznych, co ostatecznie zwiększa funkcjonalność i wygląd produktu końcowego.







