
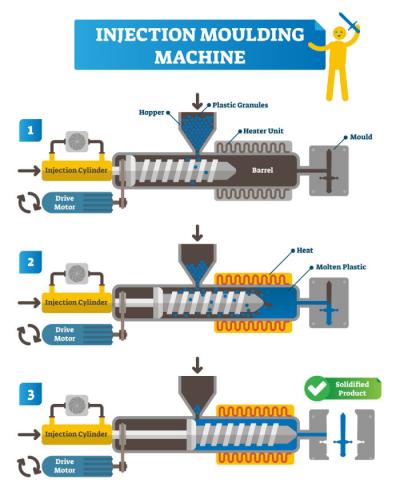
Maksymalna ilość tworzywa, którą można wtrysnąć do formy w jednym cyklu, jest nazywana wielkością dawki wtrysku. Granulat jest podawany przez lej zasypowy do układu cylindra i ślimaka.
Korzystając z techniki wtrysku, materiał rozpuszczalny wstrzykuje się do jamy formy, aby stworzyć duże ilości części z tworzyw sztucznych.
W procesie wtrysku z tworzywa sztucznego surowiec wprowadza się do lufy, topi się, a następnie wstrzykuje się plastik do jamy formy do chłodzenia i utwardzania po zamknięciu formy. Wreszcie, otwiera się pleśń, a elementy są wydalane.
Jak obliczyć wielkość dawki wtrysku
Czas przebywania materiału zależy od wielkości dawki wtrysku i cylindra, co może też wpływać na jakość wyrobu. Małe dawki wykorzystujące niewielką część pojemności cylindra mogą prowadzić do długiego czasu przebywania i degradacji polimeru.
Małe dawki wtrysku, zajmujące mniej niż 20% pojemności cylindra, często powodują wydłużony czas przebywania materiału, a w konsekwencji degradację polimeru i niewystarczającą kontrolę procesu.
Z kolei duże dawki wtrysku i napełnienie cylindra przekraczające 50% mogą powodować nierównomierne topienie oraz powolne przygotowanie kolejnej dawki przez ślimak.
Ponadto większe ślimaki zwykle mają niższą zdolność wytwarzania ciśnienia tworzywa. Duże dawki wtrysku, zajmujące więcej niż 65% pojemności cylindra, często prowadzą do problemów z jakością stopu: niedotopionego materiału, słabej jednorodności stopu i długiego czasu przygotowania dawki.
Aby być bezpiecznym, można rozważyć umieszczenie dwubarwnego porządku. Jeszcze więcej, formy można używać z dwiema beczkami. Kiedy zamawiasz drugą beczkę z nową maszyną, możesz być przyjemnie zadowolony z jego kosztu niedrogiego. Barry mogą być włączone poniżej 30 minut z odpowiednimi specyfikacjami i doświadczonym operatorem, nawet jeśli beczka jest gorąca.
Formuła dla rozmiaru shotu w wtrysku do formowania
Najprostsza formuła do obliczania wielkości ujęcia pleśń to:
Skurcz + objętość wlewu głównego + objętość produktu + objętość kanałów wlewowych = wielkość dawki wtrysku do formy
Wzór: zdolność wtryskowa maszyny / wielkość dawki wtrysku
Całkowitą masę lub objętość podawaną przez ślimak podczas jednego cyklu formowania wyraża się jako zdolność wtryskową maszyny (g) / wielkość dawki wtrysku maszyny (mm), nazywaną także wydajnością wtryskową.
Obliczenia przy rozważaniu ciśnienia powinny być następujące:
Powierzchnia tłoka w śrubie X = objętość iniekcji
Siła wtrysku/ powierzchnia tłoka śrubowego = ciśnienie wtrysku
W związku z tym:
Maksymalna objętość iniekcji na jednostkę sześcienną X maksymalne ciśnienie wtryskowe (bar na jednostkę sześcienną)/1000 = pojemność sześcienna jednostki do wstrzykiwań.
Obliczenia przy zastosowaniu masy śruby i gęstości materiału powinny być następujące:
Masa/gęstość=objętość
*D2*Shot size/4=Shot volume
Czynniki wpływające na wielkość produktu
Przy obliczaniu wielkości dawki wtrysku należy uwzględnić kilka czynników:
- Przy określaniu wielkości dawki wtrysku trzeba uwzględnić objętość wlewu głównego, kanałów wlewowych oraz wyrobu, ponieważ polimer musi wypełnić wszystkie te przestrzenie po podaniu do formy.
- Innym istotnym czynnikiem w obliczaniu wielkości dawki wtrysku jest skurcz polimeru, powstający podczas chłodzenia stopu. Skurcz w formie różni się w zależności od gęstości polimeru.
- Rodzaj i ilość dodatków polimeru może zmieniać jego gęstość i przepływ.
Czynniki te pomagają oszacować wielkość dawki wtrysku, objętość i pojemność cylindra.
Jednostka do wstrzykiwań
Celem jednostki do wstrzykiwań jest równomierne rozpuszczenie tworzywa sztucznego przed wstrzyknięciem go do formy przy wcześniej ustalonym ciśnieniu i natężeniu przepływu. Są to wymagające działania, ponieważ fluoropolimery mają ograniczoną przewodność cieplną, wysoką swoistą temperaturę i wysoką lepkość topnienia.
Ponownie opracowano wiele zmian w celu rozwiązania złożonych problemów. Ogólną klasyfikację wariantów można zaklasyfikować w cztery podstawowe koncepcje jednostki iniekcji:
- Tłok jednostopniowy lub baran
- Ram dwuetapowy
- Wkręć jednym etapem
- Śruba/ram z dwoma etapami
Mimo że nadal istnieje w maleńkich maszynach i niektórych specjalistycznych urządzeń, jednostopniowa jednostka ram jest zasadniczo nieaktualny ze względu na jego nieskuteczność w ogrzewaniu, mieszaniu i transmisji ciśnienia. Korzysta z prostoty i przystępności.
Dodatkowo, dwuetapowy baran jest wszystko, ale nieaktualny. Raman jest nadal nieskuteczny mieszalnik i grzejnik pomimo próby wzmocnienia go poprzez rozdzielenie operacji ogrzewania i przepływu ciśnienia.
Dwustopniowa śruba/ram dalej rozdziela role przepływu i ciepła poprzez zastosowanie barana do wstrzykiwań zamiast śruby do mieszania i ogrzewania. Pomysł jest atrakcyjny, ponieważ obydwa są skutecznymi narzędziami do ich zadań.
Ponadto, urządzenie do wtrysku jest często oceniane za pomocą maksymalnego ciśnienia i dostępnej objętości wtrysku. Największe możliwe ciśnienie na końcu śruby nazywa się ciśnieniem wtryskowym. Zależy to od średnicy śruby i siły nacisku na nią.
Jednak upewnij się, że nie pomylisz go z ciśnieniem w linii hydraulicznej działającej na cylindrze, który napędza śrubę, ani nie powinien być interpretowany tak, jak ciśnienie potrzebne do wypełnienia jamy form. Ze względu na stratę ciśnienia w dyszie i systemach żywienia formy, jest to znacznie mniej.
Główny cykl działań jednostki wstrzykiwającej jest następujący:
- Materiał jest podgrzewany i topiony w momencie skręcenia śruby, a następnie przewożony wzdłuż lotu śruby do końca śruby. Dysza lufy jest zamknięta za pomocą mechanicznego lub termicznego zaworu lub przez istnienie wcześniejszego formowania.
Do czasu, aż nagromadzi się dostatecznie topnienie, aby wyprodukować kolejne formowanie, zbieranie topnienia siła nieruchomego kręgu przeciw kontrolowanemu oporu (ciśnieniu tylnym). Obrót śruby zatrzymuje się tutaj. Nadszedł czas, aby być gotowy do topnienia.
- Po otwarciu dyszy bębenkowej śruba porusza się do przodu w kierunku osiowym bez obracania się, działając jak baran. W efekcie topnienie zebrane przed końcówką śruby jest wymuszone (wstrzykiwane) przez dyszę i do formy.
Aby zatrzymać topnienie z upływem lotów śrubowych, na końcu śruby można zainstalować układ zaworów. To jest wtrysk lub napełnienie form.
- Po wypełnieniu formy przez krótki czas utrzymuje się ciśnienie ślimaka, aby uzupełnić skurcz objętościowy stygnącego tworzywa wewnątrz formy. Jest to faza docisku lub podtrzymania ciśnienia.
- Wreszcie dochodzi do etapu przechowywania, w którym wznowiony jest cykl jednostki wtrysku z obracaniem się śruby i topnie się przygotowań, podczas gdy pleśń jest zamykana, aby umożliwić schłodzenie formowania do temperatury wyrzutni.
Występują znaczne spadku ciśnienia, gdy topnienie z tworzywa sztucznego jest wpędzane do dyszy wtryskowej, a następnie przez system żywienia formy i jamy. Proste zasady nie mogą być stosowane do obliczenia tych strat ciśnienia.
Jednostka zaciskająca
Zamykanie łodygi jest utrzymywane przed siłami utworzonymi, gdy plastik jest wciśnięty do zamkniętej formy za pomocą zaciskającej jednostki do IMM. Posiada układ napędowy, który może poruszać maszyną do formowania wtryskowego w co najmniej jednym kierunku.
Typy jednostek ściskających
W procesie wtrysku jest kilka typów jednostek zaciskowych. Są one następujące:
Włącza/ wyłącza przycisk
Urządzenie mechaniczne wzmacniające siłę jest wyłączeniem. Dwa pręty są podłączone i końcowe z obróceniem w maszynie formowania. Końce jednego paska jest podłączone do płyty stałej, podczas gdy drugi jest podłączony do płyty mobilnej. Przełącznik ma kształt w kształcie V przy otwarciu formy. Dwa pręty tworzą prostą linię, gdy nacisk jest nakładany na przewód.
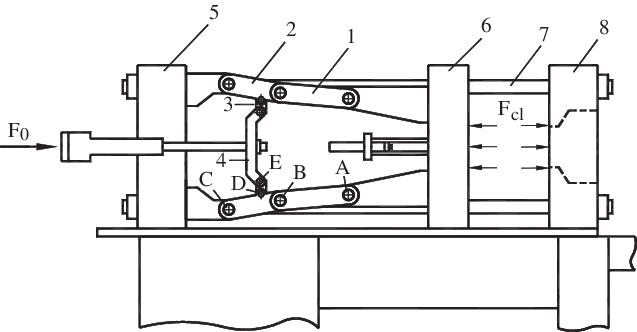
Korzyści związane z zaciskaniem typu napięć obejmują, że wymaga mniej pieniędzy i siły konnej do wykonania i zapewnia pozytywny plan formy. Ponadto, powikłania typu zaciskania są takie, że wymaga wysokiej konserwacji i jest trudne do zrobienia.
Hydrauliczne zaciski
W tym przypadku RAM układu hydraulicznego jest przymocowana do płyty ruchomej, a urządzenie zaciskające zasilane przez cylindrę hydrauliczną jest bezpośrednio podłączone do zamkniętej ruchomej formy. Cylindra hydrauliczna ma dwa sekcje: wejście oleju i wyjście.
Olej pcha RAM do przodu, gdy wchodzi do cylindra pod ciśnieniem, powodując ruchomą płytę i pleśń zamknąć. Dodatkowo, Comeback RAM i pleśń są otwarte, gdy olej jest uwalniany z cylindra.
Niektóre zalety zaciskania hydraulicznego obejmują łatwą kontrolę prędkości zacisków i wsparcie pod każdym kątem, proste pomiary siły zacisków, łatwe ustawienie trybu i regulację siły zacisków oraz jej prostotę w utrzymaniu.
Wadą tego typu zaciskania jest to, że kosztuje ona więcej i jest droższa niż układ przełączania i dodatnie zaciskanie.
Jednostka zaciskająca typu magnetycznego
Moduły magnetyczne wewnątrz płytek lub płytek zaciskających, wytwarzają siłę zaciskania. Panel interfejsowy może kontrolować zaciskanie, zmianę formy oraz magnetyzowanie i demagnetyzowanie płytek.
Korzyści tej jednostki zaciskowej obejmują energię tylko podczas faz magnetyzacji i demagnetyzowania, nie podczas zaciskania, pomiar siły zaciskowej w czasie rzeczywistym z wieloma funkcjami bezpieczeństwa i bezpłatną konserwację.
Masa uderzenia w łodygę
Ilość tworzywa wtryskiwanego do formy w celu wypełnienia jej wnęk wraz z układem wlewowym nazywa się masą wtrysku formy lub masą wtrysku produktu. Masa wtrysku obejmuje również masę kanału wlewowego, kanałów rozprowadzających i przewężek. Odległość, na jaką przesuwa się ślimak, aby wypełnić produkt wraz z układem wlewowym, określa wielkość wtrysku formy lub produktu.
Podsumowanie
W formowaniu wtryskowym surowe tworzywo jest topione, wtryskiwane do formy, chłodzone do zestalenia, a gotowy wyrób zostaje wypchnięty. Wielkość dawki wtrysku ma kluczowe znaczenie, ponieważ zapobiega niedolewom i wypływowi materiału. Inne czynniki, takie jak pojemność cylindra, również wpływają na cały proces.







