
射出成形における表面仕上げとは?
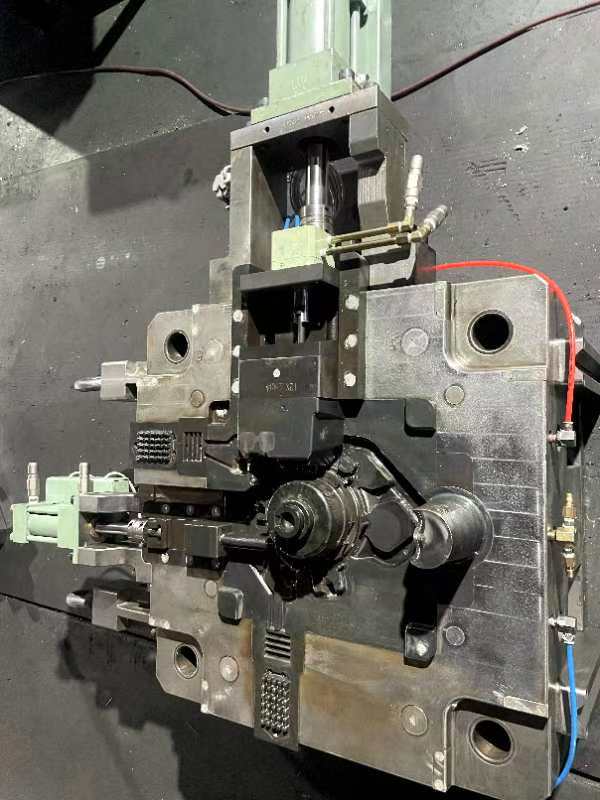
射出成形工程では、選択する表面仕上げによって最終製品の外観と機能性が大きく左右されます。
表面仕上げの定義
表面仕上げとは、射出成形によって製造された部品の表面の質感を指します。成形部品の表面に施された光沢、粗さ、模様の度合いが含まれます。この仕上げは、金型自体の品質と射出成形工程で使用する材料によって決まります。研磨や製造前の金型へのテクスチャ加工など、成形後のさまざまな工程により、マット、テクスチャ、または高光沢などの表面仕上げを実現できます。
射出成形における表面仕上げの重要性
射出成形の表面仕上げは、部品の外観と機能性 に直接影響するため、非常に重要です。
視覚的な魅力における重要性
- 滑らかで光沢のある仕上げ(SPI Aグレード)は、高級感のある洗練された外観をもたらし、化粧部品やレンズなどに適しています。
- 半光沢(SPI Bグレード)やマット(SPI Cグレード)の仕上げは、フローマーク、ウェルドライン、加工痕などの欠点を目立ちにくくし、外観を向上させます。
- テクスチャ仕上げ(SPI Dグレード)では、革目、木目、幾何学模様など、独自の意匠を実現できます。
機能性における重要性
- テクスチャ仕上げにより、携帯型機器やステアリングホイールなどの製品で、グリップ力や滑り止め性能を高められます。
- 特定の仕上げは、成形部品の表面に対する塗装やラベルの密着性を高めます。
- テクスチャ加工によって金型内のガスを逃がすことができ、アンダーカットの形成にも利用できます。
- 表面粗さは摩擦や耐摩耗性に影響するため、機械部品では重要な要素となる場合があります。
SPI、VDI、Mold-techの表面仕上げ規格はどのように適用される?
SPIやVDIなどの表面仕上げ規格は、光沢、質感、粗さのパラメーターを定め、成形部品の外観品質と機能性を規定します。これらの規格により、製品の性能と意匠性に欠かせない所定の基準を表面が満たすことを保証します。
SPI金型仕上げ規格の概要
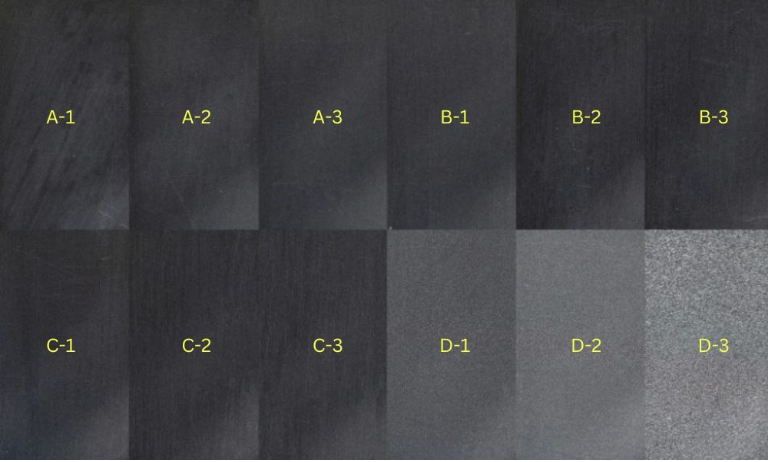
Society of the Plastics Industry(SPI)は、射出成形金型の表面仕上げに関する分類体系を定めています。この体系では、仕上げを光沢(A)、半光沢(B)、マット(C)、テクスチャ(D)グレードに分類し、それぞれに光沢と粗さのレベルを定めています。
- SPI Aは最高品質で、非常に滑らかな高光沢仕上げを実現します。多くの場合、手間のかかるダイヤモンドバフ研磨を行い、高級感が重視される部品に適しています。
- SPI Bは、より細かい砥粒での研磨と、比較的軽い研磨工程によって半光沢に仕上げます。意匠性とコスト効率のバランスに優れています。
- SPI Cは標準的なマット仕上げで、通常は砥石研磨によって作られます。
- SPI Dは最も粗いテクスチャ仕上げで、グリップ力や光の反射を抑える特性が求められる部品に適しています。
この仕上げの段階に応じて金型表面に正確な粗さが付与され、部品が意図した外観を保てるようにします。
| SPI規格 | 仕上げ(グレード) | 仕上げ(種類) | 仕上げ方法 | 一般的な表面粗さ(Ra µm) |
| A-1 | 光沢 | 超高光沢 | グレード#3、6000番ダイヤモンドバフ研磨 | 0.012~0.025 |
| A-2 | 光沢 | 高光沢 | #6グレード、3000番ダイヤモンドバフ | 0.025~0.05 |
| A-3 | 光沢 | 標準光沢 | #15グレード、1200番ダイヤモンドバフ | 0.05~0.10 |
| B-1 | 半光沢 | 細目半光沢 | 600番研磨紙 | 0.05~0.10 |
| B-2 | 半光沢 | 中目半光沢 | 400番研磨紙 | 0.10~0.15 |
| B-3 | 半光沢 | 標準半光沢 | 320番研磨紙 | 0.28~0.32 |
| C-1 | マット | 細目マット | 600番ストーン | 0.35~0.40 |
| C-2 | マット | 中目マット | 400番ストーン | 0.45~0.55 |
| C-3 | マット | 標準マット | 320番ストーン | 0.63~0.70 |
| D-1 | テクスチャ仕上げ | サテン調テクスチャ | ドライブラスト ガラスビーズ | 0.80~1.00 |
| D-2 | テクスチャ仕上げ | 艶消しテクスチャ | ドライブラスト #240 酸化物 | 1.00~2.80 |
| D-3 | テクスチャ仕上げ | 粗目テクスチャ | ドライブラスト #24 酸化物 | 3.20~18.0 |
VDI 3400規格について
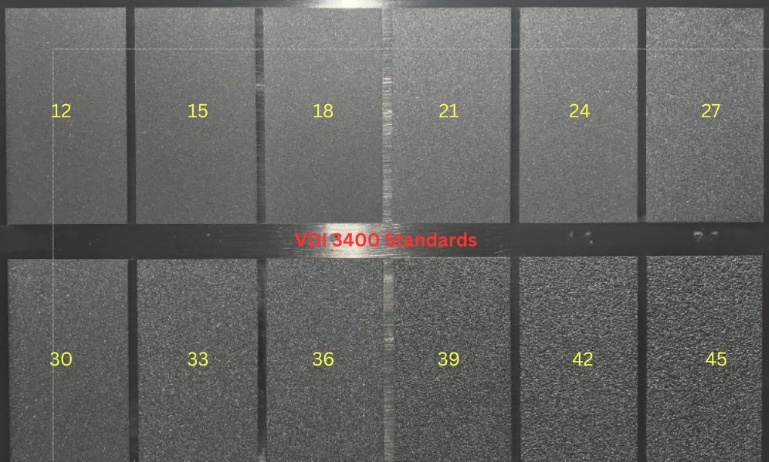
VDI 3400規格は、Verein Deutscher Ingenieure,すなわちドイツ技術者協会に由来します。この規格では、非常に滑らかなものから高度なテクスチャまで幅広く定められており、射出成形部品の触感や外観を精密に制御できます。SPIとは異なり、VDI 3400では、VDI 12からVDI 45など、特定のグレードに対応する異なる粗さの3D金型を使用します。これらの実物サンプルを使えば、簡単に比較・選択できます。VDI 3400規格はさまざまな材料や加工技術に適用でき、複雑で精細なテクスチャの実現に特に適しています。
| VDI値 | 説明 | 用途 | 表面粗さ(Ra µm) |
| VDI 12 | 600番ストーン | 研磨度の低い部品 | 0.40 |
| VDI 15 | 400番ストーン | 研磨度の低い部品 | 0.56 |
| VDI 18 | ドライブラスト ガラスビーズ | サテン仕上げ | 0.80 |
| VDI 21 | ドライブラスト #240 酸化物 | 艶消し仕上げ | 1.12 |
| VDI 24 | ドライブラスト #240 酸化物 | 艶消し仕上げ | 1.60 |
| VDI 27 | ドライブラスト #240 酸化物 | 艶消し仕上げ | 2.24 |
| VDI 30 | ドライブラスト #24 酸化物 | 艶消し仕上げ | 3.15 |
| VDI 33 | ドライブラスト #24 酸化物 | 艶消し仕上げ | 4.50 |
| VDI 36 | ドライブラスト #24 酸化物 | 艶消し仕上げ | 6.30 |
| VDI 39 | ドライブラスト #24 酸化物 | 艶消し仕上げ | 9.00 |
| VDI 42 | ドライブラスト #24 酸化物 | 艶消し仕上げ | 12.50 |
| VDI 45 | ドライブラスト #24 酸化物 | 艶消し仕上げ | 18.00 |
Mold-tech表面仕上げ規格
| シリーズ | テクスチャ番号 | テクスチャ深さ(インチ) | テクスチャ深さ(mm) | 最小抜き勾配 | 説明 |
| MT-A | MT-11010 | 0.001″ | 0.0254 mm | 1.5° | 細かなマットな砂目仕上げ |
| MT-A | MT-11020 | 0.0015″ | 0.0381 mm | 2.5° | 中程度のマット仕上げ |
| MT-A | MT-11030 | 0.002″ | 0.0508 mm | 3° | 粗いマット仕上げ |
| MT-A | MT-11040 | 0.003″ | 0.0762 mm | 4.5° | 非常に粗いマット仕上げ |
| MT-A | MT-11050 | 0.0045″ | 0.1143 mm | 6.5° | 強いマット仕上げ |
| MT-B | MT-11200 | 0.003″ | 0.0762 mm | 4.5° | 幾何学模様 |
| MT-B | MT-11210 | 0.0035″ | 0.0889 mm | 5.5° | 幾何学模様 |
| MT-B | MT-11220 | 0.004″ | 0.1016 mm | 6° | 幾何学模様 |
| MT-D | MT-11550 | 0.0045″ | 0.1143 mm | 6.5° | 木目模様 |
| MT-D | MT-11555 | 0.006″ | 0.1524 mm | 9° | 粗い木目模様 |
射出成形品における金型のテクスチャはどのような影響を与えるのでしょうか?
金型のテクスチャは、射出成形品の外観と機能性を決定するうえで重要な役割を果たします。表面粗さに直接影響し、適切に管理しないとさまざまな製造上の課題につながる可能性があります。
射出成形における金型表面の役割
金型の表面は、射出成形品の品質を左右する重要な要素です。成形工程では、溶融したプラスチック材料に金型表面のテクスチャが転写され、最終製品に反映されます。金型表面の研磨度は塗料の密着性に影響します。高度に研磨された表面は光沢のある仕上がりになりますが、塗料が密着しにくくなる場合があります。一方、テクスチャのある表面は、塗料の密着性を高めます。同様に、特定のテクスチャは、溶融プラスチックの流れる速度の違いによって成形品の表面に生じる筋であるフローマークなど、表面の欠陥を目立ちにくくします。
求める表面粗さを実現する
テクスチャ加工では、金型に特定の模様を施し、それを成形品の表面に転写します。光沢をわずかに変化させる非常に細かなテクスチャから、目に見える粗さを生み出す深いテクスチャまで、さまざまな模様があります。テクスチャは、成形品の用途と最終製品に求められる品質に合わせて選択する必要があります。たとえば、自動車の内装には、グリップ性と高級感を高めるために革のようなテクスチャが用いられることがあります。
金型仕上げでよくある問題と解決策
フローマーク
フローマークは、成形品の表面に波状の模様や色むらのある筋として現れます。金型内を流れる材料の速度が異なることで冷却速度にばらつきが生じ、発生します。
解決策:
- 冷却が始まる前に金型を充填できるよう、射出速度、圧力、材料温度を上げる
- 肉厚が増す部分の金型の角を丸め、流速を一定に保つ
- 金型ゲートの位置を変更して、金型冷却水路からの距離を確保し、流動中の早期冷却を防ぐ
ジェッティング
ジェッティングは、ゲート付近の厚肉部にミミズ状の渦として現れます。材料の流れの中で温度にばらつきが生じることが原因で、ゲートが小さすぎる場合や射出速度が速すぎる場合によく発生します。
解決策:
- ゲートサイズを大きくし、サイドゲートをラップゲートに変更する
- 材料の過度なせん断発熱を防ぐため、射出速度を下げる
ヒケ
ヒケは、成形品の肉厚部分に現れる小さなくぼみです。内部が外側よりも速く冷却・収縮すると発生します。
解決策:
- 適切に充填できるよう、射出圧力と保圧を上げる
- ゲートサイズを大きくするか、ゲート位置を変更する
- リブやボスの厚さが基準肉厚の60%を超えないようにし、肉厚がより均一になるよう成形品を設計し直す
射出成形品に適した表面仕上げの選び方
製品要件に合わせた表面仕上げの選定
製品の最終用途によって、表面仕上げの選択肢が決まります。消費者向け製品など、高い美観が求められるものには光沢仕上げが必要な場合があります。一方、産業用部品には、グリップ力や塗料の密着性を高めるテクスチャ仕上げが適していることがあります。 SPI仕上げ(Society of the Plastics Industry規格)は、高い研磨品質が必要な場合にSPI A-2などがよく用いられます。一方、外観が重視されない部品であれば、SPI C-1仕上げで十分な場合もあります。
抜き勾配
金型から適切に離型させるには、部品設計に適切な抜き勾配を取り入れることが不可欠です。抜き勾配を大きくすると離型しやすくなり、部品の強度を損なうリスクを抑えながら、より強いテクスチャを使用できる場合があります。
成形材料
選択する成形材料によって、実現可能な表面仕上げが異なります。硬質プラスチックはより高い光沢を得やすい一方、軟質材料では同様の効果を得るために異なる方法が必要になる場合があります。求める品質を実現するには、材料と仕上げの相互作用を部品設計者が理解しておく必要があります。
金型費用
高品質な表面仕上げほど、加工や研磨に時間がかかるため、金型費用が高くなります。製品設計者は、外観上の要件と経済的な実現性のバランスを取る必要があります。仕上げによっては、より複雑で手間のかかる金型加工が必要になる点にも留意しましょう。
金型材料
金型材料によって、金型の耐久性や再現できるディテールの細かさが決まります。長期の生産や精細な仕上げには、頑丈な工具鋼が適しています。コスト削減を最優先する場合はアルミ金型を使用できますが、鋼製金型より摩耗が早く、細部を同じ精度で再現できない可能性があります。







