
マイクロ射出成形は、高精度プラスチック射出成形の製造技術であり、ミクロン単位の精巧なプラスチック部品を量産できます。この記事では、マイクロ成形の重要なポイントを解説し、プロジェクトにどのようなメリットをもたらすのかを詳しくご紹介します。
マイクロ射出成形の基礎
マイクロ射出成形は、極めて小さなプラスチック部品を高精度かつ安定して製造することに特化しています。材料の流動、金型、機械の動きを精密に制御して成形します。
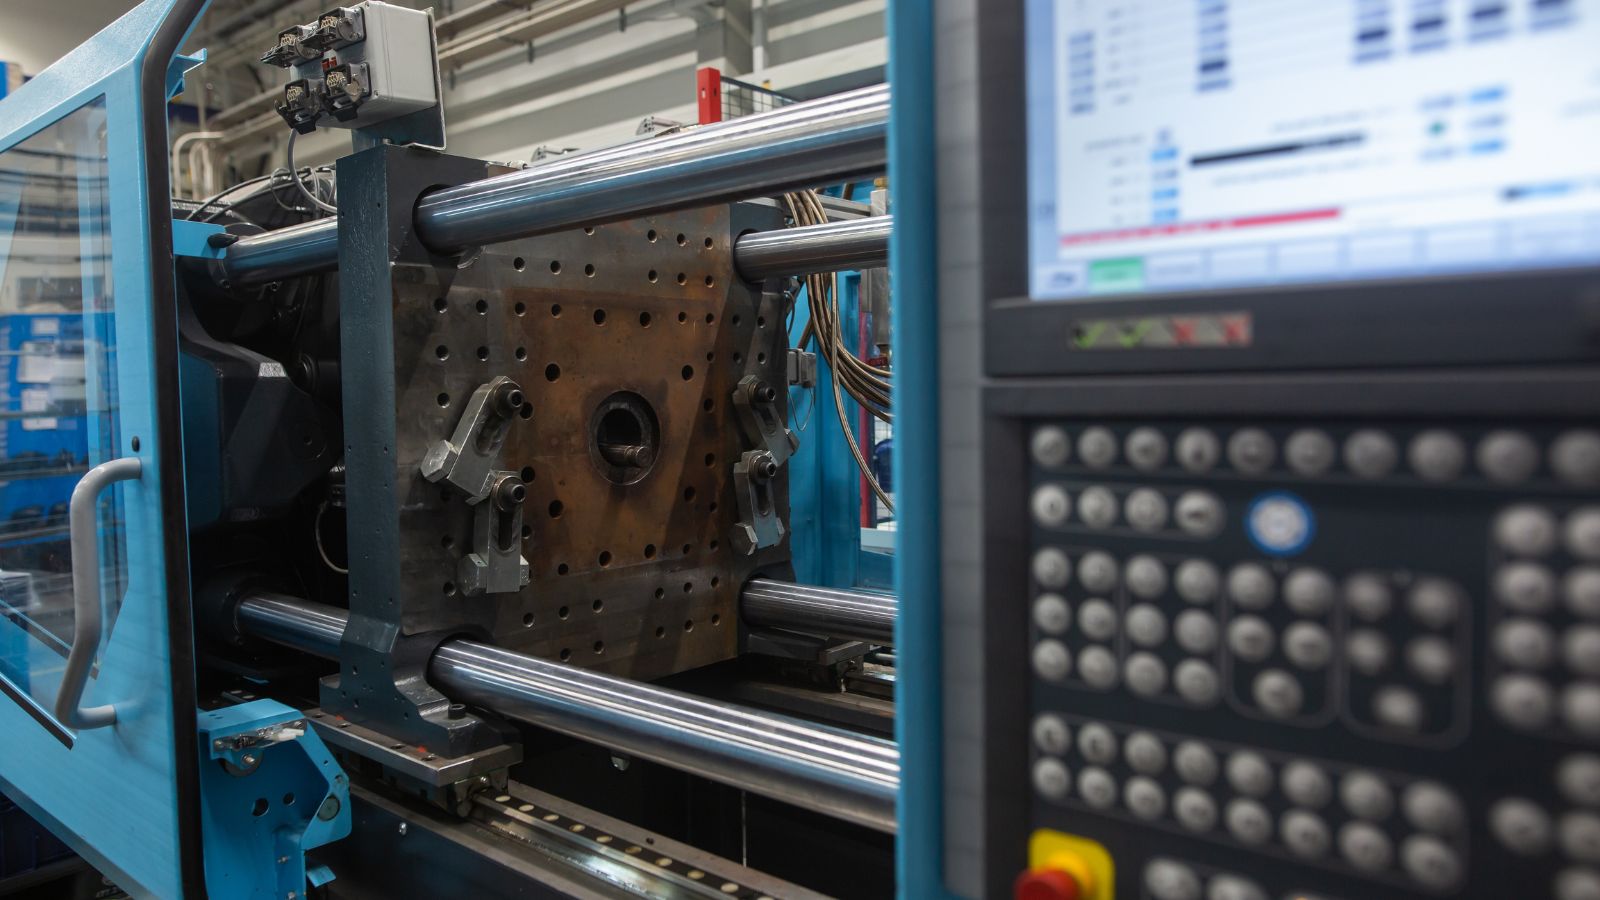
マイクロ射出成形の定義
マイクロ射出成形(マイクロモールディングとも呼ばれます)は、通常1グラム未満、場合によってはミリグラム単位の重量となる部品を対象とします。
マイクロ射出成形では、極めて少量の樹脂を高精度で射出することが重要です。射出量が0.1 cm³を下回るシステムもあり、温度、圧力、射出速度を厳密に管理する必要があります。わずかな変化でも部品の品質に影響する可能性があります。
主な特長は次のとおりです。
- 非常に少ない射出重量(多くの場合1グラム未満)
- ミクロン単位の形状
- 1桁マイクロメートル単位の厳しい公差
- 専用のマイクロ射出成形機
メーカーは、少量の樹脂を扱うために専用金型と高精度な射出ユニットを使用します。また、このスケールでは水分や粘度の変化が不良につながるため、材料の乾燥と取り扱いも厳密に管理します。
従来の射出成形との主な違い
従来の射出成形は、比較的大きな部品を広い成形条件の範囲で製造するのに対し、マイクロ射出成形では、より狭い条件範囲での管理が求められます。
従来の射出成形では、型締力や射出速度に多少のばらつきがあっても、部品の機能に影響しないことがあります。一方、マイクロ成形では、機械のわずかな動作誤差がバリ、ショートショット、微細形状の詰まりにつながる場合があります。
マイクロ射出成形では、より小さな金型、短い樹脂流路、より速い機械動作も用いられます。これらの要素によって制御性が高まる一方、厳格な位置合わせとメンテナンスが必要になります。
この成形法は、従来の射出成形を単に小型化したものではなく、独立した専門分野です。
マイクロ部品に使用する材料
高性能ポリマーは、医療機器、電子機器、産業機器に使われる高い要求性能を持つマイクロ部品を支えます。これらの熱可塑性樹脂は、劣化することなく、薄肉部やミクロン単位の微細形状まで流れ込む必要があります。
PEEK(ポリエーテルエーテルケトン):高い強度、耐薬品性、耐熱安定性を備えています。体内埋め込み部品や高温環境で使用する部品に適していますが、溶融粘度が高いため、極薄部では流動性が制限されることがあります。
LCP(液晶ポリマー): 溶融粘度が非常に低く、優れた流動性を発揮します。細長く薄い形状にも、バリや反りを抑えながら充填できます。そのため、マイクロコネクタや狭ピッチの電子部品に適しています。
その他の一般的な材料には、PA(ナイロン)、PPS、PC、PMMAがあります。PAは靭性に優れていますが、吸湿によって寸法に影響が出ることがあります。PPSは、成形収縮が安定しており、耐熱性と耐薬品性を備えています。PCは耐衝撃性に優れ、PMMAはマイクロレンズや導光部品に適した光学的透明性を発揮します。
マイクロ射出成形の工程
マイクロ成形は、金型の製作から最終検査まで、各工程で射出量と寸法精度を最適化する厳密な手順に沿って進められます。
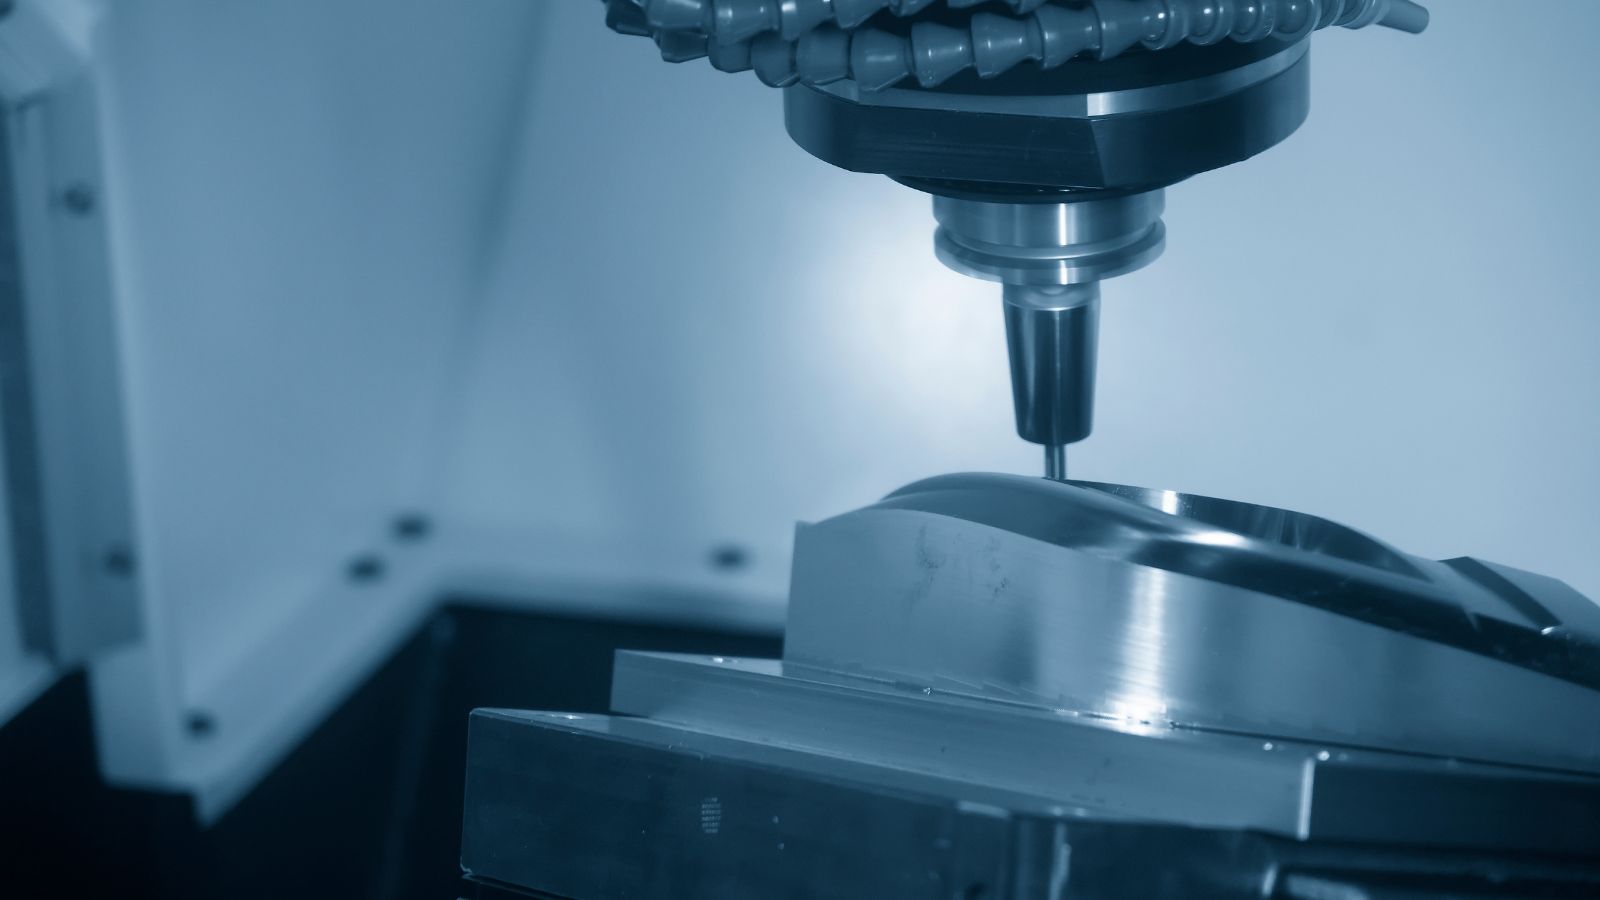
マイクロ金型と金型設計
マイクロ金型には極めて高い精度が求められます。通常、焼入れ工具鋼やニッケル合金を用い、マイクロミーリングや放電加工(EDM)で製作します。安定した成形を実現するには、キャビティ容積を想定される射出量に正確に合わせる必要があります。設計では通常、次の点を重視します。
- 均一な肉厚:冷却ムラや内部応力を防ぎます。
- ベントとゲート:圧力損失と空気の巻き込みを抑えるうえで重要です。エンジニアは、ゲート跡を最小限に抑えるバルブゲート、自動ゲートカットが可能なトンネルゲート、平板部品向けのフィルムゲートを使用します。
- 温度管理:冷却水路と耐摩耗性インサートを組み込み、反りやパーティングラインのずれを防ぎます。
精密射出とキャビティ充填
射出工程では、高分解能のプランジャーまたはスクリューで溶融材料を金型に送り込みます。充填は数ミリ秒で行われるため、薄肉部やミクロン単位の形状まで材料を届かせるには、高い射出速度と安定したキャビティ圧力が必要です。
- リアルタイム監視:高度なシステムでキャビティ圧力を追跡し、再現性を確保するとともにショートショットを低減します。
- 工程の最適化:オペレーターが溶融温度と保圧を微調整し、狭い成形条件の範囲を維持します。
冷却・取り出し・品質管理
マイクロ部品はすぐに冷却されますが、反りのリスクも高まります。こうした不良を防ぐため、突き出しピン、真空、エアアシストなどを用いた取り出し機構を綿密に設計し、温度を均一に管理しながら繊細な部品を取り出します。
- マイクロメートル単位の検査:高倍率の検査システムで、1桁台のマイクロメートル単位の公差を確認します。
- 安定した量産:各生産工程の主要な条件を追跡し、大量生産でも一貫した品質を確保します。
用途と業界別の活用例
メーカーは、厳しい公差と安定した品質が求められる微小部品の製造に、マイクロ射出成形を活用しています。 複雑な形状の小型プラスチック部品を大量生産する必要がある業界で、広く利用されています。
自動車・産業機器向けマイクロ部品
自動車・産業分野では、限られた空間で動作する耐久性と高精度が求められる部品にマイクロ射出成形が使われています。例として、次のような部品があります。
- マイクロギア
- 小型アクチュエーター
- クリップ
- センサーハウジング
- など
現代の自動車には小型の電子モジュールが数多く搭載されており、電線の固定、コネクタのシーリング、可動部品のガイドなどに小さなプラスチック部品が使われています。
同様に、産業機器でもポンプ、バルブ、制御システムにマイクロ部品が使われています。細かな歯、薄いリブ、小さな内部形状を持つ部品もあり、こうした形状を量産規模で機械加工するのは困難です。
この技術は、再現性の高い品質を保ちながら大量生産を可能にします。精度と効率を両立できるため、自動車や産業機器の小型化に適しています。
医療・ヘルスケア機器
医療機器メーカーは、体内で使用する部品や患者に直接触れる部品を高精度に製造するため、マイクロ射出成形を活用しています。具体例は次のとおりです。
- カテーテル
- 薬剤送達デバイス
- 医療機器のハウジング
- 手術器具の部品
- など
こうしたマイクロ部品の多くは重量が1グラム未満で、ミクロン単位の形状を備えています。たとえばカテーテルの先端には、液体の流れを制御する微小な流路や薄肉部が含まれることがあります。わずかな不良でも性能に影響するため、メーカーは工程を厳格に管理しています。
材料の選定も重要です。PEEKやPPSUなどの生体適合性ポリマーや滅菌可能な樹脂を使えば、必要に応じて繰り返しの滅菌や長期埋め込みに対応できます。
電子機器・小型センサー
電子機器メーカーは、コンパクトなデバイス向けのコネクタ、プラグ、スイッチ、マイクロ光学部品の製造にマイクロ射出成形を活用しています。こうした微小部品は、高密度の回路基板上の限られたスペースに収まる必要があります。
多くのコネクタは、非常に狭いピン間隔と薄い絶縁壁を備えています。適切な電気接続と位置合わせを実現するには、成形時に厳しい公差を維持する必要があります。わずかなバリでも組み立てに支障をきたすことがあります。
MEMSセンサーなどの小型システムに使われる部品にも、マイクロ成形が活用されています。ハウジングはデバイス全体を小型に保ちながら、繊細な部品を保護します。
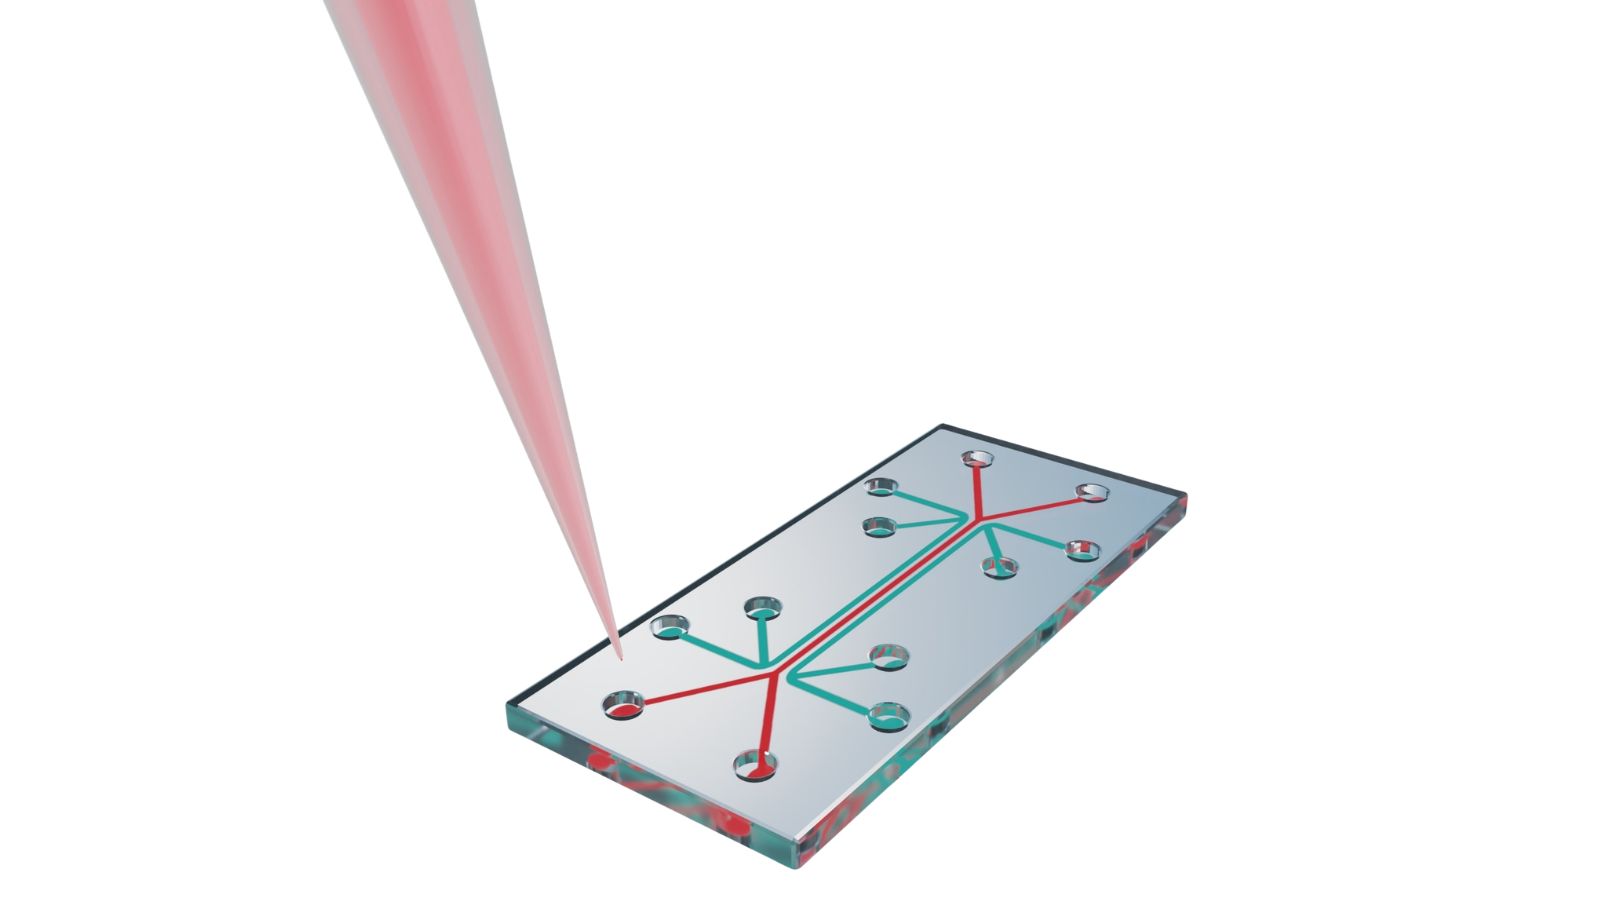
マイクロ流体工学とラボ・オン・チップシステム
医療分野と環境検査分野のどちらでも、マイクロ流体デバイスの製造にマイクロ射出成形が利用されています。
ラボ・オン・チップ用カートリッジなどの部品には、血液、試薬、水の微小な液滴を移動させるためのマイクロチャネル、ポート、リザーバーが精密に成形されています。流れを乱すことなく正確に制御するには、成形工程で複雑な形状を極めて滑らかな表面とともに忠実に再現する必要があります。
これらは多くの場合、使い捨ての診断製品であるため、マイクロ成形は、高度な自動化、極めて高い精度、費用対効果に優れた大量生産のバランスを実現します。
マイクロ射出成形プロジェクトはMoldieにお任せください
より小型でスマート、かつ低侵襲な技術への世界的な需要が高まり続ける中、微細なレベルで製造する能力は、競争上の重要な優位性となっています。
マイクロスケールの試作品を、安定した大量生産へ移行する準備はできていますか? 複雑なポリマーの挙動、高度な金型製作、厳格な品質保証体制に関するMoldieの豊富な専門知識をご活用ください。ぜひ本日、Moldieにご相談ください。 当社のエンジニアリングチームに今すぐお問い合わせください 競争優位性を確保し、マイクロ射出成形プロジェクトを実現しましょう!
よくあるご質問(FAQ)
マイクロ金型の製作には通常どのくらいかかりますか?
マイクロ金型には、ワイヤー放電加工や超微細ミリングなどの特殊な高精度加工技術が必要なため、金型製作のリードタイムが標準的な金型よりやや長くなる場合があります。
マイクロ部品にオーバーモールドや二色成形を適用できますか?
はい、マイクロオーバーモールドや二色成形は十分に可能で、剛性の高い材料と柔軟な材料を組み合わせる際によく用いられます。たとえば、剛性の高いマイクロコネクタのハウジングに、柔らかいシールガスケットを追加できます。
ただし、この工程には高度な技術が求められます。微細なサブアセンブリを損傷や位置ずれなく扱い、正確に位置合わせするために、専用の回転盤やロボット搬送システムが必要です。
マイクロ成形プロジェクトで予算超過が起こる最も一般的な原因は何ですか?
開発サイクルの早い段階で、製造性を考慮した設計(DFM)の十分なレビューを行わないことが、コスト増加の主な原因です。
製品設計者がミクロン単位でのプラスチック特有のレオロジー(流動)挙動を考慮しないと、初回試作後に高額で時間のかかる金型修正や、金型全体の作り直しが必要になる場合があります。Moldieのような責任ある金型メーカーは、早期の技術連携と厳格な設計検証を通じて、こうした事態を防ぐことができます。
マイクロ成形に再生プラスチックや粉砕材を使用できますか?
一般に、マイクロ射出成形では粉砕材の使用は強く推奨されません。部品に求められる精度が非常に高いため、リサイクル工程で混入する微細な不純物、劣化したポリマー鎖、ほこりの粒子であっても、マイクロゲートを詰まらせたり、繊細な形状の構造的完全性を損なったりするおそれがあります。工程の安定性と部品品質を確保するには、ほぼ常にバージン樹脂が必要です。







