
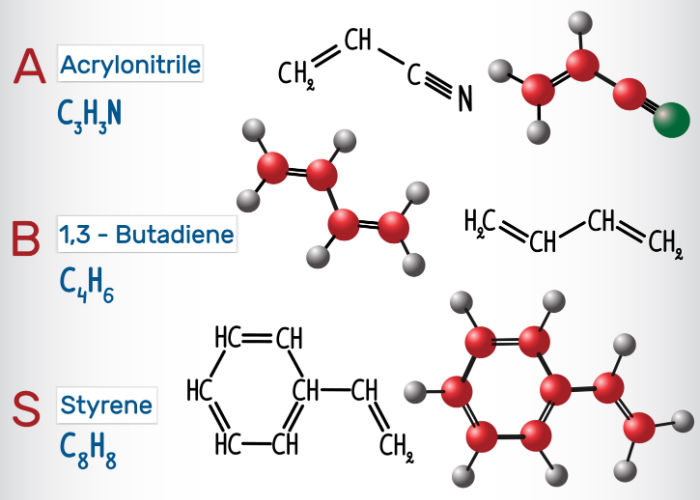
ABSはアクリロニトリル・ブタジエン・スチレンの略称です。アクリロニトリル、ブタジエン、スチレンという3種類の主成分(モノマー)からなる熱可塑性ポリマーです。それぞれ異なる特性を持つ3つのモノマーが組み合わさることで、耐衝撃性に優れた丈夫なABS樹脂が生まれます。
各モノマーについて、以下で詳しく説明します。
アクリロニトリル
アクリロニトリルは、プロピレンとアンモニアを原料として作られます。プラスチック部品に高い耐薬品性、硬度、耐熱安定性をもたらします。
ブタジエン
ブタジエンは、スチームクラッカーでエチレンを生成する際に作られます。ポリマーに耐衝撃性と強度をもたらします。
スチレン
スチレンは、ベンゼンをエチレンでアルキル化してエチルベンゼンを生成し、これを脱水素して作られます。剛性と強度を高め、光沢のある仕上がりを実現するほか、ABSポリマーの成形加工性にも寄与します。
Moldieでは、カスタムABS射出成形をはじめ、幅広い射出成形サービスを提供しています。お客様にスムーズな製造工程をお約束します。
ABS樹脂の特性
ABS樹脂の主な特性をご紹介します。
ABSの化学構造:(C₈H₈·C₄H₆·C₃H₃N)ₙ
耐性:ABS樹脂は、耐薬品性、耐ひずみ性、耐熱性、耐衝撃性に優れています。
収縮率:収縮率は0.5~0.7%です。
温度: 一般的な成形温度は200~238 °C/392~460.4 °Fです。
液化温度: 熱可塑性樹脂は105°C/221°Fで液化します。
比重:1.06
引張強度: 46 MPa(6600 PSI)
ABS樹脂は、強度、耐性、電気特性などのバランスに優れています。こうした優れた特性により、さまざまな構造用途や製品設計に活用されています。
ABS射出成形の工程
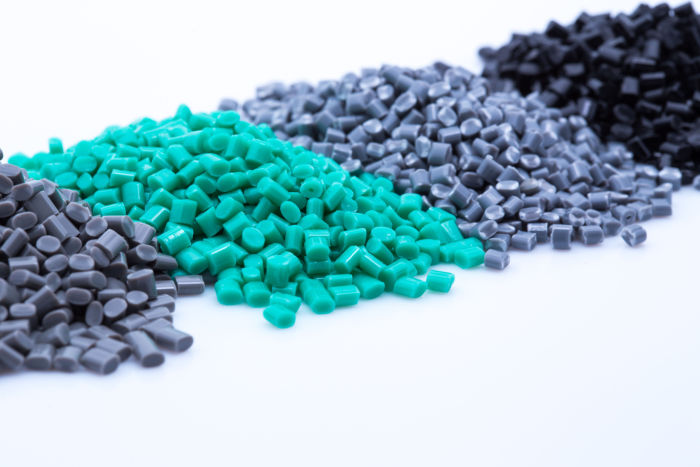
ABS射出成形の工程は、次のとおりです。
射出:ペレット状のABS樹脂を溶融して液状にし、金型に射出します。射出時間は、射出圧力、射出量(射出するABS樹脂の量)、射出出力によって異なります。
冷却: 溶融した樹脂を冷却し、金型の形状に固化させます。ただし、冷却中に収縮が起こる場合があります。目に見える成形収縮を抑えるため、追加の溶融樹脂を金型に流し込みます。冷却時間は、樹脂の熱力学的特性や最大肉厚によって異なります。
取り出し:十分に冷却された後、エジェクターシステムを使って成形品を金型から取り出します。
ABS樹脂は、ほとんどの標準的な機械で加工できます。ブロー成形や射出成形が可能です。また、融点が約200°C(392°F)と低いため、FDM方式の3Dプリンターでの加工にも適しています。
信頼できる射出成形会社として、最新の製造技術を駆使して高品質な成形部品を製造し、お客様のABS成形のニーズにお応えします。
ABS射出成形の技法
薄肉部品:ABSは粘度が高いため、薄肉部品の成形では射出圧力を高める必要があります。
厚肉部品:標準的な技法で厚肉部品を製造すると、ヒケが発生することがあります。そのため、圧縮射出成形が推奨されます。一定量の溶融樹脂を金型に加えて、最終製品を成形する方法です。
大型中空部品:大型中空部品の製造には、ガスアシスト射出成形や水アシスト射出成形が有効です。
複数の材料:異種材料を組み合わせた部品を製造する場合は、二色成形やインサート成形が必要になることがあります。
ABS射出成形における加工上の注意点
ABS射出成形では、次の点に注意が必要です。
肉厚の均一化
応力やひずみに耐えられるよう、ABS樹脂の肉厚を均一にする必要があります。リブやRを追加することで、強度を高められます。
ABS樹脂の事前乾燥
ABS樹脂は0.2~0.8%の水分を吸収する傾向があります。吸湿によって成形サイクルやエネルギー消費量、コストが増加する可能性があります。また、水分が残っていると成形品が白く曇ることがあります。そのため、製造工程に入る前にABS樹脂を十分に乾燥させる必要があります。80~90°Cで最低2時間乾燥させると、吸水率を0.1%未満に抑えられます。
Rの大きさ
Rが大きいほど、樹脂にかかるひずみは小さくなります。ただし、Rが大きすぎると成形収縮が起こる可能性があります。そのため、ABSのRと肉厚の比率は少なくとも0.3にする必要があります。
ABS射出成形の温度管理
ABS樹脂が極端な高温にさらされると、熱分解を起こす可能性があります。化学結合が切れて、射出成形品に化学的・物理的な変化が生じます。そのため、200~238°C/392°F~460.4°Fの適切な温度管理が重要です。
射出成形速度
射出成形速度が速すぎると、熱分解や光沢の低下、樹脂の変色につながることがあります。一方、速度が遅すぎると、金型に樹脂が十分に充填されない可能性があります。効率よく加工し、高品質な成形品を作るには、適切な速度に調整する必要があります。
射出圧力
ABS樹脂は粘度が高いため、高い射出圧力が必要です。ただし、圧力が高すぎると、成形品同士が強く密着し、分離にコストがかかることがあります。高品質な最終製品を作るため、最適な圧力を維持する必要があります。
ABS樹脂の加工条件
主な加工条件をご紹介します。
射出成形圧力:射出成形圧力は50~100 MPaが目安です。
背圧:背圧を高めると均一に混合できますが、摩耗の原因にもなります。そのため、背圧は5 barに保つことが推奨されます。
ゲートとベントの設計:ゲートとベントは適切に設計する必要があります。確認すべき寸法は、ゲート長(1mm未満)、ベント幅(4~6mm)、厚さ(0.025~0.05mm)、流路径(3mm)です。
融点:推奨される融点の温度範囲は200~280°Cです。
ABS射出成形のメリットとデメリット
ABS樹脂のメリットとデメリットをご紹介します。
メリット
リサイクル性:ABS樹脂は、物理的特性を損なうことなく、何度もリサイクルして溶融できます。
高い強度と耐久性:前述のとおり、ABS樹脂は劣化しにくく、低温環境でも高い強度を保ちます。また、他の熱硬化性プラスチックとは異なり、加熱、冷却、再加熱しても燃えたり劣化したりしません。そのため、繰り返し加熱できます。溶融して液体になるため、射出成形も容易です。
省エネルギー:ABS射出成形に使用される機械は省エネルギー設計です。エネルギー消費量を抑え、全体の加工時間も短縮できます。一般に、ABS樹脂成形は熱可塑性プラスチックの製造効率を高めます。
再現性:ABS射出成形では、複雑な用途に向けた複雑な製品を製造できます。射出成形を適切に管理し、ほかの技術と組み合わせることで、安定した結果が得られ、高品質な部品を生産できます。さらに、ABSは極端な温度にも耐え、元の物理的特性を維持します。
柔軟性:ABS樹脂は、優れた一体化能力を備えた柔軟な樹脂です。この汎用性により、さまざまな業界で幅広い部品を加工できます。
寸法安定性が高く、収縮率が低い:そのため、軽量で剛性の高い部品の製造に適しています。
高い生産性:ABS樹脂成形は、人手をほとんどかけずに大量生産を可能にする、非常に効率的な製造技術です。
デメリット
紫外線に弱い: 紫外線(UV)に長時間さらされると、劣化するおそれがあります。
耐疲労性が低い: 継続的に大きな負荷がかかる用途では、劣化する可能性があります。
ABS射出成形の用途
製品に剛性と耐久性が求められ、軽量である必要がある場合は、ABS樹脂の使用を検討するとよいでしょう。楽器、家電製品、コンピューター部品などの製造で広く使われています。以下に、さまざまな業界でのその他の用途を紹介します。
建設業界:耐衝撃性に優れたプラスチックであるため、主に建設業界でパイプや継手の製造に使用されます。
自動車業界:特に軽量化が求められる部品では、金属の代替材料として使用されます。シートベルト部品、インストルメントパネル、ピラートリム、ハンドル、ダッシュボード部品などが該当します。
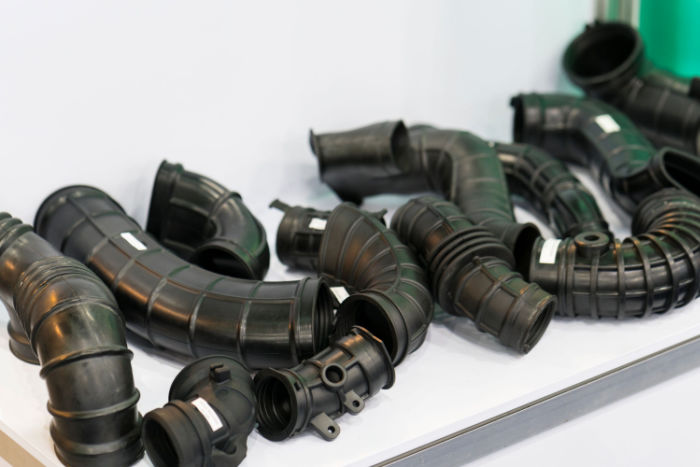
電気・電子業界:コンピューターのキーボードや電動工具のハウジングなど、電子部品の製造に使用されます。
商業用途:ABS射出成形は、家庭で使用する部品の製造にも広く用いられています。操作パネル、掃除機、冷蔵庫の内張り、フードプロセッサーなどがその例です。
ABSは射出成形に適したプラスチックですが、成形工程では次のような一般的な問題が発生することがあります。
ヒケ:冷却段階で熱可塑性樹脂が不均一に収縮すると発生します。また、過度の加熱や射出圧力の不足も原因となります。ゲート圧力を高くし、外壁の設計に均一性を持たせることで防止できます。
反り:冷却が不均一になると変形し、反りが発生します。また、十分に冷却される前に材料を取り出した場合にも起こることがあります。冷却チャネルを均等な間隔で配置すると防止できます。
粘度:ABS樹脂は温度が上がると粘度も高くなります。そのため、ABS射出成形品を高品質に仕上げるには、溶融温度を適切な範囲に保つ必要があります。
さらに、ABS樹脂は厳しい気象条件や日光に弱いため、屋外用途には適さない場合があります。ただし、充填材や添加剤を加えることで、強度や紫外線(UV)への耐性を高められます。充填材の例として、ステンレス鋼繊維、ナイロン、アクリルなどがあります。







