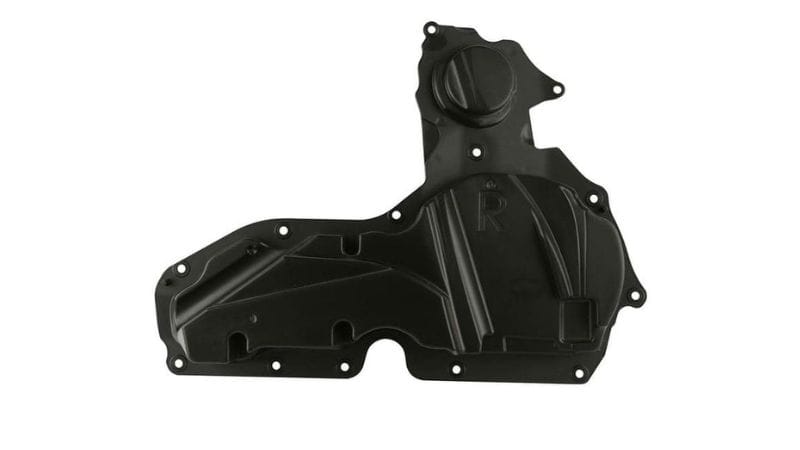
L’elettroplaccatura è uno dei metodi migliori per la produzione di parti fabbricate con superfici di alta qualità e non si limita solo al metallo, poiché le normali parti in plastica possono anche assumere l’aspetto e alcune proprietà del metallo attraverso l’elettroplaccatura.
Questa guida di Moldie vi spiegherà i principi alla base del servizio di galvanica in plastica, i materiali coinvolti e i metodi utilizzati in diversi settori, in modo da poter prendere decisioni valide per i vostri progetti e sapere cosa aspettarsi quando si negozia con i produttori di componenti in plastica.
Differenze tra placcatura plastica e metallo
La plastica di placcatura differisce da metalli galvanici soprattutto perché Le materie plastiche non hanno conducibilità naturale. Questo grafico qui sotto riassume le loro principali differenze.
| Caratteristica | Substrato di metallo | Sottostrato di plastica |
|---|---|---|
| Conducibilità elettrica | Naturalmente conduttivo | Non conduttivo |
| Metodo di adesione | Legame diretto metallo-metallo | Richiede una superficie incisa e attivata |
| Livelli di base comuni | Nichel, rame | Rame o nichel |
| Fattori di rischio | Ossidazione, rugosità superficiale | Peeling, scarsa adesione |
Materiali per la placcatura su plastica
Materie plastiche comunemente utilizzate per la placcatura
ABS (Acrilonitrile butadiene stirene) è la plastica galvanica più comune perché la sua fase di butadiene consente una facile incisione superficiale e una forte adesione del metallo. Fornisce un buon equilibrio di tenacità e resistenza al calore, rendendolo una scelta standard per le parti automobilistiche e di consumo.
Miscele ABS/PC combinare la capacità di placcatura dell’ABS con la durezza e la resistenza agli urti di policarbonato. Questa miscela si adatta a parti che richiedono una maggiore resistenza senza ridurre la qualità della superficie.
Altri materiali, come il nylon (PA), polipropilene (PP), polietere etere chetone (PEEK), e polieterimmide (PEI), possono essere placcati dopo la modifica della superficie o la regolazione additiva.
PP e polietilene (PE) hanno bisogno di riempitivi come talco o carbonato di calcio per migliorare la rugosità per una migliore adesione.
PVC e PLA sono meno adatti a causa del calore più debole e della resistenza chimica. Per tali materiali, una vernice metallica adesiva a volte può essere utilizzata come alternativa decorativa, anche se non fornirà la stessa durata o proprietà conduttive come galvanica.
| Tipo di plastica | Placcatura Facilità | Casi d’uso comune |
|---|---|---|
| ABS | Eccellente | Rivestimento automobilistico, maniglie |
| ABS/PC | Molto buono | Alloggiamenti, pannelli |
| Nylon | Moderato | Parti meccaniche |
| PP | Basso (necessità di trattamento) | Coperture di peso basso |
| PEEK / PEI | Moderato | Componenti ad alta temperatura |
Come scegliere le resine in base alle caratteristiche
Una buona resina di placcatura deve tollerare sostanze chimiche aggressive durante e detergenti durante il pretrattamento.
- ABS è apprezzato per affidabilità e valore. Permette al processo di incisione di creare una superficie microscopicamente ruvida, garantendo i legami del rivestimento metallico. Questo si traduce in Elevate rese produttive e finiture costanti per finiture automobilistiche, maniglie degli apparecchi e beni di consumo.
- Nylon (PA) è una scelta potente quando il tuo design richiede maggiore resistenza, rigidità o resistenza al calore. Anche se l’assorbimento dell’umidità può rappresentare un problema, un processo di pretrattamento controllato può ancora garantire una perfetta adesione. I risultati sono parti forti ma leggere e i benefici funzionali / decorativi di una superficie metallica.
- PEEK e PEI offrire grandi prestazioni in resistere a temperature estreme e sostanze chimiche aggressive intrinsecamente. Permette di applicare strati metallici uniformi e aderenti che completano la loro stabilità innata, creando parti che sono sia ad alto funzionamento che visivamente superiori.
Influenza di stampaggio ad iniezione e finitura superficiale
Stampaggio ad iniezione è una pratica comune nella produzione di parti in plastica e, come primo passo dell’intero processo di produzione, la sua qualità influisce sul modo in cui il metallo aderisce alle parti in plastica durante la placcatura.
Se la post-elaborazione non viene implementata correttamente, gli agenti di rilascio residui o lo stress superficiale possono causare peeling o scarsa adesione e il restringimento o la deformazione irregolare cambieranno l’energia superficiale, influenzando dove i legami di rivestimento.
Per prevenire tali difetti, i produttori di plastica spesso adottano un rigoroso controllo di qualità per garantire superfici lisce e prive di difetti per incisione chimica uniforme e placcatura, utilizzare stampi puliti ed evitare danni alla stampo per migliorare i risultati di placcatura. Qualsiasi finale La lucidatura della superficie placcata è anche più efficace quando il substrato plastico sottostante è liscio e privo di difetti.
Preparazione & Processi di elettroplaccatura per la plastica
Pulizia e trattamento delle superfici
Dopo essere state espulse dagli stampi a iniezione, le superfici delle parti in plastica spesso contengono agenti di rilascio degli stampi, grasso e polvere che impediscono al metallo di attaccarsi. I detriti sono spesso puliti con una soluzione alcalina o detergente delicato, o un bagno ad ultrasuoni se ci sono piccole fessure.
Segue un breve bagno di neutralizzazione per eliminare gli alcali o gli acidi residui e mantenere la superficie chimicamente equilibrata. Una corretta pulizia assicura che le successive fasi chimiche agiscano in modo uniforme, soprattutto su forme complesse o componenti a pareti spesse.
Incisione e attivazione con bagni chimici
In questo passaggio, le parti in plastica sono incise per sviluppare pori microscopici che tengono saldamente il metallo in modo che possano sviluppare la conducibilità. La maggior parte delle incisioni industriali utilizza un soluzione acida o da bagno per sgrossare la superficie della plastica.
Dopo l’incisione, la plastica non è ancora conduttiva. Per prepararlo alla placcatura, passa attraverso due importanti bagni chimici:
-
Sensibilizzazione: La parte viene trattata con una soluzione che innesca la superficie, rendendola pronta ad attrarre particelle metalliche.
-
Attivazione: Successivamente, è immerso in un bagno contenente palladio. Una reazione chimica deposita particelle di palladio sulla superficie incisa. Questi fungono da punti di partenza per la placcatura del metallo per iniziare a crescere.
La parte viene quindi accuratamente sciacquata per lavare via eventuali residui chimici, lasciando solo i semi di palladio ancorati dietro. Questo passaggio deve essere fatto con attenzione per mantenere intatti i siti attivi.
Ottenere questa fase di preparazione è fondamentale. Se l’incisione o l’attivazione non è nemmeno, il rivestimento finale del metallo potrebbe essere irregolare, debole o incline a sfaldarsi. Una superficie uniforme e ben preparata assicura che la placcatura sia forte, coerente e duratura.
Creare una superficie conduttiva
Una volta che la superficie è attivata con semi di palladio, la parte è pronta per ricevere il suo primo rivestimento metallico, il fondamento conduttivo essenziale. Questo è quasi sempre uno strato di rame.
Questo primo strato di placcatura in rame viene applicato attraverso placcatura elettroliticaUn processo chimico (non elettrico). La parte è immersa in una soluzione contenente sali di rame e un agente riducente.
I “semi” di palladio innescano una reazione controllata, causando l’accumulo di rame solido particella per particella, creando un guscio metallico sottile e uniforme su tutta la parte, coprendo anche geometrie complesse e superfici interne che l’elettricità non poteva raggiungere.
Una volta che lo strato di rame electroless stabilisce la piena conducibilità, la parte può essere spostata a tradizionale galvanica bagno ed è ora pronto per la fase finale di galvanica.
Fase di elettroplaccatura
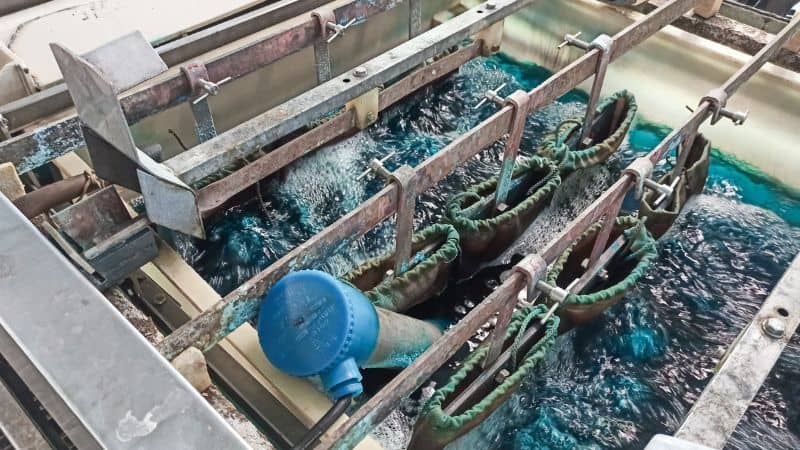
Dopo la preparazione della superficie, la parte entra nel processo di placcatura finale. Il substrato ora conduttivo è immerso in bagni elettrolitici sotto corrente elettrica controllata per la deposizione.
Gli ioni metallici sono ridotti sulla superficie del catodo, depositando uno strato metallico denso e uniforme. I parametri chiave – densità attuale, chimica del bagno, temperatura e tempo di immersione – sono calibrati con precisione per raggiungere lo spessore e le proprietà del bersaglio.
La qualità, lo spessore e le proprietà funzionali di questo strato metallico sono dettati da una serie di parametri meticolosamente controllati. Questo rigoroso controllo garantisce che la placcatura raggiunga le specifiche di destinazione esatte, sia per una maggiore resistenza alla corrosione, caratteristiche di usura migliorate, conducibilità elettrica specifica o una finitura estetica desiderata.