
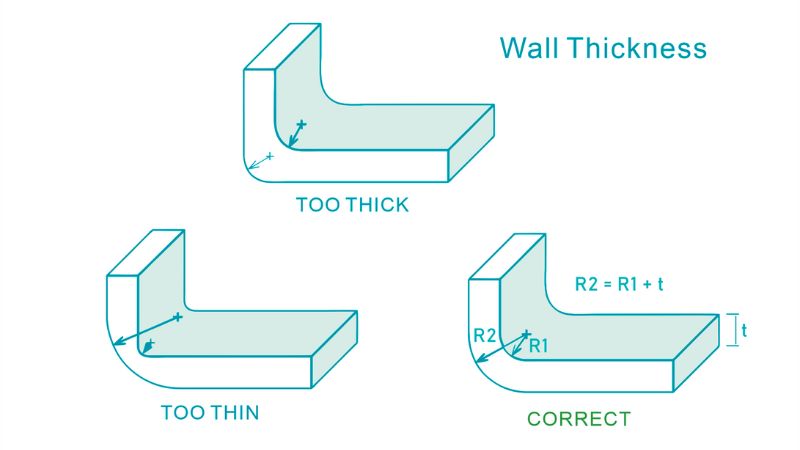
Dalla comprensione delle basi dello spessore delle pareti alla navigazione di considerazioni specifiche del materiale, questa guida copre gli aspetti essenziali che progettisti, ingegneri e produttori devono conoscere.
Questa guida completa esplora l’importanza di una corretta progettazione dello spessore della parete nello stampaggio a iniezione, offrendo approfondimenti sulle migliori pratiche, sfide comuni e soluzioni per ottimizzare la produzione di pezzi.
Che cosa è lo spessore della parete nello stampaggio a iniezione
Lo spessore della parete è una considerazione di progettazione critica nel processo di stampaggio a iniezione, che si riferisce allo spessore della sezione trasversale della parte in plastica stampata.
È una delle considerazioni di progettazione più importanti nello stampaggio a iniezione perché influisce in modo significativo sulla producibilità, sui costi, sulla qualità e sulle prestazioni della parte finale.
Cosa influenza lo spessore della parete
Due fattori chiave influenzano lo spessore della parete nel materiale plastico di stampaggio a iniezione e nella struttura delle parti.
- Dimensioni e forma Le parti più grandi generalmente richiedono pareti più spesse per l’integrità strutturale, mentre le parti più piccole possono avere pareti più sottili. Le forme complesse possono richiedere spessori variabili.
- Materiale plastico – – Diverse materie plastiche hanno caratteristiche di flusso variabili e velocità di raffreddamento. I materiali con viscosità inferiore o portate di fusione più elevate possono generalmente essere utilizzati con pareti più sottili.
Ecco un grafico per controllare lo spessore ottimale della parete per vari materiali:
| Materiale | Gamma di spessore della parete raccomandata |
| ABS | 0.045 – 0.140 in (1.14 – 3.56 mm) |
| Acetale (POM) | 0.030 – 0.120 in (0.76 – 3.05 mm) |
| Acrilico (PMMA) | 0,025 – 0,500 in (0,64 – 12,7 mm) |
| Nylon (PA) | 0.030 – 0.115 in (0,76 – 2,92 mm) |
| Policarbonato (PC) | 0.040 – 0.150 in (1.02 – 3.81 mm) |
| Polietilene (PE) | 0.030 – 0.200 in (0.76 – 5.08 mm) |
| Polipropilene (PP) | 0.025 – 0.150 in (0.64 – 3.81 mm) |
| Polistirolo (PS) | 0.035 – 0.150 in (0.89 – 3.81 mm) |
Quali sono i problemi con lo spessore della parete?
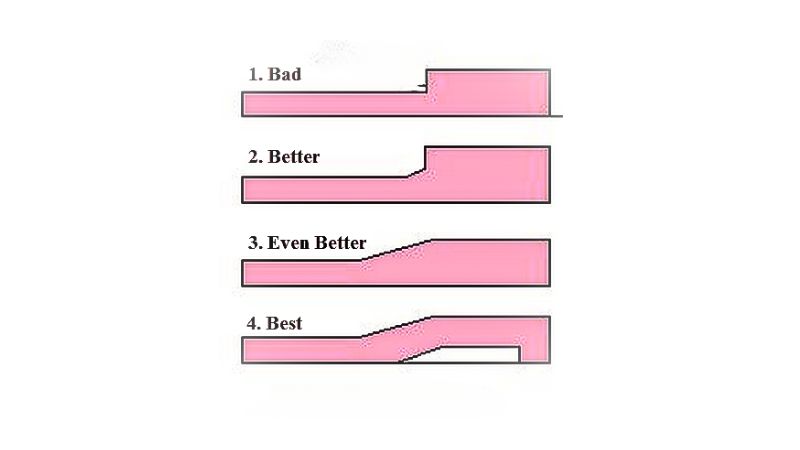
Lo spessore errato della parete per lo stampaggio a iniezione può portare a diversi difetti nel prodotto finale:
| Difetto | Causa | Risultato |
| Warpage | Spessore della parete non uniforme | Diverse velocità di raffreddamento portano a sollecitazioni interne, causando deformazioni o torsioni. |
| Segni del lavandino | Sezioni più spesse | Il raffreddamento lento consente alla superficie di affondare verso l’interno, creando piccole depressioni |
| Linee di flusso | Variazioni dello spessore della parete | Diverse portate di plastica fusa causano striature o linee visibili sulla superficie |
| Scatti brevi | Transizioni da sottili a spesse | Il raffreddamento precoce impedisce il riempimento completo di aree più spesse |
| Voidi | sezioni spesse | Intrappolamento dell’aria o tasche sottovuoto formano vuoti interni |
| Jetting | Pareti troppo sottili | Il rapido flusso di plastica provoca modelli simili a serpenti sulla superficie della parte |
| Debolezza strutturale | Spessore della parete incoerente | Compromessi parte forza e integrità |
| Inaccuratezze dimensionali | Variazioni di spessore | Il raffreddamento non uniforme porta a parti che non soddisfano le dimensioni specificate |
| Aumento dello stress interno | Spessori variabili della parete | Diverse velocità di raffreddamento portano a maggiori sollecitazioni interne |
| Difetti superficiali | Spessore della parete improprio | Causa imperfezioni superficiali come increspature o ondeggiamento |
Considerazioni di progettazione per il raggiungimento di spessore della parete uniforme
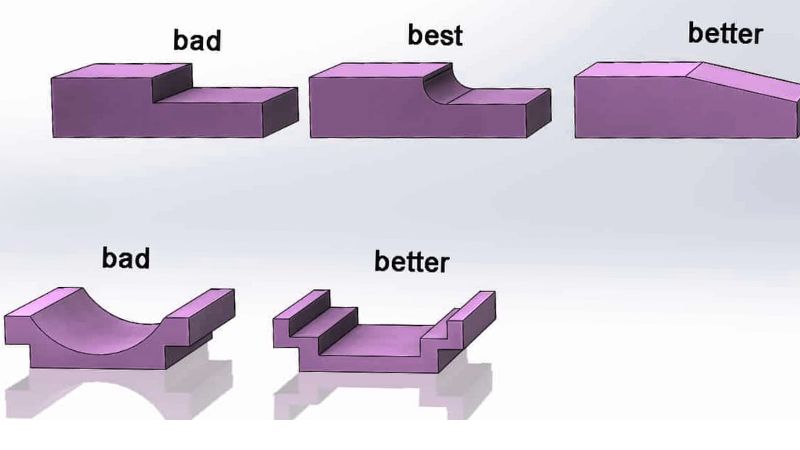
Il design per l’analisi della producibilità (DFM) aiuta a identificare lo spessore uniforme ottimale per ridurre al minimo lo stress interno e migliorare la coerenza.
Utilizzare gli angoli del draft per migliorare il riempimento della stampo
Gli angoli di progetto sono parte integrante della progettazione dei componenti stampati a iniezione, che servono a facilitare il rilascio della parte finita dallo stampo. Incorporare un angolo di bozza non è solo una buona pratica; è fondamentale per promuovere uno spessore uniforme della parete.
Un angolo di bozza esterno raccomandato di 0,5-1,5 gradi e un angolo interno di 0,5 gradi possono migliorare notevolmente il processo di riempimento dello stampo.
Questi leggeri angoli consentono al materiale di fluire più agevolmente e impediscono la formazione di spessori di parete incoerenti, che sono spesso la radice di vari difetti all’interno della parte.
Affrontare le sollecitazioni interne causate dallo spessore della parete non uniforme
Le disparità nello spessore della parete possono portare a sollecitazioni interne all’interno della parte mentre raffredda e solidifica. Sezioni di spessore più spesso della parete si raffreddano a velocità più lente, causando tassi differenziali di restringimento che possono deformare o distorcere la parte.
Uno spessore uniforme in tutto il pezzo è indispensabile per distribuire uniformemente queste sollecitazioni e evitare potenziali problemi di qualità.
Quando si progettano le parti, è necessario considerare le aree ad alto rischio e applicare uno spessore della parete coerente per mitigare la formazione di sollecitazioni interne.
Spessore consigliato – Minimo
Lo spessore minimo della parete dipende dal materiale plastico specifico utilizzato e dalla dimensione / complessità della parte.
In generale:
Per le piccole parti e la produzione efficiente di grandi volumi, si consiglia uno spessore minimo della parete di 0,025-0,030 in (0,64-0,76 mm).
Per le parti più grandi, si consiglia un minimo di 0,040-0,050 in (1,0-1,3 mm).
Il pratico spessore minimo della parete per lo stampaggio a iniezione convenzionale varia da 0,030-0,040 in (0,76-1,0 mm).
Alcune applicazioni specializzate di stampaggio a parete sottile possono raggiungere pareti sottili come 0,010 in (0,25 mm), ma questo richiede alte pressioni e limita le dimensioni delle parti.
Spessore consigliato – Massimo
Le pareti eccessivamente spesse dovrebbero essere evitate nello stampaggio a iniezione quando possibile, in quanto possono portare a difetti e inefficienze.
Le linee guida generali sono:
La maggior parte delle parti stampate a iniezione hanno uno spessore massimo della parete di 0,125-0.250 in (3,2-6,4 mm).
Le pareti più spesse di 0,250 in (6,4 mm) hanno un rischio maggiore di segni di ritiro, vuoti, sollecitazioni residue e deformazioni.
In alcune applicazioni specializzate, gli spessori delle pareti fino a 4,5 in (114 mm) sono possibili, ma richiedono tempi di ciclo molto lunghi.
Come migliore pratica per efficienza e qualità, uno spessore massimo della parete di 0,125-0,160 in (3,2-4,0 mm) è raccomandato per la maggior parte delle parti.
Come risolvere i problemi di spessore della parete in parti modellate
Trattare con sezioni di pareti spesse in parti stampate ad iniezione
Per mitigare questo, è consigliabile mantenere uno spessore della parete che facilita il raffreddamento rapido, ma offre anche una resistenza sufficiente. Ad esempio, con il materiale PA6 a spessore di 8 mm, il ciclo totale di stampaggio a iniezione è di circa 93 secondi, con il raffreddamento che richiede circa 70 secondi.
Per superare la sfida dei tempi di ciclo estesi a causa di pareti più spesse, l’utilizzo di una tecnica nota come core out può essere utile. Ciò comporta la creazione di sezioni cave nella parete spessa senza compromettere l’integrità o la forza della parte.
Come gestire le pareti sottili senza compromettere l’integrità delle parti
I progettisti di prodotti sono invitati a progettare parti con lo spessore minimo della parete necessario senza compromettere l’integrità del pezzo.
Il design della parete più sottile richiede una conoscenza approfondita delle caratteristiche di flusso del materiale per prevenire i difetti.
Fattori come la pressione di iniezione, la temperatura dello stampo e l’inclusione di elementi di design come costole o tasselli possono aiutare a sostenere le parti a parete sottile, migliorando la loro modellabilità e riducendo il potenziale di ordito, lavandino o bolle.







